High-Yield-Fertigungswissenschaft
Fortgeschrittener PCB Herstellungsprozess: Entwicklung von Mehrschichtlösungen mit hoher Ausbeute
Für Innovatoren in den Bereichen Luft- und Raumfahrt, Telekommunikation und Automobil ist der PCB Herstellungsprozess nicht nur eine Abfolge von Drucken und Ätzen.Es ist ein Spießrutenlauf aus chemischen, thermischen und mechanischen Extremen.Bei APTPCB wandeln wir Rohlaminate in hochzuverlässige Verbindungen um, indem wir Photolithographie im Sub-[[[NUM7]]-Mil-LDI-Bereich, Pulse-Reverse-Galvanisierung für 15:1-Seitenverhältnisse und strenge SPC-Kontrollen verwenden.Von dem Moment an, in dem Ihre ODB++-Daten in unsere automatisierte DFM-Pipeline gelangen, bis zum abschließenden elektrischen Kelvin-4-Drahttest ist jeder Schritt optimiert, um hohe First-Pass-Erträge bei Ihren komplexesten HDI- und 64-Layer-Backplane-Designs zu gewährleisten.
Sofortangebot anfordern
Phase 1: Risikominderung
Beseitigung von Fertigungsrisiken an der Quelle: Automatisiertes DFM & CAM Engineering
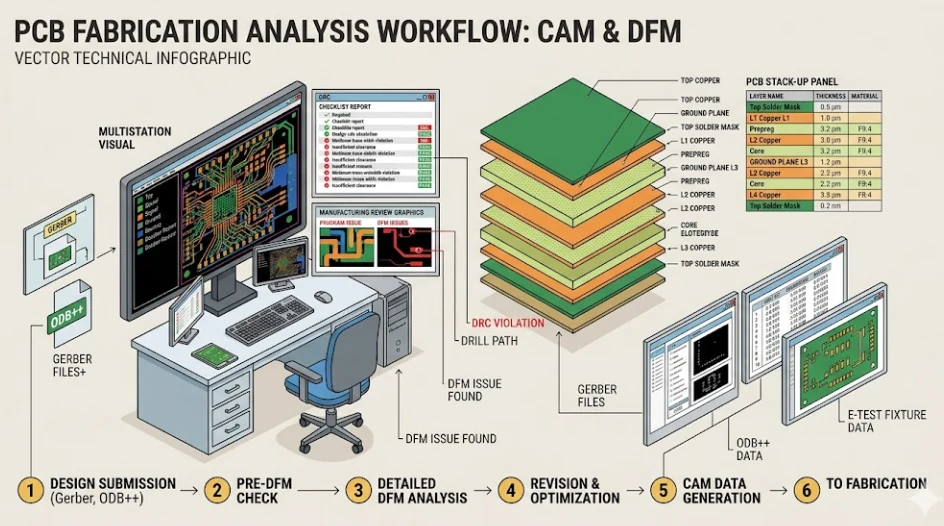
Unsere Ingenieure führen Tiefenscans DRC auf Säurefallen, ausgehungerte Thermik, Risiken von Ringausbrüchen und Kupferausgleichsanomalien durch, die beim Reflow zu einer Verformung der Platine führen.Entscheidend ist, dass wir eine dynamische Ätzfaktorkompensation anwenden.Da das chemische Ätzen die Kupferspur untergräbt (ein trapezförmiger Effekt), endet eine Spur, die auf 4 Mils ausgelegt ist, bei 3.5 Mils, wenn sie nicht kompensiert wird.Wir erweitern die Leiterbahngeometrien in Ihren Daten digital basierend auf dem Kupfergewicht und unserer spezifischen Badchemie, um sicherzustellen, dass die endgültige physikalische Leiterbahn genau Ihren Impedanzzielen entspricht.
Wir ordnen Ihre individuellen Designs in Produktionspanels (bis zu 18 × 24 Zoll), um die Materialausnutzung zu optimieren und gleichzeitig die strukturelle Integrität für die SMT Montage zu bewahren.Dazu gehört die Platzierung globaler Referenzmarken für die optische Ausrichtung, die Integration von TDR Impedanztest-Coupons entlang der Panel-Schienen und das Verlegen von spannungsentlastenden Mausbissen, um ein sauberes Trennen ohne Bruch der internen Keramikkondensatoren zu gewährleisten.

Phase 2: Substrattechnik
Erweiterte Materialmatrix und Eingangsmesstechnik
| Kategorie „Dielektrikum“. | Technische Materialien | Kritische Eigenschaften | B2B-Zielanwendung |
|---|---|---|---|
| Hoch-[[[TERM 4]]] / Anti-[[[TERM 3]]] [[[TERM 2]]] | Isola 370HR, Shengyi S1000-2M | Tg > 180°C, niedrige Z-Achse CTE | Raue Umgebung Automotive ECU, Multi-Reflow PCBA |
| Low-Loss/High-Speed | Panasonic Megtron 6, Isola I-Speed | Df < 0.004, flache Dk-Kurve | 112G PAM4 Rechenzentrum, Core-Router, AI Beschleuniger |
| PTFE Mikrowelle / RF | Rogers RO4350B, Taconic RF-35 | Extrem niedrige Df, Phasenstabilität | 5G mmWave Antennen, Luft- und Raumfahrtradar, SATCOM |
| Polyimid Flex/Starr-Flex | DuPont Pyralux, Panasonic Felios | Klebstofflose, hochflexible Zyklen | Medizinische Endoskope, Mil-Aero Fold-to-Fit-Module |
| Wärmemanagement | Bergquist IMS, Direct Bond Copper | 1.0–8.0 W/mK Leitfähigkeit | SiC/GaN Leistungselektronik, Hochleistungs-LED-Arrays |
Feuchtigkeitskontrolle und Z-Achsen-Ausdehnung (CTE): Vor dem Eintritt in den Fertigungsfluss werden alle hygroskopischen Materialien (insbesondere Polyimid und Harze mit hohem Tg-Gehalt in Vakuumöfen gemäß J-STD-033 gebacken.Die Kontrolle des Feuchtigkeitsgehalts ist entscheidend, um ein explosionsartiges Ausgasen (Delamination) während der extremen Hitze der Laminierpresse und des anschließenden Wellenlötens zu verhindern.Darüber hinaus ist die Anpassung des Z-Achsen-Wärmeausdehnungskoeffizienten (CTE) des Dielektrikums an die Kupferbeschichtung von entscheidender Bedeutung für die Integrität des Via-Zylinders.
Phasen 3 – 8: Das strukturelle Fundament
Kernherstellung: Fotolithographie der inneren Schicht bis zur Laminierung
Alkalisches Ätzen und Cu-Kupfer-Rückgewinnung
Automatisierte optische Inspektion (AOI)
Brown Oxide Haftungsförderung
Optische Lay-Up- und Pin-Registrierung
Vakuumhydraulische Laminierung
Phase 9: Vertikale Verbindungen
Hochgeschwindigkeits-CNC- und Laser-Ablationsbohren
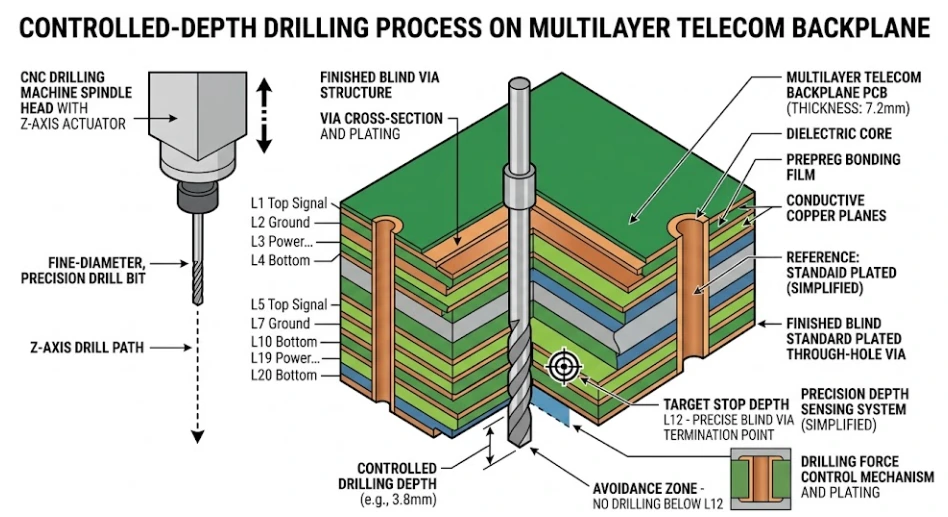
Da Materialien während der Laminierung nichtlinear schrumpfen, ist blindes Bohren auf der Grundlage von CAD-Koordinaten garantiert ein Ausfall.Wir verwenden 3D-Röntgensysteme, um interne Kupfer-Referenzmarken zu lokalisieren und passen die Bohrdatei dynamisch an die *tatsächliche* Position der inneren Schichten an.Unsere Schmoll CNC-Spindeln rotieren mit bis zu 200,000 RPM und nutzen spezielle Spanladealgorithmen, um Löcher bis zu 0.15 mm (6 mil) zu bohren, ohne dass es zu Harzverschmierungen oder Glasausrissen kommt.
Für High-Density-Interconnect-Designs (HDI) verwenden wir Kaltablations-UV-Laser, um Dielektrika und Kupfer zu verdampfen und so makelloses 0.075 mm (3 mil) zu bilden.microvias.Für 112G-Hochgeschwindigkeits-Digitaldesigns verwenden wir eine kapazitätserfassende Z-Achsen-Steuerung, um eine Präzision backdrilling durchzuführen, indem wir den ungenutzten Via-Stub innerhalb einer strengen ±50μm-Toleranz physisch wegfräsen, um Hochfrequenzsignalreflexion zu eliminieren.

Phasen 10 – 11: Metallisierung
Plasma-Desmear und Pulse-Reverse-Kupfergalvanisierung
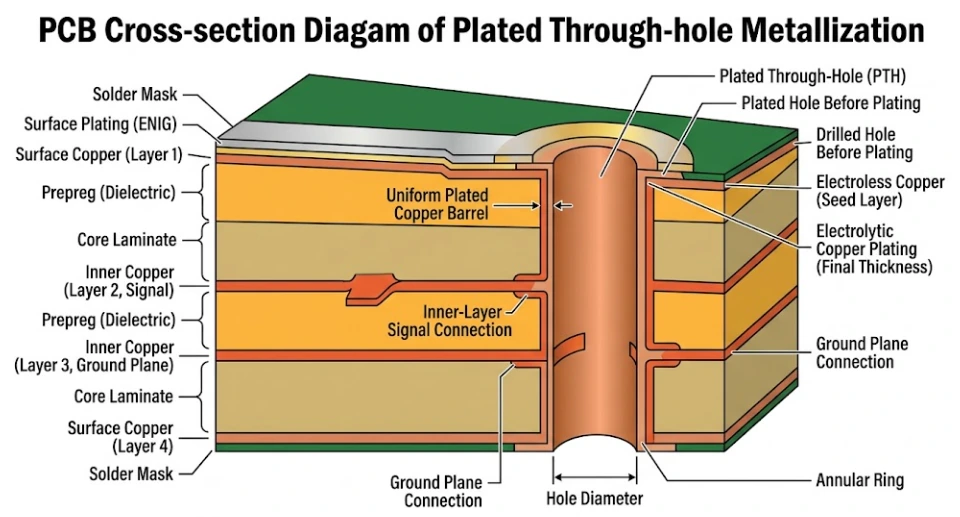
Die Reibung beim mechanischen Bohren schmilzt Harz und verschmiert es über die inneren Kupferschichten.Bei Standard-FR-4 wird dies durch ein alkalisches Permanganatbad chemisch weggeätzt.Für hochfrequente PTFE (Teflon) Materialien müssen wir jedoch Vacuum Plasma Desmear verwenden.Ein hochreaktives CF₄/O₂ Plasmagas verascht den Fluorpolymerschmierfleck chemisch und texturiert die Lochwand, wodurch IPC Class 3 die Kupferhaftung gewährleistet wird.
Eine dünne Schicht aus Palladium-katalysiertem stromlosen Kupfer wird abgeschieden, um die nichtleitende Glas-/Harz-Lochwand leitfähig zu machen.Anschließend gelangt das Blech in die elektrolytische Galvanisierungslinie.Um dem „Hundeknochen“-Effekt entgegenzuwirken (bei dem Kupfer am Locheingang stark plattiert, die Mitte jedoch ausgehungert wird), verwenden wir fortschrittliche Pulse-Reverse-Galvanik.Durch schnelles Wechseln der Stromrichtung drücken wir Kupfer tief in die Durchkontaktierungshülse und erreichen so problemlos eine gleichmäßige 25μm (1 mil) Beschichtung selbst bei extremen 15:1 Seitenverhältnissen Backplanes.

Phasen 12 – 14: Äußere Verarbeitung
Außenschichtätzung, LPI Lötmaske und Legende
Ätzen der äußeren Schicht (SES Linie)
LPI Lötmaskenanwendung
Siebdruck (Legende).
Phase 15: Lötbarkeit
Oberflächenbehandlung (ENIG, Immersion Silver, HASL)
| Oberflächenbeschaffenheit | Chemisches/metallurgisches Profil | Haltbarkeit | Primäre technische Anwendung |
|---|---|---|---|
| ENIG (Chemisches Nickel-Immersionsgold) | 3–6 μm Ist / 0.05–0.10 μm Oder | 12+ Monate | Industriestandard für Fine-Pitch BGA, Drahtbonden und Multi-Reflow-Zuverlässigkeit. |
| ENEPIG | Ni / Palladium / Immersionsgold | 12+ Monate | Universelles Finish.Verhindert das „Black Pad“-Syndrom.Ideal für Gold-/Aluminium-Drahtbonden. |
| Immersion Silver (ImAg) | 0.12–0.40 μm Reines Silber | 6 Monate | Geringster Signalverlust durch Skin-Effekt.Bevorzugt für 5G, Radar und Hochfrequenz RF. |
| Immersion Tin (ImSn) | 1.0–1.2 μm Reines Zinn | 6 Monate | Hervorragende Lötbarkeit.Obligatorisch für Automotive-Press-Fit-Steckverbinder mit engen Toleranzen. |
| LF-HASL | Bleifreie Lötlegierungsbeschichtung | 12+ Monate | Kostengünstig, hoch überarbeitbar.Aufgrund der unebenen Topographie nicht für Teilungen <0.5mm empfohlen. |
| Hard Gold Beschichtung | 0.5–2.5 μm Elektrolytisches Gold | Unbestimmt | Extreme Verschleißfestigkeit.Wird ausschließlich für Randsteckverbinder (PCIe-Finger) und Reibkontakte verwendet. |
Selektive Endbearbeitung (Hybrid-Oberflächen): APTPCB unterstützt gemischte Metallurgie auf einer einzelnen Platine.Beispielsweise können wir ENIG auf Ihre dichten BGA-Prozessor-Arrays anwenden, um die Planarität zu gewährleisten, und gleichzeitig Hard Gold (30 μ") auf die PCIe-Edge-Finger anwenden, um die Haltbarkeit der Einfügung zu gewährleisten. Dies erfordert eine komplexe sequentielle Maskierung, liefert aber eine kompromisslose Leistung.
Phasen 16 – 19: Qualitätssicherung
Elektrische Prüfung, Messtechnik und Endkontrolle
100% Elektrische Prüfung (Durchgang/Isolation)
TDR Impedanzüberprüfung
CNC-Fräsen und V-Cut Nutzentrennen
IPC-A-600 Visuelle und Mikroschliff-QA
APTPCB Technisches Whitepaper
Tiefer Einblick: Die Physik und Thermodynamik der fortgeschrittenen PCB-Fertigung
1.Grenzen der Photolithographie und LDI Auflösungsdynamik
2.Fluiddynamik bei der Verkupferung mit hohem Aspektverhältnis
Bei der Standard-Gleichstrom-(DC)-Galvanisierung konzentriert sich die elektrische Felddichte natürlich an den scharfen 90-Grad-Kanten des LochsEingang.Dies führt zu einer massiven Kupferansammlung an der Oberfläche (Dog-Boning), während die Mitte des Via-Zylinders an Kupferionen mangelt.Das Ergebnis ist eine dünne, zerbrechliche Zylinderwand, die während des Thermoschocks des Wellenlötens bricht.
APTPCB mildert dies durch Pulse-Reverse-Galvanik.Unsere Gleichrichter liefern einen Vorwärtsimpuls im Millisekundenbereich (Abscheidung von Kupfer), dem sofort ein Hochstrom-Rückwärtsimpuls folgt (anodisches Abisolieren).Da das elektrische Feld an der Oberfläche am stärksten ist, entfernt der Rückwärtsimpuls das überschüssige Kupfer vom Locheingang, während das Kupfer im tiefen Zylinder intakt bleibt.Indem wir diese Wellenform durchlaufen, drücken wir die Beschichtungschemie tief in die Kapillare und garantieren so eine gleichmäßige 20-25 μm Kupferrohrdicke von oben bis unten, die vollständig den strengen Anforderungen der IPC-6012 Klasse 3 / 3A-Luft- und Raumfahrtnormen entspricht.
3.Harzrheologie und der Laminierungspresszyklus
Wenn die Wärmeanstiegsrate zu schnell ist, polymerisiert das Harz, bevor die Luft vollständig evakuiert ist, und fängt Mikroblasen ein, die später Conductive Anodic Filament verursachen.(CAF) Kurzschlüsse.Wenn die Rampenrate zu langsam ist, fließt das Harz zu den Rändern der Platte, so dass es in der Mitte an Dielektrikum mangelt (was zu schwerwiegenden Impedanzabfällen führt).APTPCB verwendet vakuumhydraulische Pressen, die mit dynamischer Thermoölheizung ausgestattet sind.Unsere CAM-Ingenieure berechnen die genaue Kupferdichte Ihres spezifischen Designs, um ein individuelles Druck-/Temperaturprofil zu erstellen.Wir halten den Stapel unter tiefem Vakuum (um flüchtige Stoffe zu extrahieren) und steuern das rheologische Strömungsfenster präzise, um eine hohlraumfreie, homogene dielektrische Matrix selbst in Leistungselektronikplatinen mit hohem Kupfergehalt (3oz+ sicherzustellen.
4.Sequential Build-Up (SBU) für Any-Layer HDI
Der Kern wird hergestellt, gebohrt und plattiert.Anschließend wird eine Schicht aus Dielektrikum und Kupferfolie auf die Außenseite auflaminiert.Ein UV-Laser trägt ein Mikrovia bis zum Kern ab.Dieses Via ist mit Kupfer gefüllt und planarisiert (VIPPO).Dann wird die nächste Schicht hinzugefügt und der Vorgang wiederholt sich.Eine 3+N+3-Struktur erfordert vier verschiedene Laminierungszyklen, vier Bohraufbauten und vier Plattierungsläufe.Dies verlängert die Herstellungszeit exponentiell und setzt den inneren Kern mehreren starken Hitzeexkursionen aus.Aus diesem Grund verwendet APTPCB für alle SBU-Aufbauten strikt hoch belastbare Materialien mit hoher Tg und niedriger Z-Achsen-CTE (wie Isola 370HR oder Megtron 6), um sicherzustellen, dass die grundlegenden Durchkontaktierungen während des letzten Presszyklus nicht reißen.
5.Impedanzmesstechnik und Ätzkompensation
Um sicherzustellen, dass Ihre Platine physisch Ihren Polar Si9000-Simulationen entspricht, führt APTPCB eine dynamische Ätzfaktorkompensation durch.Wenn Sie eine 4.0-mil-Spur auf 1oz Kupfer benötigen, bildet unsere CAM-Software eine 4.5-mil-Spur auf dem Fotolack ab.Während sich die Platte durch den Ätzer bewegt, reduziert die Hinterschneidung von 0.5-mils die Spur an ihrer Basis auf genau 4.0 mils.Darüber hinaus berücksichtigen wir die Tatsache, dass der Laminierungsdruck das Prepreg-Harz in die angrenzenden Kupferspalten drückt und so die endgültige Dielektrikumsdicke (H) verändert.Durch die sorgfältige Kontrolle dieser physikalischen Variablen erreichen wir routinemäßig Impedanztoleranzen von ±5 % für die Protokolle PCIe Gen 5 und 112G-Ethernet, validiert durch Time Domain Reflectometry (TDR) vor der Auslieferung.
FAQ
Häufig gestellte Fragen – PCB Fertigungstechnik
Welches Designdatenformat bietet die höchste Ausbeute beim ersten Durchgang?
Wie geht APTPCB mit der Ätzfaktorkompensation für schweres Kupfer um?
Warum ist Plasma Desmear für Hochfrequenz-PCBs erforderlich?
Was ist der Unterschied zwischen LDI und herkömmlicher filmbasierter Bildgebung?
Warum gilt die Innenschicht AOI als der kritischste Inspektionsschritt?
Wie verbessert Pulse-Reverse-Plating Vias mit hohem Aspektverhältnis?
Wie wirkt sich die sequenzielle Laminierung (SBU) auf die PCB Fertigungsdurchlaufzeit aus?
Was bestimmt die Wahl zwischen ENIG und Immersion Silver Oberflächenveredelungen?
Wie verhindern Sie Conductive Anodic Filament (CAF) Fehler?
Was ist Kelvin 4-Wire-Testen und warum wird es verwendet?
Wie garantiert APTPCB ±5% kontrollierte Impedanztoleranzen?
Welche Prozessdokumentation wird für IPC Class 3 / Automotive-Bestellungen bereitgestellt?
Globale technische Reichweite
PCB Fertigungsprozesskompetenz für Ingenieure weltweit
Von der ODB++-Einspeisung bis zur abschließenden Kelvin-Prüfung verlassen sich Ingenieurteams aus allen Branchen auf den streng kontrollierten, SPC-überwachten Herstellungsprozess von APTPCB für gleichbleibende Qualität und zuverlässige globale Lieferung.
Hardware-Startups und etablierte OEMs aus dem Silicon Valley profitieren von unserer automatisierten DFM-Überprüfung, unserem HDI sequentiellen Aufbau und der ±5%-Impedanzkontrolle für AI-Server-Backplanes.
Automobilfertigung ECU unter Einhaltung strenger IATF 16949 Prozesskontrollen.Platinen für medizinische Geräte erfordern ISO 13485 Chargenrückverfolgbarkeit und Stromführung für starkes Kupfer.
Massenproduktion von Unterhaltungselektronik unter Nutzung unserer LDI Bildgebungs- und automatisierten Beschichtungslinien.5G-Infrastrukturplatinen, die eine Rogers PTFE Plasma-Desmear-Verarbeitung erfordern.
Die Avionik in der Luft- und Raumfahrt erfordert eine Beschichtungsdokumentation der Klasse 3 der Klasse IPC-6012.Verteidigungselektronik erfordert vollständige Materialzertifikate, Röntgen-Qualitätssicherung und Schliffbildberichte.
Sind Sie bereit, das Risiko Ihrer PCB Fertigung zu verringern?
Laden Sie Ihre ODB++-, IPC-2581- oder Gerber-Daten nach APTPCB hoch.Unsere CAM Technischen Architekten führen einen umfassenden DFM Stresstest durch und analysieren Ihre Via-Architektur, den Impedanzaufbau und die Ätzkompensationen, um innerhalb von 24 Stunden ein formelles Angebot und einen Herstellungsmachbarkeitsbericht zu liefern.