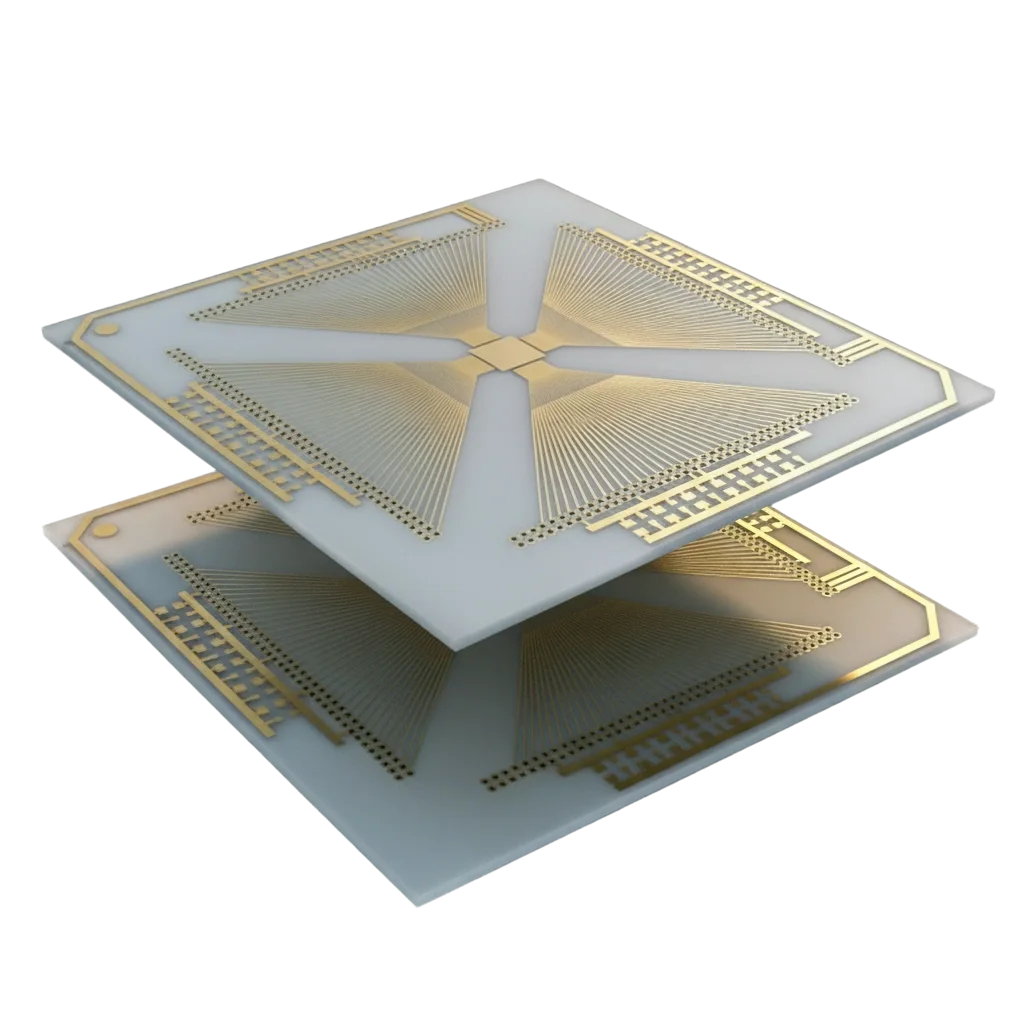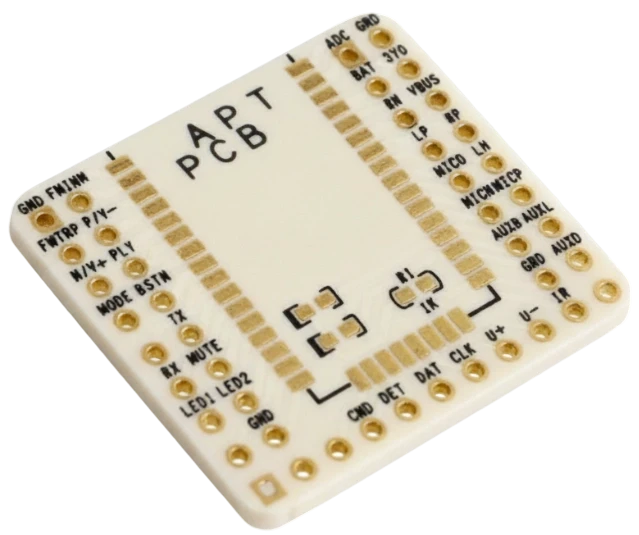
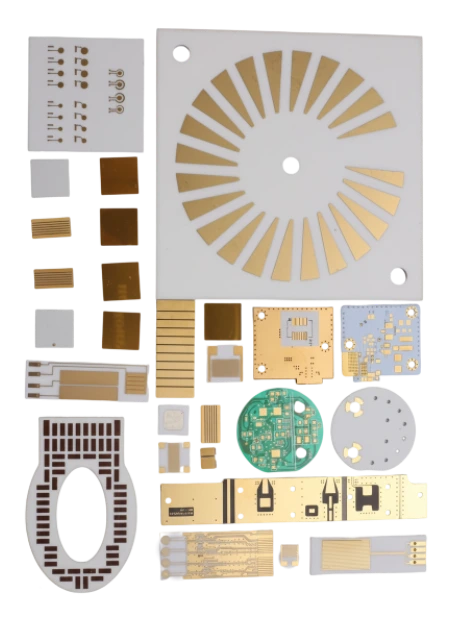
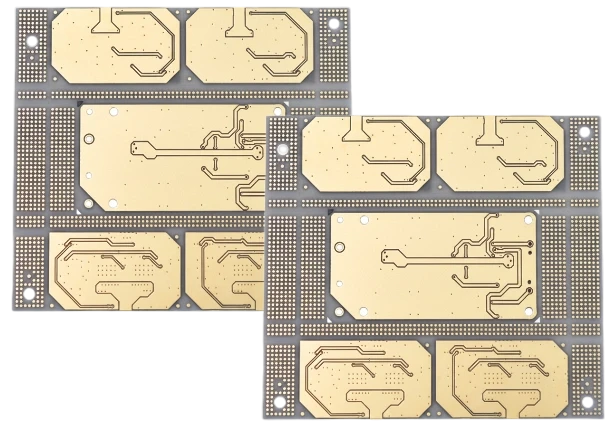
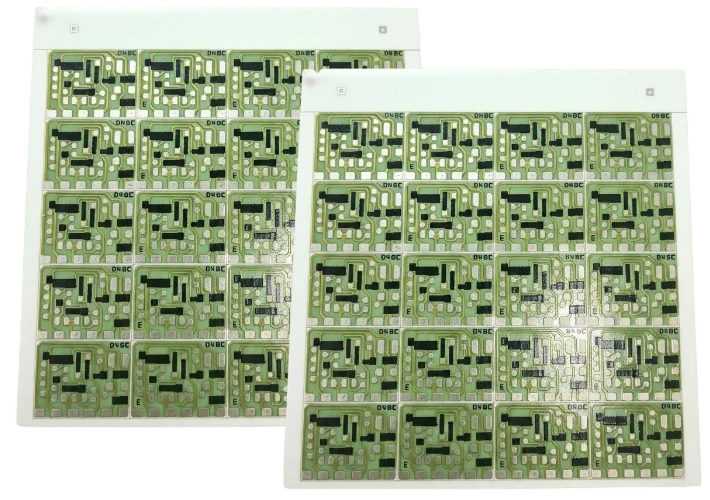
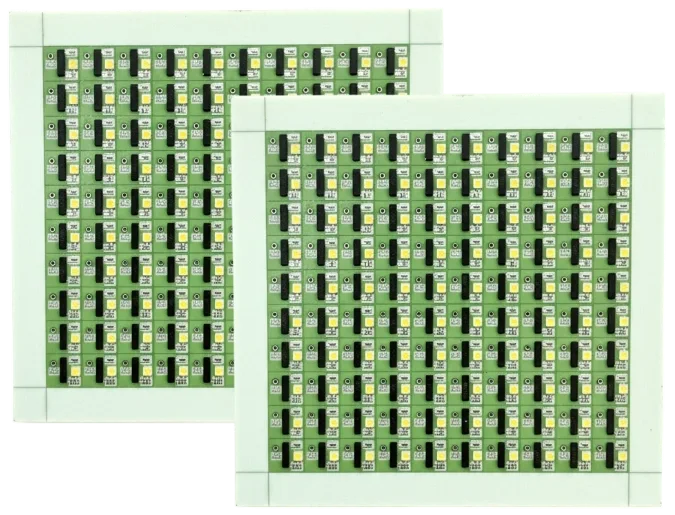
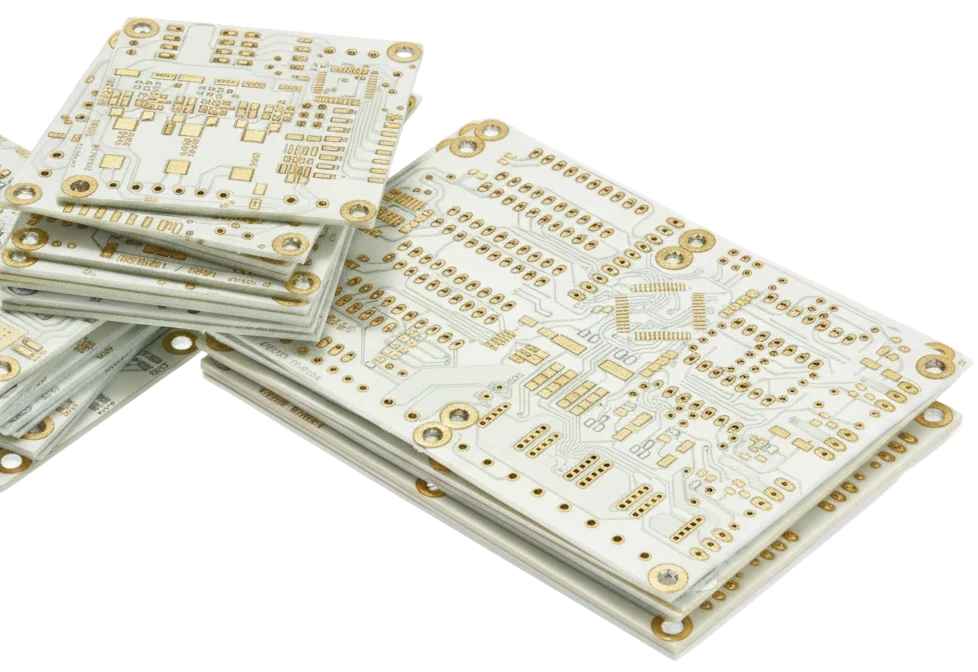
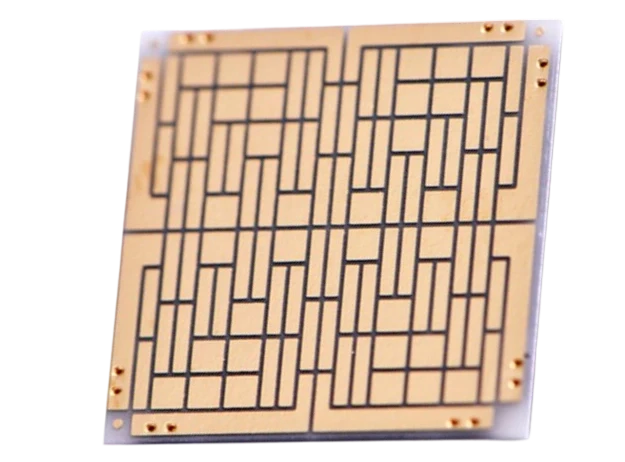
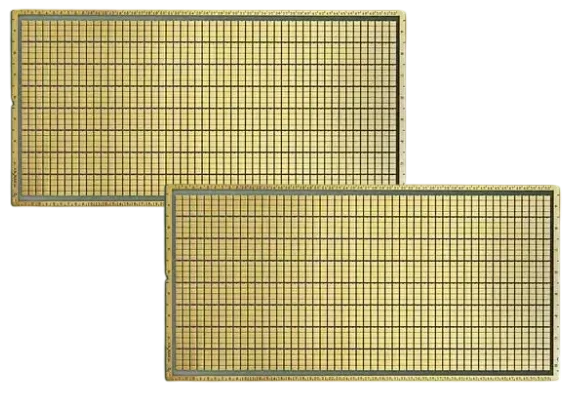
APTPCB-markierte Keramiksubstrat-Muster

ALN • AL₂O₃ • DBC/DPC

Keramik-Leiterplatten-Fertigung — Thermische und HF-Leistung

Keramik-Leiterplatten aus Al₂O₃, AlN und – nach Prüfung – Si₃N₄ mit DPC-, DBC- oder AMB-Metallisierung. Die Wärmeleitfähigkeit hängt von Güte und Aufbau ab: 96-%-Al₂O₃ typischerweise 20–27 W/m·K, AlN 140–180 W/m·K; Si₃N₄/AMB nach Materialnachweis. Eingebettetes Kupfer und feine Geometrien werden für den konkreten Aufbau geprüft.

  • AlN / Al₂O₃ / DBC
  • Al₂O₃ 20–27 / AlN 140–180 W/m·K
  • Kupfergefüllte Vias
  • Drahtbond-fähig
  • Elektrische Prüfung nach Projektplan
  • Klasse-3-Inspektion

Sofortangebot anfordern

Vollständiges Angebot →
20–27 / 140–180 W/m·KAlN-Wärmepfad
20–27 W/m·KAl₂O₃-Plattform
nach Material und ProzessSi₃N₄ AMB
DPC / DBC / AMBProzesse
prozessabhängig; nach ZeichnungKupfer
DPC 50/50 µm bei 5–10 µm KupferLeiterbahn/Abstand
Via-Geometrie nach SubstratdickeLaser-Via
nach vereinbartem PrüfplanHi-Pot
Drahtbonden nach MontageprüfungMontage
20–27 / 140–180 W/m·KAlN-Wärmepfad
20–27 W/m·KAl₂O₃-Plattform
nach Material und ProzessSi₃N₄ AMB
DPC / DBC / AMBProzesse
prozessabhängig; nach ZeichnungKupfer
DPC 50/50 µm bei 5–10 µm KupferLeiterbahn/Abstand
Via-Geometrie nach SubstratdickeLaser-Via
nach vereinbartem PrüfplanHi-Pot
Drahtbonden nach MontageprüfungMontage

VOM SUBSTRAT ZUR BAUGRUPPENFREIGABE

Welche Keramik-Leiterplattendaten müssen vor der Freigabe abgestimmt sein?

Ein passender Wärmeleitwert allein verhindert keinen Fehler an der Verbindungs- oder Montagefläche. Diese Kombinationen sollten vor Freigabe der Leiterplattenzeichnung geklärt sein.

AnforderungZu klärendes RisikoNachweis oder Freigabe
Genaue Güte, Dicke und LieferantAbweichende Kennwerte oder Ersatzmaterial verändern thermische und mechanische AuslegungDatenblatt der Güte mit Prüfbedingungen; freigegebene Ersatzregel
Prozessroute, Leiterdicke und MindestgeometrieFeine Leiterzüge, dickes Kupfer und gefüllte Vias haben unterschiedliche GrenzenFreigegebener Lagenaufbau, Geometrie und passender Prüfplan
Löt-, Sinter- oder Drahtbond-SchnittstelleEine für ein Fügeverfahren geeignete Oberfläche passt möglicherweise nicht zu einem anderenOberflächenspezifikation und vom Baugruppenfertiger freigegebener Fügeprozess
Kontaktfläche, Ebenheit, Kante und RitzlinieKlemmen, Trennen oder schlechter Kontakt können Keramik brechen oder den Widerstand erhöhenZeichnungsbezüge, abgestützte Handhabung und vereinbarte Maßprüfung
Elektrische Prüfung und ZuverlässigkeitsprofilDie Abnahme der unbestückten Leiterplatte qualifiziert nicht die Lebensdauer des Moduls100-%-Prüfung auf Unterbrechungen/Kurzschlüsse; Isolation, Haftung und Modulqualifikation separat vereinbaren

APTPCB liefert das vereinbarte unbestückte Substrat und die festgelegten Prüfnachweise. Baugruppenfertiger und Produktverantwortliche qualifizieren Die-Attach, Drahtbonds, Temperaturwechsel, Betriebstemperatur und Systemsicherheit der fertigen Konstruktion.

Keramik-Leiterplatten-Fertigung & Bestückung

APTPCB bietet die Fertigung von Keramik-Leiterplatten für Anwendungen an, die eine hohe Wärmeleitfähigkeit, starke elektrische Isolation und Dimensionsstabilität erfordern. Mit Keramiksubstraten wie Aluminiumoxid und Aluminiumnitrid unterstützen wir Hochleistungs-, Hochtemperatur- und Präzisionselektronikmodule, wo Standardlaminate die erforderliche thermische oder mechanische Leistung nicht erbringen können.

Für die Bestückung von Keramik-Leiterplatten wenden wir Handhabungs- und Lötprozesse an, die für spröde Substrate geeignet sind, mit Inspektionspraktiken, die helfen, Spannungsrisse zu vermeiden und die Integrität der Lötstellen zu gewährleisten. APTPCB unterstützt Keramik-PCBA-Programme mit geringem bis mittlerem Volumen mit einer auf Zuverlässigkeit ausgerichteten Denkweise—und hilft Kunden, eine stabile thermische Leistung und einen zuverlässigen Langzeitbetrieb zu erreichen.

Keramik-Leiterplatten-Fertigung & Bestückung

Gelieferte Keramikprojekte

Leistungsmodule, HF-Verstärker, medizinische Geräte und Luft- und Raumfahrtelektronik, die Keramikplattformen nutzen.

Leistungsmodule

Leistungsmodule

LED-/Lasertreiber

LED-/Lasertreiber

Radar- & HF-Module

Radar- & HF-Module

Medizinische Bildgebung

Medizinische Bildgebung

Automobil-Leistungselektronik

Automobil-Leistungselektronik

Industrielle Sensorik

Industrielle Sensorik

Thermische & elektrische Zuverlässigkeit

Prüfungen von Geometrie, Leiterhaftung und Oberfläche werden passend zur Prozessroute festgelegt. Der Freigabeplan bestimmt Methode, Stichprobe und Dokumente; die 100-%-Prüfung auf Unterbrechungen und Kurzschlüsse bleibt erhalten.

Capabilities herunterladen
AlN / Al₂O₃DBC / DPCWärmeleitfähigkeit nach Güte und MaterialnachweisDrahtbond-fähigPrüfspannung und Umfang nach VereinbarungThermische Vias

APTPCB Keramik-Fertigungsdienstleistungen

Wir liefern DPC-, DBC- und Dickkupfer-Keramik-Leiterplatten mit schlüsselfertiger Bestückung und Prüfung.

Keramik-Leiterplattentypen

DPC AlN, DBC Al₂O₃, kupferkaschierte Keramik, Hybrid-Keramik/FR-4 und Mikrokanal-Designs.

  • DPC AlN Mikrostreifenleitung
  • DBC Al₂O₃ Leistungssubstrate
  • Keramik + Kupfer-Coin Hybride
  • Keramiksensor mit plattierten Vias
  • Metallkaschierte Keramik

Thermische Vias & Coins

  • Kupfergefüllte thermische Vias
  • Eingebettete Coins
  • Lasergebohrte Kavitäten
  • Plattierte Schlitze für Steckverbinder
  • Drahtbond-Pads

Beispielhafte Keramikstrukturen

  • 0,63 mm AlN mit 35 μm Cu
  • DBC 0,32 mm Al₂O₃ mit 150 μm Cu
  • Hybrid-Keramik + FR-4 Lagenaufbau

Material- & Designrichtlinien

Leitfähigkeit, Dielektrizitätsfestigkeit und CTE an die Geräteanforderungen anpassen.

  • AlN/Al₂O₃ Leitfähigkeit und Dicke angeben.
  • Kupferdicke für thermische und Stromziele definieren.
  • Isolationsanforderungen für Hi-Pot-Tests dokumentieren.
  • Oberflächenfinish (Silber, ENEPIG) für die Bestückung angeben.

Zuverlässigkeit & Validierung

Elektrische und thermische Prüfungen, D5470, Haftung, Drahtzug, Scherung oder Temperaturwechsel werden nur nach vereinbartem Prüfplan durchgeführt. Prüfmethode, Probenumfang, Aufbau, Spannung und geforderte Berichte vorab festlegen; Materialmessungen qualifizieren kein vollständiges Modul.

Kosten- & Anwendungsberatung

  • Premium-AlN nur dort verwenden, wo der Wärmestrom es erfordert.
  • Kleine Module panelisieren, um die Substratausnutzung zu maximieren.
  • Finishes auswählen, die zur Bestückung passen (Silber vs. ENEPIG).

Keramik-Leiterplatten-Fertigungsablauf

1

Lagenaufbau- & thermische Überprüfung

Leitfähigkeit, Dicke und Kupfermerkmale abstimmen.

2

Strukturierung & Metallisierung

Laser- oder Fotoabbildung, Kupferabscheidung und Ätzen.

3

Via-Bohrung & -Füllung

Thermische Vias oder Coins bohren, plattieren und füllen.

4

Oberflächenfinish & Maske

Silber, ENEPIG oder spezielle Finishes auftragen.

5

Bestückungsvorbereitung

Lötverbindung, Drahtbonden oder Sinterungsschritte planen.

6

Validierung & Test

100-%-Prüfung auf Unterbrechungen und Kurzschlüsse; weitere Prüfungen wie Impedanz, thermische Zyklen oder Spannungsfestigkeit nur nach vereinbartem Prüfplan mit festgelegtem Aufbau, Spannung, Methode, Stichprobe und Berichtsumfang.

Keramik-Lagenaufbau-Engineering

Wir planen die dielektrischen, Kupfer- und Via-Merkmale, um thermische und elektrische Spezifikationen zu erfüllen.

  • Substrattyp und Leitfähigkeit bestätigen.
  • Kupferdicke und Plattierungsanforderungen definieren.
  • Laserbohrung und Kavitätenbearbeitung planen.
  • Finishes und Maskierung spezifizieren.
  • Einbrennen/Handhabung für Keramikpaneele dokumentieren.
  • Verpackungsanweisungen für zerbrechliche Substrate bereitstellen.
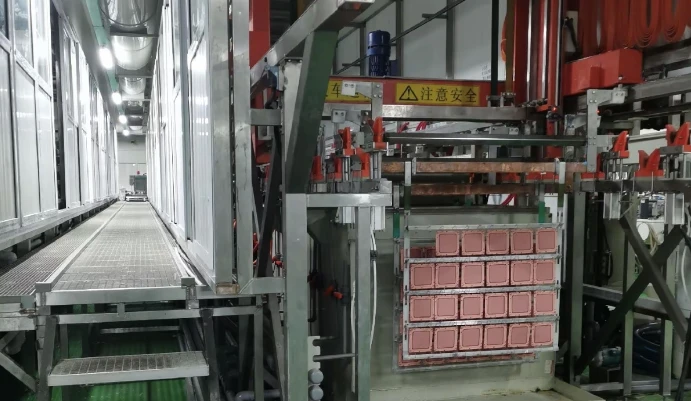
Fertigungsausführung

SPC bei Metallisierung, Via-Füllung und Prüfung gewährleistet Wiederholbarkeit.

  • Metallisierungsschichtdicke überwachen.
  • Via-Füllung und Haftung prüfen.
  • Finish-Dicke und Drahtbond-Bereitschaft validieren.
  • Hi-Pot- und thermische Tests durchführen.
  • Verpackung mit Schaumstoff und starren Trays zur Vermeidung von Beschädigungen.

Vorteile von Keramik-Leiterplatten

Hohe Wärmeleitfähigkeit, niedriger CTE und HF-Leistung.

Thermische Leistung

96-%-Al₂O₃ liegt typischerweise bei 20–27 W/m·K, AlN bei 140–180 W/m·K. Für Si₃N₄/AMB sind Güte, Fertigungsroute und Materialnachweis maßgeblich.

Zuverlässigkeit

Niedriger CTE verhindert Lötstellenermüdung.

Integration

Kupfermünzen, Vias und Kavitäten integriert.

Drahtbondfähig

ENEPIG/Ag-Oberflächen für Bonddrähte.

Systemvereinfachung

Eliminiert zusätzliche Wärmeverteiler.

Dokumentation

Thermische und elektrische Berichte enthalten.

Hochspannungsisolation

Eine Spannungsfestigkeitsprüfung ist mit projektbezogen festgelegter Prüfspannung, Dauer, Stichprobe und Grenzwerten möglich. Das Prüfergebnis allein qualifiziert weder das Modul noch dessen Einsatz in EV-, Medizin- oder Industrieanwendungen.

Optimierung der Leistungsdichte

Thermische Simulationsunterstützung richtet Via-Felder, Kupfermünzen und Die-Attach für kompakte Layouts aus.

Warum APTPCB?

Keramiksubstrate bewältigen Wärme- und HF-Anforderungen besser als Standard-FR-4.

APTPCB-Produktionslinie
Keramische Beschichtung

Anwendungen von Keramik-Leiterplatten

Leistungsmodule, RF/Mikrowellen-, Medizin-, Luft- und Raumfahrt- sowie Automobilanwendungen profitieren von Keramiksubstraten.

Hohe Wärmeleitfähigkeit und Isolation halten die Leistung stabil.

Leistungselektronik

IGBT/SiC-Module und -Wandler.

IGBTSiCWandler

RF & Telekommunikation

PA, T/R-Module und Radar.

PARadarRF

Luft- und Raumfahrt & Verteidigung

Missionskritische Elektronik.

AvionikVerteidigung

Medizin & Biowissenschaften

Bildgebungssonden und Therapiegeräte.

BildgebungTherapie

Automobil & EV

Onboard-Ladegeräte und Beleuchtung.

OBCBeleuchtung

Industrie & Sensoren

Hochtemperatursensoren und Inspektionswerkzeuge.

SensorenInspektion

Starrflex-Hybrid

Keramik mit Flex-Anschlüssen für kompakte Module.

StarrflexEdge-Geräte

Prüfung & Messung

Lastbänke und Messtechnikwerkzeuge.

LastbankMesstechnik

Herausforderungen und Lösungen im Keramikdesign

Verwaltung thermischer, mechanischer und Montagebeschränkungen, die für Keramiksubstrate einzigartig sind.

Typische Design-Herausforderungen

01

Materialverfügbarkeit

AlN-Lieferzeiten erfordern frühzeitige Planung.

02

Wahl der Oberflächenveredelung

Die Veredelung beeinflusst Reflektivität, Lötbarkeit und Bonden.

03

CTE-Fehlanpassung

Das Bonden ungleicher Materialien erfordert sorgfältiges Design.

04

Isolation vs. Leitfähigkeit

Ausgleich von Dielektrikumsdicke und Wärmestrom.

05

Zerbrechlichkeit & Handhabung

Keramikpaneele benötigen kundenspezifische Vorrichtungen und Verpackungen.

06

Validierungsdokumentation

Kunden benötigen detaillierte thermische/elektrische Berichte.

Unsere Engineering-Lösungen

01

Materialplanung

AlN/Al₂O₃-Chargen reservieren und Alternativen definieren.

02

Leitfaden zur Oberflächenveredelung

Silber/ENEPIG basierend auf Montageanforderungen auswählen.

03

CTE-Anpassung

Designrichtlinien für das Bonden an Metallbasen oder FR-4.

04

Thermische Modellierung

Leitungspfade vor der Fertigung simulieren.

05

Verpackungs- & Handhabungskits

Kundenspezifische Trays und Anweisungen werden mit jeder Charge geliefert.

Wie man die Kosten von Keramik-Leiterplatten kontrolliert

Keramiksubstrate und dickes Kupfer sind teuer – reservieren Sie diese für Bereiche, die wirklich extreme thermische Leistung benötigen. Panelisieren Sie kleine Module und verwenden Sie Stackups wieder, um Abfall und Lieferzeiten zu minimieren. Geben Sie Wärmefluss, Isolation und Montagedetails frühzeitig an, damit wir die kostengünstigste Keramikplattform auswählen können.

01 / 08

Gezielte Plattformen

Verwenden Sie AlN nur für hohen Fluss; Al₂O₃ für moderate Anforderungen.

02 / 08

Planung des Testumfangs

Führen Sie eine vollständige Validierung zur Qualifizierung durch, Stichproben für die Volumenproduktion.

03 / 08

DFx-Zusammenarbeit

Frühe Überprüfungen verhindern überdimensioniertes Kupfer oder Finish.

04 / 08

Panel-Optimierung

Kombinieren Sie mehrere kleine Leiterplatten pro Panel.

05 / 08

Gemeinsame Vorrichtungen

Bond- und Montagevorrichtungen über verschiedene Fertigungen hinweg wiederverwenden.

06 / 08

Hybrid-Stackups

Keramik unter Hotspots mit FR-4 an anderer Stelle kombinieren.

07 / 08

Ausrichtung der Oberflächenveredelung

ENEPIG nur auf Bondpads auftragen; Silber an anderer Stelle verwenden.

08 / 08

Materialprognose

Keramiksubstrate reservieren, um Eilzuschläge zu vermeiden.

Zertifizierungen & Standards

Qualitäts-, Umwelt- und Industriezertifizierungen, die eine zuverlässige Fertigung unterstützen.

Zertifizierung
ISO 9001:2015

Geltungsbereich und gültigen Nachweis des Qualitätsmanagements projektbezogen bestätigen.

Zertifizierung
ISO 14001:2015

Umwelt- und Prozesskontrollen für Kupferbindung und -beschichtung nach vereinbartem Umfang.

Zertifizierung
ISO 13485:2016

Rückverfolgbarkeit und Dokumentation nach Produkt- und Auftragsanforderung.

Zertifizierung
IATF 16949

APQP/PPAP-Unterlagen für Si₃N₄-AMB-Substrate nur nach vereinbartem Umfang.

Zertifizierung
AS9100

Anforderungen und Nachweise für Luftfahrtprojekte vor Beauftragung abstimmen.

Zertifizierung
IPC-6012 / 6013

Leiterplattenklasse und Starrflex-Umfang anhand des tatsächlichen Aufbaus festlegen.

Zertifizierung
UL 94 V-0 / UL 796

Dielektrische Sicherheit und Materialkonformität für die konkrete Konstruktion dokumentieren.

Zertifizierung
RoHS / REACH

Gefahrstoffkonformität anhand aktueller Materialnachweise bestätigen.

Auswahl eines Partners für die Keramikfertigung

  • DPC und DBC nach freigegebenem Aufbau und bestätigter Fertigungsroute.
  • Thermische und elektrische Prüfungen nach vereinbartem Prüfplan.
  • Unterstützung bei Drahtbonden und Lötverbindungen nach Montageumfang.
  • Spannungsfestigkeitsprüfung nur mit vereinbarten Bedingungen und Grenzwerten.
  • Dokumentation für Automobil- und Luftfahrtprojekte gemäß Auftragsumfang.
  • DFM-Rückmeldung nach Sichtung der vollständigen Konstruktionsdaten.
Ingenieure prüfen Keramik-Leiterplatten

Konsole für Qualität & Kosten von Keramik-Leiterplatten

Prozess- & Wirtschaftlichkeitskontrollen für Keramik-Leiterplatten

Qualitätstore, synchronisiert mit den Kostenhebeln für Hochtemperatur-HF- und Sensorverpackungen.

Prozess & Zuverlässigkeit

Vorproduktionskontrollen

Lagenaufbau-Validierung

  • Panel-Auslastungnach Fertigungsplan
  • Lagenaufbau-SimulationDicke nach Zeichnung
  • MaterialvorbereitungVakuumprozess nach Auftrag
  • DFM-FreigabePrüfung nach Stichprobenplan

Startprüfungen für Keramik-Leiterplatten

• Lagenaufbau nach HF-, Temperatur- und Sensoranforderungen prüfen.

• Kontur, Nutzen und Coupons für die freigegebene Prozessroute auslegen.

• Trocknungs-, Feuchtigkeits- und Prozessparameter nach Plan dokumentieren.

Registrierung

Registrierung & Bildgebung

Messtechnik

  • LagenregistrierungMaßgrenze laut Zeichnung
  • BohrgenauigkeitBohrung nach Machbarkeit
  • Fiducial-ErfassungSPC nach Prüfplan
  • AOI-ÜberlagerungPrüfung je Nutzenplan

Messtechnik-Feedback

• Bohr- und Bildgebungsversatz für die freigegebene Keramikgeometrie prüfen.

• Ausrichtung von Metallisierung und Werkzeug anhand der Zeichnung prüfen.

• AOI- und SPC-Ergebnisse nach vereinbartem Ablauf zur Prozesskorrektur nutzen.

Prüfung

Elektrik & Zuverlässigkeit

Zuverlässigkeit

  • Impedanz & TDRToleranz nach Zeichnung
  • EinfügedämpfungVerlustmessung nach Plan
  • Thermische ZyklenZyklen nach Vereinbarung
  • DokumentationRückverfolgung nach Plan

Zuverlässigkeitsnachweise

• Prüfcoupons für Impedanz, Verlust oder Wärme passend zur HF- und Sensoranwendung definieren.

• Elektrische, CAF- oder thermische Ergebnisse nur bei vereinbartem Prüfumfang dokumentieren.

• Schliffe, Röntgen- und elektrische Daten gemäß Prüfplan aufbewahren.

Integration

Bestückungsschnittstellen

Integration

  • Reinraum-SMTTräger nach Montageprüfung
  • FeuchtigkeitskontrolleFeuchte nach Materialvorgabe
  • BeschichtungsmaskenVersionen rückverfolgbar
  • ECN-WorkflowÄnderungen abgestimmt

Bestückungssteuerungen

• SMT-Träger und Handhabung für die vorgesehene Keramikbaugruppe festlegen.

• Feuchtefenster und Trocknungsanforderungen gemäß Material festlegen.

• Änderungen mit Beschichtung, Versteifung und Hardware-Revisionen abgleichen.

Architektur

Lagenaufbau-Wirtschaftlichkeit

Architektur

  • Laminierzyklen1+N+1/2+N+2 optimieren
  • MaterialmixHybrid bei Bedarf
  • Kupfergewichte0,5/1 oz Mix
  • BOM-AbgleichBevorzugte Kerne

Lagenaufbau-Strategie

• Lagenaufbauten wählen, die Keramiksubstrate und Dickschichtschritt-Anforderungen ausgleichen.

• Dielektrikums- und Kupfersätze pro Plattformfamilie standardisieren.

• Premium-Laminate nur dort anwenden, wo die Leistung es erfordert.

Verbindungstechnik

Routing- & Via-Strategie

Verbindungstechnik

  • Via-StrategieGestaffelte Priorität
  • Backdrill-PlanGeteilte Tiefen
  • Vergrabene WiederverwendungMulti-Netz
  • VIP- / Tent-NutzungNach Bedarf

Verbindungstechnik-Kontrollen

• Gestaffelte/vergrabene Vias bevorzugen, um unnötige Füllzyklen zu vermeiden.

• Bohrbilder, Backdrills und Routing-Vorlagen über Builds hinweg teilen.

• Via-in-Pad oder Harzfüllung auf Fine-Pitch- oder HF-Zonen beschränken.

Auslastung

Panel-Effizienz

Auslastung

  • KonturrotationPanelnutzen je Auftrag anhand der Referenzausbeute bewerten; kein pauschaler prozentualer Ertragszuwachs.
  • Coupon-TeilungMulti-Programm
  • WerkzeugwiederverwendungPanel-Familien
  • Depanel-StrategieStandard-Laschen

Panel-Optimierung

• Konturen drehen und Coupons bündeln, um Panel-Fläche zurückzugewinnen.

• Depanel-Laschen, Fiducials und Werkzeuge pro Familie wiederverwenden.

• Coupon-Platzierung für schnellere AOI und Tests koordinieren.

Ausführung

Lieferkette & Oberfläche

Ausführung

  • Material-PoolingMonatliche Staffelung
  • Dual-SourcePPAP-bereit
  • OberflächenmixENIG / OSP
  • Logistikwege48-Stunden-Konsolidierung

Lieferhebel

• Laminate, Kupfer und Spezialfolien in einem monatlichen Rhythmus bündeln.

• Dual-Source-Zulassungen für kritische Materialien aufrechterhalten.

• Logistikwege und 48-Stunden-Konsolidierungsfenster pro Region abstimmen.

FAQ zu Keramik-Leiterplatten

Häufig gestellte Fragen zu Materialien, Leitfähigkeit und Montage.

Keramik-Leiterplattenfertigung — Daten für thermische Überprüfung hochladen

Keramiklinien nach IPC Klasse 3
Plattformen mit hoher Leitfähigkeit
DBC/DPC-Expertise
Vollständige Validierungsdaten

Teilen Sie Lagenaufbauten, Wärmestromkarten und Montageanforderungen mit uns – wir antworten mit DFx-Hinweisen, Kosten und Zeitplan innerhalb eines Werktages.