SMT-Fertigungspersonal und Anlagen

PROJEKTBEZOGENER UMFANG

Supportleistungen für eine kontrollierte PCBA-Fertigung

APTPCB koordiniert Schablonen und Pastendruck, Bauteilbeschaffung nach freigegebener AVL, IC-Programmierung, Schutzlackierung, Nacharbeit sowie Kabel- und Kabelbaumfertigung. Wählen Sie einzelne Leistungen oder kombinieren Sie sie mit SMT beziehungsweise Box Build; gemeinsame Fertigungsaufträge verbinden freigegebene Revisionen, Prozessschritte und die vereinbarten Nachweise.

  • Einzeln oder mit SMT/Box Build kombinierbar
  • Standard-Schablone: bis 24 h nach vollständiger Freigabe
  • Typische Vorrichtungszeit: 3–5 Tage; Termin im Angebot bestätigt
  • Kabel/Kabelbäume mit 100-%-Durchgangsprüfung nach Plan

Sofortangebot anfordern

Vollständiges Angebot →
ModularLeistungsumfang
BOM / AVLBeschaffung
VersioniertFirmware
Nach PlanMaskierung
Pass / FailFreigabe
Nach AngebotNachweise
ModularLeistungsumfang
BOM / AVLBeschaffung
VersioniertFirmware
Nach PlanMaskierung
Pass / FailFreigabe
Nach AngebotNachweise

Drei Entscheidungen vor dem Start einer Supportleistung

Der Leistungsumfang richtet sich nach Verantwortung, erwarteten Nachweisen und vereinbartem Lieferpunkt. Eine Standardschablone kann nach vollständiger Freigabe innerhalb von 24 Stunden bereitstehen; Vorrichtungen benötigen typischerweise 3–5 Tage. Programmierleistung und Kabelvarianten werden für den jeweiligen Auftrag bestätigt.

Einzeln
Separate Leistung

Eine klar abgegrenzte Arbeit mit eigenen Dateien, Annahmekriterien und Liefernachweisen.

Integriert
Mit PCBA

Revisionen, Material, Kontrollen und Dokumente folgen demselben Fertigungsauftrag.

Kriterienbasiert
Freigabe

Das Los wird nach vereinbarten Kontrollen und Grenzwerten freigegeben, nicht nach pauschalen Versprechen.

SERVICEFREIGABE

Was muss für die einzelnen Supportleistungen vorliegen?

Beauftragen Sie einzelne Module oder kombinieren Sie mehrere mit SMT und Box Build. Dieselbe freigegebene Revision muss an Werkzeuge, Firmware, Schutzprozesse und abschließende Anschlussprüfungen weitergegeben werden.

Eine Standardschablone kann nach vollständiger Daten-, Material- und Verfügbarkeitsbestätigung innerhalb von 24 Stunden freigegeben werden. Vorrichtungen benötigen typischerweise 3–5 Tage; die Programmierleistung von rund 120 Einheiten pro Stunde ist konfigurationsabhängig. Gerätetakt, parallele Vorrichtungen, Verifikation und Sicherheitsabläufe bestimmen den Zyklus; Kabelbaumvarianten (75+), AWG 28–8 für Kabelbäume sowie AWG 10–30 für Kabel sind projektbezogen auszuwählen. Material und Termin bestätigt das Angebot.

ModulKundeneingabenHaltepunkt und gewünschter Nachweis
Schablone und WerkzeugeNutzenrevision, Gehäuse-/Pastendaten, Drucker- oder VorrichtungsschnittstelleÄnderungen an Apertur oder Werkzeug freigeben; vereinbarte Inspektion und Druck-DOE anfordern
ProgrammierungZielhardware, freigegebene Dateikennung, Seriennummernregeln und SicherheitsfreigabeÄnderungen an Image oder Schlüssel freigeben; Prüfergebnis, Gerätekennung und Protokolle festlegen
Schutzlack oder VergussExaktes Material, Sauberkeitszustand, Beschichtungs-/Sperrflächenplan und AushärtegrenzenMaskierung und Materialwechsel freigeben; Abdeckung, Aushärtung und zutreffende Sauberkeitsnachweise festlegen
BGA-Rework und SelektivlötenFreigegebene Fehlerdisposition, betroffene Lötstellen, Temperatur-/MSL-Historie und ZugänglichkeitZusätzliche Temperaturzyklen und Reparaturen freigeben; Inspektion sowie elektrische/funktionale Nachprüfung festlegen
Kabel und KabelbäumeVerbindungszeichnung, Leitungs-/Anschlussteile, AWG 10–30 für Kabel bzw. AWG 28–8 für Kabelbäume, Verlegung, Kennzeichnung und EinbauraumAlternativen freigeben; 100-%-Durchgangsprüfung beibehalten und etwaige Isolationsprüfung, Drehmoment- und Fotoprotokolle festlegen

Bei Folgeaufträgen Werkzeugbesitz und Wartung, Verantwortung für Software/Schlüssel, Änderungsfreigaben und mitzuliefernde Unterlagen benennen. Produktzertifizierung und Systemqualifikation sind von den Fertigungsleistungen getrennt.

LEISTUNGSUMFANG

Was vor einer belastbaren Kalkulation feststehen muss

Ein verwertbares Angebot verbindet den Produktbedarf mit Eingabedaten, Prozess, Kontrolle und Freigabenachweis. Dadurch werden Verantwortungsgrenzen zwischen Einkauf, Entwicklung und Fertigung eindeutig.

Eingabedaten

Dateirevisionen, MPN, Zeichnungen, Firmware, vorgeschriebene Materialien, Mengen und Freigaberegeln.

Prozess und Vorrichtungen

Verfahren, Schnittstellen, Maskierung, thermische Profile, Verbrauchsmaterialien und zu prüfende Vorrichtungen.

Freigabekontrolle

Pass/Fail-Kriterien, Stichprobe, Inspektion, Prüfung und Aufzeichnungen, die tatsächlich im Angebot enthalten sind.

Verantwortlichkeiten

Wer Daten liefert und freigibt, wer sie aufbewahrt, Abweichungen bearbeitet und das Endprodukt qualifiziert.

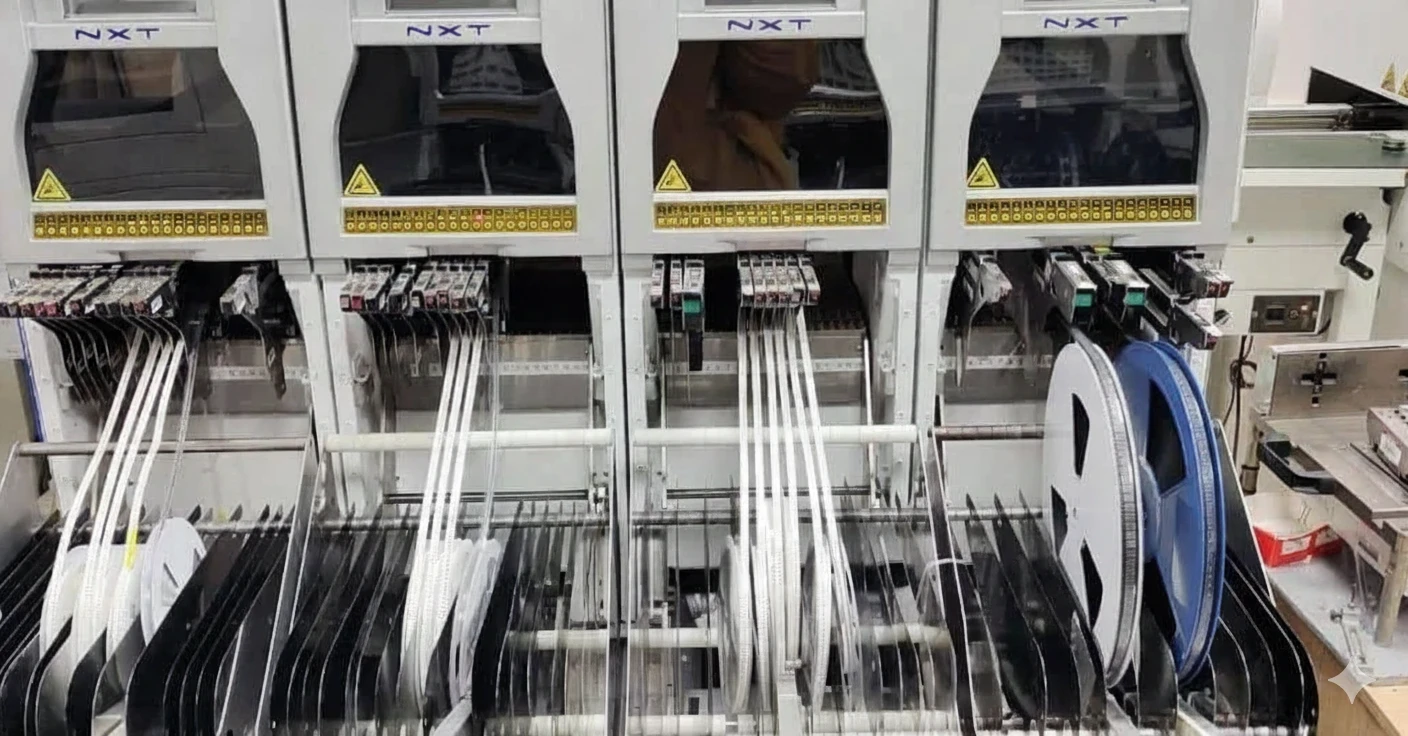
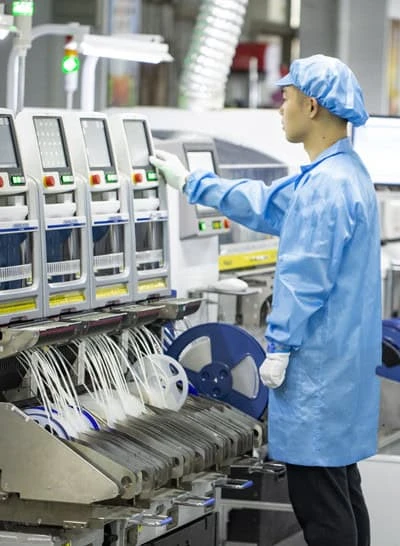
Bestückungsautomaten und Bauteilzuführungen

Fertigungsszene

Bestückungsautomaten und Bauteilzuführungen.

SMT

ABLAUF

Vom Bedarf zur dokumentierten Freigabe

Der Ablauf bleibt für eine einzelne oder integrierte Leistung gleich: Kriterien werden vor der Ausführung festgelegt und Abweichungen vor der Lieferung entschieden.

1

Bedarf festlegen

Leistung, Menge, Revision, Lieferpunkt und Verantwortung jeder Partei bestimmen.

2

Eingaben prüfen

Sicherstellen, dass Dateien, MPN, Firmware, Zeichnungen, Materialien und Pass/Fail-Kriterien verwendbar sind.

3

Plan freigeben

Prozess, Vorrichtungen, Kontrollen, Nachweise und Regeln zur Abweichungsfreigabe bestätigen.

4

Ausführen und rückverfolgen

Die Arbeit nach freigegebener Revision ausführen und nur die im Plan vorgesehenen Daten aufzeichnen.

5

Freigeben oder sperren

Ergebnisse mit den Kriterien vergleichen; konformes Los freigeben oder Abweichung vor Fortsetzung vorlegen.

8 MODULE

Welche PCBA-Supportleistungen lassen sich kombinieren?

Jede Karte zeigt die erforderlichen Informationen und die zu vereinbarende Freigabebasis. Exakte Materialien, Abmessungen, Verfahren und Lieferzeiten werden nach technischer Prüfung bestätigt.

Prüfungen, Bescheinigungen und Dokumente gelten nur, wenn sie im Angebot festgelegt sind.
Fertigungsszene

SMT-DRUCK

Lötpastenschablonen und Druckvorbereitung

Auslegung oder Bereitstellung der Schablone, Prüfung der Öffnungen und Vorbereitung der Druckparameter passend zu Leiterplatte, Bauteilen und geplantem Fertigungsvolumen.

  • Eingaben: Pastenlagen, Nutzendaten, kritische Gehäuse und Rahmenvorgaben
  • Zu bestätigen: Dicke, Öffnungen, Reduktionen, Stufenschablone und mögliche Oberflächenbehandlung
  • Freigabe: genehmigte Datei, eindeutige Schablonenkennzeichnung und vereinbarte Druckprüfung
Pastenlage
Schlüsseleingabe
Identifizierte Schablone
Ausgabe
Fertigungsszene

MATERIAL

Bauteilbeschaffung, Wareneingang und Kitting

Beschaffung nach freigegebener BOM und AVL oder Eingangskontrolle beigestellter Bauteile mit eindeutigen Regeln für Alternativen, Fehlmengen und feuchtigkeitsempfindliche Komponenten.

  • Eingaben: BOM mit MPN, AVL, Mengen, Revisionsständen und Alternativregeln
  • Keine Substitution ohne schriftliche Kundenfreigabe
  • Freigabe: Positionsstatus, genehmigte Abweichungen und Chargenkennzeichnung gemäß vereinbartem Umfang
Beschafft / beigestellt
Modelle
Freigegebene AVL
Entscheidung
Bauteilbeschaffung ansehen
Fertigungsszene

FIRMWARE

IC-Programmierung und eindeutige Daten

Aufspielen eines Binärabbilds oder eindeutiger Daten, wenn Bauteil, Schnittstelle, Revision, Prüfsumme und Verifikationsmethode definiert und prüfbar sind.

  • Eingaben: MPN, Firmware, Prüfsumme, Schnittstelle, Version und Einschaltsequenz
  • Eindeutige Daten: Format, Zuteilungsbereich, Regel gegen Duplikate und erwartete Rückgabedatei
  • Freigabe: Status programmiert/geprüft und zugehörige Kennung nach vereinbartem Plan
Version + Prüfsumme
Integrität
Vereinbartes Protokoll
Nachweis
IC-Programmierung ansehen
Fertigungsszene

SCHUTZ

Schutzlackierung und Verguss

Aufbringen eines Schutzlacks oder Vergussmaterials nach freigegebener Chemie, Maskierplan, Sperrflächen und Aushärtungsanforderungen des Produkts.

  • Eingaben: Materialreferenz, Datenblatt, Maskierplan und zu beschichtende Bereiche
  • Zu klären: Oberflächenvorbereitung, Auftragsverfahren, Aushärtung und zulässige Nacharbeit
  • Freigabe: Sicht-, UV-, Schichtdicken- oder andere Prüfung nur, wenn sie ausdrücklich vereinbart ist
IPC-CC-830
Referenz
Maskierplan
Entscheidung
PCBA-Schutzlackierung ansehen
Fertigungsszene

THT-BAUTEILE

Selektivlöten

Lokales Löten bedrahteter Anschlüsse, wenn Geometrie, benachbarte Bauteile, thermische Masse oder Zugänglichkeit keinen allgemeinen Lötprozess zulassen.

  • Eingaben: Bestückungszeichnung, THT-Stückliste, Lotlegierung, Sperrflächen und thermische Grenzen
  • Machbarkeit: Düsenzugang, Fixierung, Vorwärmung, Unterstützung und Risiko für benachbarte Komponenten
  • Freigabe: Inspektion nach vertraglichen Kriterien und zusätzliche Kontrollen, wenn technisch begründet
Freigegebenes Profil
Prozessbasis
Vereinbarte Kriterien
Annahme
Selektivlöten ansehen
Fertigungsszene

NACHARBEIT

BGA-Ausbau, Reballing und Austausch

BGA-Nacharbeit nach Machbarkeitsprüfung mit Schutz benachbarter Komponenten, dokumentiertem thermischem Profil und einer zum Fehlerbild passenden Inspektionsmethode.

  • Eingaben: Bauteilreferenz, Legierung, thermische Vorgeschichte, beobachteter Fehler und Annahmekriterien
  • Prozess: Ausbau, Vorbereitung der Pads, Reballing oder Austausch und kontrolliertes Reflow-Löten
  • Freigabe: Sichtprüfung und Röntgenprüfung, soweit sinnvoll; Funktionsprüfung wird separat festgelegt
IPC-7711/7721
Referenz
Profil + Inspektion
Nachweis
BGA-Rework ansehen
Fertigungsszene

SAUBERKEIT

No-Clean-Strategie, Reinigung und Sauberkeitskriterien

Die Entscheidung zwischen akzeptierten No-Clean-Rückständen, Reinigung oder Sauberkeitsprüfung hängt von Flussmittel, Prozess, Abständen, anschließender Beschichtung und Einsatzumgebung ab.

  • Eingaben: Flussmittelchemie, Fertigungsreihenfolge, Lackieranforderungen und elektrochemische Risiken
  • Die Bezeichnung No-Clean ersetzt keine Bewertung der Produkt- und Prozessverträglichkeit
  • Freigabe: Methode, Grenzwert und Prüfhäufigkeit werden vom Kunden oder im Prüfplan definiert
Belassen / reinigen
Entscheidung
Projektbezogen
Kriterium
Fertigungsszene

INTEGRATION

Kabel und Kabelbäume

Kabel und Kabelbäume nach freigegebener Zeichnung fertigen, montieren, kennzeichnen und prüfen. Der unterstützte Umfang reicht typischerweise von Kabeln der Größe AWG 10 bis AWG 30 und von Kabelbäumen AWG 28 bis AWG 8; das Portfolio umfasst mehr als 75 Kabelbaumvarianten. Die konkrete Ausführung wird je Auftrag bestätigt.

  • Eingaben: Zeichnung, Stückliste, Leitungen, Stecker, Kontakte, Längen, Kennzeichnungen und vorgeschriebene Werkzeuge
  • Mögliche Prüfungen: Crimpinspektion, 100-%-Durchgangsprüfung nach Verbindungszeichnung sowie Polaritäts- oder Isolationsprüfung, wenn vereinbart.
  • Freigabe: Prüfergebnisse und Stichproben nach Vereinbarung; Systemqualifikation verbleibt beim Kunden.
IPC/WHMA-A-620
Referenz
Kabelzeichnung
Schlüsseleingabe
Elektromechanische Integration ansehen

UMFANG WÄHLEN

Welche Kombination passt zu Ihrem Programm?

Diese Profile sind keine starren Pakete. Sie zeigen, welche Informationen Leistungsumfang, Risiko und Nachweisdossier tatsächlich verändern.

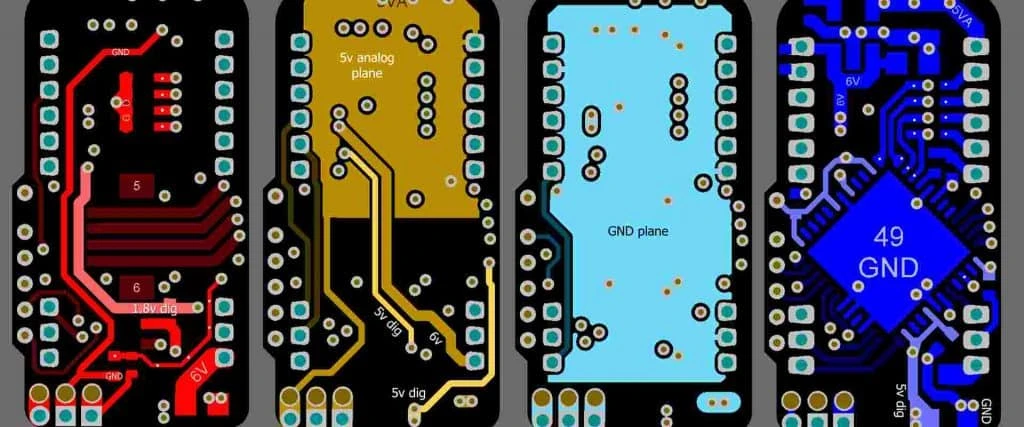
Ansicht eines Leiterplattenlayouts
NPI

Prototyp mit schnellen Revisionen

Priorität hat die Versionskonsistenz: Schablonendaten, BOM, Firmware und Fertigungsauftrag müssen denselben Revisionsstand tragen.

SchabloneKittingProgrammierung
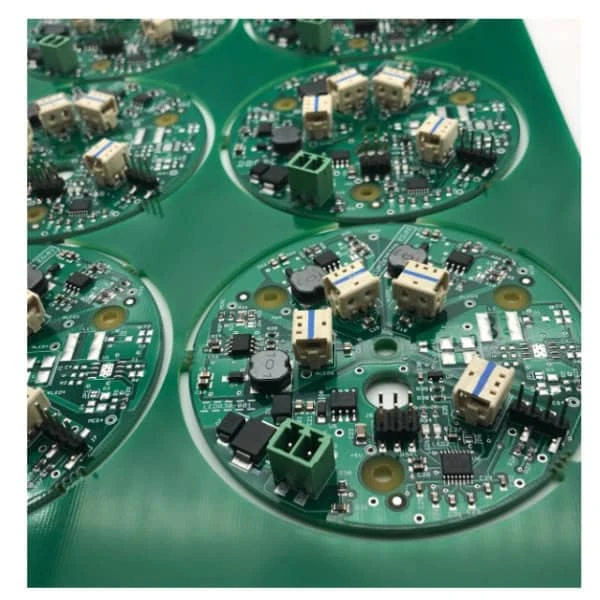
Runde bestückte Leiterplatte
SCHUTZ

Produkt für feuchte Umgebung

Der Schutz hängt von Chemie, Maskierplan, Steckverbindern, Prüfpunkten und der Umweltqualifikation des Kunden ab.

ReinigungSchutzlackVerguss
Unbestückte Leiterplatte
SMT / THT

Gemischte SMT- und THT-Baugruppe

Selektivlöten wird anhand von Zugänglichkeit, thermischer Masse, benachbarten Bauteilen und Lötstellenkriterien ausgewählt.

FixierungProfilInspektion
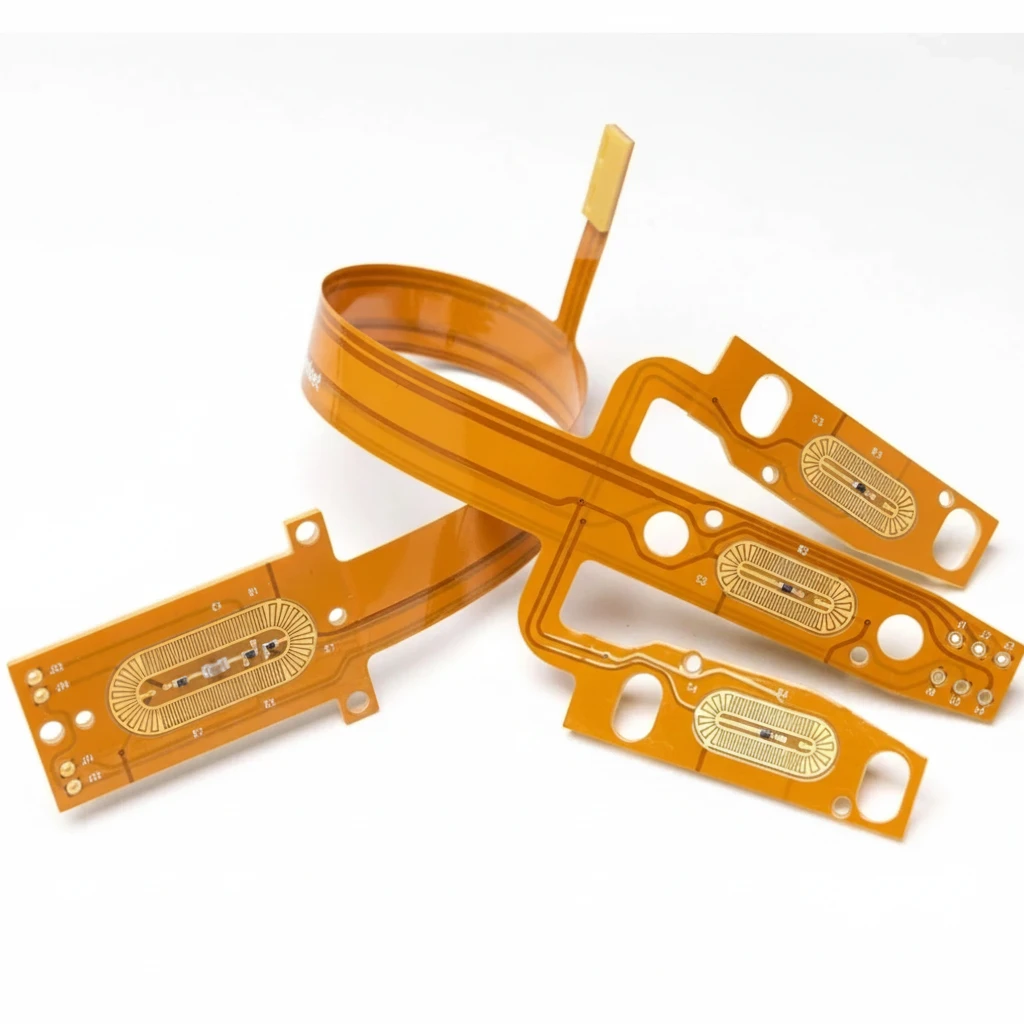
Flexibles Leiterplattenmuster
INTEGRATION

Einbaufertige Unterbaugruppe

Kabel, Kabelbäume, Kennzeichnung und Prüfungen müssen mit Gesamtzeichnung und Produktschnittstellen verknüpft sein, nicht nur mit einer Leitungsliste.

KabelKennzeichnungPrüfung

ENTSCHEIDUNGSMATRIX

Eingaben, Entscheidung und Freigabenachweis je Leistungsgruppe

Die Matrix bereitet die Angebotsprüfung vor. Sie ersetzt keinen projektspezifischen Prüfplan, macht aber fehlende Daten sichtbar, die eine belastbare Antwort verhindern.

Baugruppe vorbereiten

SchablonePastendaten + Nutzen → freigegebene Auslegung und Kennzeichnung
Beschaffung / KittingBOM + AVL → Positionsstatus und genehmigte Abweichungen
ProgrammierungMPN + Firmware + Prüfsumme → Status und vereinbartes Protokoll

PCBA ergänzen oder nacharbeiten

Schutzlack / VergussMaterial + Maskierplan → im Prüfplan vorgesehene Inspektion
SelektivlötenZeichnung + thermische Grenzen → vertragliche Inspektion
BGA-NacharbeitFehler + Vorgeschichte → geeignetes Profil und Inspektion

Reinigen und integrieren

No-Clean / ReinigungFlussmittel + Umgebung → definierte Methode und Grenze
Kabel / KabelbäumeZeichnung + Komponenten → vereinbarte Kontrollen und Ergebnisse
LosdokumentationDokumentenanforderungen → Lieferung gemäß Angebot

Freigaberegel

Für ausgewählte Leistungen werden Fertigungsauftrag, Revision und zutreffende Prüf- oder Prozessdaten im vereinbarten Umfang dokumentiert.

Ansicht eines Leiterplattenlayouts

Fertigungsszene

Ansicht eines Leiterplattenlayouts

Ansicht eines Leiterplattenlayouts.

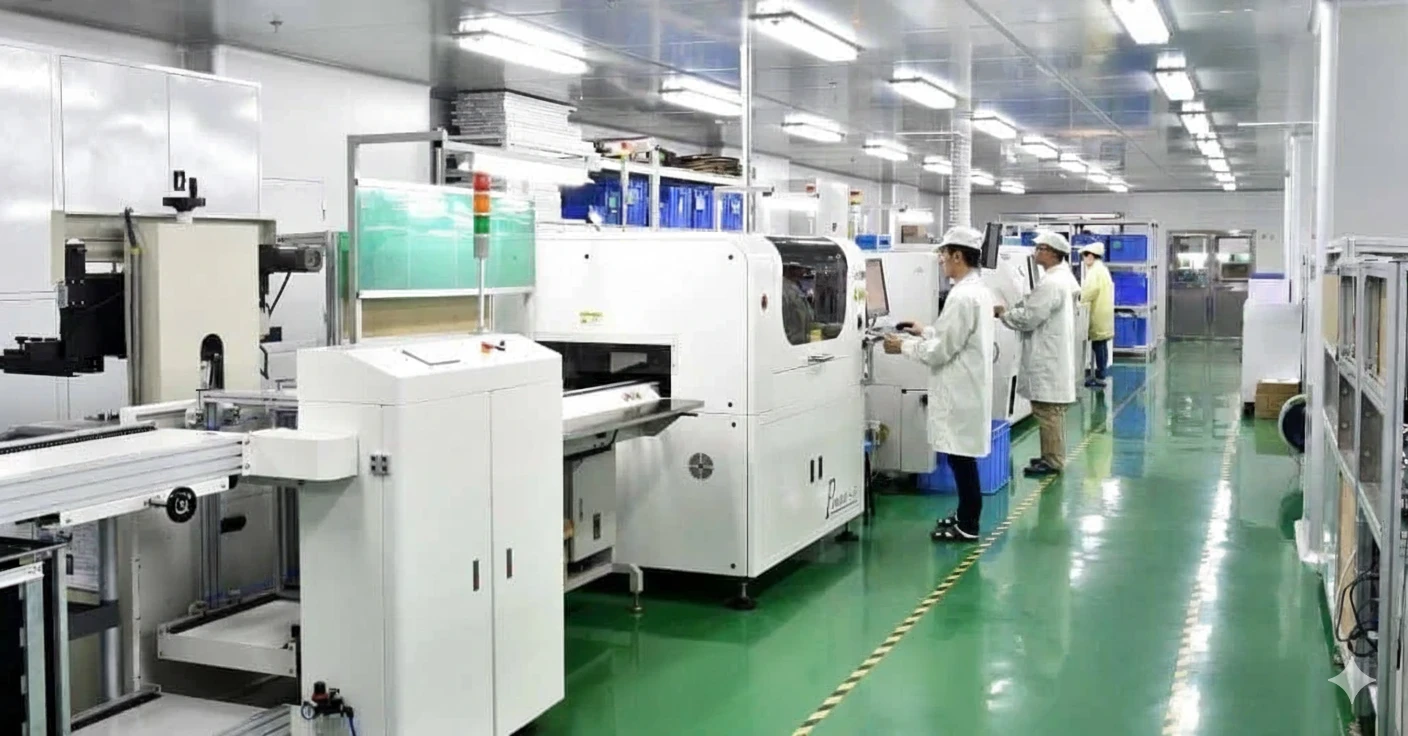
Fertigungsbereich

Fertigungsszene

Fertigungsbereich.

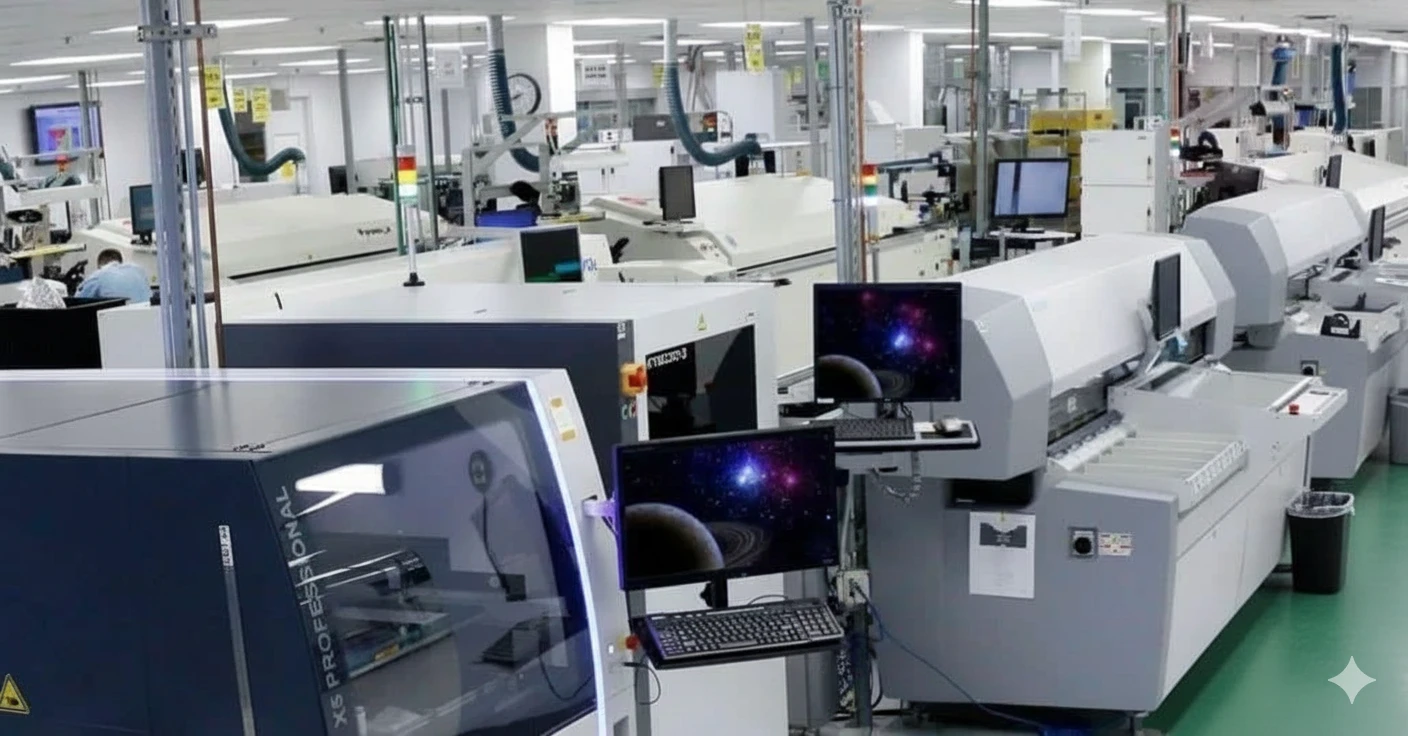
Werkstattbereich mit Anlagen

Fertigungsszene

Werkstattbereich mit Anlagen.

QUALITÄT UND NACHWEISE

Welche Standards und Nachweise können den Umfang bestimmen?

Geltende Normen und Prüfnachweise richten sich nach Produkt, Vertrag und freigegebener Revision. Ihre Nennung bedeutet nicht, dass sie automatisch für jeden Auftrag gelten.

IPC-A-610J-STD-001IPC-CC-830IPC-7711/7721IPC/WHMA-A-620J-STD-033IPC-1782

Prüfplan vor Produktionsbeginn

Prüfmethoden, Grenzwerte, Stichproben, Unterlagen und Abweichungsentscheidungen vor Produktionsbeginn vereinbaren.

Risikogerechte Nachweise

Inspektion, Röntgen, Programmierverifikation, Sauberkeits- oder Kabelprüfung nur einschließen, wenn technisch relevant und angeboten.

Klare Verantwortungsgrenze

Fertigungsprüfungen ersetzen nicht die Funktions-, Umwelt-, EMV-, Sicherheits- und Zulassungsbewertung des Endprodukts.

Wann werden diese Supportleistungen entscheidend?

Nicht die Branche allein bestimmt den Prüfumfang. Maßgeblich sind das tatsächliche Produktrisiko, die Einsatzumgebung und die für die Freigabe benötigten Nachweise.

Mobile Elektronik und Transport

Vibration, Temperaturwechsel, Steckverbindungen und Rückverfolgbarkeit können strengere Kriterien erfordern; Fahrzeug- oder Systemqualifikation bleibt separat.

Medizinische Geräte

Sauberkeit, Schutz, Programmierung und Losdokumentation müssen mit Risikomanagement und Gerätevalidierung des Herstellers verknüpft werden.

Telekommunikation und vernetzte Geräte

Eindeutige Daten, HF-Schnittstellen, Kabel und Schutz erfordern versionierte Konfigurationsdateien und überprüfbare Verifikationsmethoden.

Industrie und Energie

Feuchtigkeit, Staub, Spannung, Strom und Wartung bestimmen den Bedarf an Lackierung, Verguss, Isolation, Verkabelung und Prüfung.

Häufige Fragen zu PCBA-Supportleistungen

Leistungsumfang, Lieferzeit, Nachweise, sensible Daten und Qualifikationsverantwortung.

Erhalten Sie einen kalkulierbaren Umfang statt eines Pauschalversprechens

Senden Sie die Daten für die benötigten Module. Danach lassen sich Machbarkeit, Verantwortlichkeiten, Kontrollen, Nachweise und projektspezifische Lieferzeit bestätigen.

  • Revision, Mengen, Zieltermin und erwarteter Lieferpunkt
  • Gerber oder ODB++, Pick-and-Place-Daten, Pastenlagen und Schablonenvorgaben
  • BOM mit MPN, AVL, Alternativregeln und Aufteilung zwischen Beschaffung und Beistellung
  • Firmware, Prüfsumme, Schnittstelle, Sequenz, eindeutige Daten und erwartetes Protokollformat
  • Schutzlack- oder Vergussmaterial, Maskierplan, Sperrflächen und Inspektionskriterien
  • Nacharbeits- oder Lötzeichnung, thermische Grenzen und geforderte Annahmekontrollen
  • Kabel- und Kabelbaumzeichnungen, Komponenten, Längen, Kennzeichnung und Prüfanforderungen
  • Liste der Losdokumente, Pass/Fail-Kriterien und Freigabeweg für Abweichungen
Angebotsformular öffnen