
PCBA-Schutz / zeichnungsgeführter Prozess
Die Baugruppe beschichten.Die Grenzen kontrollieren.
Vereinbaren Sie Beschichtungsprodukt, Lackier- und Freihalteplan sowie Freigabenachweise für die bestückte Leiterplatte. Material, Geometrie und Aushärtung gehören in einen gemeinsamen Prozessplan.
01 / Lackier- und Freihaltezeichnung
Die Grenzen an der tatsächlichen Baugruppe festlegen.
Schutzlackierung als freigegebener PCBA-Prozess, nicht als pauschale Zusatzschicht
Eine belastbare Schutzlack-Spezifikation übersetzt die Einsatzumgebung in einen fertigbaren Prozess: freigegebenes Material, zu beschichtende Flächen, Keep-outs, Schichtdicke, Applikationsmethode, Aushärteprofil und Abnahmekriterien. Damit wird aus dem allgemeinen Wunsch nach „mehr Schutz“ eine prüfbare Anforderung, die Nacharbeit, Materialverträglichkeit, Steckverbinderzugang und Wärmepfade berücksichtigt.
APTPCB kann diesen Umfang in das PCBA-Assembly einbinden. Das Angebot basiert auf den Unterlagen und Kriterien Ihres Produkts. Offene Anforderungen werden in der technischen Prüfung ausgewiesen, statt als allgemeine Leistungszusage behandelt zu werden.
DFM-Freihaltebereiche und Wirtschaftlichkeit selektiver Schutzbeschichtung
Legen Sie beschichtete Flächen, Freihaltebereiche und die zulässige Grenztoleranz in der Bestückungszeichnung fest. Dichtungen an Steckverbindern, Viskosität der Beschichtung, Kapillarwirkung, Bauteilhöhe, Abdeckungen und Zugänglichkeit für den Applikator bestimmen den nötigen Abstand; ein allgemeiner Freihaltebereich von 1,5–2,0 mm passt nicht zu jeder Chemie oder jedem Prozess. Besprechen Sie enge Layouts vor der Layoutfreigabe mit der verantwortlichen Beschichtungstechnik und bestätigen Sie die Verträglichkeit von Dammaterialien oder Änderungen an abgedichteten Steckverbindern.
Vergleichen Sie manuelles Abdecken und selektives Auftragen anhand des tatsächlichen Aufwands für Freihaltebereiche, Zugänglichkeit, Losgröße, Einrichtung, Vorrichtungen, Aushärtung und Nacharbeit. Programmierung macht Abdecken oder Handhabung nicht automatisch vollständig überflüssig. Klären Sie bei der Angebotsanfrage Umfang der Beschichtung, Sauberkeit und Feuchtekontrolle beim Wareneingang, erforderliche Aufzeichnungen, Materialverfügbarkeit und Lieferzeit; eine allgemeingültige wirtschaftliche Losgröße oder feste zusätzliche Durchlaufzeit gibt es nicht.
02 / Schutzkonzept
Beschichten, vergießen oder umspritzen: das Verfahren festlegen.
Hinweis zum Leistungsumfang Das Schutzverfahren allein belegt weder eine Gehäuseschutzart noch die Eignung einer Hochspannungsisolierung.
Schutzbeschichtung, Verguss oder Umspritzen: die passende Schutzstufe wählen
| Schutzoption | Anzugebende Geometrie | Umgebungsgrenze | Thermische / mechanische Prüfung | Nacharbeit | Kosten und Freigabenachweis |
|---|---|---|---|---|---|
| Schutzbeschichtung | Produktspezifische Trockenschichtdicke und Freihaltebereiche | Feuchte, Kondensation und Chemikalienbelastung qualifizieren; die Beschichtung allein belegt keinen IP-Schutz des Gehäuses | Haftung, Abdeckung, Aushärtung, Wärmeweg und Materialverträglichkeit | Abhängig von Chemie, Zugänglichkeit und freigegebenem Entschichtungsverfahren | Abdeckung, Auftrag, Aushärtung sowie Nachweis von Abdeckung und Schichtdicke |
| Verguss / Verkapselung | Füllhöhe, Schnittstellen, Hohlraumkriterien und Ausschlussbereiche für Bauteile | Gehäuse, Dichtungen und Schnittstellen für die vorgesehene Flüssigkeits- oder Chemikalienbelastung qualifizieren | Reaktionswärme, Schrumpfung, CTE-Spannung, dielektrische Eigenschaften und Wärmeabfuhr | Oft schwierig oder zerstörend; mit dem gewählten Material bestätigen | Harz, Dosierung, Entgasung, Aushärtung, Gehäuse und Validierung |
| Umspritzen | Wandgeometrie, Steckverbinder-/Kabelschnittstellen und Werkzeugbezüge | Fertige umspritzte Baugruppe auf die beanspruchte Schutzart prüfen | Materialabhängigen Druck, Temperatur, Fluss und Bauteilverträglichkeit berücksichtigen | Meist eingeschränkt; Reparatur- und Austauschkonzept prüfen | Werkzeug, Prozessentwicklung, Zykluszeit und Baugruppenqualifizierung |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
Conformal Coating bildet eine dünne Barriere um Leiterbahnen, Lötstellen und Anschlüsse, um die Einwirkung von Feuchte, Kondensation, Staub und bestimmten chemischen Verunreinigungen zu reduzieren. Die konkrete Formulierung und die aufgebrachte Schichtdicke bestimmen die Schutzwirkung; keine Lackfamilie deckt jede Umgebung gleichermaßen ab.
Die Beschichtung behebt keine ionischen Rückstände, fehlerhaften Lötstellen, unzureichenden Kriech- und Luftstrecken, unverträglichen Bauteile oder eine ungeeignete Gehäuseabdichtung. Reinigung, Assembly-Qualität und Produktvalidierung müssen vor oder zusammen mit dem Lackierprozess geklärt werden.
03 / Materialauswahl
Die Chemie auf Beanspruchung und Reparaturzugang abstimmen.
AR, SR, UR oder Parylen: Materialien nach Einsatz und Nacharbeit auswählen
| Thema | Anforderung |
|---|---|
| Acryl (AR): | Häufig für allgemeinen Feuchteschutz und vergleichsweise einfache Nacharbeit. Lösemittel- und Temperaturbeständigkeit sind anhand der konkreten Materialdaten zu prüfen. |
| Silikon (SR): | Bleibt bei Temperaturwechseln flexibel. Dicke, Haftung, Wärmeeinfluss und Entfernung erfordern eine produktspezifische Festlegung. |
| Urethan (UR): | Bietet je nach Formulierung hohe Chemikalien- und Abriebbeständigkeit, ist jedoch meist schwieriger nachzuarbeiten. |
| Parylen: | Wird aus der Gasphase abgeschieden und kann sehr dünne, gleichmäßige Filme bilden. Maskierung, Spezialprozess und aufwendige Nacharbeit unterscheiden es von flüssigen Lacken. |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
04 / Oberfläche und Applikation
Haftung, Zugang und kontrollierte Bedeckung vorbereiten.
Manuell, automatisch oder selektiv beschichten?
Manuelles Sprühen:
Automatische Applikation:
Selektive Beschichtung:
Keep-outs und Maskierung:
Acht Freigabepunkte vor der Schutzlackierung
Assembly-Revision:
Lackmaterial:
Schichtdicke:
Beschichtungszeichnung:
Aushärtung:
Prüfkriterien:
Reinigung und Umgebung:
Losgröße:
05 / Unabhängige Freigabekontrollen
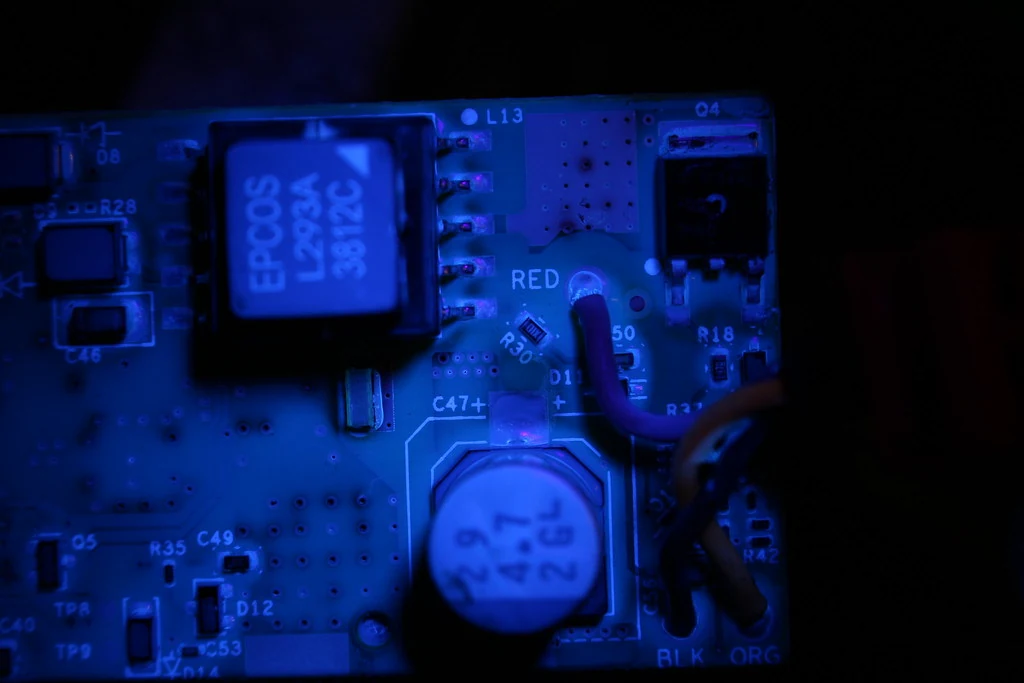
Dicke messen. Aushärtung prüfen. Grenzen inspizieren.
Schichtdicke und Aushärtung folgen Materialdaten und Zeichnung
| Thema | Anforderung |
|---|---|
| Verdunstung oder Lufttrocknung: | Handhabungsfestigkeit ist nicht gleich vollständige Aushärtung. Lüftung, Schichtdicke und Herstellerzeit sind einzuhalten. |
| Feuchtigkeitshärtung: | Hängt von Formulierung und Umgebungsbedingungen ab; tiefe Geometrien können länger benötigen. |
| Wärmehärtung: | Das Profil muss mit Bauteilen, Klebstoffen, Kunststoffen und den thermischen Grenzen der Baugruppe vereinbar sein. |
| UV- oder Dual-Cure: | Belichtete Bereiche können schnell reagieren, Schattenzonen benötigen jedoch den vorgesehenen Sekundärmechanismus. Eine trockene Oberfläche allein ist kein Freigabenachweis. |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
06 / Fehlerprüfung und Freigabe
Fehlervermeidung mit dem Freigabearbeitsblatt verknüpfen.
Typische Lackfehler und vorbeugende Prozesskontrollen
| Thema | Anforderung |
|---|---|
| Entnetzung und Fischaugen: | Weisen häufig auf Verunreinigung, geringe Oberflächenenergie oder Materialunverträglichkeit hin. Reinigung und Prozessmaterialien sind vor einer Dickenänderung zu prüfen. |
| Blasen und Hohlstellen: | Können durch eingeschlossene Luft, Viskosität, Zerstäubung, Applikationsgeschwindigkeit oder Aushärtung entstehen. Der Prozess muss so eingestellt werden, dass keine offene Expositionsbahn bleibt. |
| Risse oder Crazing: | Erfordern die Prüfung von Überdicke, Härtungsprofil, Materialsteifigkeit sowie thermischer und mechanischer Belastung. |
| Orangenhaut: | Viskosität, Zerstäubung, Abstand, Temperatur und Lösemittelverdunstung gehören in die Ursachenanalyse. |
| Unvollständige Abdeckung: | Bahnplanung, Bauteilhöhe, Düsenwinkel und schwer zugängliche Bereiche sind zu kontrollieren. |
| Lack auf Keep-outs: | Freigabe stoppen, Reinigung oder Nacharbeit bewerten und Maskierung, Vorrichtung oder Programm vor dem nächsten Los korrigieren. |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
Angebotsanfrage zur Schutzlackierung: auszufüllende und gemeinsam freizugebende Angaben
| Beschichtungspunkt | Vom Kunden auszufüllen | Gemeinsam bestätigen | Angeforderter Nachweis |
|---|---|---|---|
| Dateien und Umfang | Gerber-/ODB++-Datei + Revision: ____; Baugruppenzeichnung + Revision: ____; Beschichtungsumfang: ____; Losmenge: ____. | Im Angebot enthaltener Zeichnungsstand und Umfang: ____; Ausschlüsse: ____. | Referenz zum Angebotsumfang: ____. |
| Beanspruchung und Abnahme | Beanspruchung: ____; Betriebstemperatur: ____; Spannungs-/Isolationsanforderungen: ____; Erwartungen an Reparaturen: ____; Abnahmerevision/-klasse: ____; geforderte Entflammbarkeit des Materials: ____. | Anwendbare Anforderungen: ____; zu prüfende Fragen zur Produktqualifikation: ____. | Vereinbarte Anforderung/Referenz: ____. |
| Beschichtungsprodukt | Hersteller/Produkt oder „Auswahl angefragt“: ____; TDS-Revision/-Referenz: ____. | Genaues Produkt und TDS-Referenz für das Angebot: ____. | Angefragte Produkt-/TDS-Referenz: ____. |
| Beschichtungs-/Freihalteplan | Schraffierter Plan + Revision: ____; Grenztoleranzen: ____; Einschränkungen an Steckverbindern/Zugängen: ____. | Freigabe der Grenzen: ____; Fragen zu Abdeckung und Zugang bei der Applikation: ____. | Angefragte Referenz zur freigegebenen Zeichnung/Abdeckung: ____. |
| Trockenschichtdicke | Referenz für Sollwert/Toleranz: ____; Messstellen: ____; vorgeschlagene Leiterplatte/Prüfcoupon und Methode oder „unbekannt“: ____. | Messstellen und Methode für die Trockenschicht: ____; Leiterplatte oder repräsentativer Prüfcoupon: ____. | Ergebnisse zur Trockenschicht und Referenz der Messstellen angefragt: ____. |
| Eingangszustand, Aushärtung und Bedeckung | Anforderungen an Sauberkeit/Feuchtigkeit: ____; Aushärtungsanforderung/-referenz: ____; Referenz der Kriterien für Bedeckung/Fehler: ____. | Eingangskontrollen: ____; Verifizierung der Aushärtung: ____; getrennte Prüfkriterien für die Bedeckung: ____. | Nachweis zur Aushärtung angefragt: ____; Nachweis zur Bedeckung angefragt: ____. |
| Stichproben und Freigabeaufzeichnungen | Anforderungen an Stichproben/Abnahme: ____; angeforderte Aufzeichnungen und Format: ____. | Stichprobeneinheit und Abnahmestichprobe: ____; Verfügbarkeit von Aufzeichnungen und Ausschlüsse: ____. | Aufzeichnungen zu Stichprobe/Prüfung/Freigabe angefragt: ____. |
| Angebotsbedingungen | Gewünschter Liefertermin: ____; Frage zur Materialverfügbarkeit: ____; Fragen zu Rüstvorgang/Vorrichtung und Nacharbeit: ____. | Enthaltene Materialien, Rüstvorgang, Vorrichtungen, Aushärtung, Nacharbeit und Aufzeichnungen: ____; Lieferbedingungen: ____. | Angebotene Ein-/Ausschlüsse und Lieferbedingungen angefragt: ____. |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
TECHNISCHE REFERENZ
Weitere Beschichtungsvorteile und Hinweise zu Assembly-Leistungen
Wann Schutzlack sinnvoll ist und wo seine Grenzen liegen
Feuchte und Kondensation:
Staub und Verunreinigungen:
Chemikalien und Abrieb:
Temperaturwechsel und Vibration:
Was vor der Produktionsfreigabe feststehen muss
Der Vorteil einer integrierten PCBA-Schutzlackierung liegt in einer gemeinsamen Assembly-Revision und einer durchgängigen Spezifikation für Reinigung, Applikation, Aushärtung und Prüfung. Vor Produktionsfreigabe sollten Material, Keep-out-Zeichnung, Methode, Dicke, Aushärteprofil, Sichtkriterien und Nacharbeitsweg bestätigt sein.
APTPCB prüft diese Daten für den Angebotsumfang und kennzeichnet offene Punkte. Die Freigabe auf Baugruppenebene ersetzt keine elektrische, umweltbezogene, regulatorische oder Zuverlässigkeitsvalidierung des Endprodukts; solche Nachweise sind auf Systemebene zu definieren und freizugeben.
Welche Daten gehören in eine RFQ zur Schutzlackierung?
Senden Sie Fertigungsdaten, BOM, Pick-and-Place-Datei, Assembly-Zeichnung, aktuellen Revisionsstand und eine Beschichtungszeichnung mit Lackflächen und Keep-outs. Ergänzen Sie bevorzugte Chemie oder Materialnummer, sofern bereits freigegeben, sowie Schichtdicke, Aushärteverfahren, Prüfkriterien und Anforderungen an Reinigung oder Dokumentation.
Beschreiben Sie außerdem Einsatzbedingungen wie Feuchte, Kondensation, Chemikalien, Temperatur, Abrieb oder Salznebel, die Menge je Los und den geplanten Bedarfstermin. Mit diesem Paket lassen sich Machbarkeit, Alternativen und Angebotsumfang prüfen, ohne technische Entscheidungen zu verdecken.
FRAGEN AUS DER PRAXIS
Häufig gestellte Fragen
Wie wähle ich zwischen AR, SR, UR und Parylen?
Welche Bereiche müssen lackfrei bleiben?
Welche Schichtdicke sollte spezifiziert werden?
Wann darf eine Baugruppe nach dem Aushärten freigegeben werden?
Welche Angaben benötigt APTPCB für ein Angebot?
TECHNISCHE PRÜFUNG UND FERTIGUNGSPLANUNG
Beschichtungsplan und Freigabeplanung prüfen.
Beschreiben Sie die Baugruppengeometrie und die Schutzanforderungen des Produkts.
- Bestückungszeichnung und schraffierter Lackier-/Freihalteplan mit Toleranzen
- Genaue Beanspruchung sowie Temperatur- und Isolationsanforderungen
- Beschichtungsprodukt/TDS oder Anfrage zur Materialauswahl
- Nachweise zu Dicke, Aushärtung, Bedeckung und Stichproben