
01
Materialidentität und Revision
Exakte Arlon-Bezeichnung, Laminat- oder Prepreg-Lieferform, Datenblattrevision, Slash Sheet, Dicke, Kupfer und Harzausführung dokumentieren. Ein allgemeines „Arlon-Äquivalent“ bleibt eine Freigabesperre.
Polyimid-, Low-Flow- und Aramidsysteme
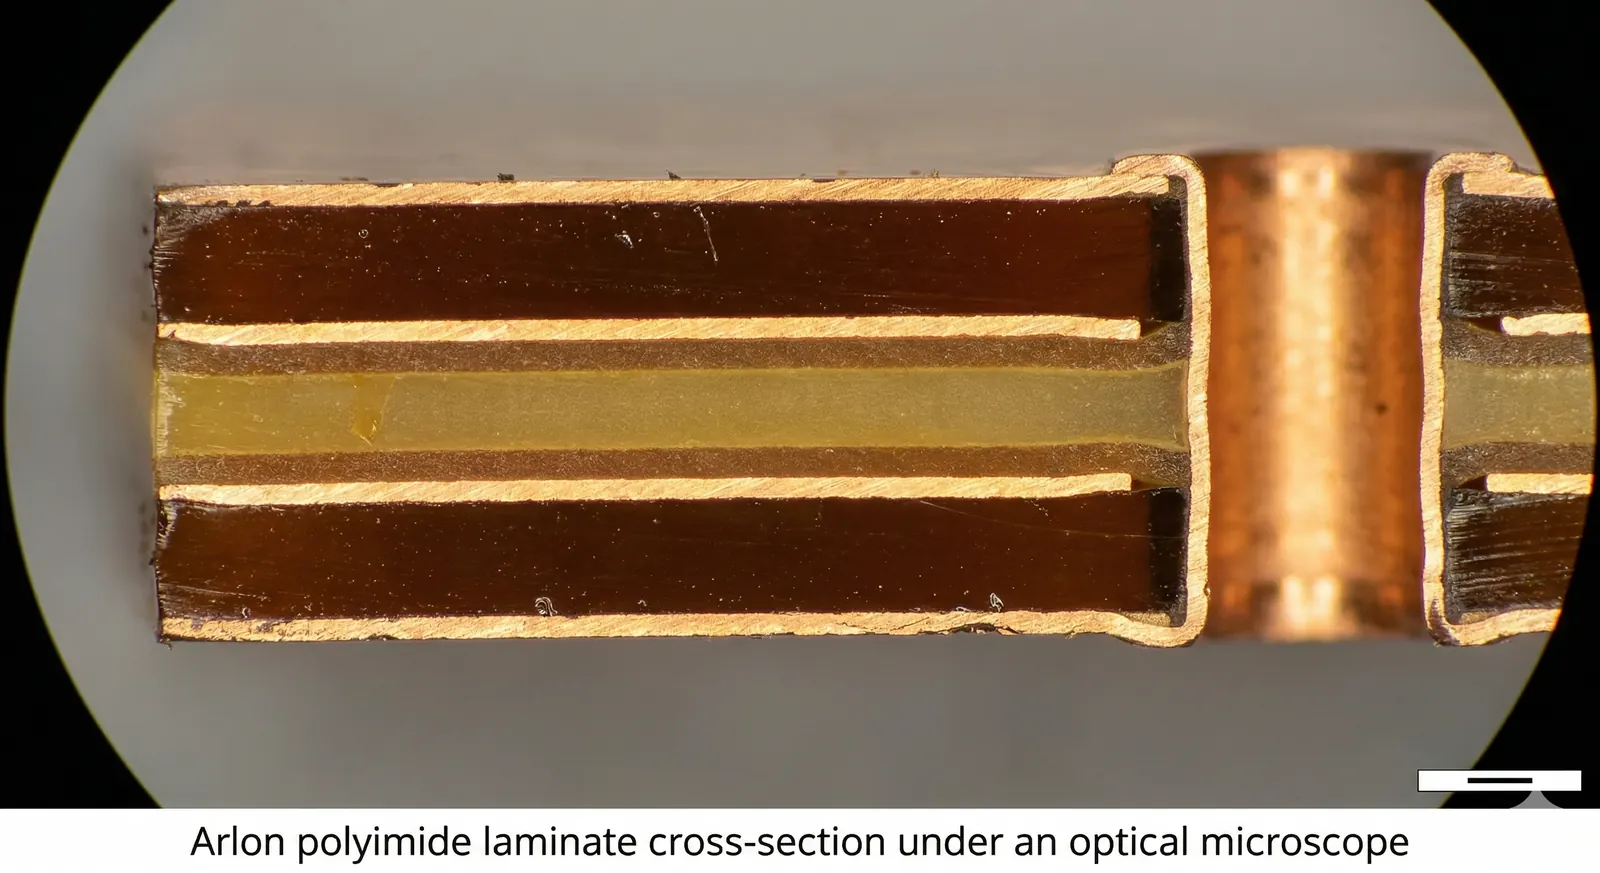
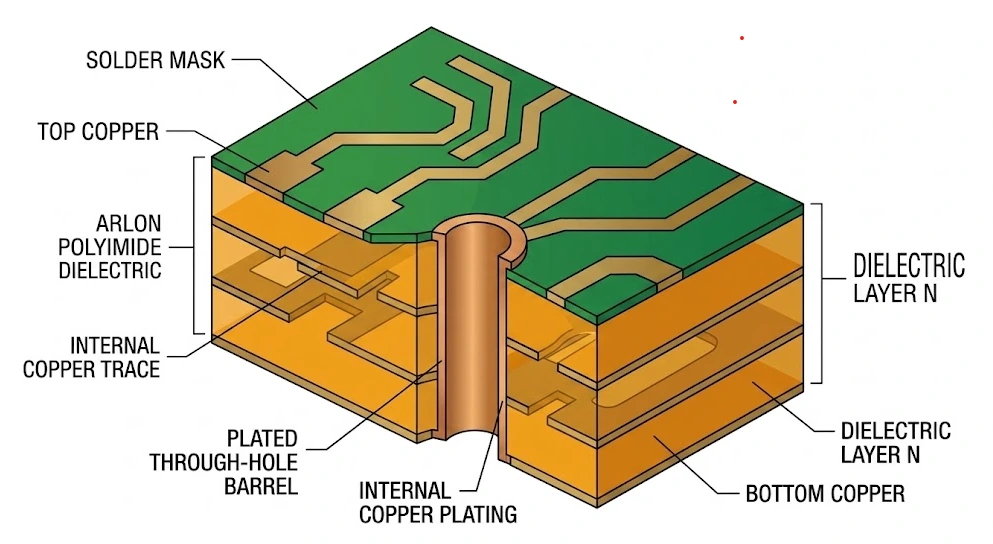
Eine Arlon-Leiterplatte verwendet ein aktuelles Polyimid-, multifunktionales Epoxid-, Low-Flow-Prepreg- oder aramidverstärktes Material von Arlon EMD, ausgewählt nach Temperaturstabilität, kontrolliertem Harzfluss oder geringer Ausdehnung in der Ebene. Diese Seite trennt das aktuelle Arlon-EMD-Portfolio von historischen Mikrowellenbezeichnungen und zeigt die Nachweise für RFQ, Stack-up und Produktionsfreigabe.
Geltungsbereich und Materialidentität
Die Fertigung einer Arlon-Leiterplatte beginnt mit dem exakten Harz- und Verstärkungssystem, nicht allein mit dem Markennamen. Der aktuelle Arlon-EMD-Katalog umfasst Hochtemperatur-Polyimide, multifunktionales Epoxid, Low-Flow-Prepregs und Materialien mit Aramidvlies für Multilayer, Rigid-Flex-Verbindungen, Kühlkörperanbindung und Konstruktionen mit kontrollierter Ausdehnung.
Historische Arlon-Mikrowellenbezeichnungen wie CLTE, TC und AD erscheinen heute im Portfolio von Rogers Advanced Electronics. Diese HF-Materialien gehören zur Seite für Rogers-Laminate; aktuelle Alternativen lassen sich außerdem auf den Seiten für Taconic-Leiterplatten und PTFE-Leiterplatten vergleichen. Die klare Trennung verhindert veraltete Materialvorgaben, falsche Prozessannahmen und doppelte Inhalte.
Vor der Angebotserstellung sind Produktbezeichnung, Datenblattrevision des Herstellers, Laminat- oder Prepreg-Lieferform, Kupfer, Dicke, PCB-Stack-up und Abnahmenachweise festzulegen. Eine Angabe wie „Arlon-Polyimid“ reicht für Materialbeschaffung oder Laminationsfreigabe nicht aus.
Entscheidungsmatrix für Materialien
Die Tabelle grenzt die zu prüfende Familie ein. Vergleichen Sie den Epoxidweg mit den Designgrenzen einer High-Tg-Leiterplatte; die Freigabe erfordert weiterhin das genaue Herstellerdatenblatt und den konkreten Aufbau.
| Materialfamilie | Herstellerpositionierung | Typischer Designauslöser | RFQ-Nachweis |
|---|---|---|---|
| 33N | Flammhemmendes Polyimid mit 250°C Tg; Arlon veröffentlicht 390°C Zersetzungstemperatur | Hochtemperatur-Multilayer mit ausdrücklich geforderter Flammklassifizierung und Temperaturstabilität | Datenblattrevision, Slash Sheet, Aufbau, Bestückungsprofil und Endabnahme |
| 35N | Flammhemmendes Polyimid mit 250°C Tg, geringer Z-Achsen-Ausdehnung und verkürzter Aushärtezeit | Multilayer für anspruchsvolle Umgebungen, bei dem PTH-Belastung und Fertigungszyklus relevant sind | Lagenzahl, Dicke, Bohrungsaspekt, Temperaturanforderung und Laminationsroute |
| 85N | Reines Polyimid mit 250°C Tg für hochlagige und langlebige Hochtemperaturelektronik | Luftfahrt-, Raumfahrt-, Militär- oder Industrieausführung mit ausdrücklicher Polyimidvorgabe | Programmspezifikation, Stack-up, Kupfer, Via-Struktur, Temperaturprofil und Nachweisplan |
| 45N | Multifunktionales Epoxid mit 175°C Tg für höherlagige Multilayer | Temperaturfesterer Epoxidaufbau ohne Polyimidvorgabe | Stack-up, bleifreies Profil, CAF- oder Zuverlässigkeitsanforderungen und Materialverfügbarkeit |
| 37N / 38N | Polyimid-Low-Flow-Prepregs mit 200°C Tg | Rigid-Flex-Verbindung, Kühlkörperanbindung oder andere Fuge mit kontrolliertem Harzfluss | Fließziel, Kupferfreistellung, Kavitätsgeometrie, Klebefläche, Druck und Aushärtung |
| 47N / 49N | Epoxid-Low-Flow-Prepregs; für 49N sind 170°C Tg veröffentlicht | Epoxid-Rigid-Flex oder Kühlkörperanbindung mit begrenztem Harzaustritt | Verträglichkeit zum Basismaterial, Fließfenster, Klebefuge, Temperaturgrenzen und Testcoupon |
| 55NT | Multifunktionales Epoxid mit Aramidvlies und 6-9 ppm/°C CTE in der Ebene | Geringe Ausdehnung, Maßstabilität oder reduziertes Leiterplattengewicht bei Keramikgehäusen | Gehäuse-CTE, Kontur, Lagenregistrierung, Bestückungsprofil und mechanische Validierung |
| 85NT | Reines Polyimid mit 250°C Tg, Aramidvlies und 6-9 ppm/°C CTE in der Ebene | Hochtemperaturdesign mit Polyimidverhalten und geringer Ausdehnung in der Ebene | Temperaturanforderung, Gehäuseschnittstelle, Aufbau, Bohrplan und Qualifikationsnachweise |
Verfügbarkeit, Dicken, Kupferoptionen und Prepreg-Ausführungen werden je RFQ bestätigt; diese Seite behauptet keinen ständigen Lagerbestand.
Vom Hersteller veröffentlichte Referenz
Die Werte stammen aus aktuellen Produktseiten von Arlon EMD. Sie identifizieren Materialfamilien, ersetzen jedoch weder ein kontrolliertes Datenblatt noch die Qualifikation der fertigen Leiterplatte.
| Produkt | Veröffentlichter Wert | IPC-4101-Referenz | Bedeutung für den Käufer |
|---|---|---|---|
| 33N | Tg 250°C; Td 390°C; flammhemmendes Polyimid | /40 und /41 | Exakten Aufbau und erforderliche UL-Einstufung bestätigen |
| 35N | Tg 250°C; geringe Z-Achsen-Ausdehnung; kürzerer Aushärtezyklus | /40 und /41 | PTH-Geometrie und Laminationszyklus bestätigen |
| 85N | Tg 250°C; reines Polyimid | /40 und /41 | Prüfen, ob reines Polyimid Programmanforderung ist |
| 45N | Tg 175°C nach DSC; übliche FR-4-Laminationsbedingungen | /26 | Nicht als austauschbar mit Polyimid behandeln |
| 37N | Polyimid-Low-Flow-Prepreg mit 200°C Tg | /42 | Fließ- und Klebefugenanforderungen freigeben |
| 38N | Polyimid-Low-Flow-Prepreg mit 200°C Tg | /42 | Aktuelle Aushärte- und Fließdaten der gewählten Revision bestätigen |
| 47N | Epoxid-Low-Flow-Prepreg; Hersteller nennt 300°F Lamination | /21 | Temperaturgrenzen benachbarter Materialien und Bauteile prüfen |
| 49N | Epoxid-Low-Flow-Prepreg mit 170°C Tg | /26 | Fließfenster für die tatsächliche Geometrie bestätigen |
| 55NT / 85NT | 6-9 ppm/°C X-Y-CTE; typischerweise etwa 25% leichter als glasverstärkte Laminate | /55 und /53 | Gehäuse-, Bestückungs- und Mechanikverhalten auf Systemebene validieren |
Referenznormen: die oben genannten IPC-4101 Slash Sheets. Die Abnahme der fertigen Leiterplatte, etwa nach einer IPC-6012-Klasse, muss der Kunde separat festlegen.
Auswahlabwägung
Richtig ist das am wenigsten komplexe System, das die dokumentierten thermischen, maßlichen und prozesstechnischen Risiken schließt.
| Entscheidung | 33N / 35N / 85N | 45N | 55NT / 85NT | Freigabefrage |
|---|---|---|---|---|
| Primärer Nutzen | Polyimidverhalten bei hoher Temperatur | Multifunktionales Epoxid mit höherem Tg | Geringe Ausdehnung in der Ebene und weniger Gewicht | Welcher Ausfallmechanismus bestimmt die Materialwahl? |
| Veröffentlichter Tg | 250°C | 175°C nach DSC | 55NT Epoxid; 85NT Polyimid mit 250°C | Ist Tg tatsächlich die maßgebliche Anforderung? |
| Verstärkung | Glasverstärktes Polyimid | Glasverstärktes Epoxid | Aramidvlies | Bestimmt Gehäuse-CTE oder Maßstabilität die Wahl? |
| Prozessschwerpunkt | Aushärtung, Feuchtebehandlung und Bohrungswandvorbereitung | FR-4-ähnliche Lamination mit produktspezifischen Kontrollen | Registrierung, Bohren und Gehäusewechselwirkung | Wurde der Herstellerleitfaden in den Fertigungsauftrag übertragen? |
| Passender Nachweis | Temperaturanforderung, Mikroschliff und PTH-Abnahme | Stack-up, Reflow und Endabnahme | Maß-, Registrierungs- und Bestückungsnachweise | Welcher Datensatz schließt das Risiko am Pilotlos? |
| Typischer Fehler | Polyimid allein wegen seines Temperaturimages auswählen | 45N als direkten Ersatz für FR-4 oder Polyimid behandeln | Aus niedrigem CTE allein auf Lötstellenlebensdauer schließen | Welche Annahmen sind noch ungeprüft? |
| Kommerzielle Freigabe | Exaktes Produkt, Lieferform und Verfügbarkeit bestätigen | Aufbau und Verfügbarkeit bestätigen | Aramidaufbau und Lieferweg bestätigen | Kein Material wird allein über einen Familiennamen freigegeben |
Die endgültige Materialwahl liegt bei der Designverantwortung des Kunden; die Fertigungsprüfung bestätigt vorgeschlagenen Aufbau und Nachweisplan.
Ablauf der Fertigungsfreigabe
Zuerst werden exaktes Produkt und Datenblattrevision fixiert. Anschließend gehen Laminat, Prepreg, Kupfer, Dicke und Slash-Sheet-Anforderungen in Stack-up und Fertigungszeichnung der Multilayer-Leiterplatte ein. Jeder vorgeschlagene Ersatz bleibt gesperrt, bis der Kunde ihn schriftlich genehmigt.
Das DFM prüft Harzflussbedarf, Kupferverteilung, Kavitäten oder Kühlkörperflächen, Bohrungsgeometrie, Registrierung, Enddicke und thermisches Bestückungsprofil. Eine Rigid-Flex-Leiterplatte mit Low-Flow-Verbindung braucht besondere Aufmerksamkeit: zu wenig Fluss kann Luft einschließen, zu hoher Druck oder zu große Freistellung kann Harz aus der Fuge verdrängen.
Der Pilotplan ordnet jedem Risiko einen Nachweis zu: Identität des Eingangsmaterials, Laminationsdaten, Coupons oder Mikroschliffe, Maßprüfung, elektrischer Test und kundenseitig definierte Temperatur- oder Bestückungsvalidierung. Erst akzeptierte Nachweise und eingefrorene Revisionen geben die Produktionsroute frei.
Konstruktionsmuster
Dies sind Entscheidungsmuster, keine produktionsreifen Stack-ups. Lagenzahl, Dicke, Harzgehalt und Kupfer werden aus dem konkreten Design bestätigt.
| Route | Materialsystem | Typischer Einsatz | Dominantes Risiko | Erforderliche Eingabe |
|---|---|---|---|---|
| Reiner Polyimid-Multilayer | 33N-, 35N- oder 85N-Laminat mit kompatiblem Prepreg | Hochtemperatur-Multilayer | Aushärtung, Feuchte, Z-Achsen-Belastung und PTH-Geometrie | Temperaturanforderung, Stack-up, Bohrdaten und Abnahmeplan |
| 45N-Epoxid-Multilayer | 45N-Laminat und -Prepreg | Höherlagige Epoxid-Leiterplatte | Falsche Substitution oder Reflow-Annahme | Bestückungsprofil, Stack-up und Zuverlässigkeitskriterien |
| Polyimid-Rigid-Flex-Verbindung | 37N- oder 38N-Low-Flow-Prepreg | Rigid-Flex-Verbindung | Voids, Harzaustritt und unzureichende Einbettung | Flexaufbau, Coverlay-Freistellung, Klebefläche und Fließziel |
| Epoxid-Rigid-Flex-Verbindung | 47N- oder 49N-Low-Flow-Prepreg | Epoxid-Rigid-Flex-Aufbau | Fließfenster und Temperaturgrenze benachbarter Materialien | Basismaterial, Flexpaket, Kavitätsgeometrie und Aushärtegrenze |
| Kühlkörperanbindung | Ausgewähltes Low-Flow-Prepreg | Gebondeter Wärmeverteiler oder Kühlkörper | Voids in der Klebefuge, Harzmangel und Ebenheit | Metallart, Oberfläche, Klebefläche, Ebenheit und Temperaturanforderung |
| Epoxid-Aramid mit niedrigem CTE | 55NT | Maßkritische Leiterplatte oder Schnittstelle zu Keramikgehäusen | Registrierungs- und Bestückungsabweichung | Gehäuse-CTE, Konturtoleranz, Bestückungsprofil und Abstützung |
| Polyimid-Aramid mit niedrigem CTE | 85NT | Hochtemperatur- und maßkritische Leiterplatte | Kombiniertes Temperatur-, Bohr- und Registrierungsrisiko | Temperaturprofil, Gehäuseschnittstelle, Aufbau und Nachweisplan |
| Historische Materialvorgabe | CLTE, TC, AD oder andere historische Bezeichnung | Bestehende Zeichnung oder kontrolliertes Altprogramm | Falscher Lieferweg oder veraltete Revision | Exaktes Produkt, ursprüngliches Datenblatt, Regeln für freigegebenen Ersatz und aktuelle Verfügbarkeit |
Freigabekontrollen
Jede Kontrolle schließt vor der Produktionsfreigabe ein konkretes Beschaffungs- oder Fertigungsrisiko.
Exakte Arlon-Bezeichnung, Laminat- oder Prepreg-Lieferform, Datenblattrevision, Slash Sheet, Dicke, Kupfer und Harzausführung dokumentieren. Ein allgemeines „Arlon-Äquivalent“ bleibt eine Freigabesperre.
Herstellervorgaben zu Lagerung, Konditionierung und Trocknung in Materialauftrag und Übergabe an die Bestückung übertragen. Die Behandlung hängt von Harzsystem und Expositionszeit ab, nicht von einer universellen Trocknungsangabe.
Für 37N, 38N, 47N oder 49N Kupferfreistellung, Kavitätskanten, Klebefläche, Harzrückhaltung und Entlüftung prüfen. Die Fließfreigabe muss auf den tatsächlichen Daten und dem konkreten Aufbau beruhen.
Temperatur, Druck, Vakuum, Haltezeit, Abkühlung und Presspaket aus Herstellerleitfaden und interner Prozessprüfung festlegen. Genehmigte Abweichungen vor dem Pilotlos dokumentieren.
Bohren, Desmear oder Etchback und Vorbereitung zur Metallisierung an Harz und Verstärkung anpassen. Bohrungsgeometrie, Smear-Risiko und Positive-Etchback-Anforderung bestimmen die Route.
Materialidentität, Laminationsdaten, Mikroschliff-, Maß-, Elektro- und kundenspezifische Nachweise dem jeweiligen Risiko zuordnen. Material- und Dokumentrevisionen nach Pilotabnahme einfrieren.
Nachweise für den Käufer
Die von Arlon genannten IPC-4101 Slash Sheets beschreiben das Laminat- oder Prepreg-System. Sie definieren nicht automatisch Abnahmeklasse, Testumfang oder Programmkonformität der fertigen Leiterplatte. RFQ und PCB-Qualitätsplan müssen Zeichnung, IPC-6012-Klasse oder Kundenspezifikation sowie alle Flow-down-Anforderungen separat festlegen.
Ein praxisgerechter Nachweisplan kann Materialidentität oder Zertifikatsdaten, Laminationsauftrag, Enddicke, elektrischen Test, Impedanzcoupon bei kontrollierter Impedanz sowie Mikroschliffe oder Maßprotokolle für die im DFM erkannten Risiken verlangen. Die Verfügbarkeit jedes Dokuments wird bei der Angebotserstellung bestätigt.
Umwelt-, Bestückungs-, Gehäusezuverlässigkeits- und Endgeräte-Konformität bleiben Aufgaben der Kundenqualifikation, sofern Prüfumfang, Vorrichtung, Methode und Grenzwert nicht ausdrücklich beauftragt sind. Fertigungsnachweise von APTPCB unterstützen diese Qualifikation, ersetzen sie aber nicht.
Anwendungsbezogene Auswahl
Die Anwendung zeigt das dominante Risiko, wählt das Material aber nicht automatisch aus.
33N, 35N oder 85N können bewertet werden, wenn Temperaturstabilität und PTH-Zuverlässigkeit ausdrücklich Teil der Programmanforderungen sind. Die endgültige Wahl folgt kontrollierter Spezifikation und Qualifikationsplan.
Polyimidsysteme können für Elektronik mit erhöhter Temperatur, Vibration und langer Einsatzdauer geeignet sein, wenn tatsächliches Einsatzprofil und Abnahmetests definiert sind.
Hochtemperatur-Polyimid kann für wiederholte thermische Belastung betrachtet werden; Kontaktverschleiß, Ebenheit, Kupfer, Bestückung und Vorrichtung bleiben jedoch eigene Designeingaben.
45N bietet ein multifunktionales Epoxid mit 175°C Tg, wenn ein Epoxidprozess passt und reines Polyimid keine Designanforderung ist.
37N, 38N, 47N oder 49N können Rigid-Flex-Verbindungen oder Kühlkörperanbindung unterstützen, wenn Harzflussfenster und Fügegeometrie gemeinsam freigegeben werden.
55NT oder 85NT können Ausdehnung in der Ebene und Leiterplattengewicht reduzieren; Lötstellenlebensdauer und Gehäusewechselwirkung erfordern weiterhin eine Validierung auf Bestückungsebene.
Auswahl- und RFQ-Leitfaden
Beginnen Sie mit dem Ausfallmechanismus und geben Sie Material und Fertigungsnachweise gemeinsam frei.
Vergleichen Sie die drei Systeme mit 250°C Tg anhand von Einsatztemperaturprofil, PTH-Geometrie, Flammforderung, Lagenzahl und Herstellerpositionierung. Tg allein reicht nicht für die Auswahl.
45N kommt infrage, wenn multifunktionales Epoxid mit 175°C Tg und eine übliche FR-4-Laminationsroute zum Design passen. Vergleichen Sie die Rolle mit aktuellen Isola-Materialien und bestätigen Sie Bestückungsprofil sowie Endabnahme, bevor 45N als weniger komplexe Lösung gilt.
Für Polyimid-Rigid-Flex-Verbindungen oder Kühlkörperanbindung verwenden, wenn ein minimaler, gleichmäßiger Harzfluss erforderlich ist. Fließziel, Vakuum, Klebefläche und Kavitätsgeometrie zusammen mit dem Stack-up freigeben.
Erforderliche Laminationstemperatur, Tg, Verträglichkeit zum Basismaterial und Fließfenster bestimmen die Wahl. Abnahmeobjekt ist die fertige Fuge, nicht der Name des Prepregs.
Epoxid- oder Polyimid-Aramidsystem aus der Temperaturanforderung wählen und anschließend Registrierung, Gehäuse-CTE, Bestückungsprofil, Abstützung und mechanische Randbedingungen auf Leiterplatten- und Systemebene validieren.
Senden Sie ODB++- oder Gerber-Daten, Bohrdaten, Fertigungszeichnung, genaue Materialbezeichnung und Datenblattrevision, Stack-up, Kupfer und Dicke, Impedanztabelle, gegebenenfalls Low-Flow-Geometrie, Bestückungsprofil, Mengen, Revisionsstand sowie geforderte Material-, Coupon-, Mikroschliff- oder Maßnachweise.
FAQ
Materialauswahl
Nutzen Sie veröffentlichte Herstellerdaten für die Vorauswahl und bestätigen Sie anschließend Datenblatt und Aufbau im RFQ.
RFQ-Koordination
Bei internationaler Beschaffung müssen Produktbezeichnung, Datenblattrevision, Zeichnung, Nachweise und Änderungsregeln bei Entwicklung, Einkauf und Fertigung übereinstimmen.
Definiert freigegebenes Produkt, thermische oder maßliche Anforderung, zulässige Ersatzmaterialien und Qualifikation auf Systemebene.
Bestätigt Lieferform, Verfügbarkeit, freigegebene Bezugsquelle, Losdokumentation und kommerzielle Annahmen vor der Freigabe.
Überführt das gewählte Material in Stack-up, Harzfluss, Lamination, Bohren, Inspektion und Abnahmeeingaben der fertigen Leiterplatte.
Verantwortet Bestückungsprofil, Gehäusewechselwirkung, Umweltvalidierung und Endgeräte-Konformität auf Basis der vereinbarten Leiterplattennachweise.
Senden Sie exaktes Arlon-Produkt und Datenblattrevision, Stack-up, Bohrdaten, gegebenenfalls Low-Flow-Geometrie, Bestückungsprofil und geforderte Nachweise. Fertigbarkeit, Verfügbarkeit und Angebot werden nach technischer Prüfung bestätigt.