
SMT-Druckkontrolle
Den Druck beherrschen.Vor der Bestückung.
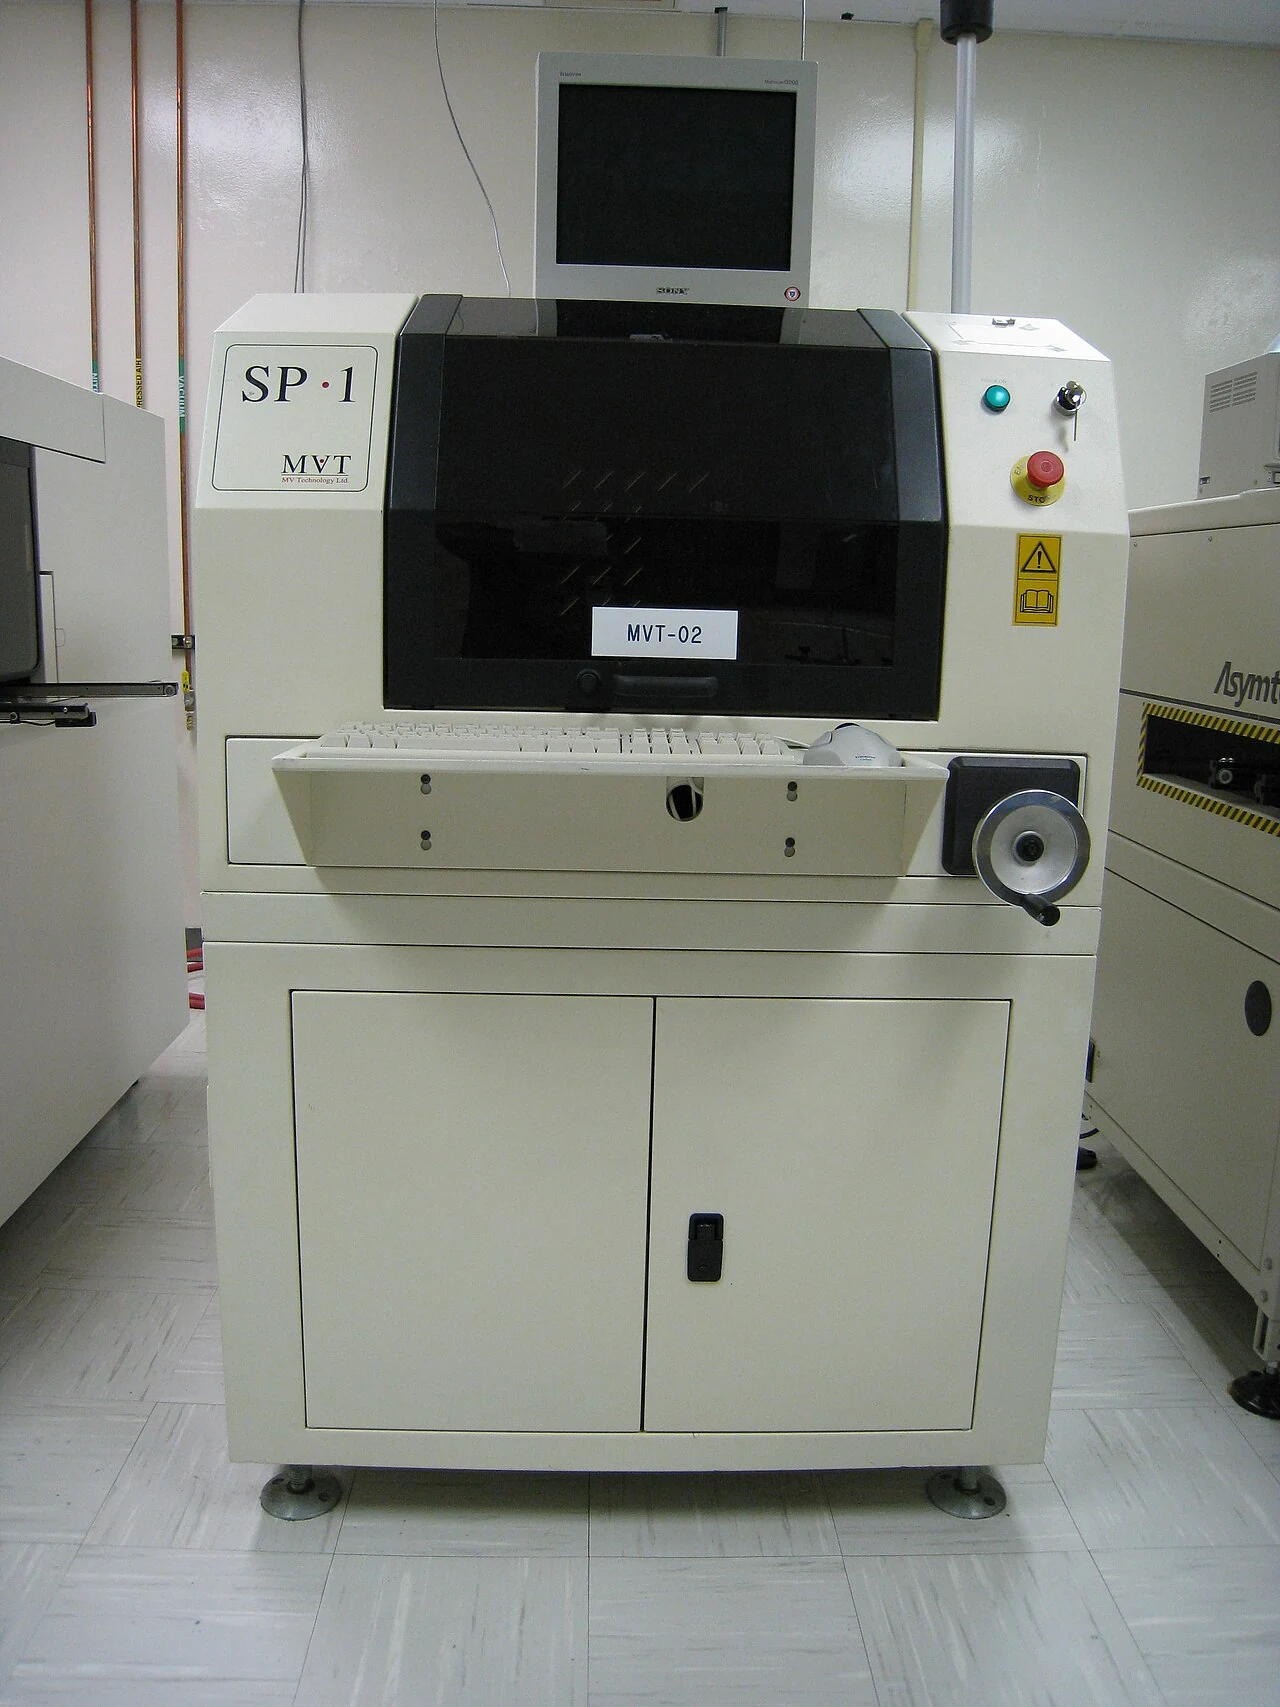
Die Lotpasteninspektion verknüpft gemessene Depots mit Anpassungen am Drucker, bevor Bestückung und Reflow den Prozess komplexer machen.
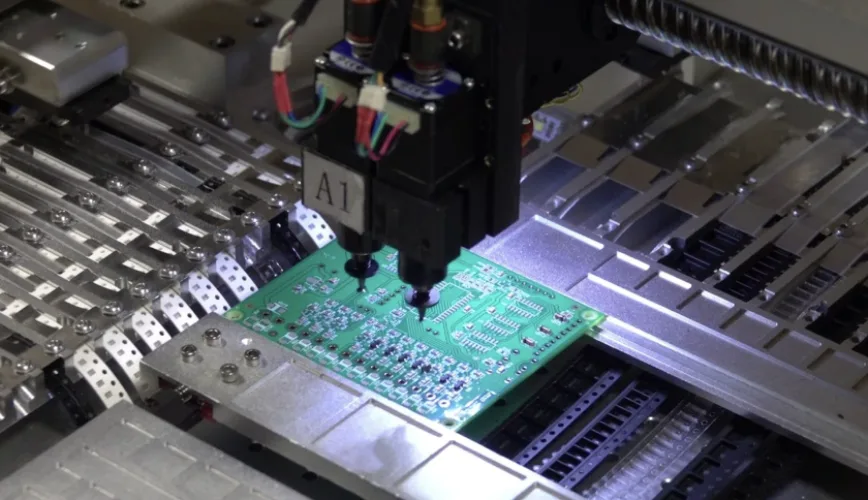
01 / Gedruckte Depots
Die Paste messen, bevor Bauteile die Pads verdecken.
02 / Freigabe im Druckprozess
Programm bestätigen, Alarme bewerten und Drift begrenzen.
Die Schablone bestimmt die Pastendepots. SPI unterstützt die Druckfreigabe, bevor Bestückung und Reflow Korrekturen erschweren.
1. Programm an Revision binden
2. Erstmuster korrelieren
3. Fehlalarme prüfen
4. Drift eindämmen
5. Abweichungen genehmigen
6. Risikogerechte Nachweise
03 / Depot und Trend
Volumen, Höhe, Ausrichtung und Drift gemeinsam bewerten.
| SPI-Signal | Zu prüfende Ursachen | Mögliche Maßnahme | Nützlicher Nachweis |
|---|---|---|---|
| Zu wenig oder fehlende Paste | Verstopfte Apertur, unvollständige Auslösung, Trennung Schablone-PCB, Unterstützung, Viskosität oder Datenfehler | Pad bestätigen, Panel sperren, Schablone und Parameter prüfen; nur nach freigegebenem Verfahren neu drucken | Bild, Pad/Package, Messwert, Freigabe- oder Ausschussentscheidung und Maßnahmenprotokoll |
| Zu viel Paste | Dicke/Apertur, Rakeldruck und -geschwindigkeit, Trennung, Doppeldruck oder falsche Referenz | Gesamtes Muster prüfen, Ursache korrigieren und Brücken- oder Lotkugelrisiko bewerten | Depotkarte, Sollwertvergleich und Änderungsnachweis |
| Versatz oder Print Shift | Fiducials, Klemmung, Unterseitenunterstützung, Schablonenspannung, Ausrichtung oder Verzug | Richtung und Verteilung bewerten, neu ausrichten und einen Folgedruck bestätigen | X/Y-Trend, Fiducial-Bilder, betroffene Panels und Verifikationsergebnis |
| Brücke oder Verschmierung | Aperturen, Reinigung, Ausbluten, Paste, Druck, Geschwindigkeit oder Trennung ungeeignet | Ausbreitung stoppen, Schablone und Druck prüfen und Verwendung des betroffenen Depots entscheiden | Vorher-/Nachher-Bilder, Bereich, Ursache und Freigabegenehmigung |
| Wiederkehrende lokale Abweichung | PCB-Unterstützung, Verunreinigung, beschädigte Apertur, Topografie, Paddesign oder 3D-Referenz | Fehlalarm von realer Drift trennen und Programm oder Prozess revisionsgeführt korrigieren | Pareto je Pad/Package, Referenzmuster, Änderungsprotokoll und erneute Validierung |
| Globale oder zeitliche Drift | Pastenzustand, Temperatur, Nutzungszeit, Rakel, Reinigung, Schablone oder Chargenwechsel | Ab erster Drift sperren und Trend mit Material- und Rüstwechseln korrelieren | Zeitachse, Pasten-/Schablonencharge, Seriennummern, Grenzen und Korrekturmaßnahme |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
04 / Messprogramm
Prüfeinstellungen auf Pad- und Gehäuserisiken abstimmen.
| Merkmal | Was SPI liefern kann | Zu beachtende Grenze | Festzulegende Entscheidung |
|---|---|---|---|
| 2D-Fläche und Bedeckung | Planare Form, Vorhandensein, scheinbare Über- oder Untermenge und Lage zum Pad | Kontrast, Oberfläche, Bestückungsdruck, Verunreinigung und Geometrie können das Bild beeinflussen | Prüfbereich, Beleuchtung, Bibliothek, Grenzwert und Umgang mit Sonderpads |
| 3D-Höhe | Vertikales Profil und Gleichmäßigkeit des Depots gegenüber der rekonstruierten Referenzebene | Verzug, Ebenenreferenz, Schatten und unebene Oberflächen können eine Kompensation erfordern | Verfügbare Technologie, Referenz, Messbereich und Kriterium je Pad oder Package |
| 3D-Volumen | Rekonstruiertes Depotvolumen und Vergleich mit dem programmierten Sollwert | Der Wert hängt von korrekter Segmentierung ab und beschreibt nicht die Legierung nach dem Reflow | Sollwert, Toleranzen, Erstmuster und Regel für Ausreißer |
| Versatz und Registrierung | Abweichung des Depots vom Pad oder der Programmreferenz | Akzeptabler Versatz hängt von Pad, Apertur, Pitch und Selbstzentrierung beim Reflow ab | Fiducials, Koordinaten, Richtungsgrenzen und Reaktion auf systematischen Druckversatz |
| Brücke oder verbundenes Depot | Hinweis auf Paste zwischen Aperturen oder Pads mit erhöhtem Kurzschlussrisiko | Beweist nicht, dass nach Bestückung und Reflow eine elektrische Brücke entsteht | Sichtprüfung, Sperrung und Kontrolle von Schablone, Reinigung und Druckparametern |
| Prozesstrend | Verteilung und zeitliche Veränderung, wenn Daten, Seriennummern und Revisionen verknüpft sind | Eine Statistik ohne Grenzen, Reaktionsplan und Änderungslenkung schließt das Risiko nicht | Analyseeinheit, Häufigkeit, Eskalationsregel und Aufbewahrung des Datensatzes |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
05 / Daten für die Produktion
Schablone, Paste und Baugruppendaten gemeinsam prüfen.
| Eingabe | Zu prüfende Daten | Risiko bei Fehlen | Referenz oder Verantwortung |
|---|---|---|---|
| PCB und Panel | Revision, Pads, Oberfläche, Fiducials, Lötstoppmaske, Nutzen, Unterstützung und zulässiger Verzug | Falsche Koordinaten, instabile Referenz oder Fehlalarme | Freigegebene Kundendaten und vereinbarte DFM |
| Schablone und Aperturen | Dicke, Aperturen, Reduktionen, Stufen, Beschichtung, Fiducials, Spannung und Revision | Depot passt nicht zum Package-Mix oder Programm ist nicht mit der realen Schablone korreliert | IPC-7525 als Konstruktionsleitfaden, wenn vertraglich gefordert |
| Lotpaste | Legierung, Flussmittel, Klassifizierung, Pulvertyp, Lagerung, Konditionierung, Nutzungsdauer und Charge | Veränderliche Rheologie/Auslösung oder Material passt nicht zu Prozess und Anforderungen | J-STD-005 für Anforderungen an Lotpaste plus Herstellerdatenblatt |
| BOM und Packages | Teilenummer, Gehäuse, Anschlüsse, Thermal Pad, Pitch, Varianten, DNP und kritische Bauteile | Pauschale Grenzwerte bilden das Bauteilrisiko nicht ab | Freigegebene BOM/AVL und Bestückungszeichnung |
| Pick-and-Place/CPL | Koordinaten, Rotation, Seite, Referenz, Ursprung und Abgleich mit Gerber/ODB++ | Falsche Bibliotheken und Pad-Package-Zuordnung | Revisionslenkung und Quervergleich der Kundendaten |
| Abnahmekriterien | Merkmale, Sollwerte, Toleranzen, Ausnahmen, Freigabebefugnis und Aufzeichnungen | Uneinheitliche Alarme, Überprüfung ohne Nutzen oder Freigabe ohne dokumentierte Grundlage | SPI-spezifische Kriterien; J-STD-001 und IPC-A-610 ersetzen keine SPI-Grenzwerte |
| BTC- und BGA-Packages | Thermal-Pad-Muster, Aperturen, Volumen, Vias, Profil und nachgelagertes Röntgenkriterium | Ein konformes Depot wird mit einer konformen verdeckten Lötstelle verwechselt | IPC-7093/IPC-7095, wenn vom Programm gefordert; Konstruktionsverantwortung beim Kunden |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
06 / Die weitere Prüfkette
Nachgelagerte Lötstellen- und elektrische Prüfungen beibehalten.
| Methode | Zeitpunkt | Beobachtbares Merkmal | Zu vereinbarende Eingaben |
|---|---|---|---|
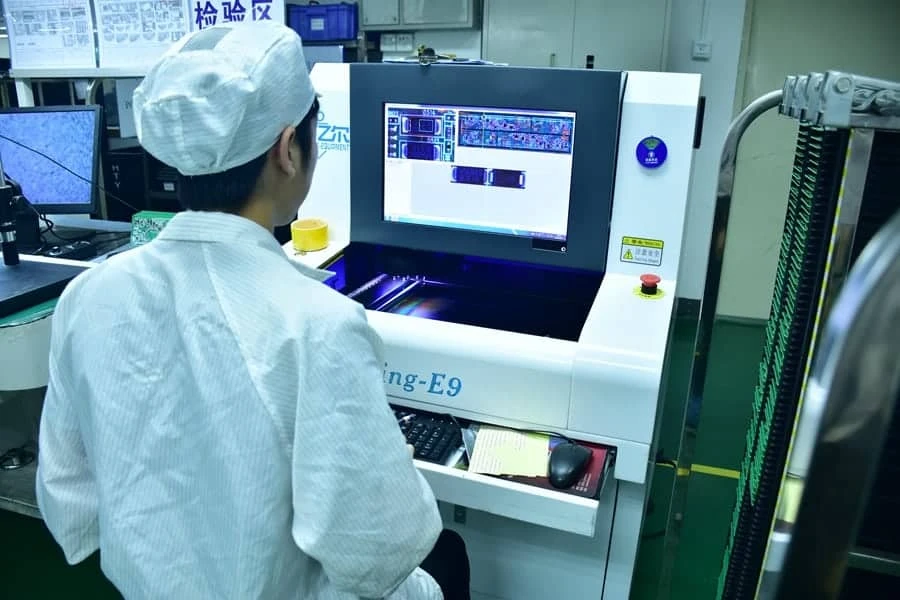
| SPI | Nach Druck und vor Bestückung | Pastendepot: Fläche, Geometrie, Versatz und verfügbare 3D-Messgrößen | Pad-/Schablonendaten, Bibliothek, Grenzen, Alarme und Aufzeichnungen |
| AOI | Nach Bestückung oder Reflow gemäß Prüfplan | Vorhandensein, Orientierung und sichtbare Merkmale von Bauteilen und Lötstellen | BOM/CPL, Referenzmuster, Sichtbarkeit, Kriterien und Alarmprüfung |
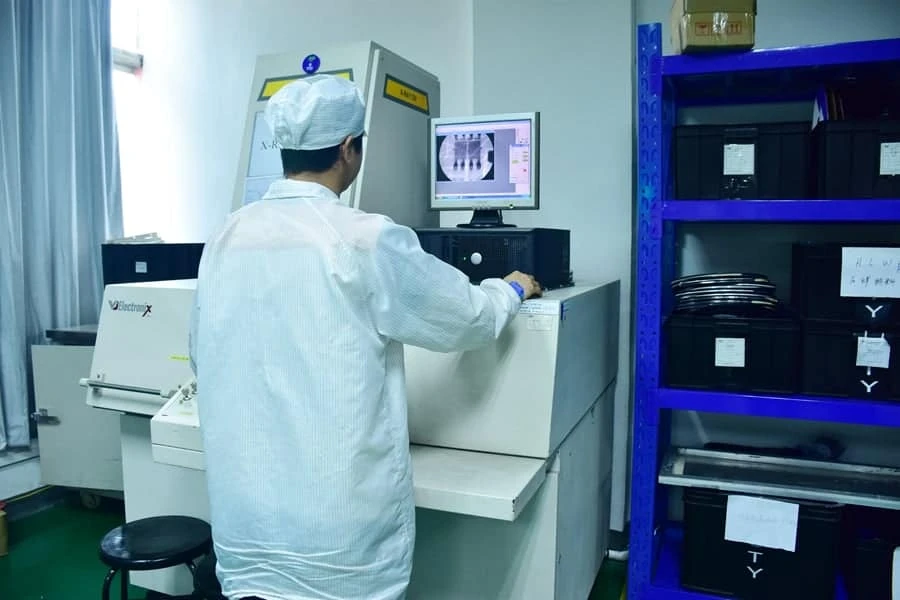
| Röntgen / AXI | Nach Reflow oder bei Fehleranalyse | Geometrie ausgewählter verdeckter Lötstellen, Brücken und Voids in der Projektion | Package, Ansichten, Stichprobe, Grenzen und Berichtsformat |
| ICT oder Flying Probe | Nach der Bestückung | Für Programm und Testpunkte zugängliche Netze und Bauteile | Netlist, Testpunkte, Vorrichtung, Grenzen, Versorgung und Abdeckung |
| FCT | Nach Programmierung/Bestückung in der vorgesehenen Konfiguration | Explizit enthaltene Funktionen mit Firmware, I/O, Lasten und Grenzen | Verfahren, Firmware, Vorrichtung, Gutmuster, Grenzen und Protokoll |
| Systemqualifikation | Am Prototyp oder repräsentativen Produkt | Leistung, Sicherheit, EMV, Umwelt und Mission Profile des Produkts | Plan des Geräteherstellers und anwendbare Produktstandards |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
Was SPI nachweist — und was sie nicht nachweisen kann
| Frage des Käufers | Passender SPI-Nachweis | Was offen bleibt | Nachgelagerte Methode |
|---|---|---|---|
| War das Depot vorhanden und richtig positioniert? | Bild und Messung von Vorhandensein, Fläche, Versatz oder Volumen gemäß Programm | Bauteilplatzierung und Verhalten beim Reflow | AOI vor/nach Reflow gemäß Prüfplan |
| Ist die fertige Lötstelle akzeptabel? | SPI dokumentiert nur den Zustand vor Entstehung der Lötstelle | Benetzung, Endform, Fillet, thermische Defekte und Metallurgie | AOI, Sicht- oder Röntgenprüfung mit anwendbaren Kriterien |
| Gibt es Voids unter BGA oder QFN? | Ausgangsverteilung der Paste auf Thermal Pad oder Anschlusspads | Anteil, Lage und Wirkung der Voids nach Reflow | Röntgenprüfung mit festgelegten Ansichten und Grenzen |
| Ist das Netz durchgängig und kurzschlussfrei? | Kein direkter elektrischer Nachweis | Open/Short, Werte, Zugänglichkeit und Netlist-Abdeckung | Flying Probe, ICT oder vereinbarter elektrischer Test |
| Funktioniert die PCBA im Produkt? | Kein direkter Funktionsnachweis | Firmware, Versorgungen, I/O, Lasten, Kommunikation und Systemgrenzen | FCT mit Kundenverfahren und Vorrichtung |
| Ist die Baugruppe im Feld zuverlässig? | Prozessdatensatz als Baustein der Rückverfolgbarkeit | Mission Profile, Umgebung, Belastung, Konstruktion, Qualifikation und reale Nutzung | Validierungs- und Qualifikationsplan des Geräteherstellers |
Scrollen Sie in der Tabelle, um alle Spalten zu sehen.
TECHNISCHE REFERENZ
Weitere SPI-Vorteile und Kontext zur integrierten Bestückung
RFQ-Checkliste für PCB-Bestückung mit SPI-Lotpasteninspektion
RFQ-Checkliste für PCB-Bestückung mit SPI-Lotpasteninspektion
| Paket | Benötigte Daten | Ermöglichte Entscheidung |
|---|---|---|
| Build-Identität | Teilenummer, Revision, Variante, Prototyp-/Pilot-/Serienmenge, Nutzen und gewünschter Termin | Konfiguration, Kapazität, Umrüstung und Validierungsplan |
| PCB-Daten | Gerber, ODB++ oder IPC-2581, Bohrdaten, Zeichnung, Fiducials, Stack-up, Oberfläche und Nutzen | Geometrische Referenz, Unterstützung, Programmierung und Revisionslenkung |
| PCBA-Daten | BOM/AVL, Pick-and-Place/CPL, Zeichnung, Polarität, Varianten, DNP und kundengestellte Teile | Pad-Package-Zuordnung, Bibliothek, Beschaffung und Konfigurationslenkung |
| Schablone | Aperturdatei, Dicke, Stufen, Reduktionen, Beschichtung, Eigentum, Revision und Zustand bei Wiederverwendung | Sollvolumen, Machbarkeit des Package-Mixes und Verantwortung für Änderungen |
| Paste und Reflow | Geforderte Legierung/Flux, Datenblatt, Prozessbeschränkungen und Profil oder thermische Kriterien | Material-Prozess-Kompatibilität und Bezug zu Risiken nach Reflow |
| Kritische Packages | BGA, µBGA, CSP, QFN/LGA, BTC, Fine Pitch, 0201/01005, Thermal Pads und massereiche Bauteile | Priorität der Messgrößen, eigene Grenzen und ergänzende Prüfungen |
| Abnahme und Abweichungen | SPI-Merkmale, Sollwerte/Toleranzen, Standard und Revision, Gutmuster, Freigabebefugnis und Ausnahmen | Pass/Fail, Fehlalarme, Freigabe und Behandlung von Nichtkonformitäten |
| Rückverfolgbarkeit und Liefernachweise | Seriennummer oder Los, Bilder, Karten, Protokolle, Übersicht, Aufbewahrung, Format, Sprache und Lieferhäufigkeit | Kosten, Archivierung, Auditierbarkeit und Freigabepaket |
| Nachgelagerte Prüfungen | AOI, Röntgen, ICT/Flying Probe, Programmierung, FCT, erwartete Abdeckung, Stichprobe und Bericht | Vollständige Risikomatrix für Merkmale, die SPI allein nicht schließen kann |
So bewerten Sie ein SPI-Angebot ohne pauschale Qualitätsversprechen
FRAGEN AUS DER PRAXIS
Häufig gestellte Fragen
Was misst die SPI-Lotpasteninspektion auf einer PCBA?
Was ist der Unterschied zwischen 2D- und 3D-SPI?
Verhindert SPI automatisch Brücken, offene Lötstellen und Voids?
Wie werden SPI-Pass/Fail-Grenzwerte festgelegt?
Welche Dateien werden für SPI-Programmierung und Angebot benötigt?
Ersetzt SPI AOI, Röntgen, ICT oder Funktionstest?
Welche SPI-Nachweise können mit einem Los geliefert werden?
TECHNISCHE PRÜFUNG UND FERTIGUNGSPLANUNG
Druckkontrolle für Ihre Baugruppe planen.
Legen Sie fest, welche Gehäuse- und Padmerkmale im SMT-Prüfplan besondere Aufmerksamkeit benötigen.
- PCB-Daten und Bestückungsrevision
- BOM und Fine-Pitch-Gehäuse / Bauteile mit Unterseitenanschlüssen
- Vorgaben zu Schablone oder Lotpaste, sofern festgelegt
- Abnahmekriterien und erforderliche Aufzeichnungen