
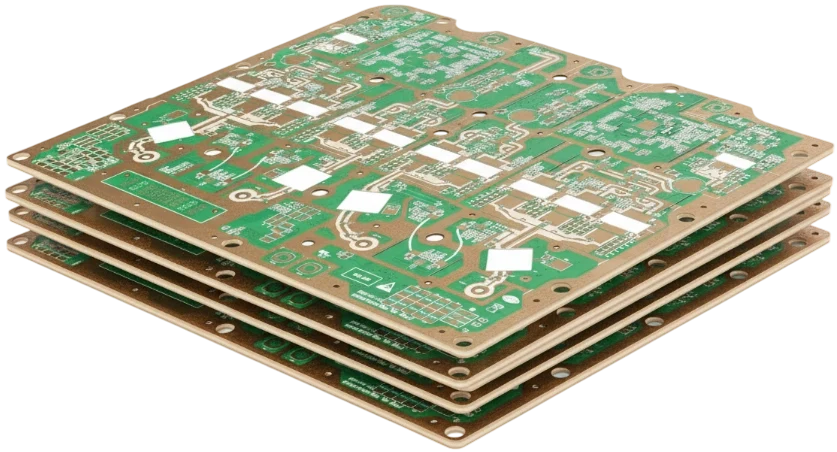
La couleur d'un circuit imprime depend exclusivement du vernis epargne (solder mask), et non du stratifie. Toutes les teintes courantes — vert, noir mat, blanc haute reflectivite, bleu, rouge — partagent la meme chimie de resine photo-imageable liquide (LPI).
Si le coloris ne modifie pas l'isolement dielectrique, il influe directement sur la resolution photolithographique, la largeur minimale des barrages de vernis, le contraste AOI et les delais.
Key takeaways
- Pourquoi le vert est la norme : Le LPI vert offre la plus grande tolerance d'insolation, la resolution la plus fine (jusqu'a 3,5 mils / 0,09 mm de barrage), un contraste optique maximal et aucun surcout.
- Contraintes DFM sur le noir et le blanc : L'encre noire absorbe les UV tandis que la blanche diffuse la lumiere lateralement. Les barrages minimaux passent a 4,5–5,0 mils (0,11–0,13 mm), compliquant le pas fin (≤ 0,5 mm).
- Impacts d'un PCB noir : Faible contraste optique pour l'AOI ; opacite totale empechant le retro-eclairage des pistes internes ; plus forte absorption infrarouge en refusion.
- PCB blanc pour l'eclairage LED : Reflechit 85 % a 90 % de la lumiere visible mais revele le flux de soudure et risque de jaunir lors de refusions sans plomb a 260°C.
- Bleu, rouge et jaune : Excellent compromis pour la differentiation visuelle et les cartes de prototypage avec des barrages de 4,0 mils.
Limites de fabrication et DFM selon la couleur du vernis
La difference essentielle reside dans la resolution photolithographique lors de l'insolation aux ultraviolets :
- Absorption dans l'encre noire : Les pigments de noir de carbone bloquent la penetration des UV jusqu'a la base du cuivre, causant le decollement des ponts de vernis (Dam lifting).
- Diffusion dans l'encre blanche : Le dioxyde de titane diffuse la lumiere lateralement, provoquant des bavures sur les contours des pastilles.
Regles de conception recommandees :
| Couleur du vernis | Barrage minimal (Web) | Degagement pad (par cote) | Controle par retro-eclairage | Compatibilite pas fin (≤0,5mm) |
|---|---|---|---|---|
| Vert standard | 3,5 – 4,0 mil (0,09–0,10 mm) | +2,0 mil (0,05 mm) | Excellent (semi-transparent) | Ideal pour BGA & QFN a pas 0,4/0,5 mm |
| Noir (Mat/Brillant) | 4,5 – 5,0 mil (0,11–0,13 mm) | +2,5 – 3,0 mil (0,07 mm) | Completement opaque | Risque d'arrachement ; ouverture groupee requise |
| Blanc haute reflectivite | 4,5 – 5,0 mil (0,11–0,13 mm) | +2,5 – 3,0 mil (0,07 mm) | Opaque | Diffusion optique ; ouverture groupee recommandee |
| Bleu & Rouge | 4,0 mil (0,10 mm) | +2,0 – 2,5 mil (0,06 mm) | Moyen | Compatible avec composants pas 0,5 mm |
| Jaune & Violet | 4,5 mil (0,11 mm) | +2,5 mil (0,06 mm) | Moyen a convenable | Pas standard uniquement (≥0,65 mm) |
FAQ
Pourquoi les PCB sont-ils verts et pas d'une autre couleur ? Le masque de soudure LPI vert a été la première formulation photoimageable mature, il offre le meilleur contraste pour l'inspection humaine et automatisée, et il est stocké par tous les fabricants — le circuit imprimé vert est donc devenu la norme sans surcoût.
Un circuit imprimé noir coûte-t-il plus cher qu'un vert ? Généralement un léger surcoût et un peu plus de délai, plus une inspection optique plus difficile car le cuivre et le masque noir offrent peu de contraste. Ne le payez que lorsque l'aspect du produit l'exige.
Puis-je commander un circuit imprimé blanc pour un produit LED ? Oui. Le masque blanc est une option courante pour les cartes LED car il réfléchit le plus de lumière. Interrogez le fabricant sur le comportement au jaunissement si la carte subira des refusions sans plomb répétées ou une exposition UV prolongée.
Que signifie un circuit imprimé violet ? Rien de technique — le violet, le jaune et les autres couleurs non standard sont des choix cosmétiques ou de marque. Le fabricant confirme la disponibilité du pigment avant de chiffrer, et le délai peut s'allonger si le masque n'est pas en stock.
Les PCB colorés sont-ils plus difficiles à fabriquer ou à inspecter ? Les PCB colorés ne sont pas plus difficiles à fabriquer, mais le contraste d'inspection baisse par rapport au vert. Le noir est le plus dur à inspecter ; le blanc montre chaque tache de résidu ; le bleu et le rouge restent confortablement lisibles. Les réglages AOI sont adaptés par couleur.
La couleur du PCB affecte-t-elle les performances électriques ? Non. L'isolement, la rigidité diélectrique et la qualité des digues de soudure viennent du matériau du masque et de sa polymérisation, pas du pigment. Les seuls effets marginaux sont optiques et thermiques : le blanc réfléchit plus de lumière, le noir absorbe un peu plus de chaleur.
Ressources associées
- Qu'est-ce que le masque de soudure ? Matériaux, couleurs et règles PCB — le guide complémentaire sur les matériaux de masque, LPI contre film sec et les règles de clearance.
- Tutoriel d'exposition du masque de soudure — comment fonctionnent l'imagerie et le développement du masque en fabrication.
- Coverlay vs masque de soudure sur PCB flex — l'équivalent spécifique au flex de la même décision.
- Fabrication de PCB multicouche — la page propriétaire pour l'empilage, la finition et les notes de fabrication vers lesquelles ce guide converge.