
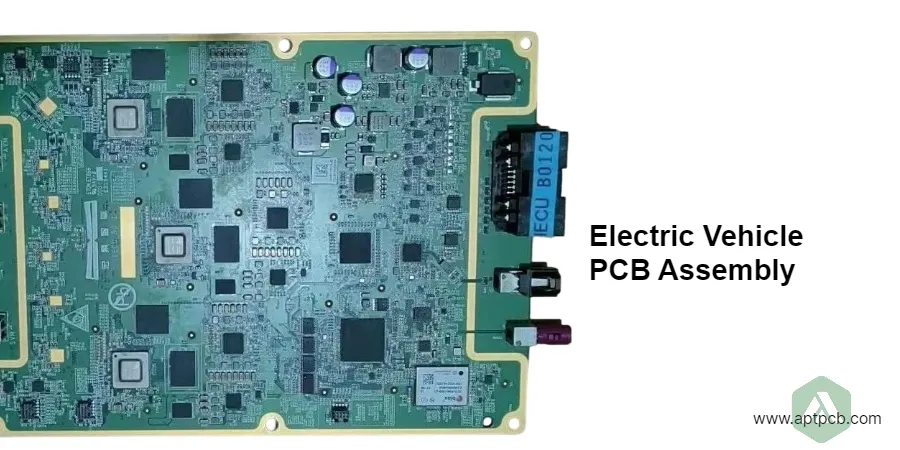
Eine EV-PCBA ist keine gewöhnliche Automotive-Leiterplatte. Die Anforderungen einer Batteriemanagement-Platine unterscheiden sich grundlegend von denen einer Traktionsinverter-Steuerung, eines Onboard-Chargers oder eines DC-DC-Wandlers.
Die entscheidende Frage bei der Auswahl eines Fertigungspartners lautet deshalb nicht nur, ob ein Unternehmen Fahrzeug-Elektronik bestücken kann. Entscheidend ist, ob Fertigungsprozess, Prüfung und Rückverfolgbarkeit zu den elektrischen Grenzen, Sicherheitsfunktionen und thermischen Anforderungen der jeweiligen Baugruppe passen.
Für Hochvolt-Elektronik müssen Anforderungen bereits vor der Anfrage definiert werden. Kriech- und Luftstrecken hängen nicht von einer einzelnen Spannungsklasse ab, sondern von Isolationskonzept, Materialsystem, Umgebung und den anzuwendenden Produktanforderungen. Ebenso bedeutet eine gefertigte Leiterplattenbaugruppe nicht automatisch eine ISO-26262-Qualifikation des Gesamtsystems.
APTPCB unterstützt EV-Elektronikprojekte mit schlüsselfertiger Bestückung inklusive Leiterplattenfertigung, Komponentenbeschaffung, Montage, Prüfung und projektspezifischen Fertigungsanforderungen für BMS-, Inverter-, Lade- und Leistungswandler-Anwendungen.
Welche EV-PCBA-Technologie passt zu BMS, Inverter, OBC oder DC-DC-Wandler?
Der erste Schritt bei der Fertigungsplanung ist die Einordnung der Baugruppe nach ihren tatsächlichen Ausfallmechanismen.
| EV-Baugruppe | Fertigungskritischer Punkt | Was Entwicklung definieren sollte | Nachweise vom Fertiger |
|---|---|---|---|
| BMS-Zellüberwachung | Messabweichungen, Leckströme, Isolation | Kritische Messnetze, Isolationsgrenzen, Balancing-Lasten, Kommunikation | Prüfberichte und projektspezifischer Funktionstest |
| BMS-Mastersteuerung | Gemischte HV/LV-Schnittstellen und Sicherheitsfunktionen | Spannungsbereiche, Diagnose, Programmierung, Testabdeckung | Programmier- und Funktionstestergebnisse |
| Traktionsinverter-Elektronik | Leistungshalbleiter, Wärmeableitung, Schaltumgebung | Leistungskomponenten, Gate-Ansteuerung, thermische Schnittstellen | Prozessdaten, Inspektion und elektrische Tests |
| Onboard-Charger | Hochvolt-Isolation, Magnetik, thermische Belastung | Eingangs-/Ausgangswerte, Isolationsanforderungen, Leistungsstufe | Isolations- und Funktionstestanforderungen |
| DC-DC-Wandler | Hochstrompfade und Energieumwandlung | Strompfade, Temperaturgrenzen, Betriebsfenster | Prüfung und Lasttest nach Vorgabe |
| Ladecontroller | Schutzfunktionen und Kommunikation | Versorgung, Schnittstellen, Diagnose und I/O | Kommunikations- und Funktionstest |
Diese Einteilung schafft klare Verantwortlichkeiten. Der Entwickler definiert elektrische und sicherheitsrelevante Anforderungen. Der PCBA-Hersteller stellt sicher, dass die Baugruppe reproduzierbar gefertigt und geprüft werden kann. Die Fahrzeug- und Systemfreigabe bleibt eine separate Aufgabe.
Welche Hochvolt-Anforderungen müssen vor der EV-PCBA-Fertigung geklärt werden?
Die elektrische Isolation beginnt im Layout, wird aber erst durch Fertigung und Montage zu einer realen Eigenschaft.
Bei Elektrofahrzeugen müssen Spannungsbereiche, Isolationsart und Umgebungsbedingungen zusammen betrachtet werden. ISO 6469-3 behandelt elektrische Sicherheit für Spannungsklasse-B-Systeme. Methoden zur Isolationskoordination wie IEC 60664-1 unterstützen die Bewertung von Luft- und Kriechstrecken innerhalb ihres jeweiligen Anwendungsbereichs.
Die Isolationsgrenze als Fertigungsmerkmal behandeln
Vor Produktionsstart sollten folgende Punkte eindeutig dokumentiert sein:
- Arbeits- und Überspannungen über jeder Isolationsbarriere;
- Anforderungen an Basisisolation oder verstärkte Isolation;
- erforderliche Kriech- und Luftstrecken;
- verwendetes Leiterplattenmaterial und relevante Tracking-Eigenschaften;
- Steckverbinder, Schlitze, Aussparungen und Beschichtungen;
- mögliche Verschmutzungs- und Reststoffrisiken;
- erforderliche Isolations- oder Durchschlagprüfungen.
Eine reine Abstandsvorgabe auf dem Leiterplattenlayout reicht nicht aus. Bauteilgehäuse, Lötstellen, Steckverbinder und Fertigungsrückstände können die tatsächliche Isolationsstrecke verändern.
Für elektrische Prüfungen sollten Testspannung, Prüfzeit, Grenzwerte und Prüfpunkte aus der Produktspezifikation stammen. Ein allgemeiner Hochspannungstest ohne definierte Akzeptanzgrenzen liefert keinen belastbaren Fertigungsnachweis.
APTPCB kann projektspezifische Prüfanforderungen mit Test- und Qualitätsprozessen kombinieren. Bereits im Angebot sollten Prüfmethoden und Grenzwerte eindeutig beschrieben sein.
Was verändert die SiC-Technologie bei der Bestückung von Traktionsinvertern?
Siliziumkarbid-Bauteile ermöglichen effiziente Schaltvorgänge bei hohen Spannungen und Frequenzen. Die Fertigungsanforderung entsteht jedoch nicht allein durch den Begriff SiC.
Entscheidend sind:
- Bauteilgehäuse und Anschlusskonzept;
- thermischer Pfad;
- Löt- oder Verbindungstechnologie;
- Gate-Ansteuerung;
- parasitäre Effekte;
- Kühlkonzept.
Leistungskomponenten sicher montieren
Große Leistungspakete besitzen andere thermische Eigenschaften als kleine SMT-Bauteile. Pastendeposition, Reflow-Profil, Ebenheit und mögliche Hohlräume müssen deshalb kontrolliert werden.
Wenn die Wärmeübertragung über versteckte Lötverbindungen erfolgt, reicht eine Sichtprüfung nicht aus. Geeignete Prüfverfahren müssen die tatsächliche Verbindung bewerten.
Gate-Ansteuerung und Schaltkreise berücksichtigen
Schnelle Schaltvorgänge erhöhen die Empfindlichkeit gegenüber parasitären Induktivitäten und Kopplungen zwischen Leistungs- und Steuerbereich.
Kritische Gate-Komponenten, Isolationselemente und Ersatzteilregeln sollten deshalb bereits in Stückliste und Prüfplan festgelegt werden.
Thermische Schnittstellen dokumentieren
Der Fertiger muss wissen, welche Flächen später mit Kühlkörpern, Kühlplatten oder Wärmeleitmaterialien verbunden werden.
Bauhöhe, Ebenheit, Montagefolge und Sauberkeit können direkte Fertigungsmerkmale sein.
Ein Fertigungstest kann die definierte elektrische Funktion einer Baugruppe prüfen. Wirkungsgrad, EMV-Verhalten, thermische Eigenschaften und Fahrzeugzuverlässigkeit gehören jedoch zur Systemvalidierung.
Warum benötigt eine BMS-Leiterplatte andere Fertigungsregeln?
BMS-Baugruppen verbinden präzise Messungen mit großen Potentialunterschieden. Dadurch werden Sauberkeit, Komponentenqualität und Prüfkonzept besonders wichtig.
Eine typische BMS-Platine kann Zellüberwachungsbausteine, Balancing-Schaltungen, Temperatursensorik, isolierte Kommunikation und Schutzfunktionen enthalten.
Die Fertigungsplanung sollte zwischen messkritischen Komponenten und Standardelektronik unterscheiden.
Für präzise Messpfade sind Bauteiltoleranzen, Temperaturkoeffizienten, Leckströme und zulässige Ersatztypen relevant. Verschmutzungen können bei hochohmigen Messschaltungen unerwünschte Strompfade erzeugen.
Balancing-Schaltungen benötigen eine eigene Betrachtung. Passive Balancing-Widerstände erzeugen Wärme und beeinflussen Layout, Kupferflächen und angrenzende Komponenten. Aktive Balancing-Systeme bringen zusätzliche Schalt- und Strompfadanforderungen.
Typische Funktionstests können umfassen:
- Kommunikation mit Überwachungsbausteinen;
- Reaktion auf simulierte Zellspannungen;
- Temperaturkanäle;
- Aktivierung von Balancing-Ausgängen;
- isolierte Kommunikation;
- definierte Diagnosefunktionen;
- Firmware-Programmierung und Versionsprüfung.
Eine PCBA wird nicht automatisch zu einer ASIL-C- oder ASIL-D-Komponente, nur weil sie in einem sicherheitsrelevanten Fahrzeugsystem eingesetzt wird.
Welche Unterschiede gibt es bei OBC- und DC-DC-PCBA-Fertigung?
Onboard-Charger und DC-DC-Wandler kombinieren Hochvolt-Leistungselektronik mit Steuerung, Sensorik, Isolation, Magnetik und Kühlung.
Für die Bestückung sind besonders relevant:
| Fertigungsrisiko | Technische Bewertung |
|---|---|
| Große thermische Bauteile | Magnetics, Kondensatoren, Steckverbinder und Leistungshalbleiter benötigen angepasste Prozesse |
| Gemischte Technologie | SMT, THT und Selektivlöten müssen zusammen geplant werden |
| Polarität und Orientierung | Leistungshalbleiter, Transformatoren, Sensoren und Kondensatoren benötigen eindeutige Dokumentation |
| Isolation | HV/LV-Grenzen müssen während Fertigung, Reinigung und Beschichtung erhalten bleiben |
| Testzugang | Prüfstellen müssen sicher erreichbar sein |
Die Konformität von Ladeprotokollen, EMV und Fahrzeugintegration bleibt eine Systemaufgabe. Die PCBA-Prüfung muss die Funktionen abdecken, die dem Fertigungsprozess zugeordnet wurden.
Welche Fehler müssen vor der Serienfertigung erkannt werden?
Eine DFM/DFA-Prüfung sollte jedes kritische Designmerkmal mit einer messbaren Fertigungskontrolle verbinden.
| Risiko | Prüfung vor Fertigung | Fertigungsnachweis |
|---|---|---|
| Beschädigte Isolationsstrecke | HV/LV-Bereiche, Aussparungen, Leiterführung | Inspektion und elektrische Prüfung |
| Thermischer Fehler am Leistungsteil | Pad-Design, Paste, Gehäuse, Wärmeübergang | Prozessdaten und geeignete Prüfung verdeckter Verbindungen |
| Messabweichung im BMS | Toleranzen, Leckstrompfade, Sauberkeit | Stücklistenprüfung und Funktionstest |
| Falsches sicherheitskritisches Bauteil | Freigegebene Teilenummern | Komponenten- und Chargenrückverfolgung |
| Lötfehler an Steckern oder Magnetik | Prozessparameter und Lötanforderungen | AOI, Röntgen oder Sichtprüfung nach Bedarf |
| Falsche Firmware | Programmdatei und Revision | Programmiernachweis |
Welche Unterlagen braucht ein EV-PCBA-Lieferant für ein belastbares Angebot?
Eine technische Anfrage sollte mindestens enthalten:
- Gerber- oder ODB++-Daten;
- Fertigungszeichnungen;
- Stückliste mit Herstellerteilenummern;
- Bestückungsdaten;
- Leiterplattenaufbau und Materialanforderungen;
- Spannungsbereiche;
- definierte HV/LV-Isolationsbereiche;
- kritische Komponenten;
- thermische Anforderungen;
- Beschichtungsanforderungen;
- Programmieranweisungen;
- Prüfanforderungen;
- Rückverfolgbarkeitsanforderungen;
- Prototyp- und Serienmengen.
Für Hochvoltprüfungen müssen zusätzlich Prüfspannung, Prüfzeit, Grenzwerte, Prüfpunkte und Sicherheitsabläufe beschrieben werden.
Für Funktionstests müssen erwartete Eingänge, Ausgänge, Lastbedingungen, Kommunikationszustände und Toleranzen definiert sein.
Wie unterscheiden sich Fertigungsverantwortung und Produktfreigabe?
Eine klare Verantwortungsgrenze verbessert die Lieferantenauswahl.
Die Verantwortung der PCB/PCBA-Fertigung umfasst:
- Fertigung nach freigegebenen Daten;
- kontrollierte Prozesse;
- definierte Prüfungen;
- Rückverfolgbarkeit.
Die Projektbewertung entscheidet, ob ein Lieferant Anforderungen bezüglich Material, Spannung, Komponenten, Temperatur und Produktionsmenge erfüllen kann.
Die Produkt- und Fahrzeugqualifikation bewertet dagegen Sicherheit, EMV, Umweltbedingungen und Systemverhalten.
APTPCB unterstützt definierte Fertigungs- und Qualitätsanforderungen über das Qualitätssystem. Die finale Produktfreigabe bleibt Bestandteil des Kundenprogramms.
FAQ zur EV-Leiterplattenbestückung
Müssen Prototypen dieselben Fertigungsanforderungen wie Serienprodukte erfüllen?
Nicht jede Serienkontrolle muss bereits im Prototyp vollständig umgesetzt werden. Kritische Eigenschaften wie Materialien, Komponenten, Montageverfahren und Prüfkonzept sollten jedoch vergleichbar bleiben.
Wann ist eine Schutzbeschichtung sinnvoll?
Eine Beschichtung sollte aus Umwelt- und Isolationsanforderungen abgeleitet werden. Material, Abdeckung, Maskierung, Aushärtung und Nacharbeit müssen definiert sein.
Welche Daten sollten bei Automotive-PCBAs rückverfolgbar sein?
Je nach Projekt können Seriennummer, Leiterplattenlos, Montagecharge, Komponentenlose, Produktionsdatum, Firmware-Version und Testergebnisse erforderlich sein.
Darf ein Fertiger Komponenten ersetzen?
Nur innerhalb einer freigegebenen Ersatzteilstrategie. Bei Isolation, Messschaltungen, Leistungshalbleitern und thermisch kritischen Bauteilen muss die technische Gleichwertigkeit geprüft werden.
Was passiert bei Änderungen an PCB oder BOM nach der Validierung?
Änderungen benötigen eine kontrollierte Bewertung. Elektrische, thermische, fertigungstechnische und sicherheitsrelevante Auswirkungen müssen vor Freigabe geprüft werden.