
Flussmittelfreies Löten ist nicht automatisch gleichbedeutend mit einer sauberen, vakuumtauglichen oder für ein Quantensystem qualifizierten Baugruppe. Es bezeichnet Prozessfamilien, in denen die übliche Funktion des Flussmittels — Oxide zu entfernen oder zu begrenzen und die Benetzung zu unterstützen — durch kontrollierte Oberflächen, eine reduzierende Atmosphäre, das Temperaturprofil, geeignete Werkstoffe und definierte Handhabung ersetzt werden muss.
Bei einer rückstandsempfindlichen PCBA lautet die sinnvolle Entscheidung daher nicht einfach „mit oder ohne Flussmittel“. Das Team sollte mindestens drei reale Wege vergleichen: einen konventionellen Prozess mit validierter Reinigung, einen No-Clean-Prozess mit akzeptierten Rückständen und einen tatsächlich flussmittelfreien Prozess. Für jeden Weg sind Akzeptanzkriterien, rückverfolgbare Nachweise und eine klare Grenze zwischen Lieferantennachweis und Produktqualifikation erforderlich.
Kernaussagen
- Auch ein No-Clean-Flussmittel hinterlässt Rückstände. Die Bezeichnung beschreibt deren vorgesehenes Verhalten im qualifizierten Prozess, nicht deren Abwesenheit.
- Ein flussmittelfreier Prozess muss festlegen, wie Oxide vor und während des Reflows kontrolliert werden. Der Name der Atmosphäre oder Anlage ist noch keine vollständige Spezifikation.
- Ameisensäure-Reflow, Formiergas und eutektisches Die- oder Package-Attach sind unterschiedliche Prozesse; Nachweise aus einem Prozess qualifizieren die anderen nicht automatisch.
- Ionische Sauberkeitsprüfung, Röntgeninspektion und Ausgasungsscreening beantworten verschiedene Fragen. Kein Einzelergebnis weist die vollständige Eignung der PCBA nach.
- Der Lieferant sollte Nachweise liefern, die Charge, Revision, Materialien und freigegebenes Rezept verbinden. Vakuum-, Kryo- und Systemqualifikation bleiben Aufgabe des Produkteigners, sofern sie nicht separat beauftragt wurden.
- Ein vergleichbares RFQ definiert kritische Rückstände, Oberflächen, Lot und Lieferform, Atmosphäre, Profil, Stichprobe, Prüfmethoden, Kriterien, Berichte und Änderungsregeln.
Wie unterscheidet sich dieser Leitfaden von einem Reinigungsleitfaden?
Der Beitrag zur Reinigung nach dem Löten hilft bei der Frage, wann ein Waschprozess erforderlich ist und wie dessen Wirkung geprüft wird. Dieser Leitfaden setzt früher an: Welcher Fügeprozess ist geeignet und welche Nachweise sind nötig, wenn Rückstände, Vakuum, empfindliche Grenzflächen oder extreme Temperaturen eine allgemeine No-Clean-Aussage unzureichend machen?
Es gibt keinen einheitlichen Prozess für jede Quanten-PCB. Eine Raumtemperatur-Steuerplatine, eine PCBA nahe am Kryostaten und eine Baugruppe auf einer kalten Stufe haben unterschiedliche Material-, Sauberkeits- und Qualifikationsgrenzen. Position und Funktion der Baugruppe müssen deshalb vor der Prozessauswahl feststehen.
Bedeuten No-Clean, rückstandsarm und flussmittelfrei dasselbe?
Nein. Die Begriffe beschreiben unterschiedliche Bedingungen und dürfen weder in der Zeichnung noch in der Bestellung gleichgesetzt werden.
| Begriff | Was er beschreibt | Was er nicht nachweist | Welche Information erforderlich ist |
|---|---|---|---|
| Konventionelles Flussmittel mit Reinigung | Flussmittel unterstützt die Benetzung; Rückstände werden durch einen definierten Prozess entfernt | dass verdeckte Bereiche vollständig gereinigt wurden oder der Reiniger mit allen Materialien kompatibel ist | Chemie, Anlage, Zugänglichkeit, Spülen, Trocknen und Wirksamkeitsprüfung |
| No-Clean-Flussmittel | Rückstände sollen auf der Baugruppe verbleiben, wenn Material und Profil im qualifizierten Fenster liegen | Rückstandsfreiheit, Vakuumtauglichkeit oder Unempfindlichkeit gegen Feuchte und hochohmige Knoten | exaktes Produkt, Profil, Auftragsmenge, kritische Bereiche und Akzeptanzkriterium |
| Rückstandsarmer Prozess | quantitatives oder funktionales Ziel gegenüber einem Referenzprozess | dass der Grenzwert zur Anwendung passt oder mit der richtigen Methode bestimmt wurde | Definition des Rückstands, Methode, Probe, Grenzwert und Messort |
| Flussmittelfreier Prozess | kein übliches organisches Flussmittel aktiviert die Lötstelle | kontaminationsfreie Oberfläche, geringe Ausgasung oder Produktzuverlässigkeit | Oxidreduktionsmechanismus, Materialien, Atmosphäre, Profil und Nachweise |
Die Prozessbezeichnung muss zusammen mit Materialcode, Rezeptrevision und Prüfplan freigegeben werden. Hinweise wie „No-Clean löten“ oder „null Flussmittel“ reichen für Fertigung und Abnahme nicht aus.
Welcher Lötprozess passt zu einer empfindlichen PCBA?
Ausgangspunkt sind Produktrisiko, reale Geometrie und die Möglichkeit, das Ergebnis zu prüfen. Die folgende Matrix unterstützt die Vorauswahl; sie ersetzt keine produktspezifische Erprobung.
| Prozessweg | Wann er geeignet sein kann | Wichtigstes zu schließendes Risiko | Mindestens einzuplanender Nachweis | Anwendungsgrenze |
|---|---|---|---|---|
| Konventionelles Flussmittel + validierte Reinigung | Rückstände sind unzulässig, Lötstellen und Spalte sind aber für Waschen und Trocknen zugänglich | eingeschlossene Rückstände, Reinigerreste und Materialunverträglichkeit | Reinigungsparameter, lokale und chargenbezogene Prüfung, Kontrolle verdeckter Bereiche | ungeeignet, wenn Geometrie Entfernung oder Spülung verhindert |
| No-Clean / rückstandsarm | Rückstände sind für die reale elektrische und klimatische Umgebung charakterisiert und akzeptiert | nicht aktiviertes Material, falsches Profil oder Rückstand an empfindlichen Knoten | Flussmitteldaten, gemessenes Profil, repräsentative Proben und risikobezogene Prüfung | No-Clean ist nicht automatisch für Vakuum oder Kryobetrieb qualifiziert |
| Reduktion mit Ameisensäure | Oberflächen, Lot, Bauteile und Anlage sind mit einem geregelten Reduktionsrezept kompatibel | Konzentration, Einwirkzeit, Nebenprodukte, Anlagenkorrosion, Sicherheit und Wiederholbarkeit | freigegebenes Rezept, Parameteraufzeichnung, Coupon oder Erstmuster und Lötstellenprüfung | Rezept aus Package- oder Die-Attach nicht ohne Entwicklung auf PCBA übertragen |
| Formiergas oder andere reduzierende Atmosphäre | Prozess und Anlage beherrschen die Mischung und erforderliche Reduktion sicher | Oxidwirksamkeit, Wasserstoffsicherheit, Gleichmäßigkeit und Materialverträglichkeit | kontrollierte Zusammensetzung und Strömung, Verriegelungen, Profil, Benetzungs- und Lötstellennachweis | nicht mit Ameisensäure oder reinem Stickstoff gleichsetzen |
| Spezialisiertes Die-/Package-Attach mit Preform | ausgewählte Grenzflächen, vorbereitete Oberflächen und eutektisches Lot sind als System ausgelegt | lokale Ergebnisse unzulässig auf die gesamte PCBA übertragen | Oberflächenvorbereitung, Preform oder Depot, Atmosphäre, Profil und Lötstellenmetrologie | qualifiziert nicht automatisch Schablonendruck und SMT-Reflow der ganzen Leiterplatte |
Sind mehrere Wege plausibel, sollten sie mit gleichwertigen Proben und denselben Kriterien verglichen werden. Die Auswahl allein aufgrund eines Vakuumofens oder einer Ameisensäureoption verwechselt vorhandene Ausrüstung mit nachgewiesener Projektfähigkeit.
Wie werden Oxid- und Rückstandskontrolle zugeordnet?
Ohne Flussmittel verschwindet die Prozessarbeit nicht, sie verlagert sich. Eine Verantwortungsmatrix muss zeigen, wer die Bedingung festlegt, wer sie dokumentiert und wer das Ergebnis freigibt.
| Kontrollobjekt | Einzufrierende Angabe | Lieferantennachweis | Entscheidung des Produkteigners |
|---|---|---|---|
| PCB-Oberflächenfinish | Typ, Spezifikation, referenzierte Schichtanforderung, Lagerung und Verarbeitungszeit | vereinbartes Zertifikat oder Protokoll, Charge und Wareneingangskontrolle | Verträglichkeit mit Lot, Grenzfläche und Endumgebung |
| Bauteilanschlüsse | Metallisierung, Oberflächenzustand, MSD und Handhabung | Rückverfolgbarkeit, Lagerung und ausgeführte Vorbereitung | Freigabe von Bauteilen, Oberflächen und Ersatztypen |
| Lot und Lieferform | Paste, Preform, Depot oder vorappliziertes Lot mit Code und Revision | Charge, Lagerung, Vorbereitung und geregelte Menge | metallurgische Eignung und Zuverlässigkeit der Grenzfläche |
| Oxidreduktion | Flussmittel, Ameisensäure, Formiergas oder andere freigegebene Strategie | Ist-Parameter, Alarme, Wartung und Abweichungen | Eignung des Mechanismus für die realen Oberflächen |
| Temperaturprofil | Messstellen, Beladung, Orientierung und Fenster des gewählten Materials | gemessenes Profil an einer repräsentativen Konfiguration | Spielraum für Bauteile, PCB und Produktfunktion |
| Reinigung oder Verzicht darauf | Chemie, Ablauf, ausgeschlossene Bereiche, Spülen und Trocknen | Prozessprotokoll und vorgesehene Proben | Rückstandsrisiko, Verträglichkeit und Prüfgrenze |
| Sauberkeitsnachweis | Methode, Ort, Probe, Konditionierung und Grenzwert | Rohdaten und Chargenkennzeichnung | Zusammenhang mit dem Ausfallmechanismus der Anwendung |
| Produktqualifikation | Vakuum, Temperatur, Zyklen, Bias, Feuchte und Funktion | geforderte Fertigungsproben und Dokumente | Methode, Akzeptanz und Freigabe des Gesamtsystems |
Damit werden zwei häufige Fehler vermieden: vom Fertiger eine nicht nachweisbare Systemgarantie zu verlangen oder ein allgemeines Zertifikat zu akzeptieren, das den tatsächlich verwendeten Prozess nicht identifiziert.
Wie wird das Prozessfenster entwickelt und gesperrt?
Ein wiederholbares Fenster entsteht aus der konkreten Kombination von PCB, Bauteilen, Lot, Geometrie, Atmosphäre und Anlage. Die Entwicklung sollte umfassen:
- Oberflächen und Oxide bestimmen, die der Prozess beherrschen muss;
- Lotlegierung und Lieferform anhand der Herstellerdaten auswählen;
- Atmosphäre und von der Anlage kontrollierbare Parameter festlegen;
- Profil auf der Baugruppe oder einer thermisch repräsentativen Probe messen;
- Benetzung sowie sichtbare und verdeckte Lötstellen risikogerecht prüfen;
- Sauberkeit oder Rückstände mit einer für kritische Bereiche geeigneten Methode bestimmen;
- Ergebnisse mit Produktkriterien vergleichen und erst danach Rezept und Revision sperren;
- Alarme, Abweichungen und Auslöser für eine erneute Qualifikation dokumentieren.
Zur Auswahl von Paste oder Lot dient der Leitfaden zur Lötpastenauswahl. Veröffentlichte Profile eines Material- oder Anlagenherstellers sind Startpunkte, aber ohne Messung an der realen Konfiguration keine übertragbaren Rezepte.
Welche Nachweise sind für die Prozessabnahme erforderlich?
Die Nachweise sollten stufenweise aufgebaut sein. Jede Stufe beantwortet eine bestimmte Frage und hat eine klare Grenze.
| Stufe | Frage | Möglicher Nachweis | Was er nicht nachweist |
|---|---|---|---|
| Eingangsdokumente | wurden freigegebene Materialien und Revisionen verwendet? | CoC, Chargencodes, Verarbeitungszeit, Datenblätter und Lagerprotokolle | physisches Ergebnis der Lötstelle |
| Prozessaufzeichnung | lief das freigegebene Rezept innerhalb der Grenzen? | gemessenes Profil, Atmosphäre, Alarme, Beladung und Rückverfolgbarkeit | Benetzung und Integrität jeder Lötstelle |
| Lötstelleninspektion | erfüllen sichtbare und verdeckte Stellen die aufgerufenen Kriterien? | optische Prüfung, AOI, Röntgen und vereinbarte Schliffe | chemische Sauberkeit oder Vakuumfunktion |
| Sauberkeitsnachweis | liegen relevante Rückstände unter dem definierten Kriterium? | ionische Extraktion, Ionenchromatografie, SIR oder ausgewählte lokale Analyse | mechanische Lötstellenintegrität oder vollständige Ausgasung |
| Ausgasungsscreening | erfüllt Material oder Probe die gewählte Methode und Bedingung? | ASTM-E595-Ergebnis oder anwendbare NASA-Materialdaten | Langzeitverhalten oder Qualifikation der kompletten PCBA |
| Produktqualifikation | funktioniert die Baugruppe in der realen Umgebung? | definierte Vakuum-, Temperaturzyklus-, Bias-, elektrische und Funktionsprüfungen | nicht geprüfte Konfigurationen oder Revisionen |
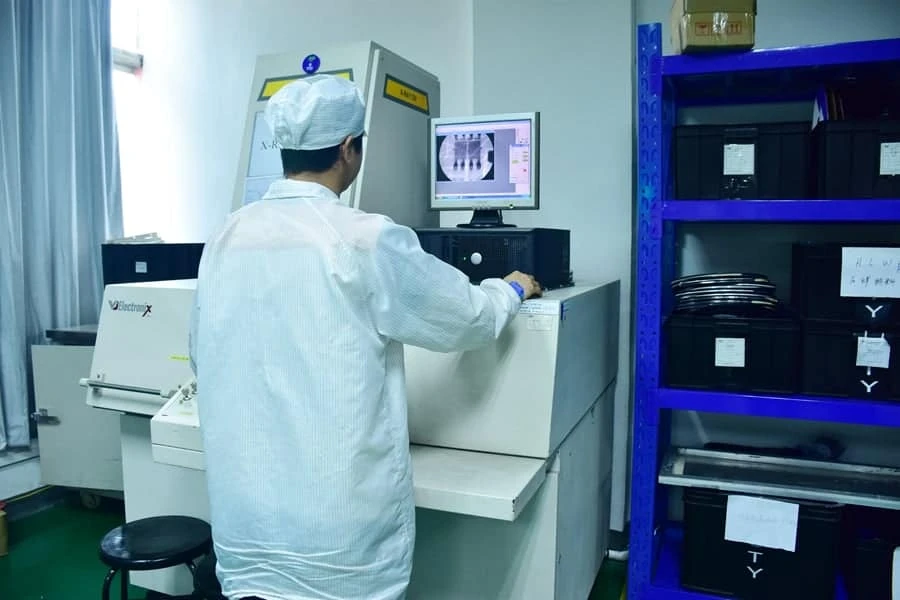
Die Röntgeninspektion für PCBA kann Geometrie, Ausrichtung und interne Lötstellenmerkmale beurteilen, soweit die Methode dazu geeignet ist. Organische Rückstände erkennt sie nicht automatisch und eine Sauberkeitsprüfung ersetzt sie nicht.
Wie wird die Sauberkeitsprüfung spezifiziert?
Die Forderung „ionische Sauberkeit bestanden“ ist unvollständig. Für vergleichbare Ergebnisse sind anzugeben:
- der Ausfallmechanismus: Korrosion, Leckstrom an hochohmigen Knoten, elektrochemische Migration, Ausgasung oder Kontamination einer Grenzfläche;
- der zu beprobende Bereich oder das Bauteil, einschließlich Räume unter Packages, wenn relevant;
- Methode, Extraktionsmedium oder lokale Technik, Konditionierung und Blindwert;
- Anzahl der Baugruppen, Coupons oder Flächen je Charge und Zeitpunkt der Messung;
- Einheit, Grenzwert und Umgang mit Ergebnissen unterhalb der Bestimmungsgrenze;
- Reaktion bei Überschreitung sowie Anforderungen an erneute Reinigung oder Probenahme.
Der Leitfaden zur Sauberkeitsprüfung von PCBs vergleicht verbreitete Methoden. Ist ein Waschschritt vorgesehen, muss die Reinigungschemie für PCBA mit Bauteilen, Kennzeichnungen, Klebstoffen, Beschichtungen und flüssigkeitsspeichernden Bereichen verträglich sein.
Was weisen ASTM E595 und NASA-Daten nach?
ASTM E595 ist ein Materialscreening unter definierten Vakuum- und Temperaturbedingungen und ermittelt Gesamtmassenverlust sowie kondensierbare flüchtige Stoffe. Die Norm weist ausdrücklich darauf hin, dass der beschleunigte Zyklus keinen jahrelangen Einsatz vorhersagt. NASA-Daten unterstützen den Vergleich identifizierter Materialien, umfassen aber nicht automatisch Prozessrückstände, aufgenommene Feuchte, Nacharbeit oder die vollständige PCBA-Kombination.
Das Nachweispaket sollte daher unterscheiden:
- Daten des Basismaterials oder Bauteils;
- Ergebnis an verarbeitetem Coupon oder Muster;
- Ergebnis an einer repräsentativen PCBA;
- Produktprüfung in vorgesehener Konfiguration, Vakuum- und Temperaturumgebung.
Eine PCBA für eine Kaltstufe braucht zusätzlich einen eigenen Plan für Materialien, thermomechanische Spannungen, Steckverbinder, Bauteile und elektrische Eigenschaften. Der Beitrag zum kryogen geeigneten SMT-Prozess hilft bei dieser Abgrenzung; die Aussage „flussmittelfrei“ kann ihn nicht ersetzen.
Wie lassen sich Lieferanten vergleichen?
Verglichen werden sollte die Fähigkeit, den realen Prozess zu definieren und zu dokumentieren — nicht Werbeaussagen wie „null Rückstände“ oder „Vakuum-Reflow“.
| Kriterium | Frage an den Lieferanten | Belastbare Antwort | Warnsignal |
|---|---|---|---|
| Prozessgrenze | für welche PCB-, Package-, Lot- und Finishfamilien wurde der Prozess entwickelt? | SMT, Preform, Die-Attach und neu zu qualifizierende Fälle werden getrennt | ein Rezept soll für jede Baugruppe passen |
| Oxidkontrolle | welcher Mechanismus, Parameter und Alarm wird aufgezeichnet? | Rezept, Sensorik, Grenzen und Chargenrückverfolgbarkeit sind verbunden | nur Gas- oder Anlagenname wird genannt |
| Profilierung | wie wird die reale Beladung dargestellt? | Messstellen und Probe sind vereinbart, Rohdaten verfügbar | generisches Profil ohne konkrete Baugruppe |
| Sauberkeit | wie werden verdeckte Bereiche und Messmethoden behandelt? | Methode, Ort, Stichprobe und Kriterium sind definiert | „clean“-Zertifikat ohne Daten und Bereich |
| Inspektion | welche Lötstellen sind sichtbar, welche erfordern Röntgen oder Schliff? | Methode und gesuchter Fehler sind verknüpft | eine Prüfung wird als vollständiger Nachweis dargestellt |
| Abweichungen | welche Änderungen stoppen die Charge und brauchen Freigabe? | Materialien, Rezept, Standort und Anlage sind revisionsgeführt | Ersatz oder Anpassungen werden nicht gemeldet |
| Freigabedossier | welche Dateien und Protokolle werden geliefert? | Format, Kennzeichnung und Aufbewahrung stehen im RFQ | nur allgemeine Konformitätserklärung |
Die DFM-Richtlinien unterstützen die Vorbereitung geometrischer Daten. Eine DFM-Prüfung ersetzt jedoch weder Chemie- noch Umgebungsqualifikation.
Welche Faktoren beeinflussen Kosten und Termin?
Entscheidend sind vor allem Prozessabgrenzung, Entwicklung, Prüfaufwand und Rückverfolgbarkeit.
| Faktor | Mögliche Auswirkung | So wird er quotierbar |
|---|---|---|
| Dedizierter Prozess oder reduzierende Atmosphäre | Rezeptentwicklung, Anlagenbelegung, Gas, Sicherheit und Wartung | Konfiguration, Mengen, Legierungen und Prozessziel angeben |
| Heterogene Bauteile und Oberflächen | zusätzliche Benetzungsversuche, Profile oder Einschränkungen | vollständige BOM, Oberflächen und erlaubte Alternativen senden |
| Schwer zu reinigende Bereiche | Anlage, Zyklen, Trocknung und lokale Analyse | Packages, Abstände, kritische Flächen und Prüfverfahren kennzeichnen |
| Coupons, Schliffe und Analysen | Panelplatz, zerstörende Proben, Labor und Bericht | Menge, Position, Methode und Kriterium festlegen |
| Ausgasungs- oder Umweltprüfungen | Proben, Laborzeit und spezielle Konfigurationen | Materialscreening, verarbeitete Probe und Produkt trennen |
| Erweiterte Rückverfolgbarkeit | Datenerfassung, Kennzeichnung und Aufbewahrung | geforderte Felder und Dauer auflisten |
| Erstmuster und Freigabe | Halt vor Serienlauf und technische Prüfung | Proben, Merkmale und Entscheidungszeit definieren |
Eine RFQ-Zeile „flussmittelfrei löten“ führt dazu, dass jeder Lieferant einen anderen Leistungsumfang kalkuliert. Ein strukturiertes RFQ beseitigt diese Unsicherheit vor dem kaufmännischen Vergleich.
Was gehört in das RFQ?
Mindestens erforderlich sind:
- Funktion und Position der PCBA, Vakuumumgebung und produktspezifischer Temperaturbereich;
- Fertigungs- und Bestückungsdaten mit Revision, BOM und Oberflächenzeichnung;
- Bauteilanschlüsse, MSD, reinigungsempfindliche Bauteile und erlaubte Ersatztypen;
- geforderte Legierung, Paste, Preform oder Depot einschließlich Materialcode, wenn bereits ausgewählt;
- projektspezifische Definition von No-Clean, rückstandsarm oder flussmittelfrei;
- vorgesehene Strategie für Oxide, Atmosphäre, Reflow, Reinigung, Spülen und Trocknen;
- kritische Bereiche, verdeckte Packages und Flächen, die keine Rückstände oder Flüssigkeit erhalten dürfen;
- Profilanforderung, Thermoelementpositionen und repräsentative Konfiguration;
- Lötstelleninspektionen, Proben, Schliffe und vertraglich aufgerufene Kriterien;
- Sauberkeits-/Kontaminationsmethode, Flächen, Anzahl, Grenzwerte und Rohdatenformat;
- gegebenenfalls Ausgasungsscreening mit Probe, Methode und Verantwortung;
- im Angebot enthaltene oder ausgeschlossene Funktions-, Vakuum- und Kryoprüfungen;
- Inhalt des Freigabedossiers, Rückverfolgbarkeit und Aufbewahrungszeit;
- Regeln für Abweichung, Ersatz, Nacharbeit sowie Rezept-, Anlagen- oder Standortwechsel.
Zum Schutz der Sauberkeit nach Freigabe sind außerdem Verpackung, Handhabung, Kontaktmaterialien und maximale Zeit bis zur Integration zu definieren. Der Leitfaden zur ultrasauberen Verpackung für Quantensysteme behandelt diesen separaten Prozessschritt.
Welche Änderungen erfordern eine Neubewertung?
Mindestens die folgenden Änderungen sollten eine dokumentierte Analyse und risikogerechte Prüfung auslösen:
| Änderung | Mögliche Auswirkung | Zu entscheidende Prüfung |
|---|---|---|
| PCB-Finish oder Bauteilanschluss | Oxide, Benetzung, Intermetallik und Lagerung | neue Verträglichkeitsprüfung und Prozessmuster |
| Legierung, Paste, Flussmittel oder Preform | Profil, Rückstand, Benetzung und Voids | erneute Profilierung und aktualisierter Prüfplan |
| Konzentration, Gas oder Atmosphärensequenz | Reduktionswirkung und Wiederholbarkeit | Rezept-, Alarm- und Erstmusterprüfung |
| Ofen, Linie, Beladung oder Standort | Wärmeübertragung und Gleichmäßigkeit | Profilkorrelation und ausgewählte Nachweise |
| Reinigungschemie oder Anlage | Entfernung, Verträglichkeit und Trocknung | lokale Prüfung und Restkontamination |
| Package, PCB-Abstand oder Underfill | Zugänglichkeit, eingeschlossenes Material und Inspektion | repräsentative Probe und geeignete Methode |
| Nacharbeit oder Reparatur | zusätzliches Flussmittel, Wärme, Lösemittel und Kontamination | separates Protokoll und Wiederholung erforderlicher Prüfungen |
| Vakuum- oder Temperaturanforderung | Ausgasung, Spannung und Funktion | Neubewertung der Produktqualifikation |
Das Ergebnis kann eine Dokumentenprüfung oder eine umfangreichere Requalifikation sein. Entscheidung und Begründung müssen vor Verwendung der Änderung in der Charge dokumentiert sein.
Wie bereiten Sie die Prüfung mit APTPCB vor?
Senden Sie PCB- und Bestückungsdaten, BOM, Oberflächen und Anschlüsse, vorgesehenes Lot, empfindliche Bereiche, Einsatzumgebung und Prüfmatrix. Geben Sie an, ob Sie einen gereinigten, einen No-Clean- oder einen tatsächlich flussmittelfreien Prozess vergleichen und welche Daten mit Erstmuster und Charge geliefert werden sollen.
APTPCB kann die Herstellbarkeit des Pakets prüfen, den möglichen Umfang von PCB-/PCBA-Kontrollen klären und Bereiche kennzeichnen, die eine Qualifikation durch den Produkteigner erfordern. Nutzen Sie für die Bewertung das Kontaktformular. Eine allgemeine Forderung nach „Quantenqualifikation“ ohne Konfiguration, Methode und Kriterium ist nicht prüfbar.
Häufig gestellte Fragen
Ist No-Clean-Flussmittel dasselbe wie flussmittelfreies Löten?
Nein. Ein No-Clean-Produkt enthält ein Flussmittelsystem und hinterlässt Rückstände, die im qualifizierten Prozess verbleiben sollen. Ein flussmittelfreier Prozess kontrolliert Oxide mit einem anderen Mechanismus.
Ist eine flussmittelfrei gelötete PCBA automatisch vakuumtauglich?
Nein. Sämtliche Materialien, Prozessrückstände, Feuchte, Nacharbeit, Verpackung und das Verhalten der Baugruppe unter den vorgesehenen Vakuumbedingungen müssen bewertet werden.
Ist Ameisensäure immer die beste Wahl?
Nein. Sie kann für bestimmte Oberflächen-, Lot-, Geometrie- und Anlagenkombinationen geeignet sein. Sicherheit, Konzentrationskontrolle, Nebenprodukte, Verträglichkeit und Wiederholbarkeit sind am realen Prozess nachzuweisen.
Macht Stickstoff den Prozess flussmittelfrei?
Nein. Stickstoff begrenzt Sauerstoff, entfernt aber nicht zwingend vorhandene Oxide. Aktivierungs- oder Reduktionsmechanismus müssen zu den zu lötenden Oberflächen passen.
Entfernt Vakuum-Reflow alle Rückstände?
Nein. Vakuum kann Gas und Voids in einem dafür entwickelten Prozess beeinflussen, entfernt aber nicht automatisch feste, ionische oder organische Rückstände von der PCBA.
Kann Röntgen bestätigen, dass die Baugruppe sauber ist?
Nein. Röntgen prüft geeignete innere Lötstellenmerkmale. Sauberkeit erfordert eine chemische, elektrische oder lokale Methode, die zum Risiko passt.
Qualifiziert ASTM E595 eine komplette PCBA?
Nicht allein. Das Verfahren ist ein Screening unter definierten Bedingungen. Probe und Materialien müssen identifiziert und das Ergebnis mit PCBA- und Produktprüfungen in der realen Umgebung verknüpft werden.
Muss No-Clean-Flussmittel gereinigt werden?
Das hängt von Risiko, Rückstandsposition, Materialien und Umgebung ab. Wird gereinigt, ist der Prozess zu validieren, denn eine unvollständige Entfernung kann problematischer sein als ein stabiler, ungestörter Rückstand.
Welche erste Information braucht der Lieferant?
Übermitteln Sie Funktion und Position der PCBA, kritische Oberflächen und Packages, vorgesehenes Lot, den Grund für die Rückstandskontrolle und das Akzeptanzkriterium. Diese Angaben bestimmen den Prozess stärker als das Wort „flux-free“.
Normen und technische Quellen
- ASTM E595-15(2021), Standard Test Method for Total Mass Loss and Collected Volatile Condensable Materials from Outgassing in a Vacuum Environment — als Screening mit benannter Probe und Bedingung verwenden, nicht als automatische Lebensdauervorhersage.
- NASA Goddard, Vacuum Outgassing Data for Selecting Spacecraft Materials — zum Vergleich identifizierter Materialien verwenden, nicht auf die gesamte PCBA übertragen.
- IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies — anwendbare Revision, Klasse und vertragliche Zusatzanforderungen festlegen.
- IPC-A-610, Acceptability of Electronic Assemblies — anwendbare Kriterien und Revision aufrufen; visuelle Akzeptanz weist weder Sauberkeit noch Vakuumtauglichkeit nach.
- IPC-TM-650 — tatsächliche Methode, Probe, Konditionierung und Kriterium auswählen; die Nennung der Methodenfamilie ist keine Abnahme.
- Datenblätter des tatsächlich gewählten Lotmaterials und der Anlage — Produktcode und Revision für Profil- und Atmosphärenentwicklung verwenden.
Autor und technische Prüfung
- Autor: technische Redaktion von APTPCB.
- Technische Prüfung: APTPCB-Team für PCBA-Prozess, Sauberkeit, Inspektion und DFM.
- Letzte Aktualisierung: 12. August 2026.