
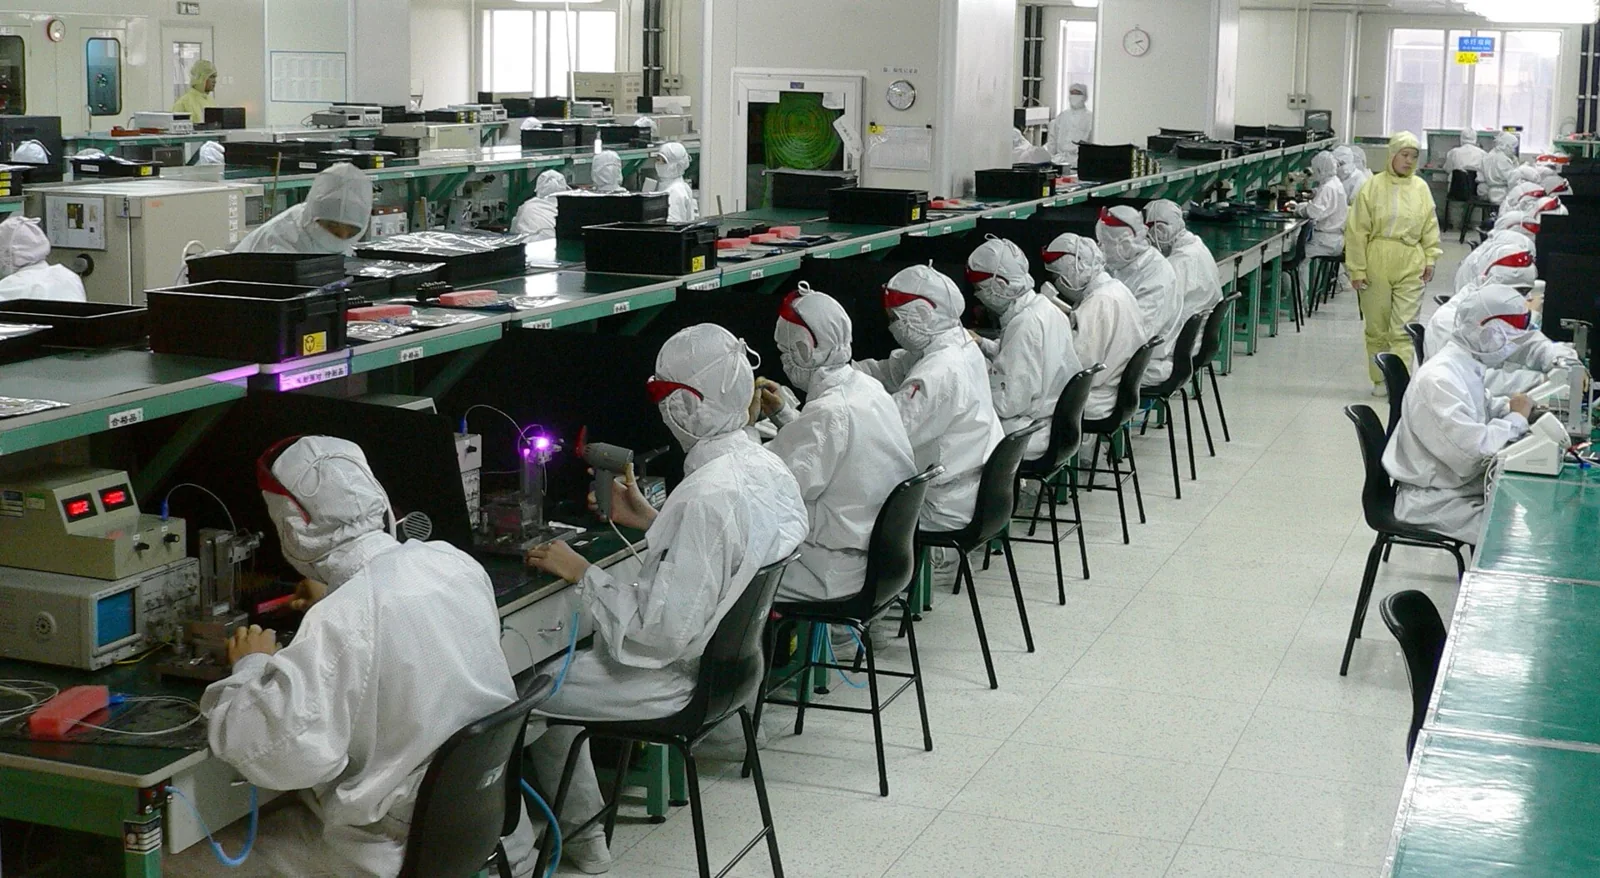
- Leiterplattenfertigung (PCB manufacturing) und Leiterplattenbestückung (PCB assembly) sind zwei getrennte Prozesse, die sich ein Datenpaket teilen, und die meiste Reibung im Programm entsteht an der Nahtstelle zwischen ihnen, nicht innerhalb einer der beiden Phasen.
- Die Fertigung (Fabrication) produziert eine unbestückte Leiterplatte (bare board); die Bestückung (assembly/PCBA) bestückt sie. Jede Phase konsumiert spezifische Outputs der anderen. Daher lautet die Frage weniger "Wer baut es?" und mehr "Was wandert sauber zwischen den beiden hin und her?".
- Sowohl One-Stop- als auch getrenntes Sourcing (split sourcing) funktionieren, aber sie scheitern auf unterschiedliche Weise. Beim Kompromiss geht es darum, wer den Datenabgleich (data reconciliation) verantwortet und wer die Grundursache (root-cause) trägt, wenn ein Defekt die Grenze überschreitet.
- Das wiederkehrende Risiko ist eine Diskrepanz (mismatch) in Footprint, Stackup oder Bauteilrevision, die auf der unbestückten Platine unsichtbar ist und erst zutage tritt, wenn bei der Bestückung Bauteile auf Kupfer treffen.
- Dies ist ein Wissenserklärer zur Übergabe von der Fertigung zur Bestückung (fab-to-assembly handoff). Für den tatsächlichen One-Stop-Service ist die Routing-Seite turnkey PCB assembly.
Kurze Antwort
Leiterplattenfertigung und -bestückung(PCB manufacturing and assembly) beschreibt zwei miteinander verbundene Phasen: die Fertigung der unbestückten Platine, dann das Platzieren und Löten von Teilen darauf. Sie sind durch einen gemeinsamen Datensatz verbunden: Gerber oder ODB++, Stückliste (BOM), Platzierungsdaten, Stackup und Testabsicht. Die praktische Frage lautet nicht "Kann jede Phase ihre Aufgabe erfüllen?". Sie lautet: "Bleiben die Daten konsistent, wenn sie von der Fertigung in die Bestückung übergehen?". Egal, ob Sie beides bei einem Anbieter kaufen oder aufteilen, an der Nahtstelle zwischen Fertigung und Bestückung werden Revisionsinkongruenzen, Footprint-Fehler und Stackup-Annahmen entweder frühzeitig erkannt oder später zur Nacharbeit.
Inhaltsverzeichnis
- Wie Fertigung und Bestückung tatsächlich zusammenhängen
- Auswahlkriterien: One-Stop- vs. getrennte Fertigung und Bestückung
- Welche Daten sauber zwischen den beiden Phasen reisen müssen
- Übergabe an einen Build
- FAQ
- Öffentliche Referenzen
- Autoren- und Revisionsinformationen
Wie Fertigung und Bestückung tatsächlich zusammenhängen
Es hilft, sich Fertigung und Bestückung nicht länger als eine durchgehende Linie vorzustellen, sondern als zwei Prozesse, die einen definierten Satz von Artefakten austauschen. Die Fertigung wandelt Designdaten in eine physische unbestückte Leiterplatte mit festem Stackup, Finish und dimensionalem Profil um. Die Bestückung (Assembly) behandelt diese Platine dann als feste Eingabe und fügt Komponenten, Lot und Tests hinzu. Was eine Phase ausgibt, muss die nächste Phase ohne Überraschungen konsumieren.
| Output der Fertigungsphase | Was die Bestückung davon konsumiert | Warum die Verbindung wichtig ist |
|---|---|---|
| Fertiggestellte unbestückte Leiterplatte mit festem Stackup und Kupfergewichten | Thermische Masse und Planarität für die Reflow-Profilierung | Eine Stackup-Änderung, die die Fertigung stillschweigend absorbiert, kann das Erwärmungsverhalten der Platine beim Löten verändern |
| Oberflächenfinish (ENIG, HASL, OSP und ähnlich) | Benetzungsverhalten (Wetting) von Lotpaste und Bildung von Lötstellen | Die Wahl des Finishs obliegt der Fertigung, ist aber vollständig auf der Bestückungsbank zu spüren |
| Lötstopplacköffnungen und Pad-Geometrie | Footprint-Abgleich mit Bestückungs- und Schablonenöffnungen (stencil apertures) | Eine Inkongruenz (mismatch) zwischen Pad und Footprint ist ein fertigungsseitiges Artefakt, das erst bei der Platzierung von Teilen entdeckt wird |
| Fiducials, Werkzeuglöcher, Nutzen- und Break-off-Design | Maschinenregistrierung, Nutzentrennung (depaneling) und Handhabung | Nutzungsentscheidungen, die für die Fertigung getroffen wurden, bestimmen direkt die Einrichtung der Bestückungsmaschine |
| Hinweise zu Impedanz und kontrollierter Konstruktion | Testabsicht und Erwartungen an die Signalintegrität | Die Testplanung geht davon aus, dass die Platine nach dem vom Design geforderten Stackup gebaut wurde |
Das Muster besteht darin, dass die Fertigung physische Verpflichtungen eingeht und die Bestückung jede einzelne davon erbt. Keine der Phasen kann die andere isoliert vollständig validieren. Aus diesem Grund kann ein sauberer Fertigungsdurchlauf dennoch zu einem Bestückungsproblem führen: Die Platine ist gegenüber ihren eigenen Daten korrekt, aber diese Daten sind von dem abgewichen, was bei der Platzierungs- und Schablonengenerierung angenommen wurde. Für die fertigungsseitige Sicht auf diese Phasen ist die Support-Seite PCB fabrication process, und Stackup-Entscheidungen werden unter PCB stack-up detailliert beschrieben.
Auswahlkriterien: One-Stop- vs. getrennte Fertigung und Bestückung
Die Wahl, ob man Fertigung und Bestückung zusammenkauft oder getrennt beschafft, ist real, und keine Antwort ist universell richtig. Die Entscheidung hängt davon ab, wer den Datenabgleich zwischen den beiden Phasen trägt und wer die Verantwortung für die Grundursache (root-cause) übernimmt, wenn ein Defekt auf der Grenze liegt. Verwenden Sie die nachstehenden Kompromisse eher als Auswahlkriterien denn als Urteil.
| Entscheidungsfaktor | One-Stop (Fab + PCBA zusammen) | Split Sourcing (getrennte Fab und PCBA) |
|---|---|---|
| Datenabgleich (Data reconciliation) | Eine Partei hält beide Hälften des Pakets, sodass Footprint-, Stackup- und Revisionsprüfungen innerhalb eines Systems stattfinden | Sie übernehmen den Abgleich; der Bestücker verifiziert eine von jemand anderem gebaute Platine anhand Ihrer Daten |
| Verantwortung für die Grundursache | Ein Grenzfehler (abgehobenes Pad, Finish-Lötbarkeit, Footprint-Drift) liegt bei einem verantwortlichen Team | Ein Platinen-versus-Lötstellen-Defekt kann zwischen zwei Anbietern hängen bleiben, während jeder auf den anderen zeigt |
| DFM- und DFA-Kopplung | Fertigungs- und Bestückungsprüfung können vor dem Bau gegen dieselben Dateien ausgeführt werden | Jeder Anbieter überprüft seinen eigenen Bereich; gekoppelte Probleme an der Nahtstelle können bei beiden durchrutschen |
| Lieferflexibilität | Einzelne Beziehung, einfachere Koordination, weniger Freiheit, eine Phase auszutauschen | Sie können einen Spezialfertiger und einen Spezialbestücker auswählen, mit mehr Beschaffungshebel |
| Beste Eignung (Best fit) | Programme, bei denen die Kosten einer anbieterübergreifenden Inkongruenz die Beschaffungsflexibilität überwiegen | Programme mit reifen, eingefrorenen Daten und interner Kapazität, um die Übergabe zu verantworten |
Eine nützliche Art, diese Tabelle zu lesen: One-Stop-Sourcing eliminiert die Nahtstelle zwischen Fertigung und Bestückung nicht, es verlagert lediglich den Abgleich in das Qualitätssystem eines Anbieters. Split Sourcing hält Ihnen Beschaffungsoptionen offen, macht Sie aber zum Integrator der Datennahtstelle. Die DFM-Aufnahme (intake), die beide Modelle unterstützt, wird unter DFM guidelines beschrieben, und die Stücklisten- (BOM) und Bauteilseite unter components and BOM.
Welche Daten sauber zwischen den beiden Phasen reisen müssen
Hier werden die meisten "nahtlosen" (seamless) Versprechen tatsächlich gewonnen oder verloren. Fertigungsdaten und Bestückungsdaten, Gerber X2 oder ODB++ oder IPC-2581, die Stückliste (BOM), Platzierungsdateien, Stackup-Definition und Testabsicht sind keine separaten Dokumente, die zufällig zusammen versendet werden. Sie beschreiben eine Platine und müssen miteinander konsistent bleiben, wenn sie vom Fertiger zum Bestücker wandern.
Das Fehlermuster (failure pattern) ist einfach zu beschreiben und in der Praxis überraschend häufig. Wenn dieses Paket in Fragmenten über zwei Anbieter hinweg übergeben wird, driften die Teile auseinander. Ein Footprint in den Platzierungsdaten stimmt nicht mehr mit der Pad-Geometrie überein, die der Fertiger gebaut hat. Ein Stackup, den der Fertiger aus Herstellbarkeitsgründen angepasst hat, entspricht nicht mehr der Impedanz, die der Testplan angenommen hat. Eine Bauteilrevision in der Stückliste (BOM) stimmt nicht mehr mit dem Footprint auf der Platine überein. Nichts davon ist sichtbar, während die Leiterplatte unbestückt ist. Die Diskrepanz (mismatch) wird erst bei der Bestückung entdeckt, wenn Bauteile physisch auf Kupfer treffen, Paste auf Pad trifft und die Maschine eine Registrierung erwartet, die der Nutzen (panel) nicht bietet. Zu diesem Zeitpunkt haben sich die Kosten für die Fehlerbehebung geändert: Es handelt sich um Nacharbeit, einen neuen Fertigungsdurchlauf (re-spin) oder einen Terminverzug. Das ist genau der Moment, in dem das "nahtlose" Versprechen scheitert, an der Nahtstelle zwischen Fab und Assembly, nicht innerhalb der Fertigung und nicht innerhalb der Bestückung.
Die Daten, die sauber reisen und abgeglichen bleiben müssen, umfassen:
- Fertigungsdaten mit expliziter Stackup-Absicht, nicht nur Kupferschichten
- eine Stückliste (BOM), deren Bauteilrevisionen mit den Footprints auf der Platine übereinstimmen
- Platzierungsdaten, die der Bestücker auf dem tatsächlichen Nutzen (panel) registrieren kann
- Lötstopplack und Pad-Geometrie, die mit den Platzierungs-Footprints konsistent sind
- Testabsicht, die den Stackup und die Netzliste widerspiegelt, nach denen die Platine tatsächlich gebaut wurde
Die Nennung der Methoden auf Identitätsebene reicht hier aus. SMT und THT definieren, wie Teile befestigt werden; SPI, AOI, ICT, FCT und FAI definieren, wie das Ergebnis überprüft wird. Der Grund für die Auflistung ist nicht, dass eine einzelne Prüfung die Platine zertifiziert, sondern dass jede einzelne davon ausgeht, dass die vorgelagerten Daten (upstream data) konsistent waren. Wenn die Nahtstelle hält, erledigen diese Methoden ihre Aufgabe. Wenn die Nahtstelle driftet, erkennen sie das Symptom spät, anstatt die Ursache zu verhindern. Die Inspektions- und Validierungssprache findet sich unter testing and quality, mit der Erstmuster-Dimensions- und Bauverifizierung (first-pass dimensional and build verification) unter first article inspection und der optischen Fehlererkennung unter AOI inspection.
Übergabe an einen Build
Wenn ein Programm vom Verstehen des Flusses zum tatsächlichen Bauen (building) übergeht, ist der nützliche Rahmen (framing) "was die Übergabe von der Fertigung zur Bestückung abgleichbar (reconcilable) macht", und nicht "welcher Anbieter am günstigsten ist". Eine Übergabe ist in gutem Zustand, wenn derselbe Datensatz für Fertigung und Bestückung widerspruchsfrei überprüft werden kann.
Praktische Dinge, die vor einem Build bestätigt werden müssen:
- das Fertigungspaket und das Platzierungspaket beschreiben dieselben Footprints, Pad-Geometrien und Revisionen
- der Stackup, den der Fertiger baut, entspricht dem Stackup, den die Testabsicht voraussetzt
- die Bauteilrevisionen der Stückliste (BOM) sind gegenüber den Footprints eingefroren, sodass die SMT- und THT-Platzierung keine Mehrdeutigkeit (ambiguity) aufweist
- Nutzenbildung (panelization) und Fiducials werden einmalig vereinbart, da sie sowohl der Nutzentrennung als auch der Maschinenregistrierung dienen
- der Validierungsumfang (validation scope) wird auf Platinen- und Prozessebene benannt und nicht als Programm- oder Endanwendungsqualifikation impliziert
Die mechanischen und verfahrenstechnischen Details der Befestigung werden unter SMT and THT assembly behandelt Für physische Bare-Board-Capabilities mit mehreren Lagen (4–32 Lagen) siehe unsere Seite Rigid-PCB-Fertigung und -Herstellung, oder bewerten Sie frühe Validierungsläufe in der Prototypen-PCB-Fertigung. Wenn Sie Fertigung und Bestückung unter einem verantwortlichen Team zusammenfassen (consolidating), insbesondere um diese Nahtstelle innerhalb eines Qualitätssystems zu halten, ist dies der Fall, für den die Seite turnkey PCB assembly erstellt wurde. Wenn ein Programm bereit ist, in die Aufnahme (intake) zu wechseln, ist der Pfad quote derjenige, in dem Dateien anhand dieser Prüfungen überprüft werden.
FAQ
Sind Leiterplattenfertigung und Leiterplattenbestückung dasselbe?
Nein. Die Leiterplattenfertigung (Fabrication) produziert die unbestückte Leiterplatte mit ihrem Stackup, Kupfer, Finish und Profil. Die Leiterplattenbestückung oder PCBA platziert und lötet Komponenten auf diese fertige Platine und fügt Inspektion und Tests hinzu. Es handelt sich um verknüpfte Phasen, die sich ein Datenpaket teilen, nicht um einen einzelnen Prozess.
Warum treten Probleme bei der Bestückung auf, selbst wenn die unbestückte Platine bestanden hat?
Weil eine unbestückte Platine anhand ihrer eigenen Fertigungsdaten verifiziert wird, während die Bestückung die Platine anhand der Platzierungs-, Stücklisten- und Testdaten verifiziert. Wenn diese beiden Hälften des Pakets auseinanderdriften, bleibt eine Footprint-, Stackup- oder Revisionsinkongruenz (mismatch) unsichtbar, bis die Bauteile in der Bestückungsphase physisch auf Kupfer treffen.
Ist One-Stop-Sourcing immer besser als die Aufteilung von Fertigung und Bestückung?
Nicht immer. One-Stop-Sourcing verlagert den Datenabgleich und die Verantwortung für die Grundursache (root-cause) zu einem Anbieter, was hilfreich ist, wenn eine anbieterübergreifende Inkongruenz teuer wäre. Split Sourcing behält die Beschaffungsflexibilität bei und ermöglicht die Auswahl von Spezialisten, macht Sie jedoch zum Integrator der Nahtstelle zwischen Fab und Assembly.
Welcher Datensatz muss zwischen den Phasen tatsächlich konsistent bleiben?
Fertigungsdaten (Gerber X2, ODB++ oder IPC-2581), die Stückliste (BOM), Platzierungsdateien, die Stackup-Definition und die Testabsicht. Diese beschreiben eine Platine und müssen miteinander konsistent bleiben. Ein Footprint, der nicht zum gebauten Pad passt, oder eine Bauteilrevision, die nicht zum Footprint passt, ist der Punkt, an dem die Übergabe abbricht.
Garantieren SMT, AOI, ICT und ähnliche Methoden, dass die Platine gut ist?
Sie sind Methoden auf Identitätsebene für Befestigung und Überprüfung, keine Garantien. SMT und THT befestigen Teile; SPI, AOI, ICT, FCT und FAI vergleichen das Ergebnis mit erwarteten Daten. Jede davon geht davon aus, dass die vorgelagerten Fertigungs- und Bestückungsdaten konsistent waren, sodass sie einen Build verifizieren und nicht von sich aus Zuverlässigkeit zertifizieren.
Wer verantwortet einen Defekt, der sich auf der Grenze zwischen Fab und Assembly befindet?
Beim One-Stop-Sourcing ist ein einziges Team für Grenzfehler wie Pad-Geometrie, Finish-Lötbarkeit oder Footprint-Drift verantwortlich. Beim Split Sourcing kann die Verantwortung zwischen zwei Anbietern hängen bleiben, sodass der Käufer in der Regel im Voraus festlegen muss, wer die Daten abgleicht und die Grundursache (root-cause) an der Nahtstelle trägt.
Öffentliche Referenzen
Rigid PCB Fabrication & Manufacturing Support-Seiten-Kontext für die Fertigung mehrlagiger starrer Leiterplatten (4–32 Lagen), DFM-Freigabegates und IPC-Klasse-3-Toleranzen.
Prototype PCB Manufacturing Support-Seiten-Kontext für produktionsorientierte Prototypen und NPI-Bereitschaftsprüfungen.
PCB fabrication process Support-Seiten-Kontext für die Fertigungsphasen, in denen die unbestückte Leiterplatte hergestellt wird.
PCB stack-up Support-Seiten-Kontext für die Stackup-Definition und die kontrollierte Konstruktionsplanung (controlled construction planning).
Components and BOM Support-Seiten-Kontext für das Stücklistenmanagement (BOM management) und die Abstimmung von Bauteilrevisionen.
DFM guidelines Support-Seiten-Kontext für die Aufnahme von Fertigungsprüfungen (manufacturing review intake) und die Datenabstimmung vor dem Bau.
Testing and quality Support-Seiten-Kontext für Inspektions-, Validierungs- und Testplanungssprache auf Platinenebene.
Turnkey PCB assembly Support-Seiten-Kontext für One-Stop-Fertigung und -Bestückung unter einem Qualitätssystem.
Autoren- und Revisionsinformationen
- Autor: APTPCB Redaktionsteam
- Technische Prüfung (Technical review): PCBA-Fertigungs- und Bestückungs-Review-Team
- Prüfungsumfang (Review scope): Datenübergabe von der Fertigung zur Bestückung, Sourcing-Kompromisse und Konsistenz auf Platinenebene zwischen Fertigungs- und PCBA-Phasen