
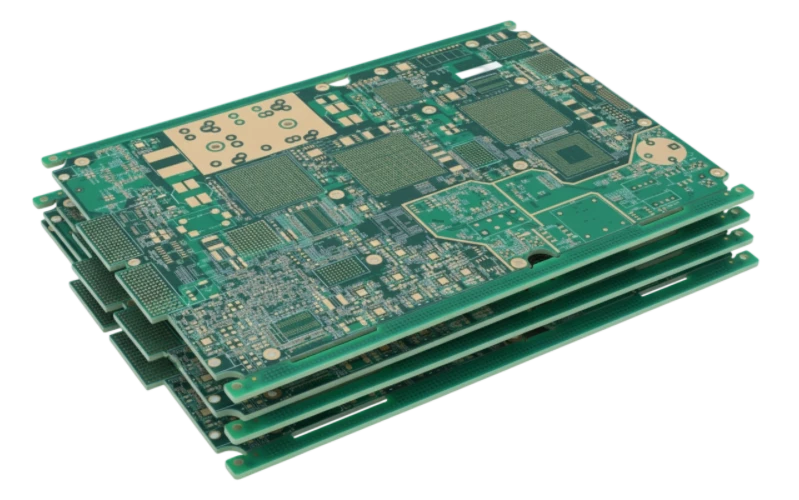
Eine SPS-Leiterplatte wird nicht dadurch zuverlässig, dass sie wie eine größere Mikrocontroller-Platine aufgebaut ist. Die entscheidenden Entwicklungsfragen entstehen an den Übergängen: zwischen Feldverdrahtung und Logik, zwischen Leistung und Signal, zwischen Kommunikationsschnittstelle und Steuerkern.
Vor der Layout-Freigabe sollte deshalb zuerst geklärt werden:
Welche Funktion übernimmt das Modul, welche elektrischen Grenzen müssen geschützt werden und welche Nachweise müssen vor dem ersten Fertigungslos vorliegen?
Die richtige Reihenfolge beginnt mit der Architektur. Erst wenn Feldschnittstellen, Isolationsgrenzen, Strompfade, Kommunikationsbereiche und Testanforderungen definiert sind, lassen sich Leiterplattenaufbau, Kupferstärken, Abstände und Fertigungsdaten sinnvoll festlegen.
Kurzantwort: Eine SPS-Leiterplatte ist vor der Pilotproduktion über Modulrolle, Feld-zu-Logik-Grenzen, Schutzkonzept, Isolation, thermische Belastung, Testumfang und Fertigungsnachweise zu prüfen. Kriechstrecken, Luftstrecken, Lagenaufbau und Materialwahl ergeben sich aus den tatsächlichen Anforderungen und nicht aus einer allgemeinen SPS-Klassifizierung.
Welche SPS-Leiterplatte wird tatsächlich entwickelt?
Der Begriff SPS-Leiterplatte beschreibt mehrere Baugruppen mit unterschiedlichen technischen Prioritäten.
| SPS-Baugruppe | Typische Aufgabe | Schwerpunkt der Prüfung |
|---|---|---|
| CPU-/Steuerplatine | Prozessor, Speicher, lokale Schnittstellen | Versorgung, Rückstrompfade, Servicezugang, Prozessorschnittstellen |
| Digitale I/O-Platine | Sensoren, Schalter, Relais, Transistorausgänge | Eingangseigenschaften, Schutz, Isolation, Fehlerverhalten |
| Analoge I/O-Platine | 4–20 mA, Spannung, RTD und Messkanäle | Genauigkeit, Referenzen, Filterung, Kalibrierung |
| Kommunikationsplatine | RS-485, CAN oder industrielle Ethernet-Schnittstellen | Terminierung, Erdung, Schutz, Signalführung |
| Relais-/Leistungsplatine | Lastschaltung und Leistungswandlung | Strompfade, Schaltspitzen, Temperatur, Abstände |
| Basis-/Backplane-Platine | Verbindung zwischen Modulen | Steckverbinder, Signalgruppen, Versorgung, Wartbarkeit |
Eine CPU-Platine mit Speicherbus und schnellen Signalen stellt andere Anforderungen als eine isolierte Eingangskarte. Eine Relaisplatine kann dagegen weniger digitale Komplexität besitzen, aber höhere Anforderungen an Schaltenergie, Wärme und Schutzbeschaltung stellen.
Wo beginnt die richtige Prüfung einer SPS-I/O-Platine?
Bei I/O-lastigen Baugruppen beginnt die Bewertung an der Feldschnittstelle.
Feldleitungen bringen häufig Störungen, Überspannungen, Potentialunterschiede und Schaltimpulse in das System. Deshalb müssen Schutz und Isolation bereits als Architektur geplant werden.
Die typische Signalstruktur lautet:
Feldanschluss → Schutz und Filterung → Isolationsgrenze → Logikbereich
Dabei besitzt jeder Kanaltyp eigene Anforderungen:
- Digitale Eingänge benötigen definierte Eingangsspannungen, Filterung und Schutz.
- Analogkanäle benötigen stabile Referenzen, geringe Störeinflüsse und kontrollierte Rückstrompfade.
- Relaisausgänge benötigen ein Konzept für induktive Lasten.
- Feldbus-Schnittstellen benötigen Schutz, Terminierung und passende Signalführung.
Ein universelles Schutzschema für jede SPS-Schnittstelle führt häufig zu unnötigen Kosten oder unzureichender Funktion.
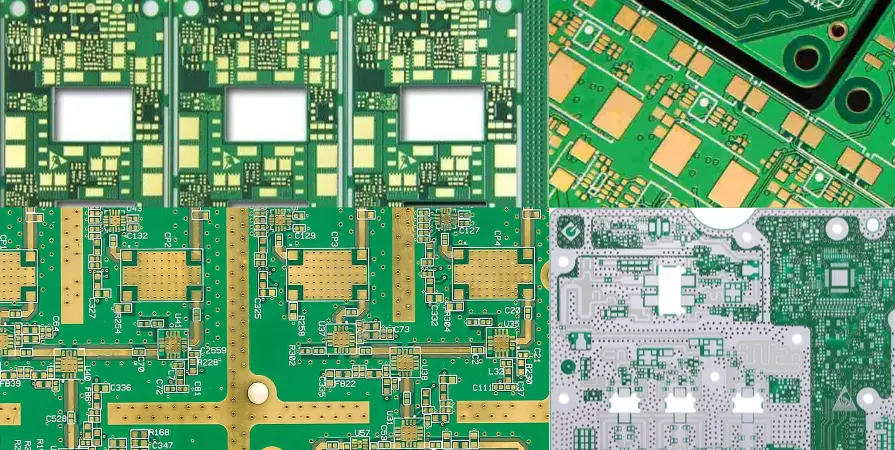
Die Isolationsgrenze muss über alle Kupferlagen nachvollziehbar sein. Eine sichtbare Trennung auf der Oberseite reicht nicht aus, wenn Innenlagen, Masseflächen, Befestigungselemente oder spätere Änderungen diese Trennung beeinflussen.
Welche Parameter entscheiden über Isolation und Leiterplattenabstände?
Kriech- und Luftstrecken werden nicht allein durch eine Nennspannung bestimmt.
Die Isolationskoordination hängt von Betriebsspannung, transienten Belastungen, Umgebung, Materialeigenschaften, Verschmutzungsbedingungen, Höhe und Schutzkonzept ab. IEC 60664-1:2020+A1:2025 bildet hierfür den Rahmen zur Bestimmung von Luftstrecken, Kriechstrecken und Feststoffisolation.
Für eine belastbare Fertigungsfreigabe benötigt der Hersteller deshalb mehr als eine Spannungsangabe.
| Designparameter | Bedeutung für Fertigung und Prüfung |
|---|---|
| Arbeits- und Stoßspannungen | Definiert elektrische Belastung |
| Isolationsgrenze | Zeigt zu trennende Bereiche |
| Anwendbare Produktnorm | Legt Prüfrahmen fest |
| Umgebung und Verschmutzung | Beeinflusst Isolationsanforderungen |
| Höhenanforderung | Kann notwendige Abstände verändern |
| Beschichtung oder zusätzliche Isolation | Muss in das Gesamtkonzept passen |
| Prüfverfahren | Definiert den späteren Nachweis |
Die PCB-Fertigung kann definierte Abstände, Schlitze, Materialien und Stackups herstellen. Die Verantwortung für die Produktanforderungen bleibt jedoch beim Geräteentwickler.
Welche Entscheidungsmatrix hilft beim SPS-PCB-Design-Review?
Eine strukturierte Bewertung verhindert, dass wichtige Entscheidungen erst während der Pilotfertigung entstehen.
| Prüffeld | Offene Designfrage | Erforderlicher Nachweis |
|---|---|---|
| Modulrolle | CPU, I/O, Kommunikation oder Leistung? | Freigegebenes Blockdiagramm |
| Feldschnittstellen | Welche Signale kommen von außen? | Interface-Spezifikation |
| Isolation | Welche Bereiche müssen getrennt bleiben? | Abstandskontrolle und Layoutprüfung |
| Schutzschaltung | Welche Energie kann eintreten? | Schaltplanprüfung |
| Stackup | Welche elektrischen Eigenschaften sind erforderlich? | Fertiger-Stackup |
| Strompfade | Welche Lasten und Einschaltdauern entstehen? | Strom- und Temperaturbewertung |
| Kommunikation | Welche Signalintegrität wird benötigt? | Routing- und Funktionstest |
| Analogtechnik | Welche Genauigkeit wird gefordert? | Mess- und Kalibrierplan |
| Firmware | Welche Version wird getestet? | Versionsnachweis |
| Varianten | Welche Optionen existieren? | Kontrollierte BOM |
| Produktionstest | Was wird geprüft? | Prüfplan mit Grenzwerten |
Diese Matrix verbindet technische Entwicklung, Fertigung und Einkauf in einem gemeinsamen Freigabestand.
Braucht jede SPS-Platine vier Lagen und 2 oz Kupfer?
Nein. Lagenzahl und Kupfergewicht sind Ergebnisse der elektrischen Anforderungen.
Mehrlagige Leiterplatten können Rückstrompfade verbessern, Referenzflächen bereitstellen und komplexe Signalführung vereinfachen. Viele Steuerungs- und Kommunikationsmodule profitieren davon. Eine automatische Vorgabe für jede SPS-Platine existiert jedoch nicht.
Auch 2 oz Kupfer oder stärkere Kupferschichten ergeben sich aus Strom, Leiterbreite, Temperaturanstieg, Umgebung und Betriebszyklus.
Bei kontrollierter Impedanz muss der Lagenaufbau früh mit dem Fertiger abgestimmt werden. Der Impedanz-Rechner unterstützt die Auslegung, ersetzt aber keine abgestimmte Fertigungsstruktur.
Die zentrale Freigabefrage lautet:
Kann jeder kritische Strompfad, Rückstrompfad, Wärmeweg und kontrollierte Signalweg technisch begründet werden?
Welche Fehlerbilder muss der SPS-Prototyp gezielt prüfen?
Ein guter Prototyptest untersucht die Situationen, in denen die Architektur belastet wird.
| Fehlerbild | Erste Untersuchung | Sinnvoller Nachweis |
|---|---|---|
| Mikrocontroller startet beim Schalten neu | Versorgung, Reset, Schaltpfade, Störungen | Oszilloskopmessung während Lastwechsel |
| Digitaler Eingang reagiert falsch | Filterung, Schwellenwerte, Erdung, Kabelkopplung | Kontrolliertes Eingangssignal und Störtest |
| Relais- oder Ausgangstreiber fällt aus | Last, Induktionsenergie, Schutz, Temperatur | Schaltverlauf und Temperaturmessung |
| RS-485/CAN-Kommunikation fehlerhaft | Terminierung, Topologie, Masseführung | Differenzsignal und Fehlerprotokoll |
| Analogkanal driftet | Referenz, Filter, Rückstrom, Kopplung | Vergleichsmessung mit Referenzquelle |
| Spannungsregler überhitzt | Verluste, Last, Kupferfläche, Kühlung | Temperaturmessung unter definierten Bedingungen |
| Nur einzelne Serienboards fallen aus | Montage, Bauteile, Lötstellen, Testvorrichtung | Prüf- und Fertigungsdaten |
Ein bestandenes Testergebnis ohne dokumentierte Bedingungen ist schwer auswertbar. Messwerte, Betriebszustände und Softwarestände gehören deshalb in die Freigabedokumentation.
Welche Nachweise müssen vor der Pilotproduktion vorhanden sein?
Eine SPS-Leiterplatte wird nicht durch einen einzelnen Test freigegeben. Jeder Prüfbereich beantwortet eine andere Frage.
Die Fertigungsübergabe beginnt mit DFM-, DFA- und DFT-Prüfungen. Die DFM-Richtlinien unterstützen dabei, Fertigungsrisiken vor der Werkzeug- und Serienplanung zu erkennen.
Für elektrische Strukturtests können ICT-Prüfungen und Flying-Probe-Tests eingesetzt werden. Der FCT-Test bewertet das Verhalten der bestückten Baugruppe unter definierten Betriebsbedingungen.
Eine belastbare Freigabe verbindet:
Anforderung → Fertigungsprozess → Prüfverfahren → Messnachweis → Freigabe
Welche Informationen gehören in eine SPS-PCB-RFQ?
Eine Anfrage an einen Fertiger sollte den tatsächlichen Herstell- und Prüfaufwand beschreiben.
Für die Leiterplattenfertigung gehören dazu:
- Fertigungsdaten
- Lagenaufbau
- Materialvorgaben
- kontrollierte Impedanzen
- Zeichnungen
- Oberflächenanforderungen
- spezielle Abstände und Fräsungen
Der Fertigungsumfang sollte über die PCB-Fertigungsservices abgestimmt werden.
Für die Baugruppenmontage kommen hinzu:
- Stückliste
- Bestückungsdaten
- Montagezeichnungen
- zugelassene Alternativteile
- Firmware-Informationen
- Variantenverwaltung
Bei speziellen Materialanforderungen sollten freigegebene Laminate wie Isola PCB-Materialien anhand des tatsächlichen Stackups bewertet werden.
Wo liegt die Verantwortung zwischen OEM und Leiterplattenhersteller?
Der Hersteller liefert PCB oder PCBA gemäß vereinbarter Fertigungs-, Montage-, Prüf- und Qualitätsanforderungen.
Der OEM beziehungsweise die verantwortliche Entwicklungsorganisation definiert dagegen:
- elektrische Architektur
- Sicherheitsanforderungen
- Isolation
- funktionale Anforderungen
- Maschinenverhalten
- Umweltbedingungen
- Produktfreigabe
Eine Leiterplatte mit Feldbus-Schnittstelle beweist keine vollständige Protokollkonformität. Eine isolierte Platine ersetzt keinen Sicherheitsnachweis. Ein bestandener Funktionstest ersetzt keine Produktqualifikation.
Fertigungsnachweise unterstützen die Freigabe, ersetzen aber nicht die Systembewertung.
FAQ
Kann eine SPS-Leiterplatte mehrere Produktvarianten unterstützen?
Ja. Varianten müssen jedoch kontrolliert verwaltet werden. Unterschiedliche Bestückungen, Firmware-Versionen, Steckverbinder oder Prüfgrenzen gehören in freigegebene Dokumente und nicht in informelle Hinweise.
Wann ist eine Schutzbeschichtung sinnvoll?
Eine Beschichtung kann bei Feuchtigkeit, Verschmutzung oder korrosiver Umgebung sinnvoll sein. Materialverträglichkeit, Maskierung, Reparatur und Einfluss auf Isolation müssen vorher definiert werden.
Ist ENIG immer die beste Oberfläche für SPS-Leiterplatten?
Nein. Die Oberfläche wird nach Bauteilen, Montageprozess, Steckverbindern, Lagerung und Fertigungsspezifikation ausgewählt.
Welche Daten helfen bei sporadischen SPS-Fehlern?
Wichtig sind Platinenrevision, Firmware, Eingangszustand, Lastzustand, Versorgung, Temperatur, Prüfplatzversion und Messdaten des ersten Fehlers.
Gehört SPS-Software in den PCB-Fertigungstest?
Nur wenn der definierte Funktionstest diese Software bewusst zur Hardwareprüfung verwendet. Die SPS-Programmlogik gehört nicht automatisch zur Leiterplattenfertigungsprüfung.
Öffentliche Referenzen
IEC 61131-2:2017 – Anforderungen und Prüfungen für programmierbare Steuerungen.
IEC 60664-1:2020+A1:2025 – Isolationskoordination für Niederspannungssysteme.
IEC 61131-3:2025 – Programmiersprachen für programmierbare Steuerungen.
Texas Instruments – Ressourcen zu SPS-Digitaleingängen, Schutz und Isolation.
Fazit
Eine zuverlässige SPS-Leiterplatte entsteht durch klare Grenzen: zwischen Feld und Logik, Leistung und Signal, Fertigung und Produktfreigabe.
Die wichtigste Entscheidung vor der Pilotproduktion ist nicht die Anzahl der Lagen oder ein bestimmtes Material. Entscheidend ist, ob jede kritische Schnittstelle dokumentiert, geprüft und mit einem nachvollziehbaren Nachweis verbunden ist.
Für CPU-Platinen, I/O-Module, Kommunikationskarten, Relaisbaugruppen oder Backplanes sollte der Fertiger vollständige Fertigungsdaten, Stücklisten, Anforderungen an Isolation und Schnittstellen sowie akzeptierte Prüfgrenzen erhalten. Dadurch entsteht eine gemeinsame technische Grundlage für DFM, Produktion und Serienfreigabe.
Angebot anfordern liefert die Basis, um Fertigungsumfang, Prüfanforderungen und technische Risiken frühzeitig gemeinsam zu bewerten.