
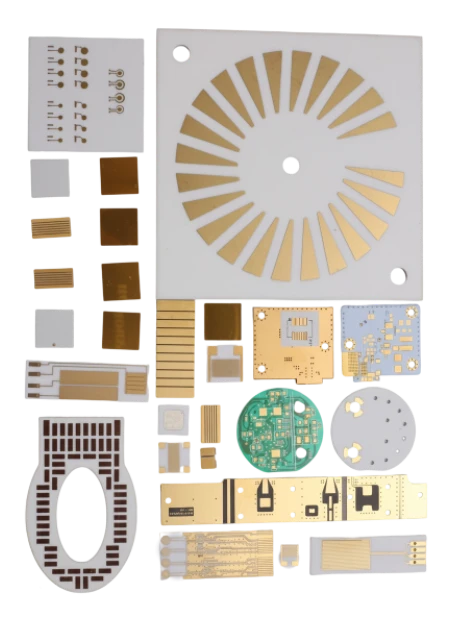
Ein Reflow-Prozess für keramische Leiterplatten unterscheidet sich grundlegend von einer Standardbestückung auf FR4. Der entscheidende Faktor ist nicht nur die Schmelztemperatur des Lots, sondern die kontrollierte Verteilung der Wärme über ein sprödes, thermisch sehr aktives Substrat.
Keramikmaterialien wie Aluminiumoxid (Al₂O₃) und Aluminiumnitrid (AlN) leiten Wärme deutlich anders als organische Leiterplatten. Dadurch muss das Temperaturprofil so ausgelegt werden, dass Lötstellen vollständig benetzen, gleichzeitig aber thermische Spannungen im Substrat begrenzt bleiben.
Bei einem professionellen Prozess werden Aufheizen, Temperaturausgleich, Reflow-Phase und Abkühlung gemeinsam betrachtet. Ein Profil, das lediglich die Lotlegierung berücksichtigt, kann bei keramischen Baugruppen zu Mikrorissen, kalten Lötstellen oder langfristigen Ausfällen führen.
Warum benötigt eine Keramik-Leiterplatte ein eigenes Reflow-Profil?
Das Reflow-Temperaturprofil beschreibt die Temperatur-Zeit-Kurve, die eine bestückte Baugruppe während des Lötens durchläuft. Bei keramischen Leiterplatten ist diese Kurve ein Werkzeug zur Steuerung mechanischer Belastung.
Keramiksubstrate bestehen häufig aus Alumina (Al₂O₃) oder Aluminum Nitride (AlN). Beide Materialien besitzen eine hohe Wärmeleitfähigkeit und eine geringe Nachgiebigkeit gegenüber mechanischer Belastung. Während FR4 Temperaturunterschiede teilweise durch die organische Struktur ausgleichen kann, übertragen keramische Materialien thermische Spannungen direkter.
Das Profil umfasst vier entscheidende Bereiche:
- Vorheizphase zur kontrollierten Temperatursteigerung
- Soak-Phase zur Aktivierung des Flussmittels und zum Temperaturausgleich
- Reflow-Phase zur vollständigen Lotverflüssigung
- Kühlphase zur Reduzierung von Spannungen zwischen Keramik, Lot und Bauteilen
Weitere Informationen zu keramischen Basismaterialien finden Sie unter Keramik PCB Fertigung.
Welche Reflow-Parameter entscheiden über die Qualität einer keramischen Baugruppe?
Die Qualität eines Keramik-Reflow-Prozesses wird über messbare thermische Werte bestimmt.
| Parameter | Bedeutung | Typischer Bereich / Faktoren | Messung |
|---|---|---|---|
| Aufheizrate | Bestimmt das Risiko eines Thermoschocks. Keramik kann bei ungleichmäßiger Erwärmung brechen. | 0,5°C bis 1,5°C pro Sekunde. Niemals über 2°C/s bei Keramik. | Berechnung der Steigung im Vorheizbereich |
| Soak-Zeit | Ermöglicht Temperaturausgleich und aktiviert das Flussmittel. | 60 bis 120 Sekunden. Länger als bei FR4 wegen Wärmeableitung. | Zeit zwischen 150°C und 190°C (für SAC305) |
| Zeit über Liquidus (TAL) | Beeinflusst die Ausbildung der intermetallischen Verbindung. | 45 bis 90 Sekunden. | Zeit oberhalb der Schmelztemperatur (z. B. >217°C) |
| Spitzentemperatur | Höchster Temperaturpunkt des Prozesses. | 235°C bis 245°C. Normalerweise 15-25°C über Liquidus. | Thermoelement an Bauteil und Lötstelle |
| Abkühlrate | Beeinflusst Gefügebildung und Spannungen. | < 3°C bis 4°C pro Sekunde. | Temperaturgradient zwischen Peak und Solidus |
| Delta T (Δ T) | Temperaturunterschied innerhalb der Baugruppe. | < 10°C | Vergleich mehrerer Messpunkte |
Welche Keramik eignet sich für welche Reflow-Anwendung?
Die Auswahl des Temperaturprofils hängt direkt vom Einsatzbereich ab.
| Anwendung | Material | Thermische Herausforderung | Profilentscheidung |
|---|---|---|---|
| Hochleistungs-LED | AlN | Sehr schnelle Wärmeableitung | Längere Soak-Zone zur gleichmäßigen Erwärmung |
| RF-/Mikrowellenschaltung | Al₂O₃ | Empfindliche Oberflächen und Bauteile | Niedrigerer Peak-Bereich und kontrollierte TAL |
| Keramik mit schweren Kupferstrukturen | Al₂O₃/AlN + Kupfer | Unterschiedliche thermische Massen | Längere Temperaturhaltephase |
| Fine-Pitch-BGA | Keramiksubstrat | Hohlräume und ungleichmäßige Erwärmung | Präzise Profilierung und Röntgenkontrolle |
| Doppelseitige Bestückung | Keramik | Zweiter thermischer Zyklus | Kontrollierte zweite Reflow-Phase |
| Niedrigtemperaturlot BiSn | Keramik | Geringere Prozesstemperatur, aber weiterhin Thermoschock | Langsame Temperaturänderung trotz niedrigerem Peak |
Besonders bei LED MCPCB assembly und reflow ist die Profilkontrolle entscheidend, weil Lufthohlräume in der Lötstelle den Wärmetransport reduzieren und dadurch die Lebensdauer von LEDs beeinflussen.
Welche Fehler entstehen durch ein falsches Temperaturprofil?
| Fehlerbild | Ursache im Prozess | Auswirkung |
|---|---|---|
| Mikrorisse in Keramik | Zu schnelle Temperaturänderung | Latente Ausfälle im Feld |
| Kalte Lötstellen | Zu kurze Soak-Phase | Schlechte Benetzung |
| Tombstoning | Ungleichmäßige Erwärmung der Pads | Aufgerichtete Bauteile |
| Lunker und Voids | Eingeschlossene Gase während Reflow | Reduzierte elektrische und thermische Leistung |
| Risse nach dem Abkühlen | Zu schnelle Kühlung | Mechanische Belastung durch unterschiedliche Ausdehnung |
Wie wird ein Reflow-Profil für Keramik in der Fertigung validiert?
Ein theoretisches Ofenprofil reicht nicht aus. Keramische Baugruppen müssen mit realer Bestückung geprüft werden.
| Prozessschritt | Technische Entscheidung |
|---|---|
| Pad-Design | Große Wärmeflächen und thermische Übergänge müssen im DFM geprüft werden |
| Lotpastenauswahl | Flussmittel muss für längere Temperaturphasen geeignet sein |
| Schablonendicke | Präzise Lotmengensteuerung verhindert Brücken und Fehlstellen |
| Thermoelement-Montage | Sensoren direkt auf Keramik, Bauteilen und Lötstellen platzieren |
| Ofenkonfiguration | Zonen müssen eine kontrollierte Rampe ermöglichen |
| Golden Board | Vollständig bestücktes Referenzboard für reale Messdaten verwenden |
| Stickstoffprozess | Kann Oxidation reduzieren und Prozessfenster erweitern |
| Kühlung | Kontrollierte Abkühlung verhindert Spannungsspitzen |
| Röntgenprüfung | Besonders wichtig für BGA und große Wärmeflächen |
| Mikrorissprüfung | Keramikkanten und Ecken unter Vergrößerung kontrollieren |
Für weitere Bestückungsmöglichkeiten siehe SMT- und THT-Bestückungsservices.
Welche Daten sollte ein Lieferant vor Produktionsstart bestätigen?
Eine zuverlässige Fertigungsfreigabe sollte nicht nur einen Preis oder Liefertermin enthalten. Für keramische Leiterplatten sind folgende Informationen entscheidend:
- Keramiktyp: Alumina oder AlN
- Substratdicke
- Kupferaufbau
- Bauteilliste mit thermisch kritischen Komponenten
- verwendete Lotpaste
- geplantes Temperaturprofil
- Messpunkte der Thermoelemente
- Prüfanforderungen für AOI und Röntgen
Häufige Fragen zum Reflow-Prozess keramischer Leiterplatten
Welche maximale Aufheizrate sollte bei Keramik verwendet werden?
Für keramische Leiterplatten sollte die Aufheizrate unter 2°C pro Sekunde bleiben. Ein Bereich von 1°C bis 1,5°C pro Sekunde reduziert das Risiko thermischer Spannungen.
Warum ist die Soak-Zone bei Keramik besonders wichtig?
Keramiksubstrate führen Wärme sehr effektiv ab. Die verlängerte Haltephase sorgt dafür, dass Lotpaste, Pads und Bauteile gleichzeitig die notwendige Temperatur erreichen.
Kann SAC305 für Keramik verwendet werden?
Ja. SAC305 wird häufig eingesetzt. Das Temperaturprofil muss jedoch die Liquidustemperatur von 217°C berücksichtigen und gleichzeitig thermische Belastung der Keramik begrenzen.
Braucht eine keramische Leiterplatte eine Stickstoff-Reflow-Anlage?
Nicht zwingend, aber Stickstoff kann die Benetzung verbessern und Oxidation bei anspruchsvollen Oberflächen reduzieren.
Wie wird ein Temperaturprofil ohne Beschädigung der Baugruppe geprüft?
Die übliche Methode ist ein vollständig bestücktes Golden Board mit befestigten Thermoelementen, das einmal durch den Ofenprozess geführt wird.
Fazit: Keramik-Reflow ist ein Prozess zur Steuerung von Wärme und Spannung
Ein zuverlässiges Reflow- und Temperaturprofil für Keramik entsteht nicht durch Übernahme eines Standard-FR4-Profils. Entscheidend sind Materialauswahl, thermische Masse, Lötstellengeometrie und reale Messdaten aus der Fertigung.
Durch kontrollierte Aufheizraten, angepasste Soak-Zonen, überwachte Kühlung und strukturierte Validierung lassen sich hochwertige keramische Baugruppen für Hochleistungs-LEDs, Leistungselektronik und anspruchsvolle RF-Anwendungen zuverlässig fertigen.
Für eine technische Bewertung benötigen Fertiger typischerweise:
- Gerber-Dateien: inklusive Pasten-, Lötstopp- und Kupferlagen
- Stackup-Daten: mit Keramiktyp (Alumina oder AlN) und Dicke
- Komponenten-BOM: zur Bewertung thermisch kritischer Bauteile
- Prüfanforderungen: inklusive Röntgen- oder Schertests
Starten Sie die technische Bewertung über die Angebotsseite.