
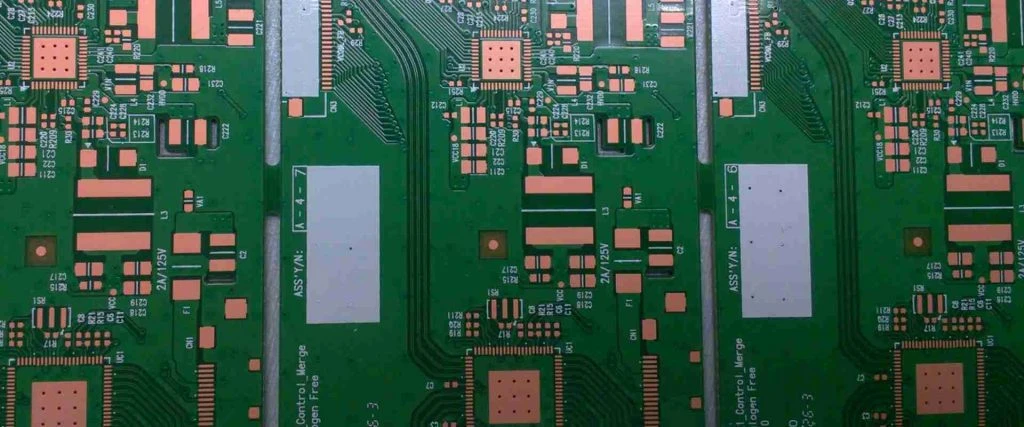
Bei Hochfrequenz-Leiterplatten entscheidet nicht nur die Fertigungsqualität über den Projekterfolg. Entscheidend ist, ob die gemessenen elektrischen Eigenschaften tatsächlich vertrauenswürdig sind. Eine RF-Kalibrierungsrückführbarkeit stellt sicher, dass Impedanz, Einfügedämpfung und weitere HF-Parameter auf definierte Referenzen zurückgeführt werden können.
Für Anwendungen oberhalb von 10 GHz, für 5G-Infrastruktur, Automotive-Radar mit 77 GHz oder Luft- und Raumfahrt bedeutet das: Die Daten aus Simulation, Fertigung und Prüfung müssen zusammenpassen. Schon kleine Abweichungen bei Leiterbahnbreite, Kupferrauigkeit oder Dielektrizitätskonstante können die Signalqualität verändern.
Eine moderne HF-Leiterplatte benötigt deshalb mehr als eine einfache Impedanzprüfung. Entscheidend ist eine geschlossene Messkette: vom Materiallos über die Prüfstruktur bis zur einzelnen Leiterplatte mit eindeutig zuordenbaren Messdaten.
Wann benötigen HF-Projekte eine vollständige RF-Kalibrierungsrückführbarkeit?
Eine vollständige Rückverfolgbarkeit erhöht Aufwand und Kosten. Sie ist besonders sinnvoll, wenn elektrische Abweichungen hohe Entwicklungs- oder Feldrisiken verursachen.
| Anwendung | Erforderliche Rückverfolgbarkeit | Grund |
|---|---|---|
| Frequenzen über 10 GHz | Hoch | Skineffekt, Oberflächenrauigkeit und Materialabweichungen beeinflussen Verluste |
| Phased-Array- und MIMO-Systeme | Sehr hoch | Kanalgenauigkeit und Phasenlage müssen reproduzierbar sein |
| Luft- und Raumfahrt | Sehr hoch | Jede Leiterplatte muss bis zu Material- und Messdaten zurückverfolgbar sein |
| Automotive Radar (77 GHz) | Sehr hoch | Fehler können sicherheitskritische Auswirkungen haben |
| IoT unter 1 GHz | Niedrig | Standard-Impedanzkontrolle reicht häufig aus |
| Standard-Digitalbaugruppen | Mittel | Abhängig von Signalintegritätsanforderungen |
Die richtige Prüfstrategie hängt daher nicht nur von der Frequenz ab, sondern von den Folgen einer Abweichung.
Welche Parameter müssen bereits vor der HF-Leiterplattenbestellung definiert werden?
Eine RF-Anforderung sollte nicht mit einer allgemeinen Aussage wie „gute Signalintegrität erforderlich“ beginnen. Für eine belastbare Fertigung müssen konkrete Mess- und Akzeptanzgrenzen definiert werden.
| Parameter | Festlegung vor Fertigung |
|---|---|
| Zielimpedanz | 50 Ω Single-Ended oder 100 Ω Differenzial mit definierter Toleranz, beispielsweise ±5 % oder ±7 % |
| Einfügedämpfung | Grenzwert pro Zoll bei definierter Frequenz, beispielsweise <1,2 dB/Zoll bei 40 GHz |
| Dielektrizitätskonstante | Messung am Produktionspanel statt ausschließlicher Datenblattwert |
| Kupferrauigkeit | Vorgabe von VLP/HVLP-Kupfer mit Rz < 2,0 µm |
| Prüf-Coupon | IPC-2221-konforme oder kundenspezifische Strukturen auf dem Nutzen |
| Kalibrierstandard | Messungen mit NIST-rückführbaren oder gleichwertigen SOLT-/TRL-Kalibrierkits |
| Messtemperatur | 25 °C ±2 °C |
| Datenformat | Rohdaten als .s2p oder .s4p statt nur PDF-Bericht |
| Serienzuordnung | Eindeutige ID oder QR-Code pro Leiterplatte |
| PIM-Anforderungen | Bei Mobilfunkanwendungen beispielsweise < -160 dBc |
| Umweltprüfung | Kryogener Temperaturwechseltest von -196 °C bis +125 °C bei speziellen Anwendungen |
| Prüfkontaktierung | Definierte GSG-Sonden und maximale Anzahl an Kontaktierungen |
Diese Angaben verhindern, dass verschiedene Lieferanten unter „RF-Test“ unterschiedliche Prüfmethoden verstehen.
Welche Fehler entstehen in der RF-Messkette und wie werden sie erkannt?
Die häufigsten Probleme entstehen nicht durch das Design selbst, sondern durch Abweichungen zwischen Messung, Fertigung und Datenverwaltung.
| Fehlerquelle | Ursache | Erkennung | Gegenmaßnahme |
|---|---|---|---|
| Kalibrierdrift | Temperaturänderung oder Kabelverschleiß am VNA/TDR | Prüfung mit Referenzstandard alle 4 Stunden | Klimatisierter Messraum und automatische Kalibrierung |
| Coupon stimmt nicht mit Leiterplatte überein | Unterschiedliche Ätzbedingungen auf dem Panel | Schliffvergleich zwischen Coupon und Leiterbahn | Coupons an mehreren Positionen platzieren |
| Verschleiß der Prüfspitzen | Wiederholte Kontaktierungen verändern Kontaktqualität | Sichtprüfung und Kontaktwiderstandsüberwachung | Begrenzung der Einsatzzyklen |
| Kabelinstabilität | Phasenänderung durch Bewegung | Flex-Test während Kalibrierprüfung | Stabile Koaxialkabel verwenden |
| Magnetische Kontamination | Metallpartikel verursachen PIM-Probleme | PIM-Prüfung und Röntgenanalyse | Nichtmagnetische Fertigungsbereiche |
| Materiallos-Abweichung | Unterschiedliche Harzanteile im Laminat | Eingangskontrolle nach IPC-TM-650 2.5.5.5 | Materiallose festlegen |
| Fehler beim De-Embedding | Falsches Modell der Prüfstruktur | Messung einer bekannten Referenzleitung | Validierung vor Serienstart |
| Bedienereinfluss | Unterschiedliche Kontaktkräfte | Gage-R&R-Analyse | Automatisierte Prüfstationen |
| Verlust von Rohdaten | Nur Durchschnittswerte werden gespeichert | Anfrage einzelner Seriennummern | 100-%-Datenspeicherung |
| Umweltbedingte Ausfälle | Thermische Belastung erzeugt Mikrorisse | Temperaturwechselprüfung | Hochzuverlässigkeitsmaterialien |
Wie sieht ein belastbarer Validierungsplan für RF-Leiterplatten aus?
Eine erfolgreiche RF-Validierung beginnt nicht bei der Endprüfung. Sie begleitet Material, Fertigung und Messprozess.
Materialeingang prüfen
Ziel ist die Bestätigung von Dk und Df gegenüber den erwarteten Materialwerten. Geeignete Verfahren sind Clamp-Line- oder Split-Post-Dielektrikumsresonator-Messungen. Die Akzeptanz liegt bei Dk innerhalb von ±0,05 der Spezifikation.
Ätzfaktor analysieren
Die Leitergeometrie muss mit dem Simulationsmodell übereinstimmen. Eine Querschliffanalyse prüft Trapezwinkel und obere beziehungsweise untere Leiterbreite innerhalb von ±10 % des Modells.
100-%-TDR-Impedanzprüfung durchführen
Die charakteristische Impedanz wird über Coupons geprüft. Beispiel: 50 Ω ±5 % nach IPC-TM-650 2.5.5.7.
Einfügedämpfung per VNA messen
Die Messung erfolgt bis zur maximal benötigten Frequenz, beispielsweise 40 GHz. Die Verlustkurve muss ohne Resonanzspitzen innerhalb der definierten Grenzen bleiben.
Kalibrierstandard verifizieren
Vor jeder Schicht wird ein Referenzstandard gemessen. Die Ergebnisse müssen innerhalb der zulässigen Messunsicherheit liegen.
S-Parameter erfassen
Eine 4-Port-VNA-Messung liefert vollständige Frequenzdaten. Die Rückflussdämpfung S11 muss < -15 dB liegen und S21 muss mit dem Modell übereinstimmen.
PIM prüfen
Für empfindliche Kommunikationssysteme erfolgt die Prüfung nach IEC 62037 mit 2x 43 dBm Tönen. Zielwert: PIM < -160 dBc.
Thermische Belastung testen
Der Test umfasst 6 Lötbadzyklen bei 288 °C. Es dürfen keine Delaminationen auftreten und die Impedanzänderung muss <5 % bleiben.
Kryogenen Temperaturwechseltest durchführen
Für extreme Anwendungen werden beispielsweise 100 Zyklen von -196 °C bis +125 °C geprüft. Mikrovias dürfen keine Risse zeigen und die HF-Eigenschaften müssen stabil bleiben.
Datenrückverfolgbarkeit auditieren
Fünf zufällig ausgewählte Leiterplatten werden geprüft. Die zugehörigen S-Parameter-Dateien müssen innerhalb von 4 Stunden verfügbar sein und mit Produktionszeitpunkten übereinstimmen.
Welche Fragen sollte ein Einkäufer einem RF-Leiterplattenlieferanten stellen?
Eine technische Lieferantenauswahl sollte nicht nur auf Preis und Lieferzeit basieren.
RF-Lieferantencheckliste
| Prüffeld | Nachweis |
|---|---|
| Messgeräte | Liste von VNA- und TDR-Systemen inklusive Modell und Maximalfrequenz |
| Kalibrierung | Aktuelle Kalibrierzertifikate unter 1 Jahr |
| Rohdaten | Beispiel eines S-Parameter-Datenpakets |
| Labor | Fotos von Prüfaufbau, Kabeln und Vorrichtungen |
| Erfahrung | Vergleichbare HF-Projekte |
| PIM-Fähigkeit | Nachweis interner oder externer PIM-Prüfung |
| Automatisierung | Automatisierte Prüfstationen statt rein manueller Messung |
| Materialwissen | Erfahrung mit eingesetzten HF-Laminaten |
| Rückverfolgbarkeit | Verbindung zwischen Seriennummer, Coupon und Messdaten |
| Datenhaltung | Automatische Speicherung ohne manuelle Übertragung |
| Prozesskontrolle | Gage-R&R und Referenzmuster-Verfahren |
| Änderungsmanagement | Dokumentierter Prozess bei Material- oder Prüfänderungen |
Welche Kompromisse müssen bei RF-Messungen getroffen werden?
Nicht jedes Projekt benötigt dieselbe Prüftiefe.
Bei kostenorientierten Projekten können zwei Coupons pro Panel ausreichend sein. Für sicherheitskritische Anwendungen kann dagegen eine Prüfung jeder Leiterplatte notwendig sein.
Standard-Prüfvorrichtungen reduzieren Entwicklungszeit. Kundenspezifische Vorrichtungen erhöhen jedoch die Messgenauigkeit, weil die tatsächliche Geometrie besser abgebildet wird.
Ein PDF-Prüfbericht ist für einfache Freigaben geeignet. Rohdaten wie .s2p-Dateien ermöglichen dagegen spätere Simulationen, Fehleranalysen und unabhängige Bewertungen.
Für industrielle Anwendungen reicht häufig eine normale Werkskalibrierung. Verteidigungs- und Raumfahrtprojekte benötigen dagegen rückführbare Kalibrierketten.
FAQ zur RF-Kalibrierungsrückführbarkeit
Was ist der Unterschied zwischen TDR- und VNA-Messung?
TDR analysiert Impedanzänderungen über die Zeit beziehungsweise Leitungslänge. Ein VNA untersucht das Verhalten über die Frequenz und liefert Parameter wie Einfügedämpfung und Rückflussdämpfung.
Warum reichen PDF-Prüfberichte nicht aus?
Ein PDF zeigt nur eine Zusammenfassung. Rohdaten ermöglichen eine spätere Analyse der tatsächlichen Frequenzantwort und unterstützen die Fehlersuche.
Warum ist magnetische Kontaminationskontrolle wichtig?
Eisen- oder Nickelpartikel können passive Intermodulation erzeugen und empfindliche Empfangskanäle stören.
Was ist ein Golden Board?
Ein Golden Board ist eine bekannte Referenzleiterplatte mit vollständig charakterisierten Eigenschaften. Es dient zur regelmäßigen Kontrolle der Prüfstation.
Kann RF direkt auf der Leiterplatte statt auf Coupons geprüft werden?
Ja. Dafür müssen jedoch geeignete Prüfstrukturen oder Messpunkte bereits im Design berücksichtigt werden.
Wie häufig müssen RF-Messgeräte kalibriert werden?
Eine elektronische Kalibrierung sollte zu Schichtbeginn oder nach deutlichen Temperaturänderungen erfolgen. Mechanische Referenzprüfungen sollten regelmäßig durchgeführt werden.
Weiterführende Ressourcen
- Hochfrequenz-Leiterplattenfertigung
- PCB-Qualitätssicherungssysteme
- Leiterplattenlösungen für Luft- und Raumfahrt
- Rogers PCB Materialien
- Impedanz-Rechner
- Prüfung und Qualitätssicherung
Anfrage für ein RF-Projekt
APTPCB unterstützt Entwicklungs- und Fertigungsteams bei der Umsetzung reproduzierbarer HF-Leiterplatten mit klar definierten Prüfanforderungen.
Für eine technische Bewertung werden benötigt:
- Gerber-Dateien (RS-274X).
- Fertigungszeichnung mit Stackup und Impedanztabellen.
- RF-Prüfanforderungen inklusive Frequenzbereich, Verlustgrenzen und Datenformat.
- Erwartete Stückzahl und Lieferzeit.
Anfrage starten und technische RF-Bewertung anfordern
Fazit: Messdaten werden erst durch Rückführbarkeit belastbar
RF-Kalibrierungsrückführbarkeit verbindet Simulation, Fertigung und reale elektrische Leistung einer HF-Leiterplatte. Sie schafft die Grundlage dafür, dass ein gemessener Wert nicht nur eine Zahl in einem Prüfbericht bleibt, sondern eine belastbare Aussage über die spätere Systemfunktion ermöglicht.
Durch definierte Spezifikationen, kontrollierte Messketten, gespeicherte Rohdaten und eine strukturierte Lieferantenbewertung lassen sich Risiken bei Hochfrequenzprojekten deutlich reduzieren. Für Anwendungen von 5G-Infrastruktur bis zu Raumfahrtsensoren ist genau diese Transparenz entscheidend für stabile Serienqualität.