
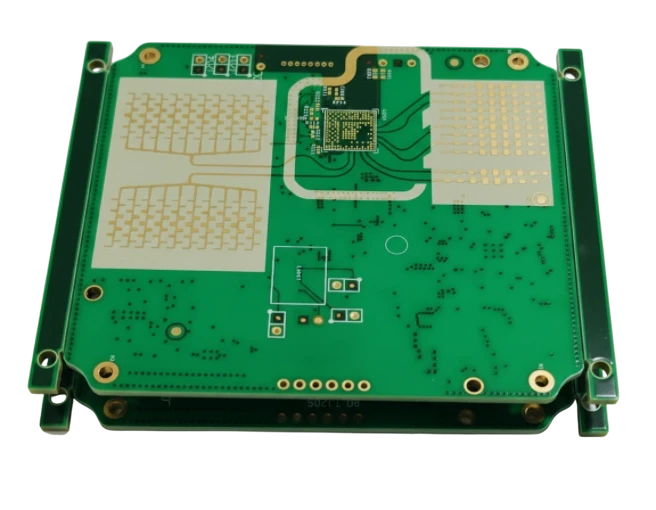
Was ist eine HF-Abschirmhaube auf einer Leiterplatte?
Eine HF-Abschirmhaube (auch als Abschirmgehäuse, EMI-Abschirmdose oder Board-Level-Shielding bezeichnet) ist ein präzise geformtes Metallgehäuse, das über empfindlichen Schaltungsbereichen einer Leiterplatte verlötet oder mit Federclips montiert wird. In Verbindung mit einem durchgehenden Massekupferring auf der Außenlage und dicht platzierten Durchkontaktierungen zur inneren Masseebene entsteht ein lokaler Faraday-Käfig. Dieser Käfig verhindert zuverlässig, dass hochfrequente Störsignale, Taktharmonische und Schaltrauschen austreten oder empfindliche Eingangsstufen stören. Ein erfolgreiches HF-Abschirmdesign entscheidet sich primär auf der Leiterplatte: Masseringbreite, Durchkontaktierungsabstände, Lotpastenöffnungen, Sicherheitsabstände und optische Inspektionszugänge.
Welche Abschirmtechnik ist optimal: Vergleich der Abschirmungsarten
| Abschirmungstyp | Befestigungsmethode | Idealer Einsatzbereich | Technische Kompromisse |
|---|---|---|---|
| Einteilige gelötete Haube | Direkt im Reflow-Löten auf den Massering gelötet | Serienfertigung ohne späteren Reparaturbedarf | Geringste Bauhöhe und minimale Stückkosten; Nacharbeit erfordert vollständiges Entlöten |
| Zweiteiliger Rahmen mit Deckel | Rahmen wird im Reflow verlötet; Deckel rastet mechanisch ein | Baugruppen mit Inspektions- oder Abgleichbedarf | Geringfügig höher; Haltekraft des Deckels muss mechanisch spezifiziert werden |
| Montage mit SMT-Federclips | SMT-Clips werden gelötet; Abschirmhaube wird eingedrückt | Prototypen, Entwicklung und häufige Tests | Mehrere Kontaktübergänge; Risiko von Kontaktverlust bei starker Vibration |
| Mehrkammer-Abschirmung | Einzelner Rahmen mit internen Trennwänden | Mehrere HF-Stufen oder Funkmodule auf einer Platine | Interne Wände benötigen eigene Masseflächen und Vias; hohe thermische Masse im Ofen |
| Konforme Beschichtung | Leitfähige Schicht auf Mold-Gehäuse oder SiP-Modul | Extrem flache Module und System-in-Package | Erfolgt auf Bauteil-Packaging-Ebene; teurer und kein Standard-Leiterplattenprozess |
Für mmWave- und Mikrowellenschaltungen interagiert die Platzierung der Abschirmhaube direkt mit den HF-Leitungen. Details zu Lagenaufbau, Substraten und Übergängen finden Sie auf der Seite Mikrowellen-Leiterplatten.
HF-Abschirmhauben-Design für Leiterplatten: Zielgruppe und Umfang
Elektromagnetische Störungen und Funkstörungen gehören zu den kritischsten Fehlerquellen bei drahtlosen Produkten. Für Entwicklungsingenieure und Beschaffungsverantwortliche ist die Abschirmung auf Baugruppenebene der wirtschaftlichste Weg, um Zulassungsprüfungen zu bestehen und die Signalintegrität zu sichern. Dieser Leitfaden konzentriert sich auf die reale Integration von Abschirmdosen in das Leiterplattenlayout – weit über die bloße Bauteilauswahl hinaus.
Der Leitfaden richtet sich an Hardware-Entwickler, PCB-Layouter und Sourcing-Manager, die hochzuverlässige HF-Leiterplatten fertigen lassen. Wir verzichten auf theoretische Abhandlungen und fokussieren uns auf die industrielle Praxis: fertigungsgerechte Spezifikationen, Erkennung von Ausbeuteverlusten bei der Bestückung und systematische Validierung. Ob kompaktes IoT-Sensormodul oder Hochleistungs-Basisstation – die Kernprinzipien bleiben identisch: galvanische Isolation, niederinduktive Erdung und gezieltes Wärmemanagement.
Bei APTPCB fertigen wir jährlich hunderte HF-Designs. Der Unterschied zwischen einem reibungslosen Serienanlauf und kostspieligen Nacharbeiten liegt fast immer in der präzisen Definition der Schnittstelle zwischen Abschirmhaube und Leiterplatte im Datensatz.
Wann eine Board-Level-Abschirmung sinnvoll ist und wann nicht
Die Wahl der richtigen Abschirmstrategie erfordert eine genaue Abwägung der fertigungstechnischen Vor- und Nachteile vor dem Abschluss des PCB-Routings.
Wann Board-Level-Shielding unverzichtbar ist:
- Hohe Integrationsdichte: Wenn mehrere Funkmodule wie Wi-Fi, Bluetooth und GPS auf engstem Raum nebeneinander platziert sind und Übersprechen vermieden werden muss.
- Behördliche Konformität: Wenn Grenzwerte nach FCC- oder CE-Normen eingehalten werden müssen, ohne das gesamte Gerätegehäuse metallisch zu kapseln.
- Hochempfindliche Analogschaltungen: Wenn rauscharme Verstärker in unmittelbarer Nähe von Schaltreglern oder schnellen digitalen Datenleitungen liegen.
- Modulare Plattformen: Wenn die Abschirmhaube je nach Gerätevariante bestückt oder weggelassen werden soll, ohne das Layout zu verändern.
Wann Abschirmhauben ungeeignet sind oder Alternativen erfordern:
- Extreme Höhenbeschränkungen: Beträgt die lichte Bauhöhe in Z-Richtung unter 1,5 mm, passt eine Standard-Blechhaube meist nicht. Hier sind Sputtern oder leitfähige Pasten erforderlich.
- Hohe Verlustleistung unter der Haube: Erzeugen Leistungsverstärker erhebliche Wärme, die nicht durch Vias nach unten abgeführt werden kann, wirkt eine geschlossene Metallhaube wie ein Wärmestau-Ofen.
- Frühe Prototypenphase: Fest verlötete Hauben machen Oszilloskop-Messungen unmöglich. Nutzen Sie in der Laborphase Federclips oder Schnappdeckel.
Spezifikationen und Anforderungen vor der Angebotsanfrage
Für ein verbindliches Angebot und eine fundierte DFM-Prüfung müssen die mechanischen und elektrischen Wechselwirkungen exakt definiert sein.
Material- und Mechanik-Spezifikationen:
- Abschirmmaterial: Neusilber als Standard für hervorragende Lötbarkeit und Korrosionsschutz oder verzinntes Stahlblech für geringere Kosten.
- Materialstärke: Üblicherweise 0,15 mm bis 0,30 mm. Dünnere Bleche sparen Gewicht, neigen aber beim Reflow zum Verzug; dickere Bleche bieten Stabilität, erschweren jedoch das Biegen.
- Planaritätstoleranz: Koplanaritätsanforderung von maximal 0,10 mm für den Rahmen, damit alle Kontaktflächen zuverlässig in der Lotpaste aufsetzen.
- Belüftung: Definieren Sie bei Bedarf Perforationslöcher zur Entwärmung, beispielsweise 1,5 mm Durchmesser mit 30 % offener Fläche.
Leiterplatten-Layout und Lagenaufbau:
- Masserand-Breite: Mindestens 0,8 mm bis 1,0 mm freigestellte Kupferfläche auf der Platine für ausreichende Lötmenge und saubere Hohlkehlenbildung.
- Durchkontaktierungsdichte: Maximaler Abstand der Massevias entlang der Abschirmkante, beispielsweise alle 2,0 mm zur darunterliegenden Masseebene.
- Lötstoppmasken-Freistellung: Freistellung der Maske relativ zum Lötpad im Verhältnis 1:1 oder mit 0,05 mm Übermaß.
- Sicherheitsabstand zu Bauteilen: Strikte Sperrzonenregel von mindestens 0,5 mm Abstand zwischen Bauteilgehäusen und der Innenwand der Abschirmung.
Bestückung und Zuverlässigkeit:
- Montageart: Klare Festlegung auf SMT-Clips, zweiteiligen Rahmen mit Deckel oder einteilige Löthaube.
- Lötprofil: Bei massiven Blechhauben ist ein angepasstes Reflow-Profil mit verlängerter Vorwärmphase erforderlich, um kalte Lötstellen zu verhindern.
- Verpackung: Gurtverpackung auf Rolle für automatische Bestückung oder Trays für manuelle Platzierung.
- Reparierbarkeit: Definition, ob die Haube im Feld zerstörungsfrei entfernbar sein muss.
Versteckte Fertigungsrisiken und deren Prävention
Selbst bei vollständigen Zeichnungen treten in der Massenfertigung spezifische Prozessrisiken auf, die Prototypen oft unbemerkt passieren:
1. Thermischer Schatteneffekt im Reflow-Ofen
- Risiko: Große Metallflächen schirmen Konvektionswärme ab. Lötstellen unter der Haube oder an Innenwänden erreichen nicht die Liquidustemperatur.
- Erkennung: Sporadische Funktionsausfälle, unvollständige Benetzung im Röntgenbild.
- Prävention: Entlüftungsbohrungen im Deckel vorsehen oder das Temperaturprofil mit verlängerter Vorwärmzone anpassen.
2. Aufschwimmen und Verkippen der Abschirmung
- Risiko: Ungleichmäßiger Lotpastenauftrag oder leichter Bauteilverzug führen durch die Oberflächenspannung des flüssigen Lots zum Aufschwimmen oder Verkippen, auch als Tombstoning bekannt.
- Erkennung: Sichtbare Schiefstellung oder unvollständige Verlötung an den Ecken.
- Prävention: Schablonenöffnungen segmentieren mit unterbrochenen Pastenstreifen statt durchgehender Raupen.
3. Interne Kurzschlüsse
- Risiko: Bei mechanischer Belastung oder Falltests biegt sich der Deckel durch und berührt hohe Komponenten oder freiliegende HF-Kontaktstifte.
- Erkennung: Sofortiger Kurzschluss gegen Masse im Funktionstest.
- Prävention: Ausreichenden Z-Abstand im CAD einplanen oder die Innenseite des Deckels mit isolierender Kapton-Folie kaschieren.
4. Wärmestau über Leistungshalbleitern
- Risiko: Die Abschirmhaube wirkt wie eine Wärmedämmung. Leistungsverstärker überhitzen, was zu Frequenzdrift oder Frühausfällen führt.
- Erkennung: Hohe Chiptemperaturen in der Telemetrie.
- Prävention: Wärmeleitpads zwischen IC und Gehäusedeckel einsetzen oder dichte Thermal-Via-Felder zur Platinenunterseite anordnen.
5. Optische Prüfschatten
- Risiko: Automatische optische Inspektion kann Bauteile unter verlöteten einteiligen Hauben nicht erfassen.
- Erkennung: Hohe Fehlerrate erst beim Funktionstest.
- Prävention: Zweiteilige Abschirmungen nutzen, um optische Prüfungen vor dem Aufrasten des Deckels durchzuführen, oder 3D-Röntgenprüfung etablieren.
6. Deformierung beim Niederdruck-Umspritzen
- Risiko: Beim Schutzeinschäumen oder Umspritzen der Baugruppe drückt der Spritzdruck dünnwandige Hauben ein.
- Erkennung: Mechanische Dellen, abgerissene Lötstellen.
- Prävention: Innenliegende Stützrippen im Blech vorsehen oder verstärkte Wandstärken wählen.
7. Lotabsaugung durch offene Vias
- Risiko: Offene Bohrungen im Massering saugen Lotpaste während des Schmelzens ab, sodass zu wenig Lot für die Haube verbleibt.
- Erkennung: Mechanisch instabile Haube, die sich im Falltest löst.
- Prävention: Vias im Pad verschließen und überkuppeln oder Lötstopplackstege zwischen Vias und Pad anordnen.
8. Thermomechanische Spannungen durch Ausdehnungsunterschiede
- Risiko: Unterschiedliche thermische Längenausdehnungskoeffizienten zwischen Metallblech und FR-4 führen zu Lötstellenrissen bei Temperaturwechseln.
- Erkennung: Ausfälle im Feld nach monatelangem Betrieb.
- Prävention: Federclips bei sehr großen Hauben einsetzen oder ausreichende Meniskushöhe an der Lötkehle sicherstellen.
Validierungsplan für Fertigung und Zuverlässigkeit
Ein robuster Validierungsplan stellt sicher, dass die Abschirmung sowohl elektrisch als auch mechanisch höchsten Anforderungen genügt:
1. Lotpasteninspektion SPI
- Ziel: Prüfung von Volumen und Gleichmäßigkeit der Paste auf dem Massering.
- Methode: 3D-SPI direkt nach dem Schablonendruck.
- Kriterium: Pastenvolumen zwischen 80 % und 120 % des Sollwertes, keine Brückenbildung.
2. Röntgenprüfung des Erstmusters AXI
- Ziel: Überprüfung der Benetzung unter dem Haubenrahmen und Kurzschlussfreiheit im Inneren.
- Methode: 2D- oder 3D-Röntgenaufnahme der ersten 5 bis 10 gefertigten Baugruppen.
- Kriterium: Mehr als 75 % porenfreie Lotabdeckung auf dem Massering; keine freien Zinnperlen.
3. Abzugskraftprüfung Pull Test
- Ziel: Mechanische Festigkeit der Verlötung nachweisen.
- Methode: Vertikaler Zugversuch an Mustern bis zum Abriss.
- Kriterium: Bruch muss im Blech oder Basismaterial erfolgen, nicht an der Lötgrenzfläche; Mindestzugkraft über 50 N.
4. Temperaturwechselprüfung
- Ziel: Nachweis der Dauerhaltbarkeit bei thermischer Wechselbelastung.
- Methode: 500 Zyklen von -40 °C bis +85 °C oder +125 °C.
- Kriterium: Keine Risse in den Lötstellen; Übergangswiderstand zur Masse bleibt unter 0,1 Ohm.
5. EMV-Messung in der Absorberkammer
- Ziel: Nachweis der tatsächlichen HF-Dämpfung.
- Methode: Messung der Störabstrahlung mit und ohne montierte Haube.
- Kriterium: Absenkung des Störpegels um mindestens 20 dB im Zielband.
6. Thermografie unter Betriebsbedingungen
- Ziel: Überhitzung interner Bauelemente ausschließen.
- Methode: Thermoelement-Messung an ICs unter Volllast bei montierter Haube.
- Kriterium: Sperrschichttemperatur bleibt mindestens 10 °C unter dem maximal zulässigen Grenzwert.
7. Vibrationsprüfung
- Ziel: Sicherstellung mechanischer Stabilität gegen Lösen oder interne Berührung.
- Methode: Rütteltest nach Automobil- oder Luftfahrtnorm.
- Kriterium: Keine Verschiebung, keine transienten elektrischen Kurzschlüsse.
8. Reparatur- und Nacharbeitssimulation
- Ziel: Nachweis der Entlötbarkeit ohne Platinenbeschädigung.
- Methode: Demontage und Wiederbestückung mit Heißluftwerkzeugen.
- Kriterium: Keine Pad-Ablösung, keine Schädigung benachbarter Bauteile.
Lieferanten-Checkliste vor Angebot und Serienanlauf
Nutzen Sie diese Prüfliste bei der Auswahl und Qualifizierung Ihres Leiterplatten- und Bestückungspartners:
Kategorie 1: Unterlagen für die Anfrage RFQ
- Gerber- und Fertigungsdaten: Separate Lagen für Pastenmaske und Lötstoppfreistellung des Abschirmrahmens.
- 3D-STEP-Modell: Exakte CAD-Geometrie der Haube zur Kollisionsprüfung.
- Bestückungszeichnung: Klare Kennzeichnung von Orientierung und Sperrbereichen.
- Lagenaufbauplan: Spezifikation der unmittelbar darunterliegenden Referenzmasseebene.
- Stückliste BOM: Eindeutige Herstellernummern für Haube oder Montageclips.
- Prüfvorgaben: Definierte Kriterien für die HF-Funktionsprüfung.
- Jahresstückzahl: Basis für die Werkzeugauswahl zwischen Prototypenwerkzeug und Serienwerkzeug.
- Verpackungsspezifikation: Festlegung von Tape-and-Reel oder Trays.
Kategorie 2: Fertigungskompetenz des Lieferanten
- Schablonentechnologie: Beherrschung segmentierter Schablonenausschnitte für Massezonen.
- Bestückgenauigkeit: Eignung der Bestückungsautomaten für Gewicht und Abmessungen der Haube.
- Lötprofilerfahrung: Nachweisbare Erfahrung mit Bauteilen hoher thermischer Masse.
- Blechstanz-Netzwerk: Etablierte Partner für kundenspezifische Schirmbleche vorhanden.
- HF-Erfahrung: Erfahrung mit Übergängen und koaxialen HF-Verbindern auf Leiterplatten.
- Materialhandling: Lagerung zur Vermeidung von Oxidation bei Neusilberteilen.
Kategorie 3: Qualitäts- und Prüfsysteme
- Röntgenkapazität: In-Line- oder Offline-AXI zur Beurteilung verdeckter Lötstellen vorhanden.
- AOI-Strategie: Optische Prüfung der Komponenten vor dem Aufsetzen des Deckels etabliert.
- Voiding-Grenzwerte: Definierte Void-Anteile für großflächige Lötungen.
- ESD-Schutz: Konsequenter ESD-Schutz bei der Handhabung metallischer Schirmkörper.
- Rückverfolgbarkeit: Chargenrückverfolgung bis zum einzelnen Schirmteil gewährleistet.
Kategorie 4: Änderungsmanagement und Logistik
- Werkzeugverwaltung: Klare Regelung bezüglich Eigentum und Wartung der Stanzwerkzeuge.
- Änderungsprozess ECN: Definierte Reaktionszeiten bei Layout- oder Gehäuseanpassungen.
- Lieferzeiten: Abstimmung zwischen Werkzeugerstellung und Leiterplattenfertigung.
- Spezialverpackung: ESD-Trays zur Vermeidung von Verbiegungen beim Baugruppentransport.
Entscheidungsleitfaden für praktische Kompromisse
Jedes Abschirmungskonzept erfordert zielgerichtete Kompromisse zwischen Leistung, Bauhöhe und Kosten:
1. Einteilige Haube im Vergleich zu Rahmen mit Deckel
- Priorität Kosten: Wählen Sie die einteilige Haube. Sie benötigt nur ein Stanzwerkzeug und einen Bestückvorgang.
- Priorität Reparatur und Prüfung: Wählen Sie das zweiteilige System. Die Platine kann vor dem Deckelverschluss vollautomatisch optisch geprüft werden.
2. SMT-Federclips im Vergleich zum durchgehenden Lötring
- Priorität Platzbedarf: Wählen Sie den durchgehenden Lötring. Er beansprucht deutlich weniger Leiterplattenfläche.
- Priorität Wartungsflexibilität: Wählen Sie SMT-Clips. Sie nehmen thermische Dehnungen auf und erlauben werkzeuglosen Austausch.
3. Perforierte im Vergleich zu geschlossener Haube
- Priorität Entwärmung: Wählen Sie perforierte Bleche. Löcher verbessern die Wärmekonvektion erheblich.
- Priorität Maximale Dämpfung: Wählen Sie geschlossene Bleche. Bei sehr hohen Frequenzen können Öffnungen HF-Energie abstrahlen.
4. Kundenspezifische Haube im Vergleich zu Standardbauteilen
- Priorität Entwicklungsgeschwindigkeit und Kleinserie: Wählen Sie Standardteile. Keine Werkzeugkosten, sofort verfügbar.
- Priorität Optimale Raumausnutzung und Großserie: Wählen Sie kundenspezifische Stanzteile. Perfekte Passform und minimaler Stückpreis bei hohen Stückzahlen.
5. Neusilber im Vergleich zu verzinntem Stahl
- Priorität Lötbarkeit und Korrosionsschutz: Wählen Sie Neusilber. Es oxidiert kaum und lässt sich exzellent löten.
- Priorität Materialkosten: Wählen Sie verzinnten Stahl. Kostengünstiger, jedoch korrosionsanfälliger an Stanzkanten.
6. THT-Zapfen im Vergleich zu reiner SMD-Montage
- Priorität Mechanische Robustheit: Wählen Sie THT-Zapfen. Sie verankern das Blech gegen starke Vibrationen.
- Priorität Verdrahtungsdichte: Wählen Sie reine SMD-Montage. Innenlagen bleiben für Signalleitungen frei.
Häufig gestellte Fragen
Frage: Welcher Mindestabstand ist zwischen Schirmwand und internen Bauteilen einzuhalten? Antwort: Wir empfehlen mindestens 0,5 mm. Dieser Abstand kompensiert Bauteilplatzierungstoleranzen, Montagetoleranzen der Haube sowie die Blechwandstärke. Geringere Abstände bergen akute Kurzschlussrisiken.
Frage: Wie sollte die Lotpastenschablone für große Massekonturringe gestaltet sein? Antwort: Verwenden Sie keine durchgehende Schablonenöffnung. Segmentieren Sie die Paste in Abschnitte, beispielsweise 6 mm Pastenauftrag mit 2 mm Lücke. Dies verhindert Aufschwimmen und ermöglicht das Entweichen von Flussmittelgasen, was Poren drastisch reduziert.
Frage: Können Durchkontaktierungen direkt im Lötpad der Haube platziert werden? Antwort: Ja, sie müssen jedoch prozesstechnisch beherrscht werden. Offene Bohrungen saugen Lotpaste ab und führen zu trockenen Lötstellen. Wir empfehlen gedeckelte Vias. Falls offene Vias unvermeidbar sind, sollten sie an die Innenkante des Pads verlegt werden.
Frage: Wie beeinflusst die Haubenhöhe den koaxialen HF-Steckverbinderübergang? Antwort: Liegt die Schirmwand zu nah am Signalübergang des HF-Steckverbinders, verändert sie die Leitungskapazität und verstimmt die 50-Ohm-Impedanz. Schaffen Sie entsprechende Aussparungen in der Blechwand.
Frage: Ist manuelles Löten der Abschirmhaube eine Alternative zum Reflow-Löten? Antwort: Reflow-Löten ist für Reproduzierbarkeit und Prozesssicherheit immer vorzuziehen. Handlöten ist inkonsistent, thermisch ungleichmäßig und gefährdet benachbarte Bauteile. Es sollte auf Prototypenreparaturen beschränkt bleiben.
Frage: Was ist beim Niederdruck-Umspritzen von HF-Baugruppen zu beachten? Antwort: Es müssen mechanisch verstärkte Schirmkörper verwendet werden. Standardbleche verformen sich unter dem Spritzdruck. Zudem muss die Schmelztemperatur des Lots über der Prozesstemperatur des Umspritzens liegen.
Frage: Wie wird die Wärme von Leistungsbausteinen unter der Haube abgeführt? Antwort: Nutzen Sie die Leiterplatte als primären Kühlkörper mit dichten Via-Arrays unter den Hotspots. Reicht dies nicht aus, stellen Sie über Wärmeleitpads einen direkten thermischen Kontakt zur Schirmhaube her.
Frage: Wie wird ein Mehrkammer-Abschirmgehäuse auf der Leiterplatte ausgelegt? Antwort: Behandeln Sie jede interne Trennwand wie eine Außenwand mit eigenem Massekupferstreifen, dichter Durchkontaktierung und segmentierter Schablone. Signale zwischen den Kammern müssen in Innenlagen unter den Wänden geroutet werden.
Weiterführende Seiten und Tools
- HF-Leiterplattenfertigung – Basismaterialien von Rogers bis Teflon für anspruchsvolle HF-Schaltungen.
- SMT- und THT-Bestückung – Präzise Bestückungs- und Reflow-Prozesse für Abschirmkomponenten.
- Lagenaufbau-Design – Konfiguration niederinduktiver Masseebenen für maximale Schirmdämpfung.
- DFM-Richtlinien – Entwurfsregeln für Abstände und Fertigungstoleranzen.
- Angebot anfordern – Laden Sie Ihre CAD- und Gerber-Daten für eine detaillierte DFM-Prüfung hoch.
Fazit
Das erfolgreiche Design von HF-Abschirmhauben auf Leiterplatten verbindet Hochfrequenztechnik mit robuster Fertigungsrealität. Es genügt nicht, eine Blechkontur über die Schaltung zu legen; das Schirmkonzept muss Lotpastenfluss, thermische Ausdehnungen und Inspektionsmöglichkeiten von Beginn an berücksichtigen. Mit präzisen Materialspezifikationen, der Vermeidung von Schatteneffekten und einem strukturierten Validierungsplan skalieren Sie Ihre drahtlose Baugruppe ohne Ausbeuteverluste.
Bei APTPCB fertigen wir anspruchsvolle HF-Baugruppen mit höchster Wiederholgenauigkeit. Senden Sie uns Ihre Gerber-Daten, Lagenaufbauten und STEP-Modelle für eine umfassende DFM-Analyse.