
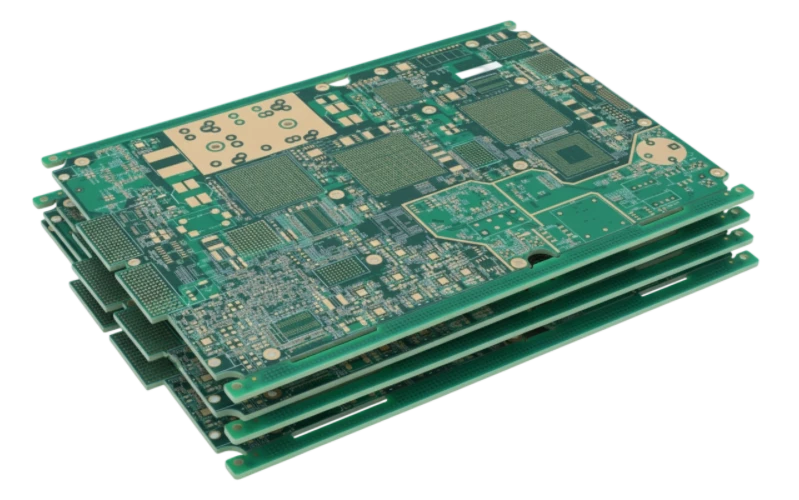
SLP (Substrate-like PCB) wird eingesetzt, wenn klassische HDI-Technologien bei extrem hoher Anschlussdichte an ihre Grenzen kommen. Besonders bei Prozessoren, 5G-Modulen, Hochgeschwindigkeits-Schnittstellen und kompakten Consumer-Elektronikgeräten entstehen Anforderungen, die eine Kombination aus sehr feinen Leiterstrukturen, dünnen Schichtaufbauten und präziser SMT-Fertigung erfordern.
Für Micro-Pitch-BGA-Bauteile mit einem Rastermaß von 0,35 mm oder kleiner reicht es jedoch nicht aus, nur eine geeignete Leiterplatte zu bestellen. Die gesamte Fertigungskette muss aufeinander abgestimmt sein: SLP-Layout, Lötpastendruck, Bestückungsgenauigkeit, Reflow-Profil, Inspektion und Zuverlässigkeitsprüfung.
Diese Entscheidungshilfe richtet sich an Hardware-Entwickler, NPI-Verantwortliche und Einkaufsteams, die eine Migration von Standard-HDI zu SLP planen. Der Schwerpunkt liegt nicht nur auf technischer Machbarkeit, sondern auf der Frage, welche Anforderungen vor einer Serienfreigabe definiert werden müssen.
Ist SLP die richtige Leiterplattentechnologie für ein Micro-Pitch-BGA-Design?
SLP ist nicht automatisch die beste Lösung für jede Miniaturisierung. Die Technologie erhöht die Fertigungskomplexität und sollte eingesetzt werden, wenn die Vorteile bei Signaldichte, Bauhöhe oder elektrischer Performance den zusätzlichen Aufwand rechtfertigen.
| Entscheidungskriterium | SLP ist sinnvoll | Standard-HDI reicht häufig aus |
|---|---|---|
| BGA-Anschlussdichte | Micro-Pitch unter 0,35 mm | 0,4 mm oder 0,5 mm Pitch |
| Signalgeschwindigkeit | 5G, mmWave, schnelle SerDes-Verbindungen | Moderate digitale Signale |
| Bauhöhe | Sehr dünne Gerätegehäuse | Normale Industrieelektronik |
| Leiterstrukturen | Sehr feine mSAP-Strukturen erforderlich | Klassische HDI-Strukturen ausreichend |
| Kostenpriorität | Maximale Funktionalität pro Fläche | Niedrige Stückkosten entscheidend |
SLP bietet Vorteile durch mSAP-Fertigung (modified Semi-Additive Process), feinere Kupferstrukturen und bessere Kontrolle bei verlustarmen Signalpfaden. Gleichzeitig steigen Anforderungen an Materialauswahl, Fertigungstoleranzen und Qualitätskontrolle.
Welche Anforderungen müssen vor dem SLP-SMT-Angebot definiert werden?
Eine erfolgreiche Serienfertigung beginnt nicht mit der Bestückungslinie, sondern mit eindeutig definierten technischen Anforderungen.
Für Micro-Pitch-BGA sollten folgende Parameter bereits in RFQ-Unterlagen enthalten sein:
- BGA-Raster und Kugeldurchmesser: Das minimale Pitch-Maß, beispielsweise 0,3 mm, bestimmt Pastentyp, Schablone und Inspektionsstrategie.
- Pad-Design: NSMD-Pads werden häufig bevorzugt, da sie eine bessere Ausrichtung bei kleinen Rastermaßen ermöglichen. Die Maskenstegfähigkeit muss für SLP-Anwendungen geprüft werden.
- Lotpaste: Für Raster unter 0,35 mm sind Type-5- oder Type-6-Lotpasten mit kleineren Partikeln erforderlich.
- Schablonentechnologie: Elektrogeformte oder fein gelaserte Schablonen mit Beschichtung verbessern die Pastenfreigabe.
- Bestückungsgenauigkeit: Für Micro-Pitch-BGA ist eine Platzierungsgenauigkeit von ±15 µm mit einem Cpk > 1,33 erforderlich.
- Verzug: Bei dünnen SLP-Aufbauten muss der maximale Verzug bei Raumtemperatur und Reflow definiert werden. Zielwert ist beispielsweise < 0,5 % der Diagonallänge.
- Reflow-Fenster: Die maximale Spitzentemperatur liegt typischerweise bei 245°C-250°C für SAC305. Die Zeit über Liquidus muss kontrolliert werden.
- Unterfüllung: Falls Capillary Underfill (CUF) oder Corner Bonding vorgesehen ist, müssen Zugangsbereiche für Dosierdüsen berücksichtigt werden.
- Hohlräume: Für Micro-Pitch-BGA sollte ein Zielwert von < 15 % Void-Fläche definiert werden.
- Rückverfolgbarkeit: Materialchargen, Leiterplatten-Seriennummern und Prozessdaten müssen verknüpft werden.
Welche Fehler treten bei SLP SMT mit Micro-Pitch-BGA am häufigsten auf?
Dünne SLP-Strukturen reagieren empfindlicher auf thermische und mechanische Belastungen als klassische Leiterplatten. Die wichtigsten Fehlerbilder entstehen meistens nicht durch einzelne Prozessschritte, sondern durch Wechselwirkungen zwischen Material, Bestückung und Reflow.
| Fehlerbild | Ursache | Erkennung | Prozessmaßnahme |
|---|---|---|---|
| Head-in-Pillow | Verzug während Reflow verhindert Verbindung von Lotkugel und Paste | 3D-X-Ray, Dye & Pry | Materialauswahl, optimiertes Temperaturprofil, geeignete Lotpaste |
| Lotbrücken | Zu viel Pastenvolumen oder Schablonenfehler bei kleinem Pitch | 3D-SPI, AOI | Schablonenoptimierung, Pastenvolumenkontrolle |
| Underfill-Hohlräume | Eingeschlossene Luft oder Feuchtigkeit | C-SAM, Querschliff | Dosierprozess und Vorwärmung optimieren |
| Pad Cratering | Mechanische Belastung beschädigt Kupferpad | Querschliff, Dye & Pry | Verstärkte Materialien, reduzierte Prüfbelastung |
| Non-Wet Open | Unzureichende Benetzung durch Oxidation oder Oberflächenalterung | Röntgenanalyse | Lagerzeitkontrolle, Stickstoff-Reflow |
| RF-Abweichung | Lotmenge oder Rückstände verändern Antennenabstimmung | RF-Test | Prozesskontrolle bei Paste und Reinigung |
Besonders bei mmWave-Modulen kann bereits eine kleine Änderung der Lötgeometrie die elektrische Performance beeinflussen. Deshalb müssen SMT-Prozess und Antennenabstimmung gemeinsam betrachtet werden.
Welche Prüfungen beweisen die Serienfähigkeit von SLP-BGA-Baugruppen?
Eine optische Kontrolle reicht bei verdeckten BGA-Lötstellen nicht aus. Eine belastbare Freigabe benötigt eine Kombination aus zerstörenden und zerstörungsfreien Prüfungen.
Pastendruck-Validierung
Ziel ist die Stabilisierung des Druckprozesses.
Prüfpunkte:
- Volumen
- Höhe
- Fläche
- Prozessfähigkeit
Zielwert:
- Cpk > 1,67 für Pastenvolumen
BGA-Röntgenprüfung
Die ersten 5-10 Baugruppen sollten mittels 2D- und 3D-Röntgen geprüft werden.
Freigabekriterien:
- < 15 % Void-Fläche
- gleichmäßige Kugelform
- keine Kurzschlüsse oder Unterbrechungen
Mikroquerschliff
Der Querschliff bewertet:
- IMC-Schichtbildung
- Via-Integrität
- Benetzung
- mögliche Risse
Ziel:
- kontinuierliche IMC-Schicht von 1-3 µm
- keine Via-Risse
Thermische Zuverlässigkeit
Thermozyklen simulieren langfristige Belastung.
Prüfung:
- -40°C bis +125°C
- 500-1000 Zyklen
Freigabekriterium:
- Widerstandsänderung < 10 % gegenüber Ausgangswert
Mechanische Belastung
Für mobile Geräte sind Falltests entscheidend.
Beispiel:
- JEDEC-Falltest
- 1500G
- 0,5 ms
Freigabe:
- keine elektrischen Ausfälle nach definierter Anzahl von Tests
Welche Kriterien sollte ein SLP-SMT-Lieferant nachweisen?
Viele EMS-Anbieter können 0,3-mm-BGA verarbeiten. Entscheidend ist jedoch, ob sie die Prozessstabilität nachweisen können.
| Bereich | Nachweis vom Lieferanten |
|---|---|
| Bestückung | Erfahrung mit 0,3-mm- oder 0,35-mm-BGA |
| Platzierung | Genauigkeit von ±15 µm |
| Druckprozess | 3D-SPI und dokumentierte Prozessdaten |
| Prüfung | 3D-X-Ray für verdeckte Lötstellen |
| Reflow | Mehrzonenofen mit kontrollierten Profilen |
| Materialkontrolle | MSD-Management und Chargenverfolgung |
| Qualität | IPC-basierte Fertigungsfreigabe |
| Rückverfolgbarkeit | Verbindung zwischen Seriennummer, Material und Prozessparametern |
Lieferantencheckliste für RFQ und Audit
- Gerber- oder ODB++-Daten bereitgestellt
- Vollständige Stückliste mit Herstellerteilenummern vorhanden
- Pick-and-Place-Daten enthalten
- Stackup- und Materialdaten dokumentiert
- Prüfanforderungen definiert
- Erfahrung mit Micro-Pitch-BGA nachgewiesen
- 3D-SPI verfügbar
- 3D-X-Ray verfügbar
- Reflow-Profil dokumentiert
- Rückverfolgbarkeit bis zur Materialcharge möglich
- Änderungsmanagement vorhanden
Welche technischen Kompromisse müssen Entwickler bei SLP SMT treffen?
Bei Micro-Pitch-BGA-Designs gibt es mehrere Entscheidungen zwischen Kosten, Risiko und Fertigungsfähigkeit.
Type-4- oder Type-5-Lotpaste
Bei 0,4-mm-Pitch kann Type 4 wirtschaftlich sinnvoll sein. Für 0,35-mm- oder 0,3-mm-Pitch ist Type 5 oder Type 6 erforderlich, um eine zuverlässige Pastenfreigabe zu erreichen.
Unterfüllung oder offene Lötstelle
Unterfüllung verbessert die mechanische Stabilität großer BGA-Bauteile auf dünnen SLP-Strukturen. Gleichzeitig erschwert sie Reparaturen.
Stickstoff-Reflow oder Luft-Reflow
Bei OSP-Oberflächen und sehr kleinen Rastermaßen bietet Stickstoff-Reflow zusätzliche Prozessreserve. Bei weniger kritischen Designs kann ENIG mit Luft-Reflow ausreichend sein.
100 % Röntgenprüfung oder Stichprobe
Während NPI und Ramp-up ist eine vollständige Prüfung sinnvoll. Nach stabiler Prozessfähigkeit kann eine reduzierte Prüfstrategie wirtschaftlicher werden.
Häufige Fragen zu SLP SMT für Micro-Pitch-BGA
Welche minimale BGA-Pitch-Größe ist bei SLP SMT realistisch?
0,35-mm-Pitch ist eine etablierte Serienanforderung. 0,3-mm-Pitch benötigt eine eng abgestimmte Kombination aus Leiterplatte, Schablone, Paste und Bestückungsprozess.
Kann ein Micro-Pitch-BGA nachträglich repariert werden?
Eine Reparatur ist möglich, aber bei dünnen SLP-Strukturen besteht ein erhöhtes Risiko für Pad-Schäden. Unterfüllte Bauteile sind besonders schwierig nachzuarbeiten.
Warum ist Warpage bei SLP kritischer als bei Standard-PCBs?
SLP-Aufbauten besitzen weniger mechanische Stabilisierung durch dicke Kernmaterialien. Dadurch reagieren sie stärker auf Temperaturwechsel während des Reflow-Prozesses.
Welche Rolle spielt Antennenabstimmung bei SLP-SMT?
Bei mmWave-Modulen können Lötvolumen, Rückstände und Materialtoleranzen die HF-Eigenschaften beeinflussen. Deshalb müssen Antennentuning und SMT-Prozess gemeinsam validiert werden.
Verwandte Ressourcen
- HDI-Leiterplattenfertigung – Grundlagen zu Microvias und HDI-Strukturen.
- BGA- und QFN-Feinabstandsbestückung – Anforderungen für verdeckte Lötstellen und kleine Rastermaße.
- Röntgenprüfung für Leiterplattenbestückung – Prüfmethoden für BGA-Verbindungen.
- NPI-Bestückung – Validierung vom Prototyp bis zur Serienproduktion.
- DFM-Richtlinien – Fertigungsgerechte Designprüfung.
- SMT- und THT-Bestückung – Überblick über Fertigungstechnologien.
Angebot anfordern
Bereit für die Validierung Ihres Designs? Angebot anfordern für eine technische DFM-Prüfung und Fertigungsbewertung.
Für eine genaue Bewertung benötigen Sie:
- Gerber-Dateien (RS-274X oder ODB++)
- Stückliste (BOM) mit freigegebenen Herstellern
- Pick-and-Place-Datei
- Stackup- und Impedanzanforderungen
- Prüfspezifikationen (ICT/FCT/RF)
- Geplante Jahresmenge
Fazit
Erfolgreiches SLP SMT für Micro-Pitch-BGA entsteht nicht allein durch moderne Bestückungsautomaten. Entscheidend ist die Kontrolle der gesamten Prozesskette: von der mSAP-Leiterplatte über Pastendruck und Reflow bis zur Zuverlässigkeitsprüfung.
Wer vor der Serienfertigung klare Anforderungen definiert, typische Fehlerbilder beherrscht und Lieferanten anhand messbarer Fähigkeiten bewertet, kann die hohe Packungsdichte von SLP nutzen, ohne die Fertigungsqualität zu gefährden.
Soll die nächste Überarbeitung stärker auf **deutsche Google-SEO-Keywords** oder auf eine **technische Einkaufs-/RFQ-Zielgruppe** optimiert werden?