
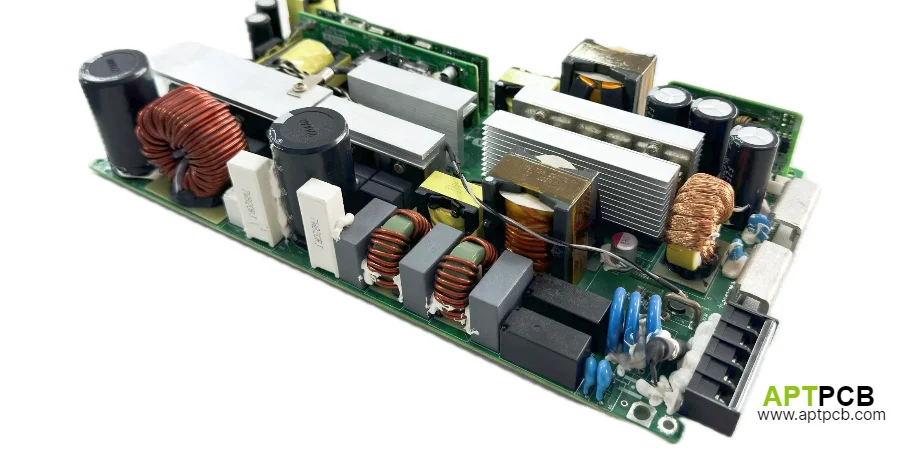
Eine Solarwechselrichter-Leistungs-PCB ist keine gewöhnliche Hochstromleiterplatte. Vor der Fertigungsfreigabe muss klar sein, welche Funktion die Leistungsplatine im Gesamtsystem übernimmt, wie Strompfade und empfindliche Steuerbereiche getrennt werden, wie Wärme aus kritischen Bereichen abgeführt wird und wie die bestückte Baugruppe später geprüft wird.
Viele Projekte scheitern nicht an einem fehlenden Leiterplattenverfahren, sondern an unklaren Übergaben zwischen Entwicklung, Leiterplattenhersteller, Bestücker und Gehäusekonstruktion. Eine Platine kann elektrisch plausibel aussehen und trotzdem in der Serienfertigung Probleme verursachen: fehlender Prüfzugang, ungeklärte Kühlermontage, problematische THT-Lötstellen oder nicht definierte Schnittstellen.
Wenn Sie Lieferanten vergleichen, beginnen Sie mit der Übersicht zu Leistungs- und Energie-PCBs. Wenn die Wärmeführung die wichtigste Designentscheidung ist, sollte die Auslegung früh mit Hochthermische Leiterplatte abgestimmt werden. Für die Prüfung der fertigen Baugruppe gehört der Funktionstest bereits in die Designphase und nicht erst kurz vor Serienstart.
Kurzantwort
Eine Solarwechselrichter-Leistungs-PCB sollte vor der Freigabe als vollständige Leistungsbaugruppe bewertet werden. Entscheidend sind eine saubere Trennung zwischen Schaltleistung und Steuerung, ein definierter Isolations- und Schnittstellenplan, ein nachvollziehbarer Wärmeweg sowie eine abgestimmte Fertigungs- und Teststrategie. Nicht dokumentierte Grenzen zwischen diesen Bereichen führen häufig zu Nacharbeit während der Pilotserie.
Inhaltsverzeichnis
- Welche Baugruppenbereiche gehören zu einer Solarwechselrichter-Leistungs-PCB?
- Wie wird die Leistungsstufe von Steuerung und Überwachung getrennt?
- Welche Entscheidungen bestimmen den thermischen Pfad der Leiterplatte?
- Welche Punkte muss ein Fertigungsreview vor der Freigabe prüfen?
- Wie wird die Übergabe an Bestückung und Funktionstest vorbereitet?
Welche Baugruppenbereiche gehören zu einer Solarwechselrichter-Leistungs-PCB?
Eine Solarwechselrichter-Baugruppe besteht in der Praxis meist aus mehreren funktionalen Bereichen:
- einer Leistungsstufe mit hohen Schaltströmen
- einer Steuer- oder Überwachungsplatine für Logik, Messung und Kommunikation
- zusätzlichen Bereichen für Gate-Ansteuerung, Schnittstellen oder Anschlussfunktionen
Die Bezeichnung „High-Power-PCB“ beschreibt deshalb nur einen Teil der Aufgabe. Jede Zone stellt andere Anforderungen an Fertigung und Prüfung.
Die Leistungssektion wird hauptsächlich durch Stromverteilung, Kupferaufbau, thermische Ableitung und mechanische Anschlussstellen bestimmt. Die Steuerseite benötigt dagegen stabile Signalführung, ausreichende Trennung von Störquellen und erreichbare Prüfstellen.
Diese Aufteilung sollte bereits vor der Fertigungsfreigabe dokumentiert sein. Sie beeinflusst nicht nur das Layout, sondern auch Bestückungsreihenfolge, Montagewerkzeuge, Kühlkörperintegration und Testadapter.
Wie wird die Leistungsstufe von Steuerung und Überwachung getrennt?
Bei Wechselrichter-Leiterplatten ist die entscheidende Frage nicht nur die maximale Leistung, sondern die räumliche Beziehung zwischen störenden und empfindlichen Bereichen.
Eine belastbare Freigabeprüfung betrachtet:
- Position und Größe der Schaltstromschleifen
- Abstand zwischen Leistungspfad und Messsignalen
- Platzierung lokaler Entkopplungskomponenten
- Übergang zwischen Leistungs- und Steuerbereich
- Richtung von Steckern, Stromschienen und Kabelabgängen
Die Leistungsstufe sollte möglichst kompakt bleiben, damit schnelle Stromänderungen innerhalb kleiner Schleifenflächen auftreten. Gleichzeitig müssen Messleitungen und Steuerpfade ausreichend geschützt werden.
Diese Entscheidung wirkt direkt auf die Fertigung. Befestigungsbohrungen, Kühlflächen, Verstärkungen für Hochstromanschlüsse und Prüfzugänge hängen davon ab, wo die Leistungszone endet.
Ein typischer Fehler entsteht, wenn das Layout nur aus elektrischer Sicht freigegeben wird. Die Montageabteilung benötigt jedoch zusätzliche Informationen: Welche Anschlüsse werden zuerst montiert? Welche Bereiche müssen nach der Bestückung sichtbar bleiben? Wo wird gemessen?
Die folgende Entscheidungsmatrix hilft bei der Freigabe:
| Prüffeld | Freizugebende Information | Fertigungsrisiko bei fehlender Definition |
|---|---|---|
| Leistungsbereich | Strompfad, Kupferaufbau, Anschlusskonzept | Nacharbeit an Kupfer oder Anschlüssen |
| Steuerbereich | Signaltrennung und Prüfzugänge | Störungen oder fehlende Testpunkte |
| Mechanische Schnittstellen | Kühlkörper, Schrauben, Halterungen | Montageprobleme |
| Anschlussbereich | Stecker, Kabel, Stromschienen | Variantenfehler und Montageverzögerung |
| Testbereich | Messpunkte und Versorgungskonzept | verzögerte Inbetriebnahme |
Welche Entscheidungen bestimmen den thermischen Pfad der Leiterplatte?
Die Wärmeführung einer Solarwechselrichter-Leistungs-PCB sollte als kompletter Wärmeweg betrachtet werden. Eine höhere Kupferdicke allein löst keine thermische Aufgabe.
Vor der Fertigung muss geklärt werden:
- Wo entstehen die größten Verlustleistungen?
- Wird Wärme seitlich über Kupferflächen verteilt?
- Wird Wärme vertikal durch Lagen und thermische Durchkontaktierungen geführt?
- Übergibt die Leiterplatte Wärme direkt an Kühlkörper oder Gehäuseteile?
- Sind Montagekraft, Wärmeleitmaterial und Kontaktflächen definiert?
Mögliche technische Lösungen unterscheiden sich deutlich:
- schwere Kupferlagen zur Stromverteilung
- thermische Durchkontaktierungen unter Leistungskomponenten
- spezielle Leiterplattenmaterialien
- direkte mechanische Wärmeübergänge
Die richtige Wahl hängt vom tatsächlichen Wärmepfad ab.
Welche Punkte muss ein Fertigungsreview vor der Freigabe prüfen?
Eine Solarwechselrichter-Leistungsplatine benötigt ein detaillierteres Fertigungsreview als eine klassische Steuerplatine.
Kupferaufbau und Hochstromanschlüsse
Die Stromtragfähigkeit hängt nicht nur von der Kupferdicke ab. Auch die Verbindung zwischen Leiterplatte und Anschlusskomponenten muss betrachtet werden.
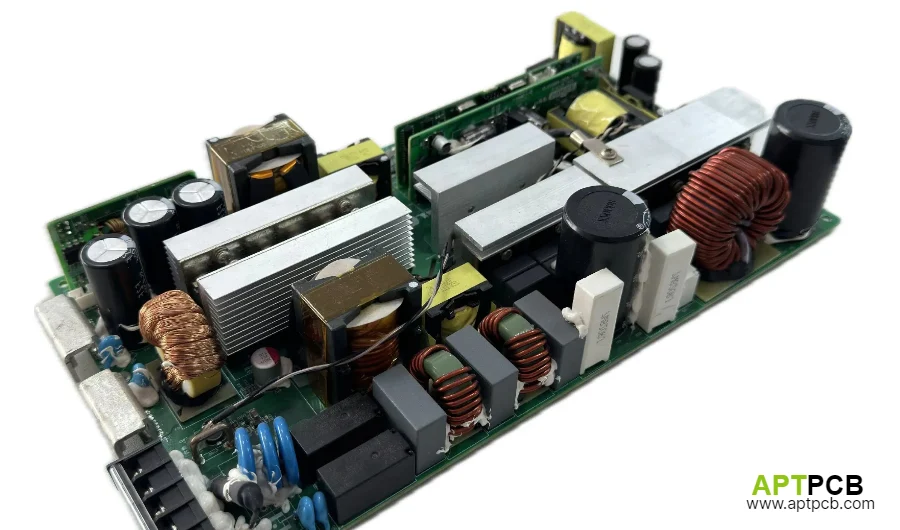
Besonders kritisch sind große THT-Komponenten wie Leistungshalbleiter, Klemmen oder schwere Spulen. Bei sehr großen Kupferflächen kann die Wärme während des Lötprozesses stark abgeleitet werden. Dadurch kann eine Verbindung trotz äußerlich akzeptabler Lötstelle unvollständig ausgebildet sein.
Bei Wechselrichterplatinen mit 3 oz oder 4 oz Kupfer und großen THT-Anschlüssen muss deshalb geprüft werden:
- Ist die Lötwärme ausreichend kontrollierbar?
- Sind geeignete thermische Entlastungen vorhanden?
- Ist die erforderliche Durchfüllung der Bohrungen erreichbar?
- Bleiben kritische Verbindungen inspizierbar?
Ein späterer Fehler in einer Hochstromverbindung kann unter hoher Belastung zu zusätzlicher Erwärmung führen und die Zuverlässigkeit der gesamten Leistungsbaugruppe reduzieren.
Isolationsbereiche und Trennzonen
Isolationsgrenzen sollten Bestandteil der Fertigungsunterlagen sein.
Zu prüfen sind:
- definierte Trennbereiche
- mechanische Aussparungen
- Abstandszonen
- Position von Steckverbindern und Leistungspfaden
Die Fertigung sollte nicht aus Layoutabsichten interpretieren müssen, welche Bereiche besonders kritisch sind.
Gemischte Bestückungsprozesse
Viele Wechselrichterplatinen kombinieren:
- SMT-Bauteile
- große THT-Leistungskomponenten
- mechanische Befestigungselemente
- zusätzliche Montageprozesse
Deshalb muss früh feststehen, welche Prozessfolge vorgesehen ist. Dies beeinflusst nicht nur Kosten, sondern auch Prüfstrategie und Qualitätssicherung.
Lieferanten-Checkliste vor Serienfreigabe
| Bereich | Dokumentation vor Freigabe |
|---|---|
| Leiterplatte | Gerber oder ODB++, Lagenaufbau, Kupferdaten |
| Komponenten | BOM mit Varianten und kritischen Bauteilen |
| Strompfad | maximale Stromanforderung und Anschlussdaten |
| Thermik | Wärmeübergang, Kühlkonzept, Montageinformationen |
| Bestückung | SMT/THT-Prozess und Sonderprozesse |
| Prüfung | elektrische Tests, Funktionstest, Prüfzugänge |
Wie wird die Übergabe an Bestückung und Funktionstest vorbereitet?
Die Fertigungsplanung sollte beginnen, bevor das Layout endgültig geschlossen wird.
Eine robuste Übergabe umfasst:
- Zugang für Prüfadapter
- eindeutige Kennzeichnung von Kabeln und Varianten
- erreichbare Messpunkte
- definierte Prüfschritte für Leiterplatte und Baugruppe
- abgestimmte Versorgung der fertigen Platine
Der Funktionstest sollte nicht als nachträgliche Qualitätskontrolle betrachtet werden. Bei Leistungsplatinen entscheidet bereits das Layout darüber, ob eine kontrollierte Inbetriebnahme möglich ist.
Für Lieferantenangebote ist deshalb mehr erforderlich als nur Gerber-Dateien und Stücklisten. Sinnvoll sind zusätzlich:
- mechanische Anforderungen
- Anschlusskonzept
- thermische Randbedingungen
- erwartete Prüfumgebung
Dadurch kann der Fertigungspartner Risiken erkennen, bevor Werkzeuge und Pilotserien entstehen.
Fazit: Die Leistungsplatine als vollständige Fertigungsbaugruppe freigeben
Eine zuverlässige Solarwechselrichter-Leistungs-PCB entsteht nicht durch eine einzelne Designentscheidung. Entscheidend ist das Zusammenspiel aus elektrischer Aufteilung, Wärmeführung, Fertigungsprozess und Testplanung.
Vor der Freigabe sollten Entwickler und Fertigungspartner gemeinsam klären:
- welche Bereiche Leistung und Steuerung übernehmen
- wie Wärme aus kritischen Zonen abgeführt wird
- wie Hochstromverbindungen gefertigt und geprüft werden
- wie die bestückte Baugruppe getestet wird
Wer diese Punkte früh dokumentiert, reduziert spätere Änderungen während Pilotaufbau und Serienanlauf.
Für Projekte im Bereich Netzwechselrichter, Mikro-Wechselrichter oder Energiespeicher-Systeme sollten technische Datenpakete vollständig zusammengeführt werden: Stack-up, Gerber oder ODB++, BOM, Kupferaufbau, Anschlussdaten, thermische Anforderungen und Testkonzept.
Nächste Schritte mit APTPCB
Bei Solarwechselrichter-Leistungsplatinen liegt das Risiko nicht nur in der elektrischen Auslegung. Kritisch sind auch Fertigungsdetails wie Hochstrom-THT-Verbindungen, Wärmeübergänge, Isolationszonen und die spätere Prüfbarkeit.
Senden Sie Ihre Projektdaten an [email protected] oder starten Sie die Anfrage über Angebot anfordern.
Das Paket sollte Gerber oder ODB++, BOM, Kupfer- und Stack-up-Informationen sowie Anforderungen an Strompfade und Anschlüsse enthalten.
Das Fertigungsteam von APTPCB prüft die Unterlagen hinsichtlich Fertigungsrisiken, thermischer Randbedingungen und Testanforderungen vor dem Aufbau einer kostenintensiven Pilotserie.
Öffentliche Referenzen
Texas Instruments, "AN-1149 Layout Guidelines for Switching Power Supplies"
Infineon, "PCB Design Guidelines For Switching Power Supplies"
Keysight, "Functional Test Systems for Electronics Manufacturing"
NREL, "Power Electronics for Grid Integration"
Autor und technische Prüfung
- Autor: APTPCB Solar- und Leistungselektronik-Team
- Technische Prüfung: PCB-Fertigung, PCBA-Prozess, Wechselrichter-Layout und Funktionstest-Team
- Letzte Aktualisierung: 2025-03-05
Soll die nächste Version stärker auf **Einkäufer/RFQ-Entscheidung** oder stärker auf **PCB-Entwickler/DFM-Review** ausgerichtet werden?