
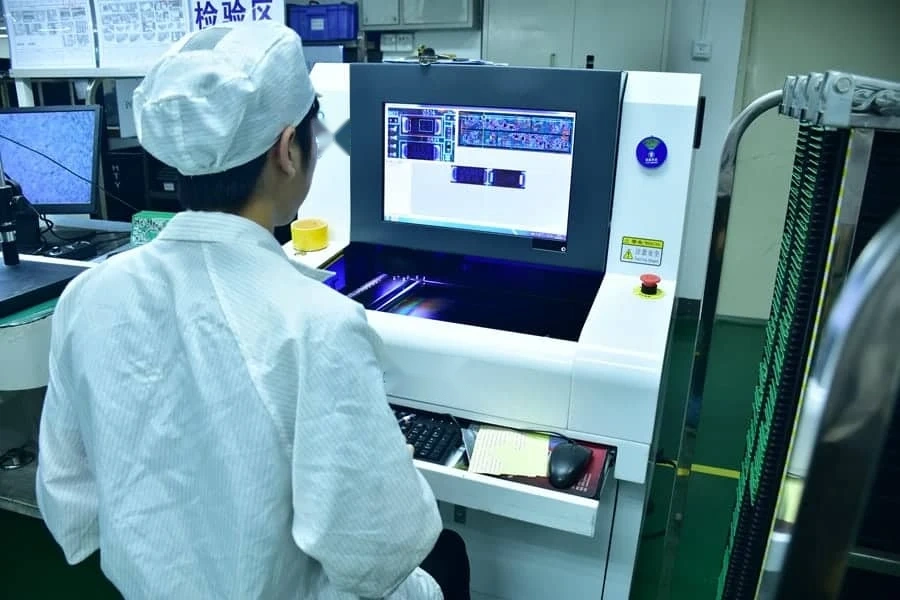
SPI und AOI prüfen unterschiedliche Prozessstufen der PCBA-Fertigung.
SPI (Solder Paste Inspection) prüft Lotpastendepots nach dem Druck und vor der Bestückung. AOI (Automated Optical Inspection) prüft programmierte, sichtbare Merkmale nach der Bestückung oder dem Löten.
Wählen Sie die Prüfungen nach den Risiken der jeweiligen Prozessstufe und nach den anschließend benötigten Nachweisen aus.
Ein typischer SMT-Prüfablauf ist:
Lotpastendruck → SPI → Bauteilbestückung → optionales AOI vor Reflow → Reflow → AOI nach Reflow → Röntgen-, elektrische oder funktionale Prüfung nach Bedarf
Ein bestandenes SPI-Ergebnis zeigt an, dass die geprüften Depots die Grenzen des Programms eingehalten haben. Messfehler, unvollständige Abdeckung oder nicht erkannte Bedingungen bleiben möglich. Das Ergebnis weist weder die richtige Bestückung noch die Qualität der Lötstellen, verdeckter Verbindungen oder die elektrische Funktion nach.
Ein bestandenes AOI-Ergebnis zeigt an, dass das Programm bei den geprüften Merkmalen keinen Fehler gemeldet hat. Es garantiert nicht, dass jeder sichtbare Fehler erkannt wurde, und belegt weder verdeckte Verbindungen noch Schaltungsfunktion oder Produktqualifizierung.
Zum umfassenderen Prüf- und Testplan siehe PCBA-Prüfung und Qualität. Grundlagen zu Definition und Einrichtung von AOI finden Sie unter AOI-Prüfgrundlagen.
SPI oder AOI: Welche Prüfung sollte zuerst laufen?
Beginnen Sie mit dem Fehlerrisiko und der Prozessstufe, in der es geprüft werden kann.
| Fertigungsrisiko | Zu erwägende Prüfung | Möglicher Nachweis | Noch erforderliche Prüfung |
|---|---|---|---|
| Fehlende, zu große, zu geringe oder verschobene Lotpaste | SPI | Messungen ausgewählter Depots vor der Bestückung | Prüfung der Bestückung und Lötstellen |
| Vermutete Druckausrichtung oder wiederkehrende Schwankung | SPI und Prozessprüfung | Messwerte als Grundlage einer Trenduntersuchung | Registrierung, Ursache und Folgen im nächsten Prozess bestätigen |
| Fehlendes, falsches, verdrehtes oder falsch positioniertes Bauteil | AOI | Hinweise zu programmierten, sichtbaren Bauteilmerkmalen | Prüfrückmeldungen bewerten; bei Bedarf elektrische oder andere Prüfungen ergänzen |
| Sichtbare Lötbrücken, Tombstoning oder angehobene Anschlüsse | AOI nach Reflow | Hinweise zu sichtbaren Merkmalen innerhalb des bestätigten Programms | Weitere Prüfung oder Tests entsprechend den Produktrisiken |
| BGA, LGA, QFN oder verdeckte Lötstellen | Röntgen oder geeignetes Verfahren | Nachweis bestimmter verdeckter Merkmale abhängig von der Methode | Verbleibende Abdeckung für Lötstellen, elektrische und funktionale Prüfung festlegen |
| Unterbrechungen, Kurzschlüsse, falsche Werte oder Fehler im Betrieb | ICT, Flying Probe oder Funktionstest | Ausgewählte elektrische oder funktionale Ergebnisse im Prüfumfang | Weitere elektrische, optische oder funktionale Prüfungen bei Bedarf |
Ordnen Sie jeden wichtigen Ausfallmodus einer geeigneten Prozessstufe zu und berücksichtigen Sie dabei Zugänglichkeit und Prüfungsumfang. Eine frühe Prüfung kann eine Prozessreaktion unterstützen, ersetzt aber nicht unbedingt eine spätere Verifikation.
Was misst SPI in der PCBA-Fertigung?
SPI befindet sich nach dem Lotpastendruck und vor der Bauteilbestückung. Die Prüfung kontrolliert die Depots, solange ein Druckproblem noch untersucht werden kann. Je nach Anlage und Programm kann eine 3D-SPI unter anderem folgende Merkmale messen:
- Lotpastenvolumen;
- Höhe;
- Fläche;
- Position;
- Formgleichmäßigkeit.
SPI ist nützlich, weil sich Probleme mit der Lotpaste nach Bestückung und Löten oft schwerer untersuchen lassen.
Ein nicht bestandenes Ergebnis kann auf mögliche Zusammenhänge mit folgenden Bereichen hinweisen:
- Schablonenkonstruktion;
- Sauberkeit der Schablone;
- Pastenablösung;
- Platinenabstützung;
- Druckerausrichtung;
- Prozessparametern.
SPI-Ergebnisse beschreiben gemessene Merkmale innerhalb des Prüfungsumfangs. Sie garantieren nicht, dass jedes Depot akzeptabel ist.
SPI weist nicht nach:
- dass die richtigen Bauteile geladen werden;
- dass die Polarität stimmt;
- dass beim Reflow akzeptable Lötstellen entstehen;
- dass verdeckte Lötstellen akzeptabel sind;
- dass die fertige Baugruppe elektrisch funktioniert.
Weitere Informationen zu dieser Prozessstufe finden Sie unter SPI-Prüfung.
Was prüft die AOI nach Bestückung und Reflow?
AOI nutzt Kameras, Beleuchtung, Bildverarbeitung und bei manchen Systemen 3D-Messung, um sichtbare Merkmale der Baugruppe zu prüfen. Der Einbauort hängt vom Fertigungsziel ab.
AOI vor Reflow
Nach der Bestückung und vor dem Reflow kann AOI sichtbare Merkmale wie folgende prüfen:
- Vorhandensein von Bauteilen;
- Ausrichtung;
- Polarität;
- Position;
- offensichtliche Bestückungsfehler.
AOI nach Reflow
Nach dem Löten kann AOI sichtbare Merkmale prüfen, zum Beispiel:
- fehlende oder verschobene Bauteile;
- sichtbare Lötbrücken;
- Tombstoning;
- sichtbare Lötanomalien;
- angehobene Anschlüsse oder sichtbare Gehäusefehler.
Sichtbarkeit allein garantiert keine Erkennung. Beleuchtung, Auflösung, Programm und Merkmalgeometrie beeinflussen ebenfalls die Abdeckung. Prüfen Sie die Fähigkeit anhand repräsentativer Beispiele.
Kamerasysteme können Lötstellen unter einem Gehäuse nicht direkt prüfen. Zur AOI-Planung siehe AOI-Prüfung und Was AOI in der PCBA prüft.
Benötigt jede PCBA sowohl SPI als auch AOI?
Das hängt vom Produktrisiko und dem Fertigungsprozess ab.
SPI ist besonders nützlich bei Baugruppen mit:
- SMT-Bauteilen mit feinem Raster;
- dichten Lotpastenmustern;
- Bauteilen mit Anschlüssen an der Unterseite;
- NPI-Aufbauten;
- Prozessen, bei denen Druckschwankungen teure Folgefehler verursachen können.
AOI gewinnt an Bedeutung, wenn das Risiko Folgendes umfasst:
- viele unterschiedliche Bauteile;
- polaritätsempfindliche Teile;
- komplexe Bestückungsanforderungen;
- sichtbare Fragen zur Lötqualität;
- Fertigung mit hoher Variantenvielfalt.
Viele Produktionslinien setzen beide Verfahren an unterschiedlichen Prozessstufen ein:
- SPI misst den Druck vor der Bestückung; das Team untersucht Hinweise und reagiert darauf.
- AOI prüft ausgewählte sichtbare Merkmale nach der Bestückung oder dem Löten.
Der Nutzen entsteht, wenn jede Methode an der Prozessstufe eingesetzt wird, an der sie aussagekräftige Rückmeldung liefert.
Warum kann eine Platine SPI und AOI bestehen und trotzdem ausfallen?
Weil Prüfungsabdeckung nicht gleich vollständiger Produktverifikation ist. SPI und AOI ersetzen nicht alle nachgelagerten Prüfungen.
Eine Platine kann beide Prüfungen bestehen und später dennoch ausfallen, weil:
- ein falsches Bauteil geladen wurde;
- ein Bestückungsfehler auftrat;
- eine verdeckte Lötstelle fehlerhaft ist;
- eine elektrische Verbindung unterbrochen oder kurzgeschlossen ist;
- Firmware, Stromversorgung oder Systemverhalten nicht stimmen.
BGA-Lötstellen liegen zum Beispiel unter dem Gehäuse. Eine optische Oberflächenprüfung kann diese Verbindungen nicht direkt prüfen. Der Prüfplan kann daher eine Röntgenprüfung vorsehen; auch sie hat Grenzen im Prüfungsumfang.
Elektrische Anforderungen benötigen eigene Prüfmethoden. Planen Sie SPI und AOI zusammen mit den festgelegten Prüf- und Qualitätsverfahren.
IPC-A-610 kann für die visuelle Abnahme elektronischer Baugruppen festgelegt sein. Bestätigen Sie die anwendbare Revision, Produktklasse und Kundenanforderungen. Visuelle Kriterien ersetzen nicht jede Prüfung oder Qualifizierung.
Wie sollte ein NPI-Team SPI, AOI, Röntgen und elektrische Prüfungen auswählen?
Bei NPI sollte das Team mit den Ausfallmodi beginnen, die den größten Schaden verursachen könnten.
| Technische Frage | Mögliche Prüfentscheidung |
|---|---|
| Ist die Prozessfähigkeit des Lotpastendrucks unklar? | SPI nach dem Druck ergänzen und Messwerttrends untersuchen |
| Sind Bestückungsfehler ein großes Risiko? | AOI-Abdeckung nach Bestückung oder Reflow festlegen |
| Gibt es verdeckte Lötstellen? | Anforderungen an Röntgenprüfung bewerten |
| Muss Durchgang, Programmierung, Einschalten oder Betrieb geprüft werden? | ICT, Flying Probe oder Funktionstest festlegen |
| Werden Prüfprogramme noch geändert? | Revisionen steuern, bevor Ergebnisse als Freigabenachweis dienen |
Bei dichten Gehäusen und feinem Raster sollte die Prüfplanung gemeinsam mit dem Fertigungsprozess erfolgen, nicht erst nach Produktionsbeginn. Siehe BGA/QFN-Fine-Pitch-Bestückung.
Welche Prüfnachweise sollte ein PCBA-Lieferant bereitstellen?
Allein das Vorhandensein einer Anlage belegt weder Prüfungsumfang noch Leistungsfähigkeit. Legen Sie fest, welche Aufzeichnungen zur Bewertung des vereinbarten Prozesses benötigt werden.
Ein Freigabepaket sollte folgende Fragen beantworten:
- Wurde die richtige PCB-Revision geprüft?
- Wurde die richtige SPI- oder AOI-Programmrevision verwendet?
- Waren Annahmegrenzen definiert und gesteuert?
- Wurden fehlgeschlagene Prüfmeldungen bewertet und dispositioniert?
- Welche verbleibenden Risiken werden durch Röntgen-, elektrische oder funktionale Prüfung abgedeckt?
Für rückverfolgbare Projekte sollten passende Nachweise angefordert werden, zum Beispiel:
- Prüfberichte;
- Fehlerbilder;
- Messdaten;
- Aufzeichnungen der Programmrevision;
- Fehlerdispositionen;
- Rückverfolgbarkeit nach Los oder Nutzen.
Diese Nachweise helfen zu verstehen, was geprüft und wie mit Hinweisen umgegangen wurde. Vereinbaren Sie Umfang und Nachweise vor dem Aufbau.
Was sollte der Einkauf in ein PCBA-RFQ zu SPI und AOI aufnehmen?
Ein RFQ sollte das gewünschte Prüfergebnis festlegen, nicht nur Anlagennamen aufführen.
Stellen Sie bereit:
- Gerber- oder ODB++-Fertigungsdaten;
- Montagezeichnungen;
- Stückliste mit Herstellerteilenummern;
- Pick-and-Place-Koordinaten;
- Gehäuseinformationen zu BGA, QFN, LGA, BTC und anderen prüfungskritischen Teilen;
- Anforderungen an Verarbeitung und Qualität;
- elektrische Prüfanforderungen;
- Rückverfolgbarkeitsanforderungen;
- erforderliche Prüfberichte oder Bilder.
Bitten Sie den Lieferanten um eine Aussage zum Prüfungsumfang:
- Was misst SPI?
- Was prüft AOI?
- Welche Bereiche sind optisch nur eingeschränkt sichtbar?
- Wo ist eine Prüfung verdeckter Lötstellen erforderlich?
- Wie werden fehlgeschlagene Prüfmeldungen behandelt?
So lassen sich Lieferanten nach Prüfstrategie und Qualität der Nachweise vergleichen statt nur nach Anlagenlisten.
Wer ist für Fertigungsprüfung und Produktqualifizierung verantwortlich?
Der PCBA-Hersteller ist für den vereinbarten Fertigungsprozess und die Prüfungen innerhalb des Produktionsumfangs verantwortlich.
Kunde und Hersteller legen projektspezifische Annahmeanforderungen gemeinsam in gesteuerten Zeichnungen, Spezifikationen, Bestellunterlagen und Qualitätsvereinbarungen fest.
Ob eine vorgeschlagene SPI-/AOI-Abfolge ausreicht, hängt ab von:
- PCB-Entwurf;
- Bauteilmix;
- Fertigungsprozess;
- Prüfzugang;
- Produktanforderungen;
- nachgelagerten Prüfungen.
Fertigungsprüfungen qualifizieren ein fertiges Produkt nicht automatisch für gesetzliche, Sicherheits-, Zuverlässigkeits- oder Anwendungsanforderungen, sofern der Qualifizierungsplan diese Verbindung nicht ausdrücklich festlegt.
Nächster RFQ-Schritt mit APTPCB
Wenn Sie klären möchten, ob Ihre Baugruppe SPI, AOI, beide oder zusätzliche Prüfungen benötigt, senden Sie das Fertigungspaket über die Angebotsseite.
Fügen Sie Gerber- oder ODB++-Dateien, Stückliste, Bestückungsdaten, Gehäuserisiken, Annahmeanforderungen und die erwarteten Prüfnachweise bei.
Besprechen Sie den geplanten Prüfablauf und zusätzliche Prüfungen mit APTPCB, bevor Sie den Auftrag abschließen. Bestätigen Sie Umfang, Berichte und Annahmeanforderungen für die konkrete Baugruppe.
Weitere Informationen zum Fertigungsumfang finden Sie unter schlüsselfertige Montage.
FAQ
Ist 3D-AOI immer besser als 2D-AOI?
Nein. 3D-Funktionen können zusätzliche Messinformationen liefern. Der Nutzen hängt aber weiterhin vom Fehlertyp, der Sichtbarkeit, der Programmierung, der Kalibrierung und den Annahmeanforderungen ab.
Ist SPI dasselbe wie AOI?
Nein. SPI misst Lotpastendepots vor der Bestückung. AOI prüft sichtbare Merkmale der Baugruppe nach der Bestückung oder dem Reflow.
Bedeutet ein bestandenes AOI-Ergebnis, dass eine PCBA vollständig geprüft ist?
Nein. AOI prüft programmierte sichtbare Merkmale innerhalb seines Prüfungsumfangs. Verdeckte Verbindungen sowie elektrische und funktionale Anforderungen benötigen geeignete separate Methoden.
Sollte jeder PCBA-Lieferant SPI- und AOI-Aufzeichnungen bereitstellen?
Die erforderlichen Nachweise hängen vom Qualitätsplan und den Vertragsanforderungen ab. Legen Sie für freigabekritische Aufträge Berichte und Aufbewahrung bereits im RFQ fest.
Können SPI oder AOI elektrische Prüfungen ersetzen?
Nein. Optische und elektrische Prüfungen beantworten unterschiedliche Fragen. ICT, Flying Probe und Funktionstest bleiben bei Bedarf separate Prüfverfahren.
Wie unterstützen SPI und AOI die SMT-Prozesskontrolle?
SPI misst Lotpastendepots nach dem Druck. AOI prüft sichtbare Merkmale an der ausgewählten Prozessstufe. Untersuchen Sie die Ergebnisse und bestätigen Sie die Ursache, bevor Sie den vorgelagerten Prozess ändern. Überprüfen Sie anschließend die Korrektur.
Öffentliche Referenzen
Die vom IPC bereitgestellte Studie Solder Paste Inspection Technologies: 2D-3D Correlation vergleicht SPI-Messverfahren in einem begrenzten Versuch. Sie ist keine Produktabnahmenorm.