
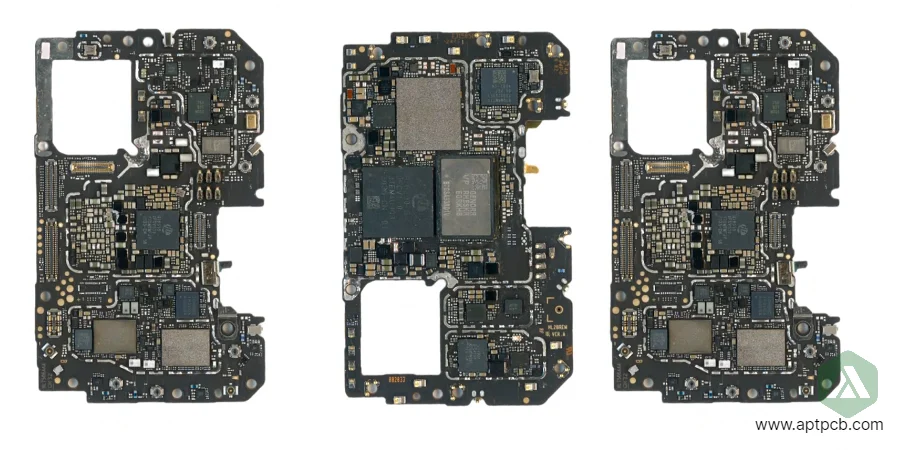
Die Fertigung robuster Tablet-Computer beginnt direkt auf der Leiterplatte. Ein industrietaugliches Enterprise-Tablet muss Stürze, ständige Vibrationen, Feuchtigkeit, Staub, weite Temperaturbereiche und lange Produktlebenszyklen zuverlässig überstehen. Die meisten dieser Eigenschaften werden durch den Lagenaufbau des Mainboards, die Bauteilwahl, Schutzbeschichtungen, mechanische Befestigungskonzepte und eine lückenlose Teststrategie bestimmt. Dieser Leitfaden beschreibt die spezifischen PCB- und PCBA-Anforderungen sowie zentrale Entwurfsaspekte von der Layoutoptimierung bis zum Batteriemanagement und der Displayanbindung.
Die Fertigung von Tablet-Leiterplatten deckt Bildschirmdiagonalen von 7 bis 13 Zoll ab. Dadurch steht im Vergleich zu Smartphones mehr Entflechtungsfläche zur Verfügung, während extrem dünne Gehäuseprofile von 5 bis 7 mm den Einsatz fortschrittlicher HDI-Technologie erfordern. Leistungsstarke Prozessoren und Batteriemanagementsysteme für Akkukapazitäten von 5000 bis 10000 mAh müssen präzise integriert werden, um täglichen Ladezyklen und intensiver Dauernutzung über Lebenszyklen von 3 bis 5 Jahren standzuhalten.
Die Kernkompetenz von APTPCB in Tablet-Programmen liegt auf Baugruppenebene: hochpräzise HDI PCB Fertigung für flache Mainboards, zuverlässige Bestückung sowie schlüsselfertige Box-Build-Montage zum Einbau der Boards in kundenspezifische Gehäuse. Das Gerätedesign, Zertifizierungen und Systemqualifizierungen verbleiben beim Produktentwickler.
Was unterscheidet die Fertigung robuster Tablets auf PCB-Ebene?
| Anforderung an Robustheit | Bedeutung für PCB und PCBA | Spezifikation in der Ausschreibung |
|---|---|---|
| Sturz- und Schockfestigkeit | Große BGAs und Randbauteile erfahren Biegespannung; Befestigungspunkte und Versteifungen sind entscheidend | Underfill oder Eckverklebung für kritische BGAs, Schraubpunkte, Sperrzonen an Leiterplattenkanten |
| Vibrationsbelastung | Schwere Komponenten und Steckverbinder können Lötstellen ermüden | Verklebung oder Sicherung schwerer Bauteile, Steckerverriegelung, IPC-Klasse |
| Schutz gegen Wasser und Staub | Dichtungen dichten mechanisch ab, Leiterplatten müssen jedoch Betauung tolerieren | Schutzlackbereiche und Maskierung, Lacktyp, Reinheitsgrad vor der Beschichtung |
| Breiter Temperaturbereich | Basismaterial, Lötstellen und Leistungselektronik durchlaufen extreme Temperaturwechsel | High-Tg-Basismaterial, industrielle Bauteil-Temperaturbereiche, Temperaturwechseltests |
| Langer Produktlebenszyklus | Identische Baugruppenrevisionen werden über viele Jahre gefertigt | Lebenszyklusgeprüfte Stückliste, freigegebene Zweitquellen, Änderungsmitteilungspflicht |
| Akku-Hot-Swap und Docking | Steckverbinder mit hohen Steckzyklen und Pogo-Pin-Kontaktflächen auf dem Board | Steckverbinder-Zyklenfestigkeit, Hartvergoldung der Kontaktflächen, Steckzyklustests |
| Reparaturfreundlichkeit im Feld | Rückverfolgbarkeit auf Baugruppenebene für Reparatur und Rückläufer | Seriennummernetikettierung, Traceability-Stufe, Archivierung von Testdaten |
Diese Vorgaben machen aus einem gewöhnlichen Tablet-Mainboard eine hochgradig kontrollierte Industrie-Baugruppe. Alle Parameter sollten verbindlich in den Fertigungs- und Bestückungszeichnungen verankert werden, anstatt sich auf allgemeine Bezeichnungen zu verlassen.
Wie wird eine robuste Tablet-Baugruppe getestet?
Die Prüfung auf Baugruppenebene kombiniert automatische optische Inspektion, Röntgenprüfung für verdeckte BGA-Lötstellen, In-Circuit- oder Flying-Probe-Tests sowie vollständige funktionale Tests unter Betriebsspannung. Tests auf Geräteebene wie Falltests, Schwingungsprüfungen, IP-Dichtigkeitsprüfungen und Umweltprüfungen nach MIL-STD-810 führt der Gerätehersteller oder ein akkreditiertes Prüflabor am komplett montierten Tablet durch. Schnittstellen und Prüfumfänge zwischen Bestückungslinie und Endgeräteprüfung sollten vertraglich eindeutig vereinbart werden.
Optimierung des Layouts für großformatige Flachbaugruppen
Tablet-Leiterplatten mit Längen von 100 bis 200 mm bieten im Vergleich zu Smartphones großzügigere Bauteilabstände, verlangen jedoch eine hochgradig durchdachte Raumaufteilung, um ausreichend Platz für Akkuzellen, Entwärmung und Antennenstrukturen bereitzustellen. Zu den zentralen Herausforderungen zählen die Führung schneller Prozessorschnittstellen über größere Distanzen, eine verlustarme Stromverteilung sowie die Entkopplung von Funkmodulen, Displays, Audiobaugruppen und Sensoren zur Vermeidung von Störeinkopplungen. Ein unausgewogenes Layout vergeudet wertvolles Gehäusevolumen, erzeugt lokale Überhitzungspunkte und schwächt die Funkleistung.
In den Fertigungsstätten von APTPCB setzen wir optimierte Layoutvorgaben um, die elektrische Spitzenleistung mit maximalem Bauraum für Energiespeicher verbinden.
Umsetzung der Layoutoptimierung
- Zonierte Schaltungsarchitektur: Klare funktionale Trennung zwischen digitalen, analogen, HF- und Leistungsschaltungen minimiert Übersprechen und verteilt thermische Lasten homogen.
- Leistungsverteilungsnetzwerke: Mehrlagige Stromversorgungsebenen mit dezentraler Entkopplung gewährleisten eine saubere, stabile Spannungsversorgung der Prozessoren über die gesamte Boardfläche.
- Management schneller Schnittstellen: Längenabgestimmte differentielle Leiterbahnpaare für Displayprotokolle wie eDP und MIPI DSI, schnelle Speicher wie UFS sowie USB sichern die Signalintegrität.
- Thermisch optimierte Platzierung: Gezielte Positionierung von Leistungskomponenten nutzt die Kupferflächen zur Wärmespreizung und isoliert Wärmequellen von den Akkuzellen.
- Antennenintegration: Mehrere Antennensysteme für LTE, 5G, WLAN und GNSS werden so platziert, dass Interferenzen durch Displays und metallische Strukturteile minimiert werden.
- Fertigungsgerechte Auslegung: DFM-optimierte Geometrien erleichtern SMD-Bestückung, In-Circuit-Prüfung und den passgenauen Einbau in das Tablet-Chassis.
Batteriemanagement und verlängerte Akkulaufzeiten
Tablets nutzen Akkupakete mit 5000 bis 10000 mAh Kapazität, die hochentwickelte Batteriemanagementsysteme erfordern. Diese überwachen kontinuierlich Zellspannungen, Betriebstemperaturen und den Ladezustand, während mehrstufige Ladeverfahren, Schutzschaltungen und Kommunikationsschnittstellen integriert werden. Die Anforderungen reichen von ganztägigen Betriebszeiten von 8 bis 12 Stunden bis hin zur sicheren Ladung über USB-C Power Delivery und proprietäre Ladedocks. Eine fehlerhafte Batterieelektronik führt zu vorzeitiger Alterung, quälend langen Ladezeiten oder Sicherheitsrisiken durch Überladung und thermische Überlastung.
APTPCB fertigt Baugruppen mit fortschrittlicher Batteriemanagement-Elektronik, die höchste Sicherheitsstandards mit maximaler Zyklenfestigkeit vereint.
Implementierung des Batteriemanagements
- Mehrzellen-Architektur: Reihen- und Parallelschaltungen in Konfigurationen wie 2S2P oder 3S2P liefern die geforderte Spannung und Kapazität bei flachen Gehäuseabmessungen.
- Präzise Akkuüberwachung: Hochauflösende Spannungs- und Strommessung ermöglicht exakte Ladezustandsermittlung und verlässliche Restlaufzeitprognosen.
- Adaptive Ladealgorithmen: Mehrstufige Ladesteuerung mit dynamischer Temperaturüberwachung optimiert die Ladegeschwindigkeit und schont die Zellchemie.
- Integrierte Hardwareschutzschaltungen: Autonome Schutzstufen gegen Überstrom, Überspannung und thermische Überlastung greifen selbst bei Ausfall der Softwaresteuerung zuverlässig ein.
- USB-C Power Delivery: PD-Controller unterstützen Ladeleistungen von 18 bis 100 W für schnelles Wiederaufladen bei voller Kompatibilität mit universellen Ladegeräten.
- Akkupaket-Authentifizierung: Kryptografische Erkennung von Original-Akkus verhindert Risiken durch ungeeignete Nachbauten von Drittanbietern.
Integration hochauflösender Display-Schnittstellen
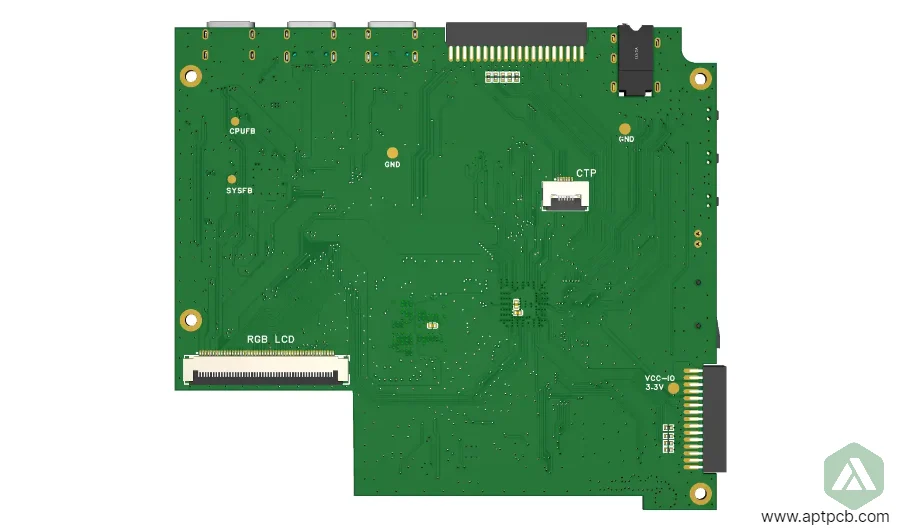
Moderne Tablets steuern Displays mit Auflösungen von 1920x1200 bis 3840x2560 Bildpunkten bei Bildwiederholraten von 60 bis 120 Hz an. Hierfür sind extrem breitbandige Schnittstellen wie eDP oder MIPI DSI erforderlich, die Datenströme von mehreren Gigabit pro Sekunde über flexible Flachbandleiter transportieren. Zu den typischen Hürden gehören elektromagnetische Störausstrahlungen in benachbarte Funkempfänger, eng tolerierte Timing-Vorgaben für die Bildsynchronisation sowie die Stromversorgung von Hintergrundbeleuchtung und Touch-Controllern. Mängel in der Displayanbindung führen zu Bildartefakten, verminderter Funkreichweite oder hohem Stromverbrauch.
Bei APTPCB fertigen wir Tablet-Baugruppen mit strenger Impedanzkontrolle und EMV-Schirmung für erstklassige visuelle Darstellung.
Technische Umsetzung der Displayschnittstellen
- Differentielle Hochgeschwindigkeitsführung: Display-Lanes für eDP und MIPI DSI mit präziser Impedanzkontrolle und Längenabgleich über 4 bis 8 Lanes bei 1.62 bis 8.1 Gbps für 4K-Darstellung.
- EMV-Schirmungskonzepte: Masseflächen, geschirmte Gehäuseabdeckungen und Spread-Spectrum-Taktung minimieren Display-Störungen gegenüber Mobilfunk- und WLAN-Antennen.
- Hintergrundbeleuchtungs-Treiber: Hocheffiziente Konstantstromtreiber mit PWM-Dimmung ermöglichen stufenlose adaptive Helligkeitsregelung bei optimaler Energieeffizienz.
- Touch-Controller-Anbindung: I2C- und SPI-Busse binden Touch-Sensoren und aktive Eingabestifte mit hoher Abtastrate und Handballenerkennung an.
- Spannungssequenzierung: Kontrolliertes Hoch- und Runterfahren der Spannungsversorgungen schützt empfindliche Displaytreiber vor Durchschlägen.
- Validierungsprüfungen: VESA-Konformitätsmessungen und EMV-Messungen sichern Bildruhe und Funkverträglichkeit ab.
Enterprise- und Rugged-Plattformunterstützung
Enterprise-Tablets verlangen robuste Sicherheitsmechanismen wie Hardware-Trust-Plattformen und Secure Boot, umfassendes Mobile-Device-Management sowie garantierte Lieferzeiten von 5 bis 7 Jahren. Rugged-Versionen fordern zusätzlich Schutzarten nach IP65 bis IP68, Konformität zu MIL-STD-810 und im laufenden Betrieb wechselbare Akkupakete. Diese Kriterien bestimmen die Bauteilauswahl, Beschichtungstechnologien, Steckverbinder und die Dokumentationstiefe für anspruchsvolle Märkte wie Außendienst, Fertigung, Logistik und Rettungswesen.
Die nachfolgenden Leistungsmerkmale bauen direkt auf den hardwareseitigen PCB-Vorgaben aus dem ersten Abschnitt auf.
Umsetzung industrieller und robuster Spezifikationen
Enterprise-Funktionen
- Integration von Sicherheitsmodulen wie TPM 2.0 für hardwaregestützte Verschlüsselung und Zertifikatsverwaltung.
- Erweiterte Schnittstellen einschließlich kabelgebundenem Ethernet, seriellen Ports und zusätzlichen USB-Anschlüssen für industrielle Peripheriegeräte.
- Bauteile mit erweitertem Temperaturbereich von -20 bis +60 °C für Lagerhallen, Außenbereiche und Fahrzeugterminals.
- Langfristige Komponentenverfügbarkeit zur Absicherung von Produktzyklen über 5 bis 7 Jahre ohne Redesigns.
Robuste Bauweise
- Vollflächige Schutzlackierung der Baugruppe in Kombination mit mechanischer Gehäuseabdichtung für Schutzarten von IP65 bis IP68 gegen Staub, Wasser und Chemikalien.
- Schockabsorbierende Befestigungspunkte zur Einhaltung der Belastungsgrenzen nach MIL-STD-810 bei Sturz und Vibration.
- Extremtemperaturbetrieb von -30 bis +70 °C für Tiefkühllager bis hin zu direkter Sonneneinstrahlung im Sommer.
- Unterbrechungsfreie Hot-Swap-Akkusysteme für den kontinuierlichen 24/7-Schichtbetrieb im industriellen Feldeinsatz.
Fertigung für Bildungs- und Einstiegs-Tablets
Im Bildungsbereich stehen strenge Kostengrenzen im Vordergrund, während gleichzeitig hohe mechanische Widerstandsfähigkeit im Schulalltag und zentrale Administrierbarkeit gewährleistet sein müssen. Zielgrößen von unter 200 Dollar Gesamtherstellkosten erfordern eine stringente Fertigungsstrategie, robuste Stoßdämpfung und standardisierte Großserienfertigung. Eine unzureichende Kostenkontrolle verhindert den Marktzugang bei Ausschreibungen, während mangelnde Solidität zu untragbaren Ausfallraten im Schulbetrieb führt.
APTPCB unterstützt Hersteller von Bildungselektronik mit kostenoptimierten Fertigungsabläufen für wettbewerbsfähige Stückzahlen.
Strategien zur Kostenoptimierung
- Standardisierte Komponentenwahl: Ausgewogene Kombination aus bewährten Prozessoren und Speichern, die Lernanforderungen zuverlässig erfüllt und Beschaffungskosten senkt.
- Vereinfachter Lagenaufbau: Einsatz von 6- bis 8-Lagen-Leiterplatten anstelle teurer 10- bis 14-Lagen-Aufbauten reduziert Material- und Fertigungskosten bei voller elektrischer Integrität.
- Fokus auf Kernfunktionen: Verzicht auf kostspielige Zusatzausstattung wie Mobilfunkmodems oder Biometriesensoren zugunsten robuster Basisausstattung.
- Skaleneffekte in der Großserie: Hochautomatisierte SMT-Linien und optimierte Nutzenlayouts senken die Bestückungskosten bei hohen Losgrößen.
- Stabile Lebenszyklusplanung: Langfristig verfügbare Stücklisten minimieren Requalifizierungsaufwände bei mehrjährigen Beschaffungsprogrammen.
Durch kostenbewusstes PCB-Design, hochmoderne Fertigungskapazitäten und flexible Serienproduktion ermöglicht APTPCB Hardwareanbietern im Bildungssektor die erfolgreiche Umsetzung langlebiger und budgetgerechter Tablet-Plattformen.