
FAQ
Was ist Wellenlöten bei der Leiterplattenbestückung?
Das Wellenlöten ist ein etablierter Fertigungsprozess in der PCB-Bestückung, bei dem flüssiges Lot in Form einer kontinuierlichen Welle an die Unterseite der bestückten Leiterplatte geführt wird. Dadurch werden zuverlässige stoffschlüssige Lötstellen an den Bauteilanschlüssen erzeugt. Das Verfahren eignet sich optimal für bedrahtete THT-Bauelemente und Mischbaugruppen.
Was ist der Unterschied zwischen Wellenlöten und Reflow-Löten?
Beim Reflow-Löten wird vorab gedruckte Lotpaste auf SMD-Pads durch Konvektionshitze aufgeschmolzen. Das Wellenlöten hingegen ist für bedrahtete Durchsteckverbindungen konzipiert und kann zusätzlich auf der Unterseite geklebte SMD-Bauelemente in einem Durchlauf löten.
Wie lassen sich Lötbrücken beim Wellenlöten vermeiden?
Lötbrücken werden durch ausreichende Bauteilabstände, lückenlos aufgetragenen Lötstopplack zwischen den Lötaugen, eine exakt eingestellte Lötwellenhöhe und optimale Kontaktzeiten verhindert. Ein fertigungsgerechtes DFM-Design ist die wirksamste Maßnahme gegen Kurzschlüsse.
Was versteht man unter Selektivlöten?
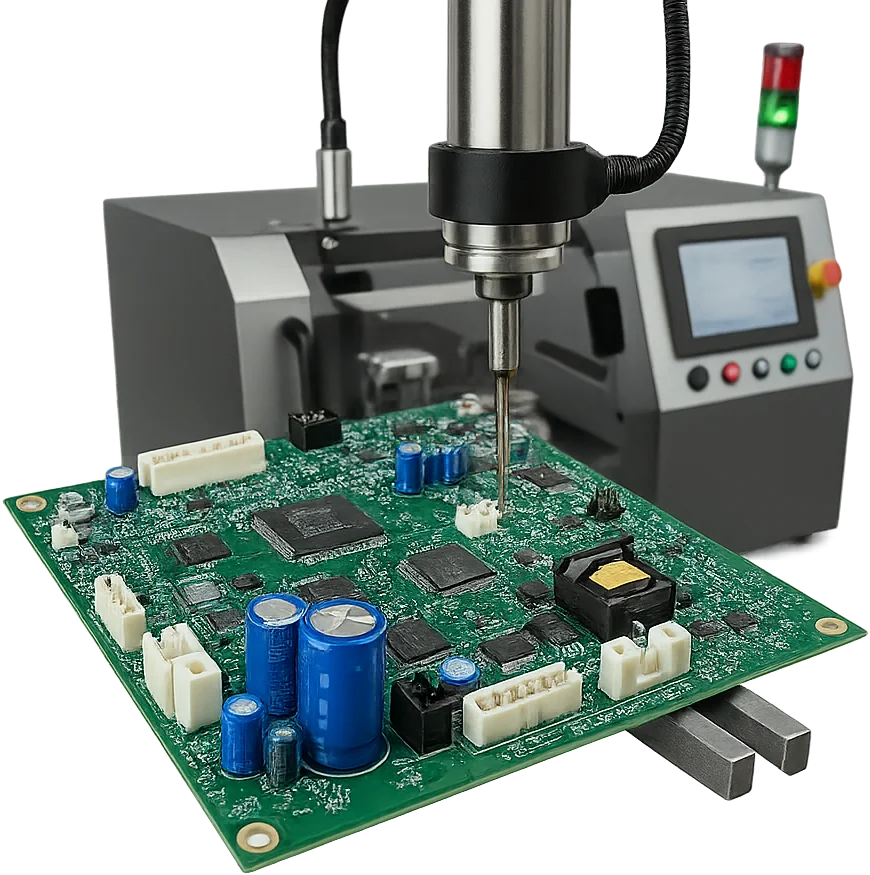
Das Selektivlöten führt flüssiges Lot über eine programmgesteuerte Minilötdüse punktgenau an einzelne THT-Punkte heran. Dadurch werden bedrahtete Komponenten zuverlässig gelötet, ohne umliegende wärmeempfindliche SMD-Komponenten unzulässigen thermischen Belastungen auszusetzen.
Welcher Mindestbohrungsdurchmesser gilt für das Wellenlöten?
Wellenlötprozesse können Bohrungen von ca. 0,3 mm bis 3,2 mm zuverlässig durchsteigen. Eine vollständige Durchstiegsfüllung setzt jedoch ein ausreichendes Loch-zu-Draht-Spiel voraus. Als bewährte Richtlinie gilt ein Lochdurchmesser, der mindestens 0,3 mm über dem Drahtdurchmesser liegt.
Das Durchstecklöten (THT) stellt eine mechanisch hochbelastbare und elektrisch zuverlässige Verbindung her, indem Anschlussdrähte durch metallisierte Bohrungen (PTH) geführt und im Kupferzylinder verlötet werden. Es bleibt der unverzichtbare Standard für Steckverbinder, Relais, Transformatoren, Leistungshalbleiter und Klemmenblöcke, bei denen mechanische Steckkräfte, Vibrationen oder hohe Ströme eine Verankerung im Board erfordern.
Ein erfolgreicher THT-Fertigungsprozess beruht auf drei Kernentscheidungen:
- Welches Lötverfahren passt optimal zur Baugruppengeometrie und zum Produktionsvolumen?
- Welche Leiterplattenparameter müssen vor der Fertigung verbindlich definiert werden?
- Welche Prüfmethoden verifizieren die geforderte Lötstellenqualität nach IPC-Standards?
Wichtige Erkenntnisse
- Wählen Sie Handlöten, Wellenlöten oder Selektivlöten basierend auf Bauteilzugänglichkeit, thermischer Masse, Baugruppenmix und Qualitätsanforderungen.
- Definieren Sie Bohrungsspiel, Restringbreiten, Wärmefallen als Wärmefallen und Bauteilüberstände frühzeitig im PCB-Layout.
- Qualifizieren Sie Lötprofile an realen Leiterplatten mit der freigegebenen Legierung und dem passenden Flussmittel.
- Spezifizieren Sie Prüfklassen nach IPC-A-610, Rückverfolgbarkeit und Prüfprotokolle im RFQ-Paket.
- Bewerten Sie Lötstellen ganzheitlich über Gefügebildung und Benetzung statt allein über den Füllgrad.
Inhaltsverzeichnis
- Was ist eine THT-Leiterplatte?
- THT vs. SMT: Welche Technologie sollten Sie wählen?
- Wann sollten bedrahtete Bauteile verwendet werden?
- Welches Lötverfahren ist das richtige?
- Welche DFM-Prüfungen sind für die THT-Bestückung erforderlich?
- Wie wird ein THT-Lötprozess qualifiziert?
- Wie werden THT-Lötstellen zuverlässig geprüft?
- Welche Lötfehler treten typischerweise auf?
- Was gehört in eine vollständige THT-Bestückungsanfrage?
Was ist eine THT-Leiterplatte?
Eine THT-Leiterplatte ist für bedrahtete Bauteile ausgelegt, deren Anschlussbeinchen durch gebohrte, metallisierte Durchkontaktierungen (PTH) geführt und auf der Gegenseite verlötet werden. Die Durchstecktechnik war historisch das Fundament der Leiterplattenfertigung. Moderne Elektronik setzt auf Mischbestückung: Hochintegrierte SMD-Bausteine sorgen für Packungsdichte, während bedrahtete THT-Komponenten überall dort eingesetzt werden, wo mechanische Festigkeit oder hohe Ströme gefordert sind.
THT vs. SMT SMT im Vergleich zu THT: Welche Technologie sollten Sie wählen?
| Kriterium | Durchsteckmontage (THT) | Oberflächenmontage (SMD / SMT) |
|---|---|---|
| Verbindungsart | Drähte durchdringen metallisierte Löcher und werden im Zylinder verlötet | Anschlüsse liegen plan auf Oberflächenpads und werden im Reflowofen gelötet |
| Typische Bauteile | Stecker, Relais, Trafos, Leistungskondensatoren, Klemmen | ICs, passive Bauelemente, BGAs, QFNs und moderne Gehäuseformen |
| Flächenbedarf | Bohrungen beanspruchen Platz auf allen Innenlagen | Maximale Packungsdichte; beidseitige Bestückung Standard |
| Mechanische Festigkeit | Extrem widerstandsfähig gegen Steckkräfte, Schock und Schwingungen | Hängt von der Pad-Haftung ab; schwere Bauteile benötigen Zusatzfixierung |
| Lötverfahren | Handlöten, Wellenlöten, Selektivlöten oder Pin-in-Paste | Schablonendruck von Lotpaste und Konvektions-Reflowlöten |
| Fertigungskosten | Erfordert oft manuelle Vorbereitung oder spezialisierte Lötstraßen | Vollautomatische Bestückung auf Hochgeschwindigkeitslinien |
Für Baugruppen mit hohen mechanischen Beanspruchungen bleibt THT die technologische Referenz.
Wann sollten bedrahtete Bauteile verwendet werden?
Die Durchstecktechnik empfiehlt sich, wenn Bauteilgeometrie, mechanische Schnittstellen oder elektrische Leistungsanforderungen dies vorgeben:
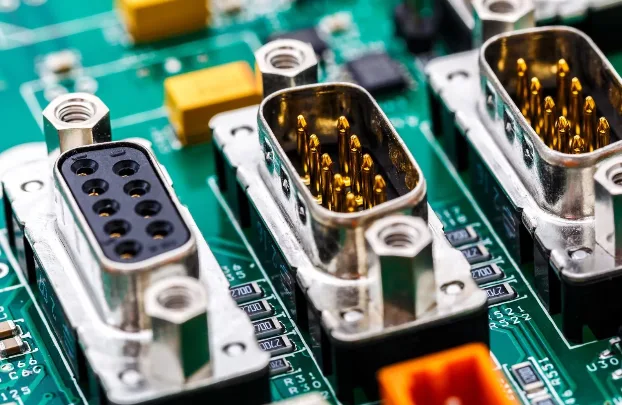
- Randsteckverbinder mit hohen Einsteck- und Auszugskräften.
- Relais und Leistungsschalter mit mechanischer Schaltbeanspruchung.
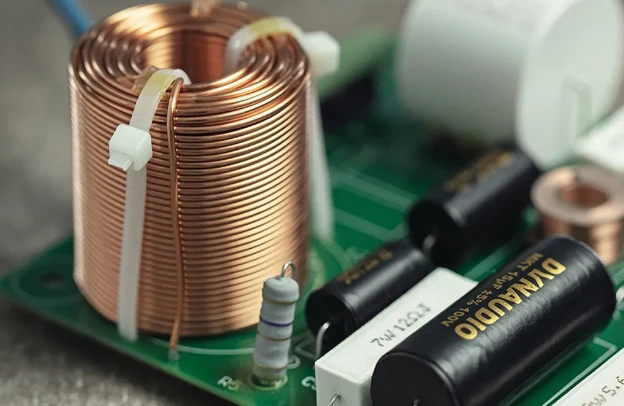
- Leistungstransformatoren und Spulen mit hoher Wärmekapazität.
- Bauelemente, die im Feld leicht austauschbar sein müssen.
Beachten Sie bei Mischbaugruppen thermische Grenzwerte benachbarter SMD-Bauteile. Weitere Details finden Sie in unserem Leitfaden zum SMT- und THT-Fertigungsablauf.
Welches Lötverfahren ist das richtige?
Die Wahl des optimalen Lötverfahrens hängt von Layout, Stückzahl und Zugänglichkeit ab:
| Lötverfahren | Optimaler Einsatz | Wichtigste Randbedingungen | Erforderliche Absicherung |
|---|---|---|---|
| Handlöten | Prototypen, Reparaturen, Kleinserien, unzugängliche Pins | Bedienereinfluss, längere Taktzeit, Prozessstreuung | Arbeitsanweisungen, kalibrierte Lötstationen, geschultes Personal |
| Wellenlöten | Mittlere bis hohe Stückzahlen, freie Unterseite | Lötmasken oder Lötrahmen erforderlich, Brückenrisiko | Thermoprofilierung, Stickstoffbegasung, Wellenwartung |
| Selektivlöten | Mischbestückung, empfindliche SMD-Komponenten auf der Unterseite | Längere Taktzeit pro Einzelpunkt gegenüber der Welle | Düsenprogrammierung, Stickstoffatmosphäre, Bauteilabstand |
| Pin-in-Paste Reflow | Baugruppen mit THT-Bauteilen im Standard-SMD-Reflowprozess | Exakte Pastenvolumenberechnung und hitzefeste Bauteilkörper | Stufenschablonen, exakt abgestimmtes Bohrungsspiel |
Selektivlöten bietet für anspruchsvolle Mischbaugruppen die höchste Prozesssicherheit bei minimaler thermischer Belastung.
Welche DFM-Prüfungen sind für die THT-Bestückung erforderlich?
Ein fundiertes DFM-Review stimmt Leiterplattendesign und Fertigungsprozesse frühzeitig aufeinander ab:
| DFM-Parameter | Designvorgabe | Fertigungsauswirkung |
|---|---|---|
| Bohrungs- zu Drahtspiel | Enddurchmesser 0,2 mm bis 0,5 mm größer als Bauteilpin | Sichert kapillaren Zinnaufstieg und vollständige Durchstiegsfüllung |
| Restringgeometrie | Einhaltung der IPC Class 2 oder Class 3 Grenzwerte | Verhindert Ausbrüche und garantiert stabile Lotmenisken |
| Wärmefallen als Wärmefallen | Sternförmige Anbindung an durchgehende Kupferlagen | Verhindert übermäßigen Wärmeabfluss und kalte Lötstellen |
| Abstand zu SMD-Pads | Sicherheitsabstand von mindestens 3 mm zur Selektivlötzone | Schützt SMD-Bauteile vor Hitzeschäden und Lotanhaftung |
Nutzen Sie vor Produktionsstart unser umfassendes DFM-Leiterplattenreview.
Wie wird ein THT-Lötprozess qualifiziert?
Ein produktionsreifer Lötprozess wird an realen Leiterplatten validiert:
- Freigabe von Lötzinnlegierung und Flussmitteltyp.
- Verträglichkeit mit der PCB-Oberfläche (ENIG, HASL, OSP).
- Einhaltung der Bauteilgrenztemperaturen im Datenblatt.
- Berücksichtigung von Leiterplattendicke und Innenlagenkupfer.
- Absicherung schwer durchwärmbarer Lötstellen an Masseflächen.
Die Prozessüberwachung umfasst Lotbadanalysen, Flussmittelauftragskontrolle und Düsennachkalibrierung.
Wie werden THT-Lötstellen zuverlässig geprüft?
Die Prüfung erfolgt anhand der Abnahmekriterien nach IPC-A-610 und J-STD-001:
| Prüfmethode | Einsatzbereich | Grenzen |
|---|---|---|
| Sichtprüfung | Benetzung, Meniskusbildung, Lötbrücken, Bauteilsitz | Keine Aussage über Füllgrad im verdeckten Bohrungszylinder |
| 2D-Röntgenprüfung | Durchstiegsfüllung und Ausrichtung der Pins | Überlagerungen bei dichten Mehrlagenboards erschweren Analyse |
| 3D-Röntgenprüfung | Exakte Volumen- und Hohlraummessung und Gaseinschlüssen | Höherer Zeit- und Kostenaufwand |
| Schliffbildanalyse | Gefügebeurteilung und intermetallische Phasen | Zerstörende Prüfung |
Welche Lötfehler treten typischerweise auf?
Fehlerursachen müssen systematisch nach Position und Prozessparametern analysiert werden:
| Lötfehler | Mögliche Ursachen | Analysefokus |
|---|---|---|
| Unvollständige Füllung | Zu enges Bohrungsspiel, mangelnde Vorheizung, zu geringe Flussmittelaktivität | Bohrungstoleranzen, Temperaturprofil und Wärmefallen prüfen |
| Lötbrücken | Geringer Pin-Abstand, Lötwellenabriss, Flussmittelmangel | Wellenabrisswinkel, Düsenabstand und Schutzgas prüfen |
| Gasblasen und Poren | Feuchtigkeit im Basismaterial, unzureichende Hülungsverkupferung | Leiterplattentrocknung und Galvanikqualität prüfen |
| Lotperlen | Spritzer durch kochende Flussmittellösemittel | Vorheizzeit und Vorheiztemperatur anpassen |
Was gehört in eine vollständige THT-Bestückungsanfrage?
Ein lückenloses RFQ-Paket sichert präzise Angebote und schnelle Produktionsfreigaben:
Designdaten und Komponenteninformationen
- Gerber-, ODB++- oder IPC-2581-Produktionsdaten.
- Bestückungs- und Fertigungszeichnungen mit Formangaben.
- Stückliste (BOM) mit validierten Hersteller-Teilenummern.
- Spezifikation von Lötrahmen oder Selektivlötschablonen.
- Anforderungsklasse nach IPC-A-610 nach Klasse 2 oder Klasse 3.
Ein vollständiges Datenpaket ermöglicht es unserem Full-Service-Bestückungsteam, Fertigungsvorrichtungen und Taktzeiten exakt zu kalkulieren.
Standards und Grenzen der Verantwortung
Relevante normative Grundlagen für THT-Bestückungen:
- IPC-A-610 — Abnahmekriterien für elektronische Baugruppen.
- J-STD-001 — Anforderungen an gelötete elektrische und elektronische Baugruppen.
- IPC-2221 — Generischer Standard für Leiterplattendesign.
- IPC-2222 — Schnittstellenstandard für starre Leiterplatten.
APTPCB prüft Layoutdaten, Fertigungsparameter und Testanforderungen für PCBA detailliert vor Auftragserteilung.
Häufige Fragen zum Durchstecklöten
Was ist Durchstecklöten?
Das Durchstecklöten verbindet Bauteilanschlüsse mechanisch und elektrisch mit metallisierten Durchkontaktierungen, indem flüssiges Lot den Zylinder und die Lötaugen vollständig benetzt.
Ist eine THT-Baugruppe robuster als reine SMT?
Ja, bei mechanischer Zug- oder Druckbelastung, Vibrationen und schweren Bauelementen bietet THT eine signifikant höhere mechanische Stabilität als reine SMD-Lötstellen.
Wann wird Handlöten eingesetzt?
Handlöten eignet sich für Musterbauten, Reparaturen, Nacharbeiten sowie für Anschlüsse, die für Lötanlagen geometrisch unzugänglich sind.
Wann ist Wellenlöten die wirtschaftlichste Wahl?
Das Wellenlöten ist optimal für Serienfertigungen mit einseitiger THT-Bestückung und freier Zugänglichkeit der Lötseite.
Welche Vorteile bietet Selektivlöten gegenüber der Welle?
Das Selektivlöten schützt temperaturempfindliche SMD-Komponenten vor Hitzestress und erfordert keine aufwendigen Lötrahmen für Mischbaugruppen.
Angebot und DFM-Prüfung für THT-Bestückung anfordern
Eine fehlerfreie THT-Baugruppe beginnt mit der richtigen Verfahrensauswahl, fertigungsgerechten PCB-Parametern und definierten Prüfkriterien. Reichen Sie Ihre Designdaten und BOM für eine professionelle DFM-Prüfung und Bestückungskalkulation ein.