

Eine Checkliste für die PCB-Sichtprüfung bildet die erste Verteidigungslinie gegen Fertigungsfehler bei bestückten Leiterplatten. Während elektrische Funktionstests die logische Funktion bestätigen, sichert die optische Begutachtung die Langzeitzuverlässigkeit ab, indem sie kalte Lötstellen, versetzte Bauteile oder Beschädigungen der Oberfläche aufdeckt, bevor die Baugruppe das Werk verlässt. Bei APTPCB integrieren wir diese Prüflisten in jede Fertigungsstufe, um die Konformität mit IPC-Klasse 2 und Klasse 3 lückenlos zu gewährleisten.
Kurzantwort in 30 Sekunden
Für Entwicklungsingenieure und Qualitätsmanager muss eine Sichtprüfungs-Checkliste folgende Kernparameter abdecken:
- Normenkonformität: Abgleich anhand der Kriterien der IPC-A-610 für die geforderte Zielklasse 1, 2 oder 3.
- Vergrößerungsbereich: 1,75-fach bis 4-fach für die Übersichtsprüfung; 10-fach bis 20-fach zur Beurteilung von Fine-Pitch-Bauteilen.
- Beleuchtung: Kaltweißes Licht mit mehr als 1000 Lux und schattenfreie Ringbeleuchtung zur Erkennung von Benetzungsfehlern.
- Blickwinkel: Schräge Inspektion unter einem Winkel von 45 Grad zur Erkennung abgehobener Pads und Fersenkehlen, die in der Draufsicht verborgen bleiben.
- Prüfmuster: Systematisches Scannen im Z-Muster oder zonenweise Aufteilung, um Auslassungen zu verhindern.
- Fehlerprotokollierung: Dokumentation jedes Mangels mit eindeutigen Bauteilbezeichnungen wie R12 oder U4 anstelle allgemeiner Beschreibungen.
Was ist eine PCB-Sichtprüfung?
Die manuelle PCB-Sichtprüfung ist die optische Beurteilung einer unbestückten Leiterplatte oder Baugruppe durch geschultes Prüfpersonal, mit oder ohne optische Vergrößerungshilfen, anhand festgelegter Annahmekriterien. Für Baugruppen stammen diese Kriterien typischerweise aus der Richtlinie IPC-A-610 Akzeptanzkriterien für elektronische Baugruppen in der beauftragten Klasse. Die Prüfung umfasst das Erscheinungsbild der Lötstellen bezüglich Benetzung, Hohlkehlen, Brücken und Lötkugeln, die Bauteilpräsenz, Polarität und Ausrichtung, Durchsteckkontaktfüllung und Pinüberstand sowie Verschmutzungen und Basismaterialschäden. Da verdeckte Lötstellen nicht einsehbar sind, wird sie stets mit AOI, Röntgenprüfung und elektrischen Tests kombiniert.
Wann eine manuelle Checkliste für die Sichtprüfung gilt und wann nicht
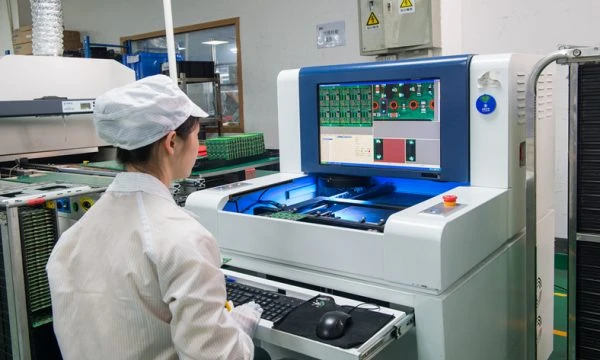
Die manuelle Sichtprüfung ist flexibel einsetzbar, stößt jedoch an physikalische Grenzen. Die klare Abgrenzung zwischen manuellem und automatisiertem Prüfeinsatz ist entscheidend für wirtschaftliche Qualität.
Wann eine manuelle Sichtprüfungs-Checkliste unverzichtbar ist:
- NPI und Prototypenbau: Essenziell für die ersten 1 bis 50 Baugruppen, um den Lötprozess abzustimmen und Layoutprobleme frühzeitig aufzudecken.
- Prüfung nach Nacharbeit: Nach dem manuellen Austausch einer Komponente muss die Reparaturstelle von einem Prüfer visuell freigegeben werden.
- Große THT-Bauelemente: Steckverbinder und Transformatoren verdecken häufig Kamerablickwinkel automatischer Systeme und erfordern manuelle Seitenprüfungen.
- Kosmetische Kriterien: Prüfung auf Kratzer, Farbabweichungen oder Aufkleberausrichtung, die von Software oft fehlinterpretiert werden.
- Sonderbauformen: Bauteile mit unregelmäßigen Geometrien, die sich nur schwer in Standard-AOI-Bibliotheken einpflegen lassen.
Wann manuelle Prüfung nicht ausreicht und AOI oder Röntgen nötig sind:
- Serienfertigung mit hohen Stückzahlen: Ermüdung führt nach ein bis zwei Stunden zu sinkenden Erkennungsraten; hier ist die automatische optische Inspektion AOI unverzichtbar.
- Verdeckte Lötstellen: BGAs, QFNs und LGAs besitzen verdeckte Anschlüsse unter dem Gehäuse, die zwingend eine Röntgeninspektion erfordern.
- Innenlagenfehler: Sichtprüfungen können keine Delamination oder Leiterbahnbrüche im Inneren von Multilayer-Leiterplatten erkennen.
- Hochfrequenz-Signalintegrität: Die Sichtprüfung bestätigt die Platzierung, kann jedoch Impedanzen oder Signalübertragungen nicht verifizieren.
Prüfkriterien für die PCB-Sichtprüfung: Regeln und Spezifikationen

Eine standardisierte Prüfliste basiert auf quantifizierbaren physikalischen Kenngrößen. Die folgende Tabelle fasst die bei APTPCB angewendeten Bewertungskriterien zusammen:
| Prüfpunkt | Empfohlener Richtwert | Bedeutung für die Zuverlässigkeit | Verifikationsmethode | Mögliche Ausfallfolge |
|---|---|---|---|---|
| Lötbenetzung | Kontaktwinkel unter 90° mit konkaver Hohlkehle | Sichert eine stabile intermetallische Verbindung. | Mikroskop unter 45°-Blickwinkel. | Kalte Lötstellen, sporadische Wackelkontakte. |
| Bauteilpolarität | Kerbe oder Punkt stimmt mit Bestückungsdruck überein | Verhindert sofortige Zerstörung der Schaltung. | Abgleich Gehäusemarkierung mit Bestückungsdruck. | Durchbrennen der Baugruppe, Kurzschluss. |
| Bauteilausrichtung | Überhang unter 25 % der Padbreite | Sichert elektrische Isolation und mechanischen Halt. | Draufsicht bei 4-facher Vergrößerung. | Geschwächte Lötstelle, Kurzschlussgefahr. |
| Lötbrücken | 0 % zulässig zwischen getrennten Leitern | Verhindert elektrische Kurzschlüsse. | Gegenlicht oder geneigte Ringleuchte. | Funktionsausfall beim ersten Einschalten. |
| Lötkugeln | Keine losen Kugeln über 0,13 mm | Können sich im Betrieb lösen und Kurzschlüsse verursachen. | Hochauflösender Scan, Bürstentest. | Feldausfall durch Vibration. |
| THT-Durchstieg | Über 75 % vertikale Füllung für Klasse 2 | Garantiert mechanische Verankerung der Hülse. | Seitenansicht oder Röntgen-Stichprobe. | Pinabriss, Unterbrechung bei Erschütterung. |
| Pinüberstand | Typisch 1,5 mm bis 2,5 mm | Verhindert Berührung mit Gehäuse oder Schirmung. | Messschieber oder Prüflehre. | Mechanische Kollision, Kurzschluss. |
| Leiterplattenoberfläche | Kein freiliegendes Kupfer, keine tiefen Kratzer | Schützt Leiterbahnen vor Oxidation und Korrosion. | Mit bloßem Auge und 2-facher Vergrößerung. | Langzeitkorrosion, Kriechströme. |
| Flussmittelreste | Minimal bei No-Clean, keine bei wasserlöslichem Flussmittel | Verhindert dendritisches Wachstum und Kriechströme. | UV-Licht-Inspektion. | Leckströme, elektrochemische Migration. |
| Bauteilhöhe | Entspricht den Vorgaben der mechanischen Zeichnung | Garantiert Passgenauigkeit im Endgehäuse. | Höhenmessuhr oder Passlehre. | Montageprobleme beim Gehäusezusammenbau. |
Grenzwerte für den Pinüberstand nach IPC-A-610 Klasse 2
Für bedrahtete Bauteile legt die IPC-A-610 Minimal- und Maximalüberstände fest. Als Mindestanforderung für alle Klassen gilt, dass das Drahtende im Lötmeniskus erkennbar sein muss. Als Maximalwert gilt in der Regel 2,5 mm für Klasse 2 und 1,5 mm für Klasse 3, während Klasse 1 primär durch das Risiko von Kurzschlüssen begrenzt wird. Baugruppenzeichnungen können strengere Vorgaben definieren, um Kollisionen mit Gehäusen auszuschließen.
| IPC-Klasse | Minimaler Überstand | Maximaler Überstand in der Praxis |
|---|---|---|
| Klasse 1 | Drahtende im Lot erkennbar | Kein Risiko einer Unterschreitung elektrischer Abstände |
| Klasse 2 | Drahtende im Lot erkennbar | 2,5 mm |
| Klasse 3 | Drahtende im Lot erkennbar | 1,5 mm |
Druckbare Checkliste für die Baugruppenprüfung
- Richtiger Leiterplattenrevisionsstand und Seriennummernaufkleber vorhanden
- Keine fehlenden, überzähligen oder falschen Komponenten im Vergleich zu Stückliste und Referenzmuster
- Polarität und Pin-1-Ausrichtung bei ICs, Dioden und gepolten Kondensatoren korrekt
- Bauteilausrichtung und seitlicher Versatz innerhalb der zulässigen Klassengrenzen
- Einwandfreie Lötbenetzung mit konkaven Menisken ohne Entnetzung
- Keine Lötbrücken, Eiszapfen oder losen Lötspritzer
- THT-Durchstieg und Pinüberstand entsprechen den Spezifikationen der Baugruppenzeichnung
- Keine abgehobenen Lötpads, beschädigten Leiterbahnen oder freiliegenden Kupferstellen
- Flussmittelrückstände und Verunreinigungen innerhalb der vereinbarten Grenzwerte
- Mechanische Prüfung: Steckersitz, Verschraubungen, Bauhöhe und Freihaltezonen
- Alle Abweichungen mit Bauteilbezeichnung und Fehlercode im Prüfprotokoll erfasst
Schritte zur Implementierung der Sichtprüfung
Ein wirksamer Prüfablauf erfordert eine feste Struktur. Befolgen Sie diese Schritte für eine verlässliche manuelle Qualitätsprüfung:
- Arbeitsplatz vorbereiten: Sicherstellen des ESD-Schutzes mit Erdungsarmband und ableitfähiger Matte. Beleuchtung auf mindestens 1000 Lux einstellen und Mikroskopoptik reinigen.
- Referenzmuster bereitstellen: Ein verifiziertes Golden Sample als direkten optischen Vergleichsmaßstab für Bauteilausrichtung und Bestückung neben den Prüfling platzieren.
- Übersichtssichtprüfung: Baugruppe aus Armlänge auf grobe Schäden, Verfärbungen, Verzug oder fehlende Großbauteile prüfen.
- Systematische Lötstellenprüfung: Leiterplatte unter dem Mikroskop bei 4- bis 10-facher Vergrößerung im Z-Muster abfahren und Lötkehlen nach den PCB-Qualitätsstandards beurteilen.
- Bauteilverifikation: Beschriftung und Polarität kritischer Komponenten wie ICs, Dioden und Elkos gegen die Bestückungsunterlagen gegenprüfen.
- Fremdkörper- und Schmutzkontrolle: Suche nach losen Lötkugeln, Drahtresten oder unzulässigen Flussmittelrückständen zwischen eng benachbarten Pins.
- Kennzeichnung und Protokollierung: Fehlerhafte Stellen mit ablösbaren Markierungspfeilen kennzeichnen und mit Fehlercode wie U12 Lötbrücke im Qualitätsbericht festhalten.
- Endabnahme und Kennzeichnung: Nach erfolgreicher Prüfung den Prüfstempel oder Freigabeaufkleber auf dem Begleitpapier oder am Rand der Leiterplatte anbringen.
Fehlermuster und Fehlerbehebung
Fehlerursachen müssen an der Wurzel behoben werden. Der Zusammenhang zwischen optischem Befund und Prozessursache erlaubt gezielte Optimierungen:
Symptom: Grabsteineffekt
- Ursache: Ungleichmäßige Erwärmung oder unsymmetrische Padflächen führen zu einseitiger Oberflächenspannung.
- Prüfung: Pad-Geometrien und Lotpastenvolumen vergleichen.
- Behebung: Abgehobene Seite manuell nachlöten.
- Prävention: DFM-Richtlinien für thermisch symmetrische Pad-Anbindungen umsetzen.
Symptom: Lötbrücken (Kurzschlüsse zwischen Pins)
- Ursache: Zu viel Lotpaste, nachlassende Schablonenspannung oder zu hoher Bestückungsdruck.
- Prüfung: Schablonenfreistellung kontrollieren, typisch 10 bis 15 % Flächenreduktion.
- Behebung: Überschüssiges Lot mit Entlötlitze entfernen.
- Prävention: Schablonenreinigungszyklus verkürzen und Rakeldruck anpassen.
Symptom: Kalte Lötstelle (Matte, körnige oder konvexe Oberfläche)
- Ursache: Ungenügende Temperatur beim Reflowlöten oder Erschütterung während der Erstarrung.
- Prüfung: Reflow-Temperaturprofil und Peak-Temperatur überprüfen.
- Behebung: Flussmittel auftragen und mit temperaturgeregeltem Lötkolben nachlöten.
- Prävention: Ofenprofil optimieren.
Symptom: Entnetzung (Lot zieht sich von Pad oder Anschluss zurück)
- Ursache: Oxidierte Anschlüsse oder verunreinigte Leiterplattenpads.
- Prüfung: Lagerdauer und Schutzatmosphäre der Leiterplatten prüfen.
- Behebung: Pins reinigen, aktiveres Flussmittel verwenden und nachlöten.
- Prävention: Lagerungsbedingungen für Leiterplatten und Bauteile verbessern.
Symptom: Bauteilversatz
- Ursache: Ungenauigkeit des Bestückungsautomaten oder ruckartiger Transport vor dem Lötofen.
- Prüfung: Koordinatendaten der Bestückungsmaschine verifizieren.
- Behebung: Mit Heißluft nachjustieren, falls elektrische Verbindung beeinträchtigt ist.
- Prävention: Kamerasystem des Bestückers kalibrieren.
Symptom: Ungenügender Lotauftrag (Verhungerte Lötstelle)
- Ursache: Verstopfte Schablonenöffnung oder angetrocknete Lotpaste.
- Prüfung: Schablonensauberkeit und Pastenalter kontrollieren.
- Behebung: Lötdraht manuell zuführen und nachlöten.
- Prävention: Automatische 3D-Lotpasteninspektion SPI einführen.
Designentscheidungen zur Erleichterung der Prüfung
Effiziente Sichtprüfungen beginnen im PCB-Layout. Entwickler können Prüfzeiten deutlich senken:
- Gruppierung von Bauteilen: Passive Bauelemente in gleichmäßigen Reihen anordnen, um ein schnelles Überfliegen im Z-Muster zu ermöglichen.
- Sichtbare Polaritätsmarkierungen: Kennzeichnungen so platzieren, dass sie auch nach dem Bestücken nicht vom Bauteilkörper verdeckt werden.
- Freier Blickwinkel: Hohe Bauteile wie Elkos nicht unmittelbar neben Fine-Pitch-ICs platzieren, da sie Schatten werfen und die 45°-Sicht behindern.
- Passermarken und Fiducials: Klare optische Marken helfen auch menschlichen Prüfern bei der Orientierung auf dicht gepackten Baugruppen.
- Lesbare Schriftgrößen: Strichstärken von mindestens 0,15 mm für Bauteilbezeichnungen verwenden, damit diese ohne Extremvergrößerung lesbar sind.
Häufig gestellte Fragen (FAQ)
Kann eine Sichtprüfung elektrische Funktionstests ersetzen? Nein. Die Sichtprüfung beurteilt die mechanische Verarbeitung und Lötqualität. Sie kann keine internen Halbleiterdefekte, fehlerhafte Firmware oder Mikrorisse in Innenlagen feststellen. Sie muss stets mit elektrischen Qualitätskontrollen wie ICT oder FCT kombiniert werden.
Was unterscheidet IPC-Klasse 2 und Klasse 3 bei der Sichtprüfung? Klasse 2 toleriert kosmetische Unvollkommenheiten, solange die Funktion erhalten bleibt. Klasse 3 stellt strengere Anforderungen; beispielsweise wird für Durchsteckmontagen ein vertikaler Durchstieg von mindestens 75 % gefordert, während Klasse 2 unter bestimmten Bedingungen 50 % akzeptiert.
Wie lange sollte die Sichtprüfung einer Leiterplatte dauern? Für eine typische Baugruppe mittlerer Komplexität dauert die Prüfung 2 bis 5 Minuten. Längere Prüfungen führen zu Ermüdung und sinkenden Fehlererkennungsraten.
Wird für jede Prüfung ein Mikroskop benötigt? Nicht durchgehend. Allgemeine Übersichts- und Vollständigkeitsprüfungen erfolgen mit beleuchteten Lupenleuchten bei 3-facher Vergrößerung. Für Bauformen wie 0402, Fine-Pitch-QFP und Mikrolötkugeln ist ein Stereomikroskop mit 10- bis 20-facher Vergrößerung zwingend.
Wie lassen sich BGA-Komponenten visuell prüfen? Optisch können nur die äußeren Kugelreihen mit Spiegeln oder Prismenoptiken begutachtet werden. Die inneren BGA-Verbindungen sind unsichtbar und erfordern eine Röntgeninspektion.
Was versteht man unter einem Golden Board? Ein Golden Board ist ein verifiziertes, fehlerfreies Referenzmuster. Prüfer nutzen es als Vergleichsobjekt, um Unklarheiten bei Polarität oder Bestückungsvarianten zweifelsfrei zu klären.
Wie oft sollten Prüfer Pausen einlegen? Die Sichtprüfung fordert die Augen stark. Empfohlen werden 5 bis 10 Minuten Bildschirmpause pro Stunde, um eine konstant hohe Trefferquote zu sichern.
Ist ein AOI-System besser als die manuelle Sichtprüfung? In der Großserie ist AOI schneller und reproduzierbarer. Bei Kleinserien, Sonderbauformen und subjektiven Kriterien wie leichtem Flussmittelschleier ist der menschliche Prüfer oft überlegen.
Welche Voraussetzungen gelten für die Umstellung auf AOI? Erforderlich sind saubere CAD-Koordinaten, gepflegte Bauteilbibliotheken und definierte Beleuchtungsparameter für unterschiedliche Lötstellengeometrien.
Wie werden Sichtprüfungsergebnisse dokumentiert? Entweder über digitale MES-Systeme oder über Fertigungsbegleitkarten mit Seriennummer, Prüferkürzel und genauer Angabe des Fehlers mit Bauteilbezeichnung.
Was muss ein Prüfbericht zur Baugruppensichtprüfung enthalten? Sachnummer, Revisionsstand, Los- oder Seriennummer, angewandte IPC-Klasse, Vergrößerung, Stichprobenumfang, detaillierte Mängel mit Bauteilbezeichnung und Fehlercode sowie Prüfer und Datum.
Weiterführende Seiten und Werkzeuge
- PCB-Qualitätsstandards: Detaillierte Übersicht über IPC-Klassen und Annahmekriterien.
- Automatische optische Inspektion AOI: Leitfaden zum Übergang von manueller Prüfung zu kamerabasierter Bildverarbeitung.
- DFM-Richtlinien für Leiterplatten: Design-Empfehlungen für prüffreundliche und fertigungsgerechte Leiterplattenlayouts.
Glossar wichtiger Fachbegriffe
| Begriff | Definition |
|---|---|
| Lötkehle | Die konkav ausgebildete Lötverbindung zwischen Bauteilanschluss und Leiterplattenpad. |
| Meniskus | Die gekrümmte Oberfläche des erstarrten Lotes; Kennzeichen einwandfreier Benetzung. |
| Grabsteineffekt | Aufrichten eines zweipoligen Chip-Bauelements durch ungleiche Oberflächenspannungskräfte beim Löten. |
| Kalte Lötstelle | Mangelhafte Verbindung mit unzureichender intermetallischer Phase, erkennbar an matter, körniger Struktur. |
| Lötbrücke | Ungewollte leitende Verbindung aus Lötzinn zwischen zwei benachbarten Leitern. |
| Lunker | Gaseinschlüsse oder Hohlräume innerhalb der erstarrten Lötstelle. |
| Koplanarität | Das ebene Ausgerichtetsein aller Anschlüsse eines Bauelements auf einer gemeinsamen Ebene. |
| Entnetzung | Zustand, bei dem flüssiges Lot eine Oberfläche zunächst benetzt, sich dann aber zu unregelmäßigen Tropfen zusammenzieht. |
| Head-in-Pillow | BGA-Lötfehler, bei dem die Lotkugel auf der Paste aufliegt, jedoch keine geschmolzene Einheit bildet. |
| Referenzbezeichnung | Die aufgedruckte alphanumerische Bauteilkennzeichnung wie R1 oder C5 auf der Leiterplatte. |
| IPC-A-610 | Der weltweite Standard für die visuelle Beurteilung elektronischer Baugruppen. |
| Golden Board | Ein fehlerfreies Referenzmuster, das Prüfern als visueller Vergleichsstandard dient. |
Angebot anfordern: DFM-Prüfung und Fertigung
Bereiten Sie den Übergang vom Prototyp zur Serie vor? APTPCB bietet umfassende DFM-Analysen und strenge Qualitätsprüfpläne inklusive AOI und Röntgenprüfung, damit Ihre Baugruppen jede Anforderung der Sichtprüfung zuverlässig erfüllen.
Für ein verbindliches Angebot stellen Sie uns bitte bereit:
- Gerber-Dateien im Format RS-274X oder ODB++.
- Vollständige Stückliste BOM mit Herstellerteilenummern.
- Bestückungs- und Baugruppenzeichnungen mit speziellen Prüfvorgaben.
- Gewünschte IPC-Zielklasse 2 oder 3.
Fazit
Eine strukturierte Checkliste für die PCB-Sichtprüfung ist unverzichtbar, um Verarbeitungsfehler rechtzeitig auszusortieren und Ausfälle im Feld abzuwenden. Durch die Kombination manueller Detailprüfungen im Prototypenbau mit automatisierten Prüfverfahren in der Serienfertigung sichern Entwickler und Einkäufer ein durchgängig hohes Qualitätsniveau. Bei APTPCB wenden wir diese strengen Maßstäbe auf jedes Kundenprojekt an.