
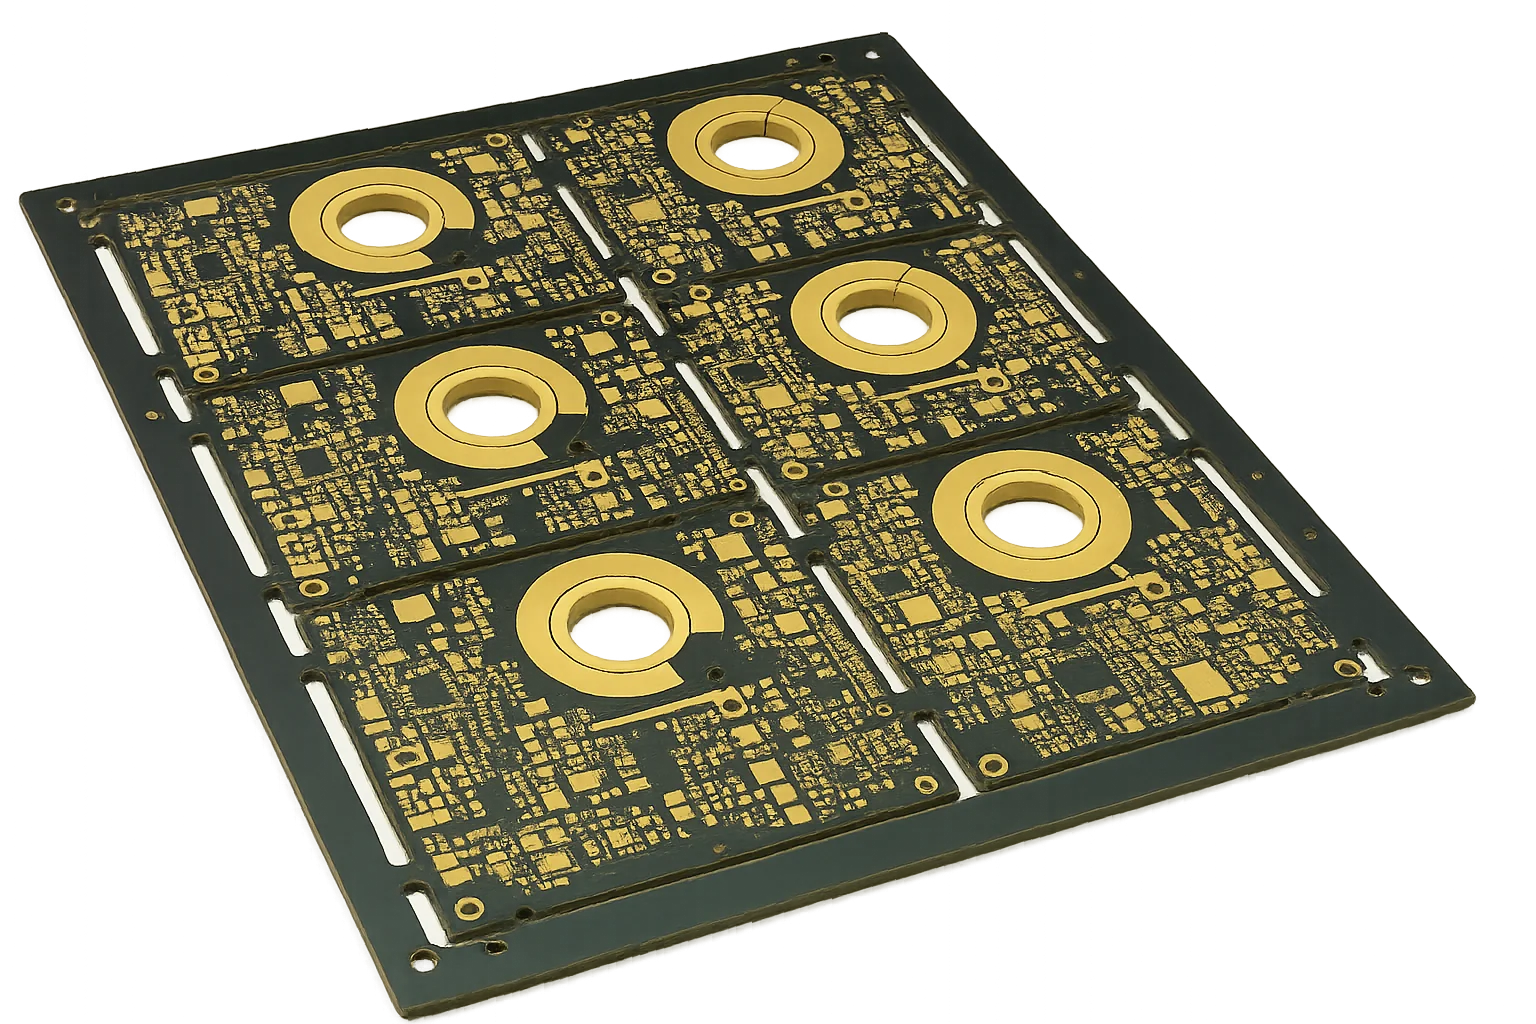
Leistungselektronik, Traktionsumrichter für Elektrofahrzeuge (EV), Leistungswandler für erneuerbare Energien und hochzuverlässige industrielle Motorantriebe ersetzen zunehmend sperrige mechanische Stromschienen und diskrete Kabelbäume durch Heavy-Copper-Leiterplatten (≥ 3 oz/ft2 bzw. 105 μm). Das direkte Einbetten hochstromführender Leiter in ein planares Multilayer-Substrat eliminiert den Übergangswiderstand verschraubter Klemmen, reduziert die Bauhöhe des Gehäuses um bis zu 50% und verbessert die Zuverlässigkeit bei starker Vibration in Automotive- und Aerospace-Umgebungen.
Das Design mit dickem Kupfer bringt jedoch komplexe physikalische Einschränkungen mit sich, die Standard-DFM-Regeln nicht abdecken. Die Dimensionierung von Hochstrom-Leiterbahnen mit den alten IPC-2221-Diagrammen führt zu überdimensionierten Leitern, weil IPC-2221 auf Einzelleiter-Messungen in Luft aus den 1950er-Jahren beruht und die moderne Wärmeleitung mehrschichtiger Dielektrika sowie benachbarte Masseflächen ignoriert. Nach IPC-2152 wird die Leiterquerschnittsfläche gegen den zulässigen Temperaturanstieg (Δ T), die Kupferdicke, die Platinendicke und die Wärmesenke benachbarter Flächen bilanziert. Darüber hinaus erzeugt der chemische Unterätzung ein trapezförmiges Leiterprofil, das eine aggressive CAM-Vorkompensation erfordert; die Prepreg-Harzvolumina müssen Vresin ≥ 1.30 × Vchannel erfüllen, um Laminationshohlräume zu vermeiden, und die hohe thermische Masse verlangt ein mehrstufiges Vorheizen (110°C - 130°C), um die von IPC-A-610 Klasse 3 geforderte Durchkontaktierungs-Füllung von ≥ 75% zu erreichen.
| Designparameter | Standardkupfer (0.5 oz - 2 oz) | Dickkupfer (3 oz - 5 oz) | Extremkupfer (6 oz - 10 oz+) | Primäre Fertigungsrestriktion |
|---|---|---|---|---|
| Strombelastbarkeit | ≤ 15A Dauerstrom | 20A - 60A Dauerstrom | 60A - 150A+ Dauerstrom | IPC-2152-Temperaturanstiegsrechnung (Δ T) |
| Min. Leiterbahn / Abstand (CAD) | 4 / 4 mil (0.10 mm) | 10 / 10 mil (0.25 mm) | 16 / 16 mil - 25 / 25 mil | Chemischer Ätzfaktor (F = T/U) und laterale Unterätzung |
| Prepreg-Laminationspaket | Standard 1080 / 2116 / 7628 | Hochharz 1080 HR / 2116 HR | Mehrlagige Hochharz-Glasgewebepakete | Vermeidung von Harzmangel (Vresin ≥ 1.30 Vchannel) |
| Bohr-Ringkragen-Zugabe | Standard +3 mil (0.075 mm) | +4 mil (0.10 mm) | +5 mil - 6 mil (0.125 mm - 0.15 mm) | Hohes Schnittdrehmoment und Bohrerverformung |
| Bestückungs-Vorwärmprotokoll | Umgebung bis 90°C Unterseite | 100°C - 115°C beidseitig | 120°C - 135°C mehrstufig | IPC-A-610-Klasse-3-Lochfüllung (≥ 75%) |
Für konkrete Fertigungstoleranzen, Materialverfügbarkeit und formale Fertigungsfreigaben siehe unsere Heavy-Copper-PCB-Fertigungskapazitäten. Wenn die Leistungsdichte eine extreme planare Wärmeleitung jenseits der Dielektrikumsgrenzen erfordert, prüfen Sie Metal-Core-PCB- (MCPCB-) Kapazitäten sowie die Standard-Rigid-PCB-Kapazitäten. Für Bestückungs-Prozessfenster siehe Dickkupfer-Selektivlöten & Bestückung.
Inhaltsverzeichnis
- Was definiert Dickkupfer vs. Extremkupfer?
- IPC-2152 vs. IPC-2221: Physik der Wärmeleitung
- IPC-2152-Stromtragfähigkeits- und Leiterbreiten-Matrix
- Ätzfaktor, laterale Unterätzung und CAM-Kompensation
- Multilayer-Lamination & Vermeidung von Harzhohlräumen
- Thermische Masse in der Bestückung & Löten nach IPC-A-610 Klasse 3
- Heavy-Copper-DFM- & RFQ-Checkliste
- Häufige Fragen (FAQ)
Was definiert Dickkupfer vs. Extremkupfer?
In der Standard-Leiterplattenfertigung verwenden Außenlagen typischerweise 1 oz fertiges Kupfer (35 μm oder 1.4 mil) und Innenlagen 0.5 oz oder 1 oz Folie. In Leistungselektronik, Motorantrieben und Energiewandlung für erneuerbare Energien übersteigen die Stromanforderungen schnell die thermische Kapazität der Standardfolie.
Standardkupfer:    0.5 oz bis 2 oz  (18 µm bis 70 µm)   --> Signal & Kleinleistungs-Steuerung
Dickkupfer:        3 oz bis 5 oz    (105 µm bis 175 µm) --> Netzteile, Industrieantriebe, 20A–60A
Extremkupfer:      6 oz bis 20 oz+  (210 µm bis 700 µm) --> EV-Traktionsumrichter, Militärradar, 60A–200A+
Die direkte Integration von Dickkupfer in die Leiterplatte bietet vier entscheidende mechanische und elektrische Vorteile gegenüber diskreten Stromschienen:
- Eliminierung von Kontaktstellen-Ausfällen: Diskrete Kupferschienen beruhen auf verschraubten Klemmen, gecrimpten Kabelschuhen oder Einpresspins. Unter starken Temperaturwechseln und hochvibrativen Automotive- oder Aerospace-Bedingungen lockern sich diese mechanischen Verbindungen, oxidieren und bilden katastrophale lokale Hotspots. Dickkupfer-Leiterbahnen sind monolithische, feste Kupferpfade.
- Kompakte Gehäuseprofile: Sperrige externe Kabelbäume und erhöhte Stromschienen erfordern hohe mechanische Freiräume. Planare Dickkupfer-Leiter liegen eingebettet im 1.6 mm bis 3.2 mm Substrat und reduzieren das Gehäusevolumen des Leistungsmoduls um bis zu 50%.
- Optimierter I2R-Leistungsverlust: Die Verteilung des Stroms auf breite, flache Kupferflächen maximiert die Oberfläche für konvektive und konduktive Kühlung und minimiert gleichzeitig den hochfrequenten Skin-Effekt-Widerstand.
- Kollokation von Logik und Leistung: Mehrlagige Dickkupfer-Designs erlauben feinrasterige Mikrocontroller-Signalverdrahtung auf den Außenlagen, während interne 4-oz- oder 6-oz-Lagen als Hochstrom-Leistungsbusse dienen.
IPC-2152 vs. Legacy-IPC-2221: Physik der Wärmeleitung
Über zwei Jahrzehnte dimensionierten Leistungselektronik-Ingenieure Hochstrom-Leiterbahnen mit den Formeln aus IPC-2221 (früher IPC-D-275). Diese Legacy-Formeln berechnen die Leiterquerschnittsfläche nach:
Wobei:
- k = 0.048 für Außenlagen und k = 0.024 für Innenlagen
- Δ T der zulässige Temperaturanstieg über Umgebung (°C)
- A die Leiterquerschnittsfläche (mil2)
Der Fehler im Legacy-IPC-2221
Die IPC-2221-Daten wurden 1954 an einseitigen, 1/16-Zoll-Phenol-Papier-Testplatinen mit einer einzelnen isolierten Kupferbahn in ruhender Luft ermittelt. In modernen mehrlagigen FR-4- oder Polyimid-Leiterplatten bricht dieses thermische Modell vollständig zusammen:
- Dielektrische Leitung senkt die Wärme: Das FR-4-Substrat hat eine volumetrische Wärmeleitfähigkeit von k ≈ 0.30 - 0.45 W/m·K. Die Wärmeenergie strahlt nicht nur von der Kupferoberfläche in die Umgebungsluft ab; sie leitet in das Kerndielektrikum.
- Wärmeverteilung durch angrenzende Flächen: Wird eine Dickkupfer-Leistungsbahn über einer internen Massefläche geführt (selbst einer 1-oz- oder 2-oz-Fläche), wirkt diese als lateraler Wärmeverteiler und senkt den Temperaturanstieg der Bahn um 30% - 60%.
- Schwere Überdimensionierung: Die Dimensionierung eines 80-A-Leiters nach IPC-2221 zwingt zu massiven, nicht fertigbaren Leiterbahnen, die wertvollen Bauraum verschwenden.
Die IPC-2152-Dimensionierungsmethode
IPC-2152 (Standard for Determining Current-Carrying Capacity in Printed Board Design) ersetzte IPC-2221 durch empirische thermische Kurven aus modernen Multilayer-Testcoupons. Der Standard zeigt, dass die Stromtragfähigkeit eines Leiters bestimmt wird durch:
- Kupferdicke (Gewicht) und Leiterbahnbreite
- Gesamtdicke der Leiterplatte (eine dickere Platte leitet Wärme schneller ab)
- Nähe zu angrenzendem Thermoflächen-Kupfer
- Wärmeleitfähigkeit des Substratmaterials (k)
IPC-2152-Stromtragfähigkeits- und Leiterbreiten-Matrix
Die folgende Engineering-Nachschlagetabelle liefert die erforderlichen Leiterbreiten für kontinuierliche Gleichstromlasten (DC) über die Kupfergewichte 3 oz, 4 oz, 6 oz, 8 oz und 10 oz – bei einer Umgebungstemperatur von 25°C und einer nominalen 1.6-mm-FR-4-Platine.
| Stromlast (Ampere) | Zulässiger Temperaturanstieg (Δ T) | Leiterbreite 3 oz (105 μm) | Leiterbreite 4 oz (140 μm) | Leiterbreite 6 oz (210 μm) | Leiterbreite 8 oz (280 μm) | Leiterbreite 10 oz (350 μm) |
|---|---|---|---|---|---|---|
| 20 A | Δ T = 10°C | 4.8 mm (190 mil) | 3.5 mm (138 mil) | 2.2 mm (87 mil) | 1.6 mm (63 mil) | 1.2 mm (47 mil) |
| 20 A | Δ T = 20°C | 3.2 mm (126 mil) | 2.3 mm (91 mil) | 1.5 mm (59 mil) | 1.1 mm (43 mil) | 0.85 mm (33 mil) |
| 20 A | Δ T = 30°C | 2.5 mm (98 mil) | 1.8 mm (71 mil) | 1.2 mm (47 mil) | 0.85 mm (33 mil) | 0.65 mm (26 mil) |
| 40 A | Δ T = 10°C | 12.5 mm (492 mil) | 9.2 mm (362 mil) | 5.8 mm (228 mil) | 4.2 mm (165 mil) | 3.2 mm (126 mil) |
| 40 A | Δ T = 20°C | 8.4 mm (330 mil) | 6.1 mm (240 mil) | 3.9 mm (154 mil) | 2.8 mm (110 mil) | 2.1 mm (83 mil) |
| 40 A | Δ T = 30°C | 6.6 mm (260 mil) | 4.8 mm (189 mil) | 3.1 mm (122 mil) | 2.2 mm (87 mil) | 1.7 mm (67 mil) |
| 60 A | Δ T = 10°C | 21.0 mm (827 mil) | 15.5 mm (610 mil) | 9.8 mm (386 mil) | 7.1 mm (280 mil) | 5.4 mm (213 mil) |
| 60 A | Δ T = 20°C | 14.2 mm (559 mil) | 10.4 mm (409 mil) | 6.6 mm (260 mil) | 4.8 mm (189 mil) | 3.6 mm (142 mil) |
| 60 A | Δ T = 30°C | 11.2 mm (441 mil) | 8.2 mm (323 mil) | 5.2 mm (205 mil) | 3.7 mm (146 mil) | 2.8 mm (110 mil) |
| 80 A | Δ T = 10°C | Nicht empfohlen | 22.5 mm (886 mil) | 14.2 mm (559 mil) | 10.3 mm (406 mil) | 7.8 mm (307 mil) |
| 80 A | Δ T = 20°C | 20.8 mm (819 mil) | 15.2 mm (598 mil) | 9.6 mm (378 mil) | 6.9 mm (272 mil) | 5.2 mm (205 mil) |
| 80 A | Δ T = 30°C | 16.5 mm (650 mil) | 12.0 mm (472 mil) | 7.6 mm (299 mil) | 5.5 mm (217 mil) | 4.1 mm (161 mil) |
| 100 A | Δ T = 20°C | Nicht empfohlen | 20.5 mm (807 mil) | 12.8 mm (504 mil) | 9.2 mm (362 mil) | 7.0 mm (276 mil) |
| 100 A | Δ T = 30°C | 22.4 mm (882 mil) | 16.3 mm (642 mil) | 10.2 mm (402 mil) | 7.4 mm (291 mil) | 5.6 mm (220 mil) |
| 120 A | Δ T = 30°C | Nicht empfohlen | 21.2 mm (835 mil) | 13.2 mm (520 mil) | 9.5 mm (374 mil) | 7.2 mm (283 mil) |
Hinweis: Die Dimensionierung gilt für Außenlagen ohne Zwangslüftung. Liegen interne Masse-/Leistungsflächen innerhalb von 0.2 mm (8 mil) zum Leiter, kann die Leiterbreite durch planare Wärmeableitung um 15% - 25% reduziert werden.
Praxis-Tipp für die Auslegung: Für Zwischenstromwerte, kundenspezifische Umgebungstemperaturen oder Innen- gegenüber Außenlagen berechnen Sie Leiterbahnbreiten und Temperaturanstieg mit dem Leiterbahnbreiten-Rechner (IPC-2221).
Ätzfaktor, laterale Unterätzung und CAM-Kompensation
Der gravierendste Fertigungsengpass bei der Dickkupfer-Fertigung ist der chemische Nassätzprozess. Bei Standard-1 oz-Platinen (35 μm dick) löst das Ätzmittel das Kupfer vertikal bis zum Substrat und erzeugt nur geringe laterale Unterätzung. Beim Ätzen durch 10 oz Kupfer (350 μm dick) attackiert das Ätzmittel die Seitenwände der Leiterbahn jedoch über einen deutlich längeren Zeitraum und erzeugt ein stark trapezförmiges Querschnittsprofil.
                         Fotoresist-Maske (Breite = W_mask)
                               ┌─────────────────┐
                               │                 │
      ┌────────────────────────┴─────────────────┴────────────────────────┐
      │                        Obere Breite (W_top)                       │
      │                     /───────────────────────\                     │
      │                    /                         \                    │
      │  Laterale         /                           \   Laterale        │
      │  Unterätzung (U) /                             \  Unterätzung (U) │
      │                 /                               \                 │
      └────────────────/─────────────────────────────────\────────────────┘
                              Basisbreite (W_base)
      ═════════════════════════════════════════════════════════════════════  Substrat
Der chemische Ätzfaktor (F)
Der Ätzfaktor (F) ist das Verhältnis der vertikalen Kupferdicke (T) zum Betrag der lateralen Unterätzung (U):
- Standard-Nassätzlinien erreichen für Dickkupfer einen Ätzfaktor von F ≈ 2.0 bis 3.0.
- Für eine 6 oz-Bahn (T = 210 μm) ergibt ein Ätzfaktor von 2.5 eine laterale Unterätzung von:U = ((210 μm) / (2.5)) = 84 μm (3.3 mil) pro Seite
- Folglich ist die Oberkante der fertigen Kupferbahn (Wtop) um 168 μm (6.6 mil) schmaler als die Bahnbasis (Wbase).
CAM-Leiterbahn- & Abstands-Kompensationsrichtlinien
Damit die Oberkante der fertigen Bahn die elektrischen Querschnittsanforderungen erfüllt, ohne die Basis mit Nachbarleitern zu überbrücken, müssen CAM-Ingenieure die Bahnen auf dem Fotofilm vorverbreitern. Als Layout-Designer müssen Sie ausreichende CAD-Abstände vorsehen, um diese obligatorische CAM-Vergrößerung zu ermöglichen.
| Basiskupfer-Foliengewicht | Nominale Fertigdicke | Min. fertige Leiterbahnbreite (WCAD) | Min. erforderlicher Abstand (SCAD) | Erforderliche CAM-Vorkompensation (pro Seite) |
|---|---|---|---|---|
| 2 oz / ft² | 70 μm (2.8 mil) | 6 mil (0.15 mm) | 6 mil (0.15 mm) | +1.5 mil (0.038 mm) |
| 3 oz / ft² | 105 μm (4.1 mil) | 8 mil (0.20 mm) | 10 mil (0.25 mm) | +2.5 mil (0.063 mm) |
| 4 oz / ft² | 140 μm (5.5 mil) | 10 mil (0.25 mm) | 12 mil (0.30 mm) | +3.5 mil (0.089 mm) |
| 6 oz / ft² | 210 μm (8.3 mil) | 14 mil (0.35 mm) | 16 mil (0.40 mm) | +5.0 mil (0.127 mm) |
| 8 oz / ft² | 280 μm (11.0 mil) | 18 mil (0.45 mm) | 20 mil (0.50 mm) | +7.0 mil (0.178 mm) |
| 10 oz / ft² | 350 μm (13.8 mil) | 22 mil (0.55 mm) | 25 mil (0.63 mm) | +9.0 mil (0.228 mm) |
[!WARNING] Wenn Sie 6 oz-Bahnen im CAD mit dem Standardabstand von 8 mil routen, kann der CAM-Ingenieur die obligatorische +5 mil-Ätzkompensation nicht anwenden. Die Platine ist ohne Engineering Query (EQ) nicht fertigbar – und die EQ verzögert die Produktion. Konsultieren Sie immer die Abstandstabelle, bevor Sie Ihr Leistungslayout einfrieren.
Multilayer-Lamination & Vermeidung von Harzhohlräumen
In mehrlagigen Dickkupfer-Platinen bilden die Gräben zwischen den geätzten Kupferleitern tiefe physische Canyons. Während der Hochtemperatur-Vakuumlamination müssen die Prepreg-Bindeschichten schmelzen, fließen und diese Gräben vollständig füllen, bevor sie vernetzen (polymerisieren).
                      Prepreg-Bindeschicht (schmelzender Harzfluss)
        ┌─────────────────────────────────────────────────────────────────┐
        │                                                                 │
   ═════╧═══════════                                     ═════════════════╧═════
   [ 6 oz Bahn A ] ◄────── Zu füllender Graben ────────► [ 6 oz Bahn B ]
   (Höhe = 210 µm)         mit Prepreg-Harz              (Höhe = 210 µm)
   ═════════════════                                     ═══════════════════════
   ───────────────────────────────────────────────────────────────────────────── Kern-Substrat
Die Physik des Harzmangels
Ist das vom Prepreg gelieferte Harzvolumen geringer als das Volumen der leeren Kupfergräben, gerät die Lamination in einen Zustand des Harzmangels (Resin Starvation):
- Dielektrische Mikrohohlräume: Eingeschlossene Luft- und Gasblasen bilden sich an den Seitenwänden der dicken Leiter. Bei hohen Betriebsspannungen (>400V in EV-Batteriesystemen) lösen diese Hohlräume lokale Teilentladungen (PD) aus, die das Dielektrikum erodieren und einen katastrophalen dielektrischen Durchschlag verursachen.
- Measling und Delamination: Beim anschließenden Reflowlöten (240°C - 260°C) verdampft die in diesen Hohlräumen eingeschlossene Feuchtigkeit und erzeugt explosiven Dampfdruck, der die Innenlagen auseinanderreißt.
Lamination-Bilanz & Prepreg-Auswahlregeln
Zur Garantie einer hohlraumfreien Lamination muss das verfügbare Prepreg-Harzvolumen (Vresin) folgenden Sicherheitsfaktor gegenüber dem Grabenvolumen (Vchannel) erfüllen:
- Hochharz-Prepregs (HR): Standard-Prepregs (z. B. 7628 mit 43% Harzgehalt) liefern nicht genügend flüssiges Harz. APTPCB setzt spezialisierte Hochharz-Glasgewebe ein, darunter:
- 1080 HR (68% - 75% Harzgehalt)
- 2116 HR (58% - 64% Harzgehalt)
- Mehrlagige Prepreg-Stacks: Überbrücken Sie einen Kupferspalt von 4 oz bis 10 oz niemals mit einer einzelnen dicken Prepreg-Lage. APTPCB nutzt eine Mehrlagen-Stapelstrategie: Eine hochfließende 1080-HR-Lage liegt direkt am Kupfer und füllt die Gräben, dahinter sorgt eine strukturelle 2116- oder 7628-Glaslage für den präzisen dielektrischen Abstand.
- Thieving (Kupferausgleich): Große unverdrahtete Leerflächen auf Innenlagen müssen mit funktionslosem Kupferschraffur gefüllt werden („Copper Thieving"). Das Kupfer-Thieving gleicht das Grabenvolumen über das Produktionspanel aus und verhindert lokale Harzsenken.
Panelverzug (Bow & Twist) Kontrolle
Dickkupfer erzeugt beim thermischen Abkühlen massive mechanische Zugspannungen. Nach IPC-6012 Abschnitt 3.4.4 müssen fertige starre Platinen einen Verzug (Bow & Twist) von weniger als 0.75% einhalten (bzw. 0.50% für automatisierte SMT-Linien).
- Stackup-Symmetrieregel: Das Kupfergewicht muss symmetrisch zum Mittenkern verteilt sein. Eine 4-lagige Platine mit 6 oz auf Lage 2 und 1 oz auf Lage 3 verzieht sich beim Reflow zu einer „Kartoffelchip"-Form. Lage 2 und Lage 3 müssen gleiche Kupfergewichte und gleiche dielektrische Abstände zu den Außenlagen aufweisen.
Thermische Masse in der Bestückung & Löten nach IPC-A-610 Klasse 3
Eine fertigungsgerechte Dickkupfer-Rohplatte zu entwerfen ist nur die halbe ingenieurtechnische Herausforderung. Trifft die Rohplatte auf der SMT- und THT-Bestückungslinie ein, wirkt das massive Kupfervolumen als enorme Wärmesenke, die Lötkolben und Lötwellendüsen die thermische Energie rapide entzieht.
Lotmangel in Dickkupfer-Lotdurchkontaktierungen
Nach IPC-A-610 Klasse 3 (High-Performance Electronic Products) müssen bedrahtete Lötverbindungen mindestens 75% vertikale Lochfüllung (Barrel Fill) erreichen:
[ Bauteilanschluss ]        │   │
[ Oberes Lötmeniskus ] ────┴───┴────  ◄── Oberer Meniskus erforderlich (Klasse 3)
[ Galvanisiertes Barrel ] │▒▒▒▒│   │▒▒▒▒│
                          │▒▒▒▒│   │▒▒▒▒│ ◄── Mindestens 75% vertikale Füllung
                          │▒▒▒▒│   │▒▒▒▒│     (Null Hohlräume in Klasse 3)
[ Untere Lotquelle ]   ────┬───┬────
                            │   │
Ist ein Leistungssteckverbinder-Pin ohne thermische Entkopplung direkt mit einer massiven 6 oz-Innenmassefläche verbunden, leitet die Fläche die Wärme schneller ab, als eine Standard-Lötwelle oder ein Handlötkolben sie zuführen kann. Das Lot erstarrt vorzeitig im Barrel, bildet kalte Lötstellen und fällt bei der Klasse-3-Prüfung mit weniger als 40% vertikaler Füllung durch.
Thermische Entkopplungs-Designregeln für die Bestückung
- Direktverbindung vs. Thermal Relief:
- Für manuelles Handlöten sind Thermal-Relief-Ausschnitte obligatorisch. Die Stegbreite muss auf 25 mil - 40 mil (0.63 mm - 1.0 mm) erweitert werden, um den hohen Strom zu tragen und gleichzeitig das Erstarren am Lötkolben zu verhindern.
- Für das automatisierte Selektivlöten können massive 360°-Direktverbindungen nur dann genutzt werden, wenn die Bestückungsstätte Vorwärmprotokolle einsetzt.
- Mehrstufiges Vorwärmprotokoll beim Selektivlöten:
- Standardbaugruppen gehen mit Unterseiten-Vorwärmtemperaturen von ca. 90°C - 100°C in das Selektivlöten.
- Dickkupfer-Platinen (≥ 4 oz) erfordern ein mehrstufiges Unter- und Oberseiten-Infrarot-/Konvektionsvorheizen auf 120°C - 135°C vor dem Kontakt mit Flussmittel und Lötdüse.
- Die Kontakt-Verweilzeit der Lötdüse muss von den üblichen 1.5 Sekunden auf 3.5 - 5.0 Sekunden erhöht werden; mit stickstoffinertisierten Miniwellen-Düsen (285°C - 300°C Badtemperatur) ist die vollständige kapillare Benetzung durch das Barrel garantiert.
- Lötstopplack-Dicke über Dickkupferkanten:
- Flüssiger fotoimageabler (LPI) Lötstopplack, der per Standard-Rakelbeschichtung aufgebracht wird, zieht sich über den scharfen 90°-Oberkanten dicker Kupferbahnen dünn aus. Bei 4 oz bis 10 oz-Bahnen kann die Kantenabdeckung unter 0.2 mil (5 μm) fallen und ein dielektrisches Pinhole-Flashover riskieren.
- APTPCB schreibt eine zweistufige elektrostatische Sprühbeschichtung oder Vakuum-Trockenfilm-Lötstopplack vor, um mindestens 0.8 mil (20 μm) Lackabdeckung über allen scharfen Leiterkanten zu garantieren.
Fertigungs- & CAM-Freigaberichtlinien
Für eine exakte Fertigungsbewertung und ein fertigungsgerechtes Angebot ohne Engineering-Holds muss Ihr Beschaffungs- und Designdatenpaket folgende Kernfreigabekriterien erfüllen:
| Engineering-Gate | Standardspezifikation | Hochzuverlässigkeits-Leistungsregel |
|---|---|---|
| Kupfergewichts-Deklaration | Zwischen Basiskupfer-Foliengewicht und fertiger galvanischer Kupferdicke unterscheiden | Fertigdicke in den Zeichnungsnotizen angeben (z. B. „Lage 2 fertiges Kupfer: 6.0 oz / 210 µm") |
| CAM-Abstandszugaben | Mindestabstandstabelle aus Abschnitt 4 einhalten | Mindestabstände halten: 10 mil für 3 oz; 16 mil für 6 oz; 25 mil für 10 oz |
| Kupfersymmetrie der Lagen | Kupferverteilung auf gegenüberliegenden Kernseiten angleichen | Kupferflächen-Delta zwischen Lagenpaaren darf ± 15% nicht überschreiten, um Verzug zu verhindern |
| Bohr-zu-Kupfer-Abstand | Ausreichenden Abstand für Dickkupfer-Bohrerverformung vorsehen | Innenlagen-Bohr-zu-Kupfer-Abstand ≥ 18 mil (0.45 mm) für ≤ 4 oz; ≥ 25 mil für ≥ 6 oz |
| Temperaturanstiegs-Budget (Δ T) | Betriebsumgebungstemperatur und zulässigen Leiteranstieg definieren | Nach IPC-2152 konservative thermische Hüllkurven auslegen (Δ T = 10°C, 20°C oder 30°C) |
| Bestückungs-Lötverfahren | Automatisierte Welle, Selektivlöten oder Handbestückung deklarieren | IPC-A-610-Klasse-3-Barrelfüllung (≥ 75%) mit spezifiziertem mehrstufigem Vorheizen vorschreiben |
Häufige Fragen zu Heavy-Copper-PCB-Design & thermischer Dimensionierung
Können Dickkupfer und feinrasterige Signalbahnen auf derselben Platine koexistieren?
Ja, sie sollten jedoch nicht auf derselben Lage verlegt werden. Der aggressive Ätzzyklus, der zum Freilegen von 105 μm bis 210 μm Kupfer nötig ist, würde feinrasterige 4/4 mil-Signalbahnen stark überätzen, unterätzen und zerstören. Moderne Leistungselektronik-Platinen isolieren die schweren Leistungsflächen auf interne oder dedizierte Außenlagen und verwenden für die äußere Signalverdrahtung Standard-1-oz-Kupferfolien.
Warum empfiehlt IPC-2152 kleinere Leiterbahnbreiten als IPC-2221 für Dickkupfer?
IPC-2221 ging von einem isolierten Wärmestrahler aus, der auf einer einseitigen Platine in ruhender Luft hing. IPC-2152 misst moderne mehrlagige Leiterplatten, in denen dicke Dielektrika und angrenzende interne Kupferflächen als effektive laterale Wärmeverteiler wirken. Da die Wärme deutlich schneller in das Platinensubstrat leitet, als sie in ruhende Luft abgeführt wird, kann ein IPC-2152-konformer Leiter denselben Strom mit 30% bis 50% weniger Breite führen, als IPC-2221 prognostizierte.
Wie hoch ist das praktische Kupfergewichts-Maximum für Außen- vs. Innenlagen?
In der Standardserienfertigung können Innenlagen bis zu 10 oz (350 μm) mit spezialisierten Hochharz-Prepreg-Laminationsplänen gefertigt werden. Außenlagen lassen sich über schwere Startfolien plus galvanische Panelplattierung auf 6 oz bis 10 oz aufbauen. Jenseits von 10 oz (bis 20 oz) fallen Platinen in die Kategorie „Extremkupfer" und erfordern spezialisiertes CNC-Fräsen, gestuftes Kupferfräsen oder kundenspezifische Harzverkapselungsvorrichtungen.
Wie wirkt sich Dickkupfer auf Bohrerverschleiß und Ringkragen aus?
Das Bohren durch massive 6 oz- bis 10 oz-Kupferstapel erzeugt intensive mechanische Reibung und hohe Temperaturen. Die Bohrer stumpfen schnell ab, was zu rauen Lochwänden, Graten und Innenlagen-Kupferschmier führen kann. Fertiger müssen die Hitzahl pro Bohrer um 60% reduzieren, hochwertige Vollhartmetall-Werkzeuge einsetzen und die Mindest-Ringkragen-Zugaben um +3 mil bis +5 mil über die Standard-DFM-Regeln erhöhen, um Lochausbrüche zu verhindern.
Wann sollte ein Ingenieur Dickkupfer statt einer aluminiumbasierten MCPCB wählen?
Dickkupfer-PCBs sind die überlegene Wahl, wenn die Schaltung mehrere Verdrahtungslagen (3 bis 12+ Lagen), bedrahtete Leistungsbauelemente oder kollokalisierte SMD-Mikrocontroller und Gate-Treiber erfordert. Aluminiumbasierte Metal-Core-PCBs (MCPCB) sind typischerweise auf ein- oder doppelseitige Topologien beschränkt und können bedrahtete Pins nicht ohne komplexe Durch-Aluminium-Isolierungsbearbeitung unterstützen. Bei einlagigen Hochleistungs-LED-Strings wählen Sie MCPCB; bei komplexen mehrstufigen DC-DC-Wandlern, Motorantrieben oder Umrichtern entscheiden Sie sich für Dickkupfer.
Benötigen Sie eine sofortige Engineering-Bewertung Ihres Dickkupfer-Stackups oder Ihrer Ätzkompensations-Zugaben? Senden Sie Ihre CAD-Gerber-Dateien und Fertigungsnotizen an unser Engineering-Team unter APTPCB Heavy-Copper-Fertigung für eine umfassende thermische DFM-Bewertung.