
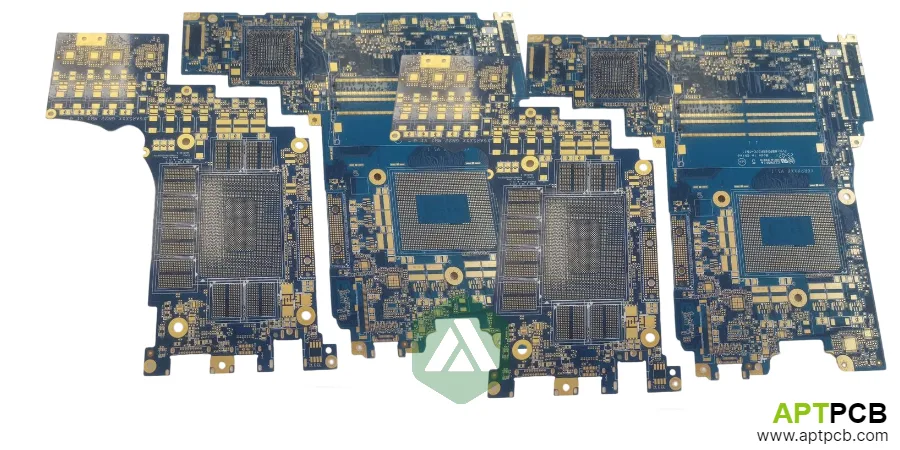
Laptop-Mainboards bündeln Rechenleistung auf Desktop-Niveau auf Leiterplatten mit Abmessungen von ungefähr 250 mm × 200 mm – bei Ultrabooks häufig sogar noch kompakter. Diese extreme Integration stellt hohe Anforderungen an die Entwicklung: Eine zuverlässige Signalintegrität für DDR5-Speicherschnittstellen, eine stabile Stromversorgung für Prozessoren mit 45–65 W Leistungsaufnahme (Gaming-Laptops überschreiten bei kombinierter CPU- und GPU-Leistung 150 W), ein effizientes Wärmemanagement innerhalb begrenzter Gehäuseabmessungen sowie eine Fertigungsqualität, die jahrelange thermische Belastungen und mechanische Beanspruchungen sicher übersteht.
Dieser Leitfaden beschreibt die wichtigsten leiterplattenspezifischen Herausforderungen bei der Entwicklung moderner Laptops: die Optimierung des Lagenaufbaus für Signalintegrität und Stromversorgung, Routing-Anforderungen für DDR5 und PCIe, die Auslegung des Stromversorgungsnetzwerks moderner Prozessoren, thermische Konzepte für kompakte Notebook-Gehäuse sowie die erforderlichen Fertigungsmöglichkeiten für eine gleichbleibend hohe Produktionsqualität.
In diesem Leitfaden
- Lagenaufbau für High-Speed-Signale und Stromintegrität
- Routing-Anforderungen für DDR5-Speicherschnittstellen
- Design des Stromversorgungsnetzwerks für CPU und GPU
- Wärmemanagement durch Leiterplatten-Design
- Fertigungsanforderungen für Laptop-Mainboards
- Zuverlässigkeitsprüfung und Qualitätsanforderungen
Lagenaufbau für High-Speed-Signale und Stromintegrität
Laptop-Mainboards verwenden typischerweise 8- bis 12-lagige Leiterplattenaufbauten. Dabei muss die notwendige Routing-Kapazität für Signale mit den Anforderungen an Bauhöhe und Kosten ausbalanciert werden. Der Lagenaufbau muss DDR5-Schnittstellen mit 4800–6400 MT/s, PCIe-Gen4/Gen5-Leitungen mit 16–32 GT/s, USB4/Thunderbolt mit 40–80 Gbps sowie die umfangreiche Stromverteilung für Prozessoren mit hoher TDP unterstützen – und das bei einer Gesamtdicke von nur 1,0–1,6 mm.
Ein typischer 10-lagiger Laptop-Mainboard-Aufbau reserviert zwei Lagen für Masse-Referenzflächen, zwei Lagen für die Stromversorgung (aufgeteilt auf mehrere Spannungsschienen) und sechs Lagen für die Signalführung. Die Anordnung platziert schnelle Signale direkt neben durchgängigen Masseflächen. Dadurch entstehen kontrollierte Impedanzen und definierte Rückstrompfade, die für eine stabile Signalintegrität bei Datenraten im Multi-Gigabit-Bereich entscheidend sind.
Anforderungen an die Architektur des Lagenaufbaus
- Durchgängigkeit der Masseflächen: DDR5- und PCIe-Signale benötigen eine ununterbrochene Masse-Referenz. Routing über unterbrochene Massebereiche sollte vermieden werden, da Via-Anti-Pads und Trennungen Rückstrompfade unterbrechen und die Signalqualität verschlechtern können.
- Aufteilung der Stromversorgungslagen: Moderne Laptops benötigen zahlreiche Spannungsschienen (VCORE, VGT für die GPU, VDDQ für den Speicher sowie verschiedene I/O-Spannungen). Stromflächen müssen in getrennte Bereiche aufgeteilt werden, wobei Rückstromwege sorgfältig berücksichtigt werden müssen.
- Auswahl des Dielektrikums: Standard-FR-4 (Dk ~4,2–4,4) ist für DDR5 bei aktuellen Geschwindigkeiten ausreichend. PCIe Gen5 und USB4 profitieren bei längeren Leiterbahnen von verlustärmeren Materialien (Dk ~3,5–3,8, Df <0,008).
- Kupfergewichte: Interne Stromversorgungslagen verwenden 1 oz oder 2 oz Kupfer für ausreichende Stromtragfähigkeit. Signallagen nutzen typischerweise 0,5 oz oder 1 oz Kupfer abhängig von Stromanforderungen und Leiterbahnbreiten.
- Impedanzziele: DDR5-Datenleitungen und DQS-Signale liegen typischerweise bei 40 Ω Single-Ended-Impedanz; PCIe- und USB4-Differenzpaare benötigen 85–100 Ω. Eine präzise Kontrolle der Prepreg-Dicke hält die Impedanz innerhalb einer Toleranz von ±10 %.
- Via-Strukturen: Durchkontaktierungen werden für die Stromversorgung eingesetzt. Blind- und vergrabene Vias (HDI) werden zunehmend verwendet, um die hohe BGA-Anschlussdichte von CPU- und PCH-Gehäusen zu ermöglichen.
Die Zusammenarbeit mit Fertigern, die Erfahrung in der Herstellung mehrlagiger Leiterplatten besitzen, stellt sicher, dass Lagenaufbauten mit konstanter Impedanzkontrolle zuverlässig produziert werden können.
Routing-Anforderungen für DDR5-Speicherschnittstellen
DDR5-Speicherschnittstellen stellen hohe Anforderungen an das Leiterplatten-Routing. Datenraten von bis zu 6400 MT/s (und darüber hinaus bei zukünftigen JEDEC-Spezifikationen) erhöhen die Anforderungen an die Signalintegrität auf ein Niveau, das bisher hauptsächlich aus der Hochfrequenztechnik bekannt war. Durch die Umstellung von einer Single-Channel- auf eine Dual-Channel-Architektur pro DIMM muss jeder Speicherplatz doppelt so viele Signale wie bei DDR4 führen, auch wenn die elektrische Last reduziert wurde.
Die Anforderungen an den Längenausgleich bleiben äußerst streng: Datenleitungen innerhalb einer Byte-Gruppe (DQ0-7) müssen auf ±2 mm abgestimmt sein, DQS-Strobe zu Datenleitungen innerhalb ±5 mm und Command/Address zu Clock innerhalb ±25 mm. Bei 6400 MT/s entsprechen diese Toleranzen sehr kleinen Zeitfenstern, in denen Fertigungsschwankungen und Temperatureinflüsse kaum Spielraum lassen. Eine präzise Entwicklung ist daher unerlässlich.
Richtlinien für DDR5-Routing
- Änderung der Topologie: DDR5 entfernt die Multi-Drop-Topologie früherer Generationen. Eine Punkt-zu-Punkt-Verbindung zwischen CPU und jedem DIMM-Kanal vereinfacht das Routing, erfordert aber weiterhin präzisen Längenausgleich und Impedanzkontrolle.
- On-Die-Terminierung: DDR5 verlagert die Terminierung auf den Chip und entfernt dadurch Terminierungswiderstände auf der Leiterplatte für Datensignale. Dies reduziert die Bauteilanzahl, verlangt jedoch eine genaue Kontrolle der Stichleitungen an DIMM-Anschlüssen.
- Stromversorgung: DDR5 integriert die Spannungsregelung auf dem DIMM (PMIC). Das Mainboard stellt dem DIMM eine 5-V-Eingangsspannung bereit anstelle von 1,1 V VDDQ wie bei DDR4. Dadurch ändern sich die Anforderungen an die Stromversorgungslagen.
- Differenzielles Clock-Routing: DDR5 verwendet differenzielle Taktsignale mit 85 Ω Differenzialimpedanz, enger Kopplung und einem Längenausgleich innerhalb von ±1 mm.
- Optimierung der Vias: Speicher-Signalvias sollten möglichst kurze Stubs besitzen. Rückbohren ist möglich, erhöht jedoch die Kosten. Die Via-Platzierung sollte Layerwechsel minimieren.
- Übersprechmanagement: Zwischen Speicherleitungen sollte ein Abstand von mindestens dem Dreifachen der Leiterbahnbreite eingehalten werden. Masseflächen zwischen Differenzpaaren verbessern die Isolation.
Eine konstante DDR5-Leistung erfordert Erfahrung im High-Speed-Leiterplattendesign sowie Fertigungsprozesse, die enge Impedanz-Toleranzen über große Produktionsmengen hinweg gewährleisten.
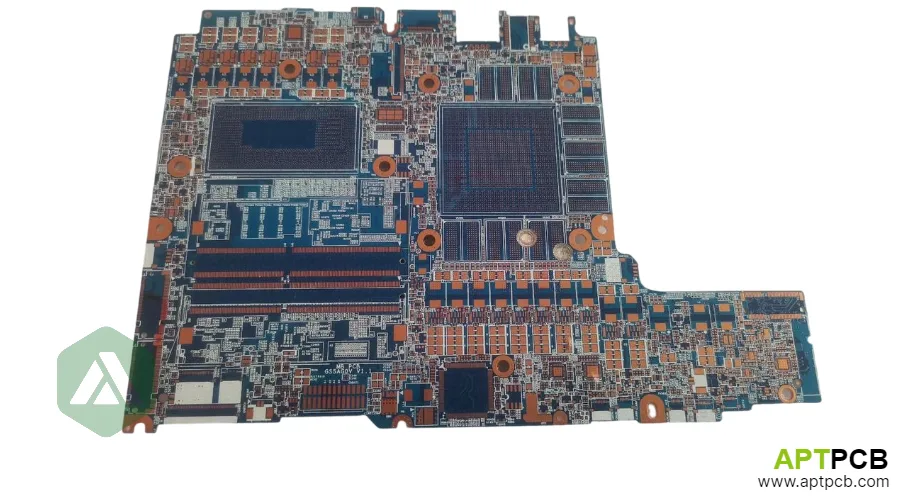
Design des Stromversorgungsnetzwerks für CPU und GPU
Moderne Laptop-Prozessoren benötigen Stromversorgungssysteme, die mit Desktop-Lösungen vergleichbar sind. Eine 65-W-Laptop-CPU kann bei Lastspitzen 150 A bei 0,8 V aufnehmen, während Gaming-Laptops mit separaten GPUs insgesamt mehr als 300 A über CPU- und GPU-Spannungsschienen erreichen können. Das Stromversorgungsnetzwerk (PDN) der Leiterplatte muss auch bei schnellen Lastwechseln eine stabile Spannung mit minimalem Spannungsabfall liefern. Dafür sind eine sorgfältige Flächenplanung, eine geeignete Entkopplungsstrategie und eine optimale VRM-Platzierung erforderlich.
Die Zielimpedanz des PDN ergibt sich aus den Anforderungen an Lastsprünge und zulässige Spannungsschwankungen. Eine Zielimpedanz von 5 mΩ bis 100 MHz hält die Spannungsänderung bei typischen Intel-/AMD-Prozessoranforderungen innerhalb von 2 %. Um diese Werte zu erreichen, werden große Kondensatoren (Hunderte μF), Keramikkondensatoren für mittlere Frequenzen (10–100 μF) sowie Hochfrequenz-Keramikkondensatoren (100 nF–10 μF) verteilt auf der Leiterplatte eingesetzt.
Strategien für das Stromversorgungsdesign
- Kupfergewicht der Stromflächen: Stromflächen für CPU und GPU benötigen mindestens 2 oz Kupfer, bei Designs mit hoher TDP 3 oz. Die Stromdichte sollte 35 A/mm² nicht überschreiten, um eine akzeptable Temperaturerhöhung sicherzustellen.
- Optimierung der Flächenform: Die VCORE-Fläche sollte sich möglichst weit unter dem Prozessorgehäuse erstrecken und nur wenige Via-Durchbrüche besitzen. Simulationen der Stromverteilung helfen, Engstellen zu erkennen.
- Platzierung von Entkopplungskondensatoren: Große Kondensatoren (470 μF+) werden nahe am VRM platziert. Mittel-Frequenz-Keramikkondensatoren werden entlang der Stromflächen verteilt, Hochfrequenz-Kondensatoren direkt an den Prozessoranschlüssen.
- Platzierung der VRM-Komponenten: Spulen und MOSFETs der Stromversorgung sollten so nah wie thermisch möglich am Prozessor positioniert werden. Längere Strompfade erhöhen parasitäre Induktivitäten und verschlechtern das Lastsprungverhalten.
- Strommessung: Viele Designs verwenden Strommesswiderstände im Strompfad. Ihre Position beeinflusst die Genauigkeit und sollte am VRM-Ausgang vor der Aufteilung der Stromversorgung liegen.
- Stromtragfähigkeit von Vias: Stromversorgungs-Vias führen hohe Ströme. Via-Felder sind einzelnen Vias vorzuziehen. Ein 0,3-mm-Via kann sicher etwa 1 A Gleichstrom führen; thermische Analysen bestätigen die Temperaturbelastung.
Das Verständnis der Anforderungen an Leiterplatten mit hohem Kupferanteil hilft dabei, Stromversorgungsdesigns fertigungsgerecht umzusetzen und übermäßige Erwärmung zu vermeiden.
Wärmemanagement durch Leiterplatten-Design
Laptop-Kühlsysteme verwenden Heatpipes und Lüfter, um Wärme von Prozessoren abzuführen. Die Leiterplatte übernimmt jedoch eine wichtige zusätzliche Rolle bei der Wärmeverteilung und bildet die thermische Schnittstelle zwischen Bauteilen und Kühlsystem. Das thermische Leiterplattendesign beeinflusst sowohl die Prozessorleistung (unzureichende Kühlung führt zu Drosselung) als auch die langfristige Zuverlässigkeit, da thermische Wechselbelastungen Lötstellen ermüden können.
Die Leiterplatte unterhalb von Prozessorgehäusen dient als erster Wärmeverteiler. Thermische Vias leiten Wärme von der obersten BGA-Verbindung zu internen Kupferflächen und zur Unterseite der Leiterplatte. Bei Komponenten ohne direkten Kontakt zu einem Kühlkörper wie Chipsätzen, Spannungsreglern und Speicherbausteinen kann die Leiterplatte den wichtigsten Wärmeweg darstellen. Deshalb ist eine ausreichende Kupferflächenabdeckung entscheidend.
Ansätze für thermisches Leiterplattendesign
- Thermische Via-Felder: Dichte Via-Felder (0,3-mm-Bohrung, 0,5-mm-Raster) unter Prozessor- und GPU-Gehäusen übertragen Wärme vertikal. Gefüllte Vias verhindern das Aufsteigen von Lot und verbessern die thermische Verbindung.
- Nutzung von Kupferflächen: Die Kupferabdeckung auf Innenlagen unter thermisch kritischen Komponenten sollte maximiert werden. Falls der Lagenaufbau dies erlaubt, werden 2 oz Kupfer auf thermischen Lagen eingesetzt.
- Thermische Pads für Bauteile: VRMs, Chipsätze und andere Komponenten mittlerer Leistung nutzen häufig thermische Pads zu Gehäuse-Masseflächen. Die Leiterplatte muss an den Kontaktpunkten ausreichend Kupferfläche bereitstellen.
- Montage von Kühlkörpern: Laptop-Kühlkörper werden über Federklammern oder Schrauben befestigt. Befestigungslöcher müssen elektrische Isolation (wenn nicht geerdet) und mechanische Stabilität ohne Rissbildung gewährleisten.
- Management thermischer Ausdehnung: Große Prozessorgehäuse (45 mm+) dehnen sich unterschiedlich gegenüber der Leiterplatte aus. Geeignete Unterfüllung und optimierte Lötstellengestaltung verhindern Rissausbreitung.
- Temperaturüberwachung: Thermistoren oder Temperatursensoren in Prozessoren liefern Rückmeldungen für die Lüftersteuerung. Sensoren müssen eine gute thermische Kopplung zu den überwachten Komponenten besitzen.
Die Verbindung von thermischem Leiterplattendesign mit Kühlsystemen erfordert Verständnis sowohl für Grundlagen des Wärmemanagements als auch für mechanische Schnittstellenanforderungen.
Fertigungsanforderungen für Laptop-Mainboards
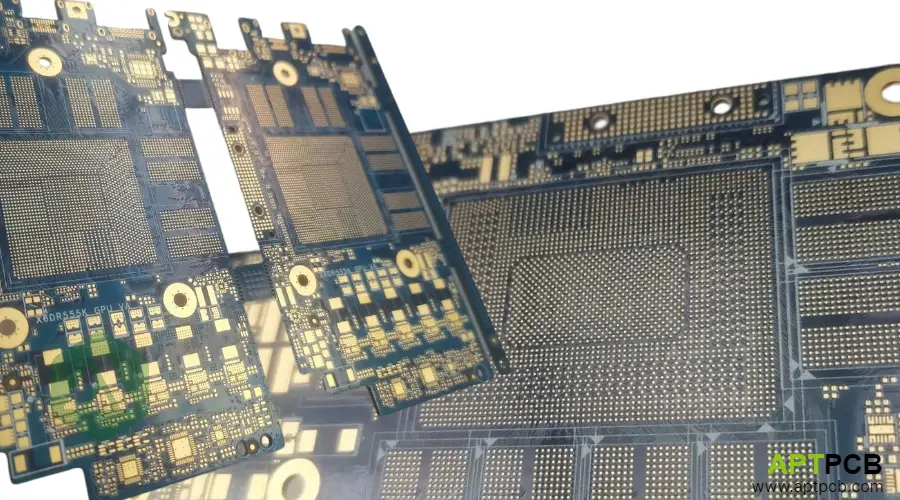
Die Fertigung von Laptop-Mainboards verbindet eine mittlere HDI-Komplexität (Blind- und Buried-Vias für BGA-Ausleitungen) mit hohen Stückzahlen und Qualitätsanforderungen, die nahezu dem Automobilbereich entsprechen. Große Hersteller wie Dell, HP, Lenovo und Apple verlangen von Zulieferern umfangreiche Qualifizierungen einschließlich Prozessfähigkeitsanalysen, statistischer Prozesskontrolle und kontinuierlicher Zuverlässigkeitsüberwachung.
Die für CPU und PCH eingesetzten Fine-Pitch-BGA-Gehäuse mit Rastermaßen von 0,4–0,8 mm erfordern präzise Bohrregistrierung, kontrollierte Kupferbeschichtung und eine gleichmäßige Lötstoppmaskenaufbringung. Fertigungsschwankungen wirken sich direkt auf die Bestückungsausbeute aus. Ungenaue Via-Positionen oder schlecht ausgerichtete Lötmasken können Fehler verursachen, die erst nach der teuren Bauteilbestückung sichtbar werden.
Anforderungen an die Fertigung
- HDI-Fähigkeit: Viele Laptop-Designs benötigen Blind-Vias mit 1+N+1- oder 2+N+2-Strukturen für ausreichendes BGA-Fanout sowie Via-in-Pad-Technologien mit gefüllten und verkappten Vias für maximale Routing-Dichte.
- Bohrregistrierung: Die Registrierung von Blind-Vias zu darunterliegenden Lagen muss innerhalb von ±50 μm liegen. Die Ausrichtung aller Lagen zueinander muss innerhalb von ±75 μm erfolgen.
- Qualität der Lötstoppmaske: LPI-Lötstoppmasken benötigen kontrollierte Stegbreiten zwischen Fine-Pitch-Pads und eine Ausrichtung zu Leiterplattenmerkmalen innerhalb von ±50 μm.
- Oberflächenfinish: ENIG wird für Fine-Pitch-BGA-Anwendungen bevorzugt. Kontrollierte Schichtdicken (3–5 μin Au, 100–200 μin Ni) verhindern sowohl übermäßige als auch unzureichende Vergoldung.
- Impedanzkontrolle: DDR5- und PCIe-Leiterbahnen benötigen eine Impedanztoleranz von ±8 %, die durch TDR-Messungen an Produktionscoupons nachgewiesen wird.
- Panelausnutzung: Leiterplattengröße und Paneloptimierung beeinflussen die Kosten. Unregelmäßige Laptop-Formen können die Panelausnutzung unter 70 % reduzieren und müssen bereits in frühen Entwicklungsphasen berücksichtigt werden.
Die Auswahl von Fertigungspartnern mit nachgewiesenen Leiterplatten-Fertigungskompetenzen für HDI-Strukturen und Fine-Pitch-Anwendungen stellt sicher, dass Designs zuverlässig in die Serienproduktion überführt werden können.
Zuverlässigkeitsprüfung und Qualitätsanforderungen
Laptops müssen hohe Zuverlässigkeitsanforderungen erfüllen. Anwender erwarten eine Nutzungsdauer von mehr als fünf Jahren bei täglicher Verwendung mit thermischen Wechselzyklen (wiederholte Temperaturänderungen durch Schlaf- und Aufwachvorgänge), mechanischer Belastung (Öffnen, Schließen und Transport) sowie Umwelteinflüssen wie Feuchtigkeit und Staub. Die Qualität und Zuverlässigkeit der Leiterplatte beeinflusst direkt Garantieaufwand und Markenwahrnehmung.
Große Hersteller definieren umfangreiche Qualifikationstests, die über Standardanforderungen nach IPC hinausgehen. Typische Prüfungen umfassen beschleunigte Temperaturwechseltests (1000+ Zyklen, -40 °C bis +105 °C), Feuchteprüfungen (85 °C/85 % relative Feuchte für 1000 Stunden), mechanische Schock- und Vibrationsprüfungen sowie bestromte Temperaturwechseltests zur Simulation realer Betriebsbedingungen.
Qualitäts- und Zuverlässigkeitsrahmen
- IPC Klasse 2/3: Die meisten Laptop-Leiterplatten erfüllen mindestens IPC-6012 Klasse 2. Premium-Produkte und Business-Laptops können Klasse 3 mit strengeren Toleranzen und höherer Zuverlässigkeit erfordern.
- Mikroschliffprüfung: Querschnittsanalysen überprüfen Kupferbeschichtungsqualität, Via-Integrität und Dielektrikumsdicke. Diese Prüfungen erfolgen bei Qualifikationslosen und regelmäßigen Produktionskontrollen.
- Elektrische Prüfung: Eine vollständige Durchgangs- und Isolationprüfung erfolgt zu 100 % mittels Flying-Probe-Systemen oder Prüfvorrichtungen. Hochgeschwindigkeitssignale werden auf kontrollierte Impedanz geprüft.
- Temperaturwechselprüfung: Qualifikationen umfassen umfangreiche Temperaturzyklen. Fehlerkriterien sind unter anderem steigender Via-Widerstand, Delamination des Laminats und Risse in der Lötstoppmaske.
- CAF-Beständigkeit: Prüfungen gegen leitfähige anodische Filamentbildung (CAF) bestätigen die Widerstandsfähigkeit gegen elektrochemische Migration zwischen eng beieinanderliegenden Leitern.
- Rückverfolgbarkeit: Eine vollständige Chargenrückverfolgung von Laminatmaterialien bis zur fertigen Leiterplatte ist für Fehleranalysen und kontinuierliche Verbesserungen unerlässlich.
Ein robustes Qualitätsmanagementsystem mit dokumentierten Abläufen, kalibrierten Geräten und geschultem Personal bildet die Grundlage für gleichbleibende Qualität bei Laptop-Leiterplatten.
Technische Zusammenfassung
Das Design von Laptop-Mainboard-Leiterplatten erfordert einen Ausgleich zwischen konkurrierenden Anforderungen: hohe Signalintegrität für DDR5- und PCIe-Schnittstellen, stabile Stromversorgung für Prozessoren mit hoher TDP, effizientes Wärmemanagement in begrenzten Bauformen sowie eine Fertigungsqualität, die langfristige Zuverlässigkeit sicherstellt. Erfolgreiche Entwicklungen betrachten alle Aspekte gemeinsam, statt einzelne Bereiche isoliert zu optimieren.
Zu den wichtigsten frühen Entscheidungen bei der Laptop-Entwicklung gehören die Anzahl der Lagen und die Architektur des Lagenaufbaus (bestimmt Signalintegrität und Stromversorgungskapazität), der HDI-Komplexitätsgrad (beeinflusst Kosten und Fertigungsaufwand), das thermische Konzept (Rolle der Leiterplatte im gesamten Kühlsystem) sowie die Qualitäts- und Zuverlässigkeitsziele (bestimmen Materialauswahl und Fertigungsanforderungen).
Die Beziehung zum Leiterplattenhersteller ist entscheidend. Laptop-Projekte umfassen große Produktionsvolumen mit aggressiven Kostenzielen, während die Qualitätsanforderungen nahezu dem Automobilstandard entsprechen. Fertigungskompetenz, Prozessreife und Qualitätssysteme müssen neben Kostenaspekten in die Auswahl des Partners einfließen.