
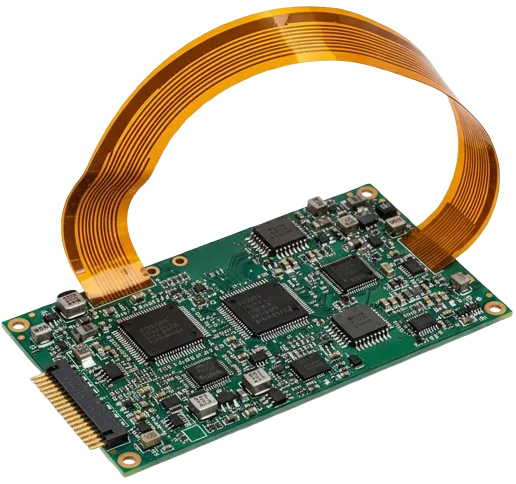
Die Zuverlässigkeit dynamischer Rigid-Flex-Schaltungen in Geräten mit Dauerbewegung – etwa Operationsroboter, Radarkardanrahmen, Avionik-Verbindungen und faltbare Displays – wird durch die Dynamik der Leiterdehnung bestimmt, nicht durch einfache geometrische Dickenregeln. Während statische „Flex-to-Install“-Aufbauten erhebliche plastische Verformung ohne elektrische Unterbrechung tolerieren, verlangt das dynamische Biegen strikte Einhaltung der IPC-2223-Klasse-3-Designkriterien, bei denen die Dehnung des Kupferleiters unterhalb der elastischen Ermüdungsschwelle bleibt ($\epsilon \le 0.3%$).
Die primäre Versagensart in hochzyklischen Rigid-Flex-Anwendungen ist die Ermüdung der Kupferleiter bei niedriger Zyklenzahl, verstärkt durch Spannungskonzentrationen an der Grenzfläche zwischen starr und flexibel. Eine betriebliche Lebensdauer von mehreren Millionen Zyklen erfordert die Ausrichtung der Leiter auf die neutrale Biegeachse des Verbundes, den Einsatz klebstofffreier Polyimid-Laminate und die Kontrolle der mechanischen Impedanzstufe dort, wo flexible Arme aus starren Platinenabschnitten austreten.
| Bewegungsmodus | Ziel-Zyklenzahl | Empfohlene Stackup-Architektur | Min. Biegeradius ($R$) | Max. Leiterdehnung ($\epsilon$) | Obligatorische Kupferfolienklasse |
|---|---|---|---|---|---|
| Statisch / Flex-to-Install | $1 - 20$ Einbauzyklen | 1- bis 2-lagiger symmetrischer Kern | $\ge 6\times - 10\times T_{\text{flex}}$ | $\le 1.2%$ | IPC-4562 Grade 1 (ED) oder Grade 7 (RA) |
| Statisch mehrlagig | $1 - 20$ Einbauzyklen | 3- bis 6-lagiges verklebtes Flex | $\ge 20\times - 25\times T_{\text{flex}}$ | $\le 0.8%$ | IPC-4562 Grade 7 (RA) |
| Dynamische Dauerbewegung | $> 1,000,000$ Zyklen | 1-lagig auf neutraler Achse zentriert | $\ge 40\times T_{\text{flex}}$ (oder $100\times t_{\text{cu}}$) | $\le 0.30%$ | IPC-4562 Grade 7 oder 8 (RA mit hoher Duktilität) |
| Dynamische Dauerbewegung | $> 1,000,000$ Zyklen | 2-lagig versetzte Leiter | $\ge 60\times T_{\text{flex}}$ (oder $150\times t_{\text{cu}}$) | $\le 0.25%$ | IPC-4562 Grade 7 oder 8 (RA) |
| Ultrahohe dynamische Zyklenzahl | $> 5,000,000$ Zyklen | Entkoppeltes Bookbinder (Loose-Leaf) | $\ge 20\times T_{\text{flex}}$ pro Blatt | $\le 0.15%$ | IPC-4562 Grade 8 (RA kaltgewalzt) |
Die mechanische Physik des Rigid-Flex-Biegens: elastische vs. plastische Dehnung
Wenn sich eine flexible Schaltung um einen Dornradius $R$ um einen Winkel $\theta$ biegt, erfährt die Außenseite eine Zugdehnung, während die Innenseite eine Druckstauchung erfährt. Zwischen diesen entgegengesetzten Spannungszuständen liegt die neutrale Faser, an der die mechanische Dehnung null beträgt.
                  ======================================  <- Äußeres Coverlay (Zugdehnung +ε)
                  --------------------------------------  <- Obere Kupferfolie (Zug)
                  --------------------------------------  <- Polyimid-Kern (Neutrale Faser: ε = 0)
                  --------------------------------------  <- Untere Kupferfolie (Druck)
                  ======================================  <- Inneres Coverlay (Druckstauchung -ε)
                                      ▲
                               Biegeradius (R)
                                      ▼
In statischen Anwendungen (etwa beim Biegen eines Flex-Ends in einem Avionik-Gehäuse während der Endmontage) kann die Kupferfolie mäßige plastische Verformung ($\epsilon \approx 1.0% - 2.0%$) ohne elektrische Unterbrechung ertragen. Bei kontinuierlichem dynamischem Biegen jedoch:
- Regime niedriger Ermüdungszyklen ($\epsilon > 0.5%$): Das Kupfer fließt bei jedem Zyklus plastisch, sammelt Gleitversetzungen und verursacht Einschnürungen und Mikrorisse in den Bahnen innerhalb von $1,000$ bis $50,000$ Zyklen.
- Regime hoher Ermüdungszyklen ($\epsilon \le 0.3%$): Die Kupferdehnung bleibt in der elastisch-plastischen Übergangszone. Mit hochduktilem gewalztem, geglühtem Folienkupfer ausgelegt, übersteht der Leiter $>1,000,000$ Zyklen.
- Regime unendlicher Lebensdauer ($\epsilon \le 0.1%$): Die Dehnung bleibt rein im elastischen Bereich; die mechanische Ermüdungslebensdauer übersteigt $10,000,000$ Zyklen.
Bei missionskritischen Designs, die nach IPC-6013 Klasse 3 Rigid-Flex-Fähigkeiten gefertigt werden, müssen die Leiter so konstruiert sein, dass die berechnete Betriebsdehnung niemals $0.30%$ überschreitet.
IPC-2223-Biegeradius-Multiplikatoren & Matrix der Leiterdehnungsgrenzen
Die folgende Matrix vergleicht mechanische Dimensionierungsverhältnisse, maximal zulässige Kupferdehnung und Standard-Stackup-Architekturen über statische, semi-dynamische und kontinuierlich dynamische Betriebsumgebungen hinweg.
| Anwendungskategorie | Zyklenanforderung | Empfohlene Stackup-Architektur | Min. Biegeradius-Verhältnis ($R/T_{\text{flex}}$) | Max. Leiterdehnung ($\epsilon_{\text{zulässig}}$) | Zulässige Kupferfolienklasse | S-N-Ermüdungslebenserwartung |
|---|---|---|---|---|---|---|
| Statisch / Flex-to-Install | $1 - 20$ Einbauzyklen | 1-lagiges einseitiges Flex | $\mathbf{6\times}$ | $\le 1.50%$ | IPC-4562 Grade 1 (ED) oder Grade 7 (RA) | n. z. (statische Retention) |
| Statisch / Flex-to-Install | $1 - 20$ Einbauzyklen | 2-lagiges verklebtes doppelseitiges | $\mathbf{10\times}$ | $\le 1.20%$ | IPC-4562 Grade 1 (ED) oder Grade 7 (RA) | n. z. (statische Retention) |
| Statisch / Flex-to-Install | $1 - 20$ Einbauzyklen | 3–6-lagiges Multilayer-Flex | $\mathbf{20\times - 25\times}$ | $\le 0.80%$ | IPC-4562 Grade 7 (RA) empfohlen | n. z. (statische Retention) |
| Semi-Dynamisch / Service | $< 10,000$ Wartungszyklen | 1-lagiges Flex (zentrierte Achse) | $\mathbf{20\times}$ | $\le 0.50%$ | IPC-4562 Grade 7/8 (nur RA-Folie) | $10^4 - 5 \times 10^4$ Zyklen |
| Semi-Dynamisch / Service | $< 10,000$ Wartungszyklen | 2-lagiges verklebtes Flex | $\mathbf{30\times}$ | $\le 0.40%$ | IPC-4562 Grade 7/8 (nur RA-Folie) | $10^4 - 5 \times 10^4$ Zyklen |
| Dynamische Dauerbewegung | $> 1,000,000$ Dauerzyklen | 1-lagiges Flex (neutrale Achse) | $\mathbf{40\times}$ (oder $100\times t_{\text{cu}}$) | $\mathbf{\le 0.30%}$ | IPC-4562 Grade 7/8 (RA-Folie obligatorisch) | $> 10^6$ Zyklen (IPC-TM-650 bestanden) |
| Dynamische Dauerbewegung | $> 1,000,000$ Dauerzyklen | 2-lagig verklebt (versetzt) | $\mathbf{60\times}$ (oder $150\times t_{\text{cu}}$) | $\mathbf{\le 0.25%}$ | IPC-4562 Grade 7/8 (RA-Folie obligatorisch) | $> 10^6$ Zyklen |
| Dynamische Dauerbewegung | $> 5,000,000$ Roboterzyklen | Entkoppeltes Bookbinder-Flex | $\mathbf{20\times}$ pro einzelnem Blatt | $\mathbf{\le 0.15%}$ | IPC-4562 Grade 8 (RA mit hoher Duktilität) | $> 10^7$ Zyklen (unendliche Lebensdauer) |
[!WARNING] Spezifizieren Sie niemals verklebtes mehrlagiges Flex ($\ge 3$ miteinander laminierte leitfähige Lagen) für kontinuierliche dynamische Bewegung. Die Schubspannung zwischen den verklebten Dielektrikumslagen verhindert eine unabhängige Bewegung, vervielfacht die Kupferdehnung der Außenlage und verursacht Leiterbruch in weniger als 50,000 Zyklen. Für mehrlagige Verbindungen verwenden Sie entkoppelte Loose-Leaf-Blätter.
Mathematische neutrale Biegeachse & Dimensionierung der Leiterdehnung
In symmetrischen einseitigen flexiblen Schaltungen liegt die neutrale Achse genau in der Mitte des Polyimidkerns. In asymmetrischen Rigid-Flex-Stackups (etwa dynamische Flexlagen mit Abschirmfolien oder unterschiedlichen Coverlay-Dicken) verschiebt sich die neutrale Achse zum dickeren, steiferen Material hin.
1. Berechnungsformel der neutralen Achse
Die Position der neutralen Biegeachse $y_0$ (gemessen von der inneren Biegeoberfläche) wird nach der Verbundträgertheorie berechnet:
$$y_0 = \frac{\sum_{i=1}^{n} E_i \cdot t_i \cdot y_i}{\sum_{i=1}^{n} E_i \cdot t_i}$$
Wobei:
- $E_i$ = Zug-Elastizitätsmodul der Lage $i$ (Polyimid: $\approx 3.5\text{ GPa}$; Kupfer: $\approx 110\text{ GPa}$; Coverlay-Klebstoff: $\approx 1.2\text{ GPa}$).
- $t_i$ = Dicke der Lage $i$ ($\mu\text{m}$ oder $\text{mils}$).
- $y_i$ = Abstand vom unteren Bezugspunkt zum Schwerpunkt der Lage $i$.
2. Formel für die mechanische Leiterdehnung
Ist $y_0$ bestimmt, beträgt die mechanische Dehnung $\epsilon$, die eine Kupferleiterlage im Abstand $y_{\text{cu}}$ vom Bezugspunkt erfährt:
$$\epsilon = \frac{|y_{\text{cu}} - y_0|}{R + y_0} \times 100% \approx \frac{d}{R} \times 100%$$
Wobei:
- $d = |y_{\text{cu}} - y_0|$ der physikalische Versatzabstand zwischen dem Zentrum der Kupferlage und der neutralen Achse ist.
- $R$ der innere Biegeradius ist.
3. Ingenieur-Rechenbeispiel: 1-lagiges dynamisches Flex vs. 2-lagiges verklebtes Flex
Betrachten Sie ein Design mit erforderlichem Innenbiegeradius $R = 4.0\text{ mm}$ ($157\text{ mil}$):
Fall A: Symmetrischer 1-lagiger dynamischer Stackup (Gesamtflexdicke T = 75 µm)
--------------------------------------------------------------------------------
- Oberes Coverlay: 25 µm Polyimid + 15 µm Klebstoff (Schwerpunkt y = 62.5 µm)
- Mittlerer Leiter: 18 µm (0.5 oz) RA-Kupferfolie (Schwerpunkt y = 42.5 µm)
- Unterer Basiskern: 25 µm Polyimid + 15 µm Klebstoff (Schwerpunkt y = 17.5 µm)
- Berechnete neutrale Achse: y0 = 37.5 µm
- Kupferversatz d = |42.5 µm - 37.5 µm| = 5 µm
- Berechnete Dehnung: ε = (5 µm / 4000 µm) * 100% = 0.125%  (<= 0.30% -> SICHER für >10^6 Zyklen)

Fall B: Asymmetrischer 2-lagiger verklebter Stackup (Gesamtflexdicke T = 160 µm)
--------------------------------------------------------------------------------
- Oberer Leiter Lage 1: 18 µm RA-Kupfer bei y = 135 µm
- Basisdielektrikum: 50 µm klebstofffreies Polyimid bei y = 80 µm
- Unterer Leiter Lage 2: 18 µm RA-Kupfer bei y = 25 µm
- Berechnete neutrale Achse: y0 = 80 µm
- Äußerer Kupferversatz d = |135 µm - 80 µm| = 55 µm
- Berechnete Dehnung: ε = (55 µm / 4000 µm) * 100% = 1.375%  (>> 0.30% -> KRITISCHES VERSAGEN in <15,000 Zyklen)
In Fall B erzeugt die 2-lagige verklebte Platine bei $R = 4.0\text{ mm}$ eine Dehnung von $1.375%$ und überschreitet die elastische Grenze des Kupfers um mehr als $400%$. Für eine zuverlässige dynamische Lebensdauer muss der Designer entweder den Innenbiegeradius auf $R \ge 18.5\text{ mm}$ erhöhen oder die Lagen in zwei unverbundene 1-lagige Flexarme entkoppeln.
Ermüdung von gewalztem, geglühtem (RA) vs. elektrolytisch abgeschiedenem (ED) Kupfer
Die Spezifikation von Standardkupfer auf einer Rigid-Flex-Fertigungszeichnung ohne Angabe des metallurgischen Verfahrens ist die häufigste Einzelursache für frühe Feldrückläufer in Biegeanwendungen.
      Elektrolytisch abgeschiedene (ED)             Gewalzte, geglühte (RA) Kupferfolie
      Kupferfolie                                   [Horizontale längliche Kornstruktur]
   [Vertikale säulenförmige Mikrostruktur]          ┌─────────────────────────────────────┐
   ┌─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┐                  ├─────────────────────────────────────┤
   │ │ │ │ │ │ │ │ │ │ │ │ │ │ │ │                  ├─────────────────────────────────────┤
   │ │ │ │ │ │ │ │ │ │ │ │ │ │ │ │                  └─────────────────────────────────────┘
   └─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┘                   Horizontal ausgerichtete Körner
    Vertikale Korngrenzen wirken als                ermöglichen Versetzungsgleitung;
    Mikroriss-Initiationskanäle                     Risspfade werden entlang der Ebene
    unter zyklischer Biegezugspannung.              umgelenkt.
Metallurgischer Vergleich nach IPC-4562
| Parameter | Elektrolytisch abgeschiedenes (ED) Kupfer (IPC-4562/1) | Gewalztes, geglühtes (RA) Kupfer (IPC-4562/7 oder /8) | Auswirkung auf dynamische Zuverlässigkeit |
|---|---|---|---|
| Herstellungsverfahren | Galvanische Abscheidung auf rotierende Titanstrommel | Mechanisches Kaltwalzen unter Hochdruck & Ofenglühung | RA ergibt eine dichte, spiegelglatte planare Struktur |
| Kornmorphologie | Vertikale säulenförmige Kristalle senkrecht zur Folienoberfläche | Längliche, abgeflachte lamellare Körner parallel zur Oberfläche | RA-Körner gleiten aneinander vorbei ohne Grenzflächenspaltung |
| Zugbruchdehnung ($%$) | $5% - 12%$ | $25% - 45%$ | RA bietet $>3\times$ höhere Duktilität vor Einschnürung |
| Ermüdungsduktilitätsexponent ($c$) | $-0.60$ | $-0.40$ (höhere Beständigkeit gegen zyklische Dehnung) | RA übersteht $50\times - 100\times$ mehr Zyklen bei identischer Dehnung |
| Minimale Bahn-Rauheit ($R_z$) | $3.5\ \mu\text{m} - 7.0\ \mu\text{m}$ (Standardprofil) | $\le 1.0\ \mu\text{m} - 1.5\ \mu\text{m}$ (Very Low Profile) | Geringere Rauheit eliminiert Kerbspannungserhöher |
| Primärer Versagensmechanismus | Interkristalliner Bruch entlang der Säulengrenzen | Mikroporen-Koaleszenz nach schwerer plastischer Verformung | ED-Risse pflanzen sich rasch durch die volle Foliendicke fort |
Die DFM-Vorschrift zur Kornrichtung
Beim Walzen im Werk strecken sich die Kupferkörner in Walzrichtung (Maschinenrichtung).
- Obligatorische Regel: Leiter flexibler Schaltungen, die dynamischer Biegung unterliegen, müssen so angeordnet werden, dass die Kornrichtung parallel zur Länge des Flexarms verläuft (senkrecht zur Biegeachse).
- DFM-Vermerk auf Fertigungszeichnungen: Die Masternutzen-Zeichnung muss einen ausdrücklichen Hinweis enthalten:
"Alle dynamischen Flexlagen müssen IPC-4562 Grade 7 oder 8 gewalztes, geglühtes Kupferfolienmaterial verwenden, dessen Kornrichtung senkrecht zur Biegeachse orientiert ist."
Die Fertigung dynamischer Flexnutzen mit Kornrichtung parallel zur Biegeachse reduziert die Zyklenlebensdauer um bis zu $70%$.
DFM-Freiräume & Freihaltungen der Übergangszone Starr-Flexibel
Die Übergangszone – in der die flexible Schaltung in den starren mehrlagigen FR-4-Stackup übergeht – ist der mechanisch komplexeste Bereich einer Rigid-Flex-Platine. In dieser Grenzfläche ändert sich die strukturelle Steifigkeit auf weniger als $1\text{ mm}$ um fast eine Größenordnung.
                 ===================================================  <- Oberer starrer Außenlage
                 [ FR-4 / Prepreg ] [ Lötstoppmaske ]
                 ===================================================  <- Innere starre Lage
                 [ Low-Flow-Prepreg ] <--- Rückschnitt 0.5 mm
        ---------------------------------------------               <- Coverlay-Verlängerung (0.5-1.0 mm)
   ==== [ Flexibler Polyimidkern + RA-Kupferfolie ] =================== <- Freiliegender Flexarm
        ---------------------------------------------               <- Coverlay-Verlängerung (0.5-1.0 mm)
                 [ Low-Flow-Prepreg ] <--- Rückschnitt 0.5 mm
                 ===================================================  <- Innere starre Lage
                 [ FR-4 / Prepreg ] [ Lötstoppmaske ]
                 ===================================================  <- Unterer starrer Außenlage
                       |             |                |
                     Starrer      Übergangs-       Freiliegender
                     Abschnitt      Zone          Flexarm
                       |<-  2.5 mm ->|
                       | Via-Freiraum |
1. Auswahl von No-Flow- / Low-Flow-Prepreg
Standard-FR-4-Prepreg hat eine Harzfließrate von $15% - 30%$. Bei der Lamination unter Hitze und Vakuum quillt Standardharz über die Übergangsgrenzfläche und bildet eine unregelmäßige, rasiermesserscharfe Kante („Harzflash“ oder „Harzwulst“), die beim dynamischen Biegen in das äußere Flex-Coverlay schneidet.
- Spezifikation: Das an den Flexkern angrenzende Bindungsprepreg muss ein Low-Flow- (No-Flow-) Prepreg nach IPC-4101 mit zertifizierter Harzfließrate zwischen $2.0%$ und $6.0%$ sein (z. B. Ventec VT-47 No-Flow, Isola 370HR Low-Flow oder Arlon 49N).
- Prepreg-Rückschnitt: Das Prepreg-Blatt muss um $0.50\text{ mm}$ ($20\text{ mil}$) von der Profillinie der starren Grenzfläche zurückgeschnitten werden, um kontrolliertes Harzausquetschen ohne Eindringen in die aktive Biegezone zu ermöglichen.
2. Coverlay-Einbettungstiefe
Das flexible Coverlay (Polyimidfolie mit Thermoklebstoff) schützt die Flex-Kupferbahnen. Im starren Abschnitt hat der Standard-Coverlay-Klebstoff (Acryl oder modifiziertes Epoxid) einen hohen Wärmeausdehnungskoeffizienten ($CTE_z > 200\text{ ppm/}^\circ\text{C}$).
- Einbettungstiefe: Das Coverlay muss $0.50\text{ mm}$ bis $1.0\text{ mm}$ ($20\text{ mil} - 40\text{ mil}$) in das starre Laminat hineinragen. Dies bildet eine verankerte, feuchtigkeitsundurchlässige Übergangsabdichtung.
- PTH-Freiraumgrenze: Das Coverlay darf niemals in das metallisierte Durchkontaktierungsfeld (PTH) der starren Platine hineinragen. Durchkontaktierung durch Coverlay-Klebstoffschichten führt wegen extremer Z-Achsen-Expansion beim bleifreien Reflow ($260^\circ\text{C}$) zu Barrel-Rissen. Halten Sie mindestens $1.25\text{ mm} - 1.50\text{ mm}$ Abstand zwischen der Coverlay-Abschlusskante und jedem gebohrten Loch.
3. Freiraum für metallisierte Vias & SMT-Pads
Das mechanische Biegen erzeugt eine elliptische Scherzone, die von der starren Grenze ausstrahlt.
- Via-Freiraum: Alle metallisierten Durchkontaktierungen, Mikrovias und verdeckten Vias im starren Abschnitt müssen einen Mindestabstand von $2.50\text{ mm}$ ($100\text{ mil}$) zur Starr-Flexibel-Übergangslinie einhalten. Bei hochzuverlässigen Klasse-3-Designs mit starker Schock- und Vibrationsbelastung ist dieser Freiraum auf $3.0\text{ mm}$ ($120\text{ mil}$) zu erweitern.
- SMT-Pad-Freiraum: Oberflächenmontage-Pads oder Testpunkte dürfen nicht innerhalb von $3.0\text{ mm}$ zur Übergangsgrenzfläche platziert werden.
4. Zugentlastungs-Wulstfalz (Epoxid / Silikon)
Nach IPC-2223 Abschnitt 5.2.8 sollte entlang der physischen Stufenkante, an der der Flexarm aus der starren Platine austritt, eine elastomere Zugentlastungsfalz aufgebracht werden.
- Materialien: RTV-Silikon (z. B. Dow Corning 732 / 3145) oder flexibles Polyurethan-Epoxid (z. B. Master Bond EP21LV).
- Funktion: Die Falz verlagert die Biegedrehachse von der mikroskopischen Messerkante des Harzausquetschs in eine glatte, abgerundete Krümmung und eliminiert lokale Spannungskonzentrationen um bis zu $65%$.
Klebstofffreies Polyimid (AP) vs. klebstoffbasierte Substrate
Die moderne hochzuverlässige Rigid-Flex-Fertigung ist entschieden von klebstoffbasierten flexiblen Laminaten (IPC-4204/1) zu klebstofffreien Polyimid-Laminaten (IPC-4204/11) übergegangen.
| Engineering-Parameter | Klebstoffbasiertes Substrat (IPC-4204/1, z. B. Pyralux LF) | Klebstofffreies Substrat (IPC-4204/11, z. B. Pyralux AP / Felios) | Auswirkung auf Rigid-Flex Klasse 3 |
|---|---|---|---|
| Bindungsaufbau | Polyimidfolie über $15 - 25\ \mu\text{m}$ Acrylklebstoff mit Kupferfolie verbunden | Direkt auf RA-Kupferfolie gegossenes Polyimid (null Klebstoffschicht) | Eliminiert $30 - 50\ \mu\text{m}$ Gesamtflexdicke, senkt Biegesteifigkeit |
| Glasübergangstemperatur ($Tg$) | Acrylklebstoff $Tg \approx 40^\circ\text{C} - 60^\circ\text{C}$ | Polyimid $Tg \ge 220^\circ\text{C} - 280^\circ\text{C}$ | Klebstofffrei hält den mechanischen Modul bei Reflow-Temperaturen ($260^\circ\text{C}$) |
| Z-Achsen-CTE ($50^\circ\text{C} - 250^\circ\text{C}$) | $200 - 350\text{ ppm/}^\circ\text{C}$ (extreme Expansion) | $40 - 55\text{ ppm/}^\circ\text{C}$ (eng an Kupfer angepasst) | Verhindert Barrel-Spannung in Durchkontaktierungen und Ausreißen innerer Folien |
| Feuchtigkeitsaufnahme | $2.5% - 4.0%$ | $0.8% - 1.3%$ | Eliminiert Blasenbildung und Delamination beim automatisierten Löten |
| Neigung zum Bohrverschmieren | Starkes Acrylharz-Verschmieren, das Plasma-Desmear erfordert | Minimales Verschmieren; Standard-Permanganat oder sanftes Plasma | Garantiert saubere Kupfer-zu-Kupfer-Verbindung an inneren Flex-Vias |
| Dauerbetriebstemperatur | Begrenzt auf $105^\circ\text{C}$ (UL 796F) | Bewertet bis $150^\circ\text{C} - 170^\circ\text{C}$ Dauerbetrieb | Obligatorisch für Flugzeugtriebwerksbuchten, Automotive-Unterboden und Verteidigung |
Bei allen dynamischen Biegeprodukten, die unter APTPCB-Hochzuverlässigkeitsfertigung angeboten werden, sind klebstofffreie Polyimidkerne (DuPont Pyralux AP oder Panasonic Felios RF-705) als Standard-Basismaterialien spezifiziert.
Leiterbahn-Routing & DFM-Regeln für dynamische EMI-Abschirmung
Das Design von Leitern über ein flexibles Scharnier erfordert grundlegend andere Layout-Praktiken als das Routing standardmäßiger starrer mehrlagiger Leiterplatten.
1. Den „I-Beam-Effekt“ durch versetztes Routing mildern
Wenn zwei Leiterlagen direkt übereinander über einen flexiblen Kern geroutet werden, bilden sie eine elektrische und mechanische Struktur, die einem I-Träger-Strukturträger ähnelt. Die gepaarten Kupferbahnen verstärken sich gegenseitig, verdoppeln die effektive Biegesteifigkeit und konzentrieren die Zugdehnung auf die äußere Bahn.
- Regel: Leiterbahnen auf Lage 1 und Lage 2 müssen über die gesamte Flexzone versetzt (offset) verlaufen.
- Geometrie: Verschieben Sie die Bahn-Mittenlinien um mindestens das $2$-fache der Bahnbreite ($w_{\text{offset}} \ge 2 \times W_{\text{trace}}$), sodass die Leiter über den Zwischenräumen der gegenüberliegenden Lage liegen.
       I-Träger-Konstruktion (VERMEIDEN - HOHE AUSFALLRATE)
       ================================================  <- Coverlay
       [ Bahn 1 ]      [ Bahn 2 ]      [ Bahn 3 ]     <- Lage 1
       ------------------------------------------------  <- Polyimid-Kern
       [ Bahn 1 ]      [ Bahn 2 ]      [ Bahn 3 ]     <- Lage 2 (steifer I-Träger)
       ================================================  <- Coverlay

       Versetzte Konstruktion (OBLIGATORISCH FÜR 2-LAGIGES DYNAMISCHES FLEX)
       ================================================  <- Coverlay
       [ Bahn 1 ]          [ Bahn 2 ]          [ Bahn 3 ]   <- Lage 1
       --------------------------------------------------------  <- Polyimid-Kern
              [ Bahn 4 ]          [ Bahn 5 ]          [ Bahn 6 ] <- Lage 2 (versetzt)
       ========================================================  <- Coverlay
2. Gebogenes Routing & Richtungsorientierung
- Senkrechter Übertritt: Die Bahnen müssen die dynamische Biegeachse in einem Winkel von $90^\circ \pm 5^\circ$ überqueren. Diagonales oder längliches Routing setzt eine Seite der Leiterkante lokalen Scherkräften aus.
- Keine scharfen Winkel: Verwenden Sie niemals $90^\circ$- oder $45^\circ$-Ecken in der Flexzone oder innerhalb von $3.0\text{ mm}$ der Übergangsgrenzfläche. Alle Richtungswechsel müssen glatte, abgerundete Kurven mit Biegeradius $R \ge 1.5\text{ mm}$ verwenden.
- Konstante Leiterbreite: Halten Sie die Bahnbreite über die gesamte dynamische Länge gleichmäßig. Vermeiden Sie Einschnürungen oder plötzliche Verbreiterungen, die mechanische Spannungserhöher erzeugen.
3. Dynamische Abschirmung: Gitterflächen vs. leitfähige Folien
Massive Kupfer-Masseflächen können in dynamischen Flexzonen nicht verwendet werden, da massive Folie die Biegesteifigkeit um bis zu $300%$ erhöht und bei wiederholter Kompression ausbeult.
- Option A (Kreuzgitter-Kupfer): Legen Sie Masseflächen als $45^\circ$-diagonales Rauten-Kreuzgitter mit $30% - 40%$ Kupferdichte aus ($0.15\text{ mm}$ Bahn auf $0.45\text{ mm}$ Pitch).
- Option B (Silber-Abschirmfolie): In High-Speed-Differentialanwendungen, die kontrollierte Impedanz ohne mechanische Steifigkeit erfordern, ersetzen Sie Kupferreferenzflächen durch ultraflexible, dampfbedampfte leitfähige Silber-Abschirmfolien (etwa Tatsuta SF-PC5900 oder Toyochem TSL). Diese Folien fügen nur $12\ \mu\text{m}$ bis $16\ \mu\text{m}$ Dicke hinzu, bieten $\ge 50\text{ dB}$ Schirmdämpfung bis $10\text{ GHz}$ und überstehen $>10,000,000$ Biegezyklen ohne Ermüdungsdegradation.
IPC-6013 Klasse 3 Qualitätsfreigabe & Mikroschnitt-Kriterien
Die Fertigung von Rigid-Flex-Schaltungen für Verteidigungs-, Medizin- und Luftfahrtsysteme erfordert die formale Konformität mit IPC-6013 (Qualification and Performance Specification for Flexible/Rigid-Flexible Printed Boards).
Die folgende Qualitätsfreigabe-Matrix skizziert die physikalischen Verifikationsgates, die mittels metallographischer Querschliffe (IPC-TM-650 Methode 2.1.1) vor der Losabnahme durchgeführt werden.
| Qualitätsprüf-Gate | IPC-6013-Klasse-3-Abnahmekriterien | Testmethode / Verifikationsstandard | Ablehnungs- / Versagensgrenze |
|---|---|---|---|
| Harzausquetsch-Extrusion | Harzflash vom starren Kern auf das freiliegende Flex darf $0.50\text{ mm}$ ($20\text{ mil}$) nicht überschreiten | Lichtmikroskopie bei $50\times$ Vergrößerung | Ausquetschung $> 0.50\text{ mm}$ oder gezackte Harzkante, die in die Biegezone vordringt |
| Delamination der Übergangszone | Null Ablösung zwischen Polyimidkern, Low-Flow-Prepreg und Coverlay-Klebstoff | Querschliff nach thermischer Belastung (IPC-TM-650 2.6.8) | Jede nachweisbare Hohlstelle, Blasenbildung oder Ablösung $> 0.05\text{ mm}$ |
| PTH-Plattierungsdicke im starren Bereich | Mittlere Kupferplattierungsdicke $\ge 25\ \mu\text{m}$ ($1.0\text{ mil}$); lokal mindestens $\ge 20\ \mu\text{m}$ | Metallographischer Querschliff (IPC-TM-650 2.1.1) | Plattierungsdicke $< 20\ \mu\text{m}$ oder Knie-Risse nach thermischem Schock |
| Coverlay-Einbettungskontinuität | Coverlay ragt $0.50\text{ mm} - 1.0\text{ mm}$ in den starren Abschnitt; null Hohlräume an der Naht | Querschliff über die starre Grenze hinweg | Einbettung $< 0.30\text{ mm}$ (Risiko des Feuchtigkeitseintritts) oder $> 1.5\text{ mm}$ mit Berührung von Vias |
| Thermoschock-Festigkeit | Muss $100$ thermische Zyklen von $-65^\circ\text{C}$ bis $+125^\circ\text{C}$ ohne $\Delta R > 10%$ überstehen | MIL-STD-202 Methode 107 / IPC-TM-650 2.6.7 | Widerstandsverschiebung der Verbindung $\Delta R > 10%$ oder Barrel-Ermüdungsbruch |
| Biegeermüdungs-Festigkeit | Muss die Zielzyklenzahl ($10^5 - 10^7$ Zyklen) am Nenn-Dornradius erreichen | IPC-TM-650 Methode 2.4.3 (Biegeermüdung) | Elektrische Unterbrechung $> 1.0\ \mu\text{s}$ oder Leiterwiderstandsanstieg $> 20%$ |
Engineering-Zeichnung & Fertigungsfreigabe-Protokoll
Vor dem Abschluss des CAM-Toolings und der Freigabe von Rigid-Flex-Datenpaketen an die Fertigung verifizieren Sie jede Designregel anhand des folgenden Protokolls:
| Engineering-Parameter | IPC-2223-Klasse-3-Anforderung | Verifikation bei Produktionsfreigabe |
|---|---|---|
| Bewegungsklassifizierung | Explizit klassifiziert als Statisch (Flex-to-Install), Semi-Dynamisch oder Kontinuierlich Dynamisch | Titelblock der Fertigungszeichnung und Hinweise auf mechanischer Lage |
| Betriebs-Biegeradius | Minimaler Innenbiegeradius $R$ mit zulässiger mechanischer Toleranz definiert | Abgleich der mechanischen Montagezeichnung mit dem Werkzeugdorn |
| Kupferfolien-Metallurgie | IPC-4562 Grade 7 oder 8 gewalzt, geglüht (RA) für alle dynamischen Leiter spezifiziert | Materialzertifikatsblatt (MTR)-Verifikation vom Kupferwerk |
| Kornrichtung der Folie | Walzrichtung parallel zur Flexarm-Länge orientiert (senkrecht zur Biegeachse) | Panelisierungs-CAM-Layout und Hinweis zur Kornrichtung |
| Basis-Dielektrikum | Klebstofffreier Polyimidkern (IPC-4204/11) mit null Acrylklebstoffschichten | Vermerk auf der Stackup-Zeichnung (DuPont Pyralux AP oder gleichwertig) |
| Prepreg-Fluss an der Übergangszone | Low-Flow-/No-Flow-Prepreg mit zertifizierter Harzfließrate zwischen $2.0%$ und $6.0%$ | Inspektionsbericht der Prepreg-Charge; Rückschnitt verifiziert $\ge 0.50\text{ mm}$ |
| Freihaltungen der Übergangszone | Metallisierte Vias $\ge 2.50\text{ mm}$; SMT-Pads $\ge 3.0\text{ mm}$ von der Grenzflächenbegrenzung | Automatisierter DFM-Netzlisten- und Designregel-Check (DRC) |
| Dynamische Leitergeometrie | Versetztes Routing über gegenüberliegende Lagen; Bahnen abgerundet ($R \ge 1.5\text{ mm}$) | CAD-Audit der Leiterlagen; null senkrechte Bahnstapelung |
| Abschirmarchitektur | $45^\circ$-Rauten-Kreuzgitter-Kupfer ($30% - 40%$ Dichte) oder leitfähige Silberfolie | Gerber-Kupferbilanz-Verifikation; null massive dynamische Flächen |
| Oberfläche auf Flex | ENIG oder ENEPIG; elektrolytisches Gold aus dem Flex-Scharnier verbannt | Oberflächen-Spezifikationszeichnung und Protokoll des Plattierungsbads |
Für Design-Reviews, komplexe HDI-Mikrovia-Integration oder kundenspezifische Stackup-Modellierung senden Sie Ihre ODB++- oder Gerber-Daten direkt an unser Engineering-Team über das APTPCB-Portal für Rigid-Flex-Fähigkeiten. Für ergänzende Wärmeableitung und schwere Leistungsverdrahtung über starre Abschnitte lesen Sie unseren Leitfaden zur Dimensionierung von Heavy-Copper-PCBs.
FAQs zum dynamischen Biegeradius von Rigid-Flex & IPC-2223
1. Was ist der minimale Biegeradius für ein 2-lagiges dynamisches Rigid-Flex-PCB?
Nach IPC-2223-Richtlinien erfordert eine 2-lagige dynamische flexible Schaltung, die kontinuierlicher Bewegung ($>1,000,000$ Zyklen) ausgesetzt ist, einen minimalen Biegeradius von $40\times$ bis $60\times$ der Gesamtdicke der Flexzone (oder etwa $150\times$ der Kupferfoliendicke). Beispielsweise erfordert eine Standard-2-lagige klebstofffreie Flexzone mit einer Gesamtdicke von $125\ \mu\text{m}$ ($5.0\text{ mil}$) einen minimalen Biegeradius von $5.0\text{ mm} - 7.5\text{ mm}$ ($0.20" - 0.30"$). Kann das mechanische Gehäuse diesen Radius nicht aufnehmen, sollten die beiden Lagen in unverbundene Loose-Leaf-Arme aufgeteilt werden.
2. Warum versagt elektrolytisch abgeschiedenes (ED) Kupfer in dynamischen Flexanwendungen?
Elektrolytisch abgeschiedene Kupferfolie wird durch elektrolytische Fällung hergestellt, was eine vertikale säulenförmige Kristallkornstruktur ergibt. Bei wiederholtem Biegen konzentriert sich die Zugspannung entlang der vertikalen Korngrenzen, initiiert Mikroporen, die sich innerhalb von $5,000$ bis $20,000$ Zyklen rasch durch die gesamte Bahndicke fortpflanzen. Gewalztes, geglühtes (RA) Kupfer, das durch mechanisches Walzen entsteht, besitzt längliche, horizontale lamellare Körner, die unter Spannung elastisch gleiten und eine Ermüdungsfestigkeit von über $10,000,000$ Zyklen bieten.
3. Wie weit müssen metallisierte Durchkontaktierungen (Vias) von der Starr-Flexibel-Übergangslinie entfernt sein?
Metallisierte Durchkontaktierungen, Mikrovias und verdeckte Vias müssen nach IPC-2223-Klasse-3-Regeln mindestens $2.5\text{ mm}$ ($100\text{ mil}$) von der Starr-Flexibel-Übergangslinie entfernt platziert werden. Bei hochschlagfesten Luftfahrt- oder Verteidigungsanwendungen wird ein Freiraum von $3.0\text{ mm}$ ($120\text{ mil}$) empfohlen. Vias näher an der Übergangslinie setzen die Kupferplattierungsbarrels Schubspannungen aus, die durch Platinenbiegung und Z-Achsen-Expansion des flexiblen Coverlay-Klebstoffs entstehen.
4. Was ist der „I-Beam-Effekt“ im Rigid-Flex-Design, und wie wird er verhindert?
Der I-Beam-Effekt tritt auf, wenn Kupferleiterbahnen auf gegenüberliegenden Seiten eines 2-lagigen Flexkerns direkt übereinander geroutet werden. Mechanisch imitiert diese gepaarte Bahngeometrie einen architektonischen I-Träger, erhöht die Biegesteifigkeit erheblich und konzentriert Zug- und Druckspannungen auf die äußeren Kupferoberflächen. Er wird durch Versetzen der Bahnen auf Lage 1 und Lage 2 verhindert, sodass jeder Leiter über dem offenen Dielektrikumsspalt der gegenüberliegenden Lage liegt.
5. Warum wird klebstofffreies Polyimid gegenüber klebstoffbasiertem Polyimid für Rigid-Flex-Platinen bevorzugt?
Klebstoffbasierte flexible Laminate verwenden Acryl- oder modifizierte Epoxid-Bindeklebstoffe mit niedrigen Glasübergangstemperaturen ($Tg \approx 40^\circ\text{C} - 60^\circ\text{C}$) und hoher Z-Achsen-Wärmeausdehnung ($CTE_z > 250\text{ ppm/}^\circ\text{C}$). Beim bleifreien Reflow ($260^\circ\text{C}$) expandiert der Klebstoff rapide, belastet die metallisierten Durchkontaktierungsbarrels und verursacht Mikrorissbildung. Klebstofffreies Polyimid (IPC-4204/11) eliminiert Klebstoffschichten vollständig, reduziert die Gesamtplattendicke um $30\ \mu\text{m} - 50\ \mu\text{m}$, senkt die Feuchtigkeitsaufnahme auf $<1.0%$ und übersteht thermische Zyklen ohne Delamination.