
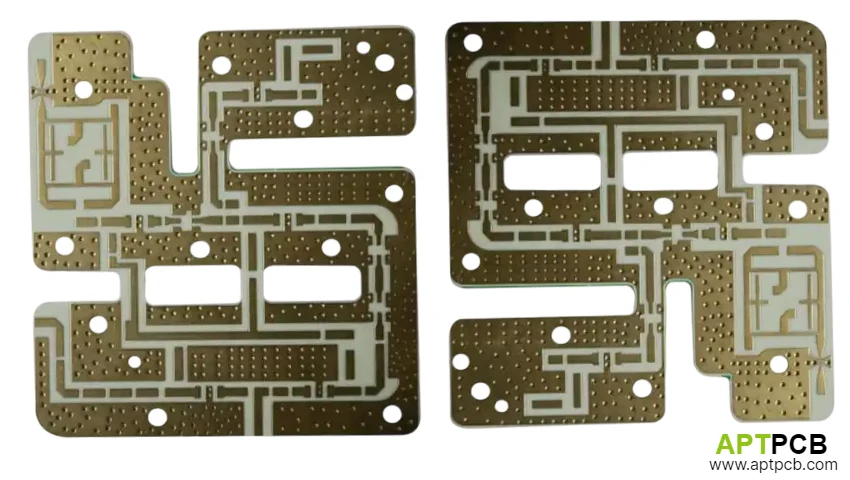
Eine Rogers RO3003 Leiterplatte lässt sich nicht mit denselben Prozessparametern fertigen wie eine klassische FR4-Leiterplatte. Wer Standardprozesse für Bohren, Lochwandbehandlung oder Laminieren übernimmt, riskiert PTFE-Schmierstellen an den Durchkontaktierungen, unzureichende Kupferhaftung und Verzug außerhalb der SMT-Toleranzen.
Der Grund liegt nicht in einer unzureichenden Fertigungsdisziplin, sondern im Material selbst. RO3003 ist ein keramisch gefülltes PTFE-Verbundmaterial, das für stabile elektrische Eigenschaften bei hohen Frequenzen entwickelt wurde. Genau diese Eigenschaften machen die Fertigung anspruchsvoller.
Für 77GHz Radar-, ADAS- und mmWave-Anwendungen müssen Materialauswahl, Bohrstrategie, Plasmaaktivierung, Hybridaufbau und Prüfung gemeinsam betrachtet werden.
Warum benötigt RO3003 einen anderen Fertigungsprozess als FR4?
Drei Materialeigenschaften bestimmen die gesamte Prozesskette:
| Materialeigenschaft | Fertigungsfolge | Möglicher Fehler |
|---|---|---|
| Niedrige Oberflächenenergie von PTFE (~18 dynes/cm) | Aktivierung vor Kupferabscheidung erforderlich | Plattierungsfehler, Hohlräume, schlechte Haftung |
| Thermoplastisches Verhalten unter Reibungswärme | Angepasste Bohrparameter notwendig | PTFE-Schmierfilm an Via-Wänden |
| Keramische Füllstoffe | Häufigerer Werkzeugwechsel notwendig | Ausgerissene Lochwände und schwankende Qualität |
RO3003 erreicht seine elektrische Stabilität durch keramische Füllstoffe innerhalb einer PTFE-Matrix. Diese Kombination verbessert Dk-Stabilität, erhöht aber gleichzeitig die Anforderungen an mechanische Bearbeitung.
Die Z-Achsen-CTE von 24 ppm/°C ist entscheidend für die Via-Zuverlässigkeit. Genau deshalb spielt eine kontrollierte Kupferplattierung nach IPC Class 3 bei Automotive-Anwendungen eine zentrale Rolle.
Weitere Materialeigenschaften beschreibt die Übersicht zu RO3003 Materialeigenschaften.
Welche Bohrparameter sind für RO3003 Leiterplatten entscheidend?
Bei FR4 werden hohe Spindeldrehzahlen eingesetzt, um effiziente Fertigungszeiten zu erreichen. Bei PTFE-basierten Materialien kann diese Strategie jedoch zu viel Reibungswärme erzeugen.
Die Bohrung muss das Material schneiden und nicht thermisch verformen.
Typische Prozessparameter für RO3003:
| Parameter | Wert |
|---|---|
| Spindeldrehzahl | 60.000–80.000 RPM |
| Werkzeugbelastung | Erhöhte Vorschubrate für sauberen Materialabtrag |
| Werkzeugwechsel | Unter 500 Bohrungen pro Werkzeug |
| Ziel | Keine sichtbaren PTFE-Rückstände an Innenlagen |
Ein stumpfes Werkzeug erzeugt keine saubere Scherung mehr. Stattdessen entstehen beschädigte Lochwände, die selbst durch nachfolgende Oberflächenbehandlung schwer zu korrigieren sind.
Eine Schliffbildprüfung nach dem Bohren erkennt diese Fehler, bevor die Metallisierung beginnt.
Warum ist Plasmaaktivierung bei RO3003 vor der Kupferplattierung notwendig?
Die Lochwandaktivierung ist einer der wichtigsten Unterschiede zwischen FR4- und PTFE-Fertigung.
Bei FR4 entfernt chemisches Desmear Harzrückstände und erzeugt eine mikroraue Oberfläche. PTFE reagiert jedoch deutlich anders. Die Oberfläche ist hydrophob und bietet ohne Aktivierung keine ausreichende Grundlage für die Kupferabscheidung.
Die typische Prozesskette der Plasmaaktivierung:
- Die gebohrten Panels werden in eine Vakuum-Plasmakammer eingebracht.
- Eine kontrollierte CF₄/O₂-Gasmischung wird eingeleitet.
- Das Plasma verändert die PTFE-Oberfläche und erzeugt mikroskopische Verankerungspunkte.
- Sauerstoffplasma erhöht die Oberflächenenergie und verbessert die Benetzung.
- Die nachfolgende Kupferabscheidung kann gleichmäßig erfolgen.
Ohne diese Behandlung können Keilhohlräume, unvollständige Barrel-Abdeckung und spätere thermische Ausfälle entstehen.
Welche Fertigungsentscheidungen bestimmen den Erfolg eines RO3003 Hybrid-Stackups?
Viele industrielle Designs verwenden nicht ausschließlich RO3003, sondern kombinieren RF-Lagen mit kostengünstigeren FR4-Strukturen.
Ein typischer 6- oder 8-Lagen-Hybridaufbau verwendet RO3003 dort, wo die Hochfrequenzleistung benötigt wird, während FR4 für interne Versorgung und Routing eingesetzt wird.
Diese Kombination reduziert Materialkosten typischerweise um 30–45 %, erfordert aber eine kontrollierte Laminationsstrategie.
Wichtige Parameter:
| Entscheidung | Einfluss |
|---|---|
| Kupferbalance der Innenlagen | Mechanische Stabilität während Abkühlung |
| Bonding-Material | Haftung zwischen PTFE und FR4 |
| Pressprofil | Vermeidung von Verzug |
| Kühlrate | Kontrolle innerer Spannungen |
Bei Hybridaufbauten sollte die Kupferdichte auf FR4-Masse- und Versorgungslagen bei etwa 75–80 % gehalten werden, um mechanische Balance zu unterstützen.
Eine detaillierte Planung erfolgt über einen kundenspezifischen RO3003 Stackup.
Welche Kriterien sollte eine RO3003 PCB Lieferantenprüfung enthalten?
Die Auswahl eines Fertigers sollte nicht ausschließlich über Stückpreis oder Lieferzeit erfolgen. Für RO3003-Projekte sind bestimmte Prozessfähigkeiten entscheidend.
| Prüfkriterium | Nachweis vom Fertiger |
|---|---|
| PTFE-Verarbeitung | Dokumentierte Prozessparameter |
| Plasmaaktivierung | Prozessaufzeichnung und Anlagenfähigkeit |
| RF-Leiterbahnkontrolle | Impedanzmessung über Testcoupons |
| Hybrid-Lamination | Pressprofil und Verzugsdaten |
| Via-Zuverlässigkeit | Schliffbilder und Kupfermessungen |
Ein Fertiger, der nur FR4 verarbeitet, besitzt nicht automatisch die Fähigkeit für RO3003.
Wie wird die IPC Class 3 Via-Qualität bei RO3003 geprüft?
Die Durchkontaktierungen sind bei Automotive-Radar-Leiterplatten besonders kritisch. Während bleifreier SMT-Verarbeitung mit 245–260°C entstehen thermische Belastungen durch die Z-Ausdehnung des Materials.
Die Fertigungsanforderungen:
| Parameter | IPC Class 2 Basis | RO3003 Standard |
|---|---|---|
| Durchschnittliche Lochwandkupferdicke | 20 μm | 25 μm Minimum |
| Einzelmessung | 18 μm Minimum | 20 μm Minimum |
| Harzrückzug | ≤25 μm | ≤10 μm |
| Keilhohlräume | ≤1 pro Bohrung | Nulltoleranz |
Für Via-in-Pad-Strukturen bei RF-ICs ist zusätzlich eine Wrap-Plattierung von ≥12 μm auf dem Pad erforderlich.
Die Freigabe sollte immer mit einem Schliffbildbericht erfolgen:
- Kupferdicke oben, Mitte und unten im Barrel
- Dokumentierte Hohlraumprüfung
- Nachweis der PTFE-Kupferhaftung
Weitere HDI-Aspekte sind in den HDI Leiterplattenlösungen beschrieben.
Welche Oberfläche eignet sich für 77GHz RO3003 Anwendungen?
| Oberfläche | Leistung bei 77GHz | Lagerfähigkeit | Besonderheit |
|---|---|---|---|
| Immersion Silver (ImAg) | Sehr gut | 12 Monate versiegelt | Geringer Einfluss auf HF-Verluste |
| ENIG | Gut | 12 Monate | Geeignet für niedrigere Frequenzen |
| HASL | Nicht geeignet | — | Unebene Oberfläche beeinflusst Impedanz |
Für 77GHz Anwendungen wird häufig Immersion Silver bevorzugt, da die dünne Beschichtung die RF-Stromverteilung nur minimal beeinflusst.
Welche Prüfungen sollten vor der Serienfreigabe einer RO3003 PCB erfolgen?
Vor Serienproduktion sollten folgende Nachweise vorliegen:
- TDR-Impedanzprüfung: Validierung von 50Ω- und 100Ω-Differenzleitungen mit ±5 % Toleranz.
- 288°C Lötflotation, 3 Zyklen: Thermische Belastungsprüfung nach IPC Class 3.
- Mikroschliffanalyse: Kontrolle von Kupferdicke, Hohlräumen und Materialübergängen.
- Elektrischer Test: 100 % Durchgangs- und Isolationstest.
Ein vollständiges Produktionspaket umfasst:
- TDR-Daten
- Mikroschliffberichte
- Rogers COC Materialnachweis
- Prozessdokumentation
Bei der Auswahl eines Partners für Automotive-Anwendungen hilft die RO3003 PCB Herstellerqualifikation mit konkreten Prüfpunkten für IATF 16949, Materialrückverfolgbarkeit und Prozesskontrolle.
Technische Referenzen
- PTFE-Oberflächenaktivierung und Plasma-Prozess gemäß Rogers RO3000 Verarbeitungsrichtlinien.
- Kupferdicken, Via-Anforderungen und Verzugskriterien gemäß IPC-6012 Class 3 und IPC-A-600.
- Fertigungsparameter aus dem RO3003 Automotive Radar Fertigungsprozessplan (2026).
RO3003 Gerber-Dateien zur DFM-Prüfung einreichen für eine Bewertung von Bohrparametern, Hybrid-Stackup, thermischem Verhalten und IPC Class 3 Anforderungen vor der Prototypenfertigung.