
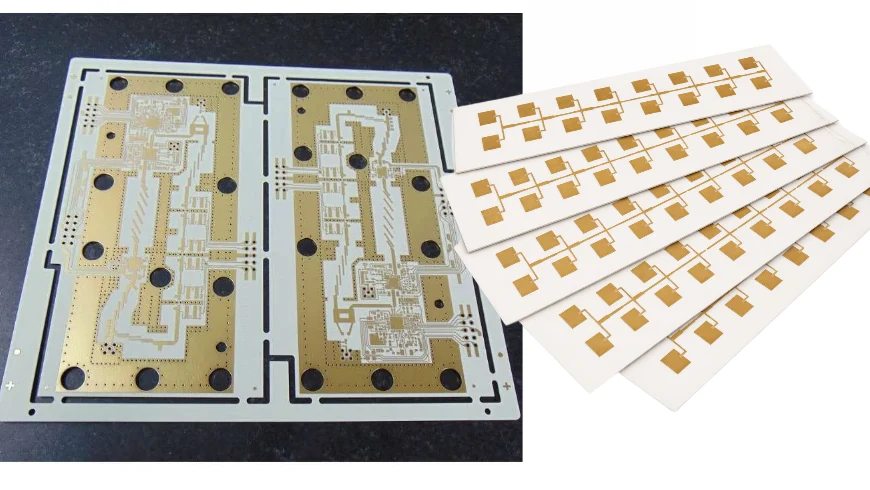
Eine RO3003-Leiterplatte zuverlässig zu fertigen bedeutet nicht automatisch, dass ein Hersteller auch für RO3006 qualifiziert ist. Beide Materialien basieren auf einer PTFE-Matrix der RO3000-Serie, aber RO3006 stellt durch die höhere keramische Füllung und die höhere Dielektrizitätskonstante von Dk 6,15 deutlich höhere Anforderungen an die Fertigung.
Die kritischen Punkte liegen vor allem beim Bohrprozess und bei der Strukturierung der HF-Leiterbahnen. Höherer Keramikanteil beschleunigt den Werkzeugverschleiß, während die kleineren Leiterbahnbreiten für kontrollierte Impedanz geringere Fertigungstoleranzen erlauben.
Eine qualifizierte RO3006-Fertigung besteht deshalb nicht nur aus passenden Maschinen, sondern aus nachweisbaren Prozessfenstern, Materialrückverfolgbarkeit und dokumentierter Qualitätskontrolle.
Welche Fertigungsanforderungen unterscheiden RO3006 von Standard-FR4?
RO3006 kann nicht wie eine gewöhnliche FR4-Leiterplatte verarbeitet werden. Drei Materialeigenschaften bestimmen den Fertigungsablauf:
PTFE-Oberfläche mit niedriger Oberflächenenergie
Die PTFE-Matrix besitzt eine chemisch sehr stabile Oberfläche. Klassische alkalische Desmear-Verfahren, die bei Epoxid-Glas-Materialien eingesetzt werden, erzeugen keine vergleichbare Aktivierung. Für zuverlässige Kupferhaftung ist eine geeignete Oberflächenaktivierung notwendig.
Thermisches Verhalten beim Bohren
PTFE reagiert empfindlicher auf Reibungswärme als typische FR4-Systeme. Zu hohe Drehzahlen können Materialverschmierungen an den Innenlagen verursachen und damit spätere Kontaktprobleme erzeugen.
Höhere keramische Füllung
Der höhere Keramikanteil ermöglicht die elektrische Eigenschaft von Dk 6,15, erhöht jedoch den mechanischen Verschleiß am Bohrer. Die Werkzeugstandzeit muss deshalb während der Prozessqualifikation für das konkrete Design bestimmt werden.
Welche Kriterien sollte ein RO3006-Fertiger erfüllen?
Die Auswahl eines Fertigers sollte nicht ausschließlich über Preis oder Lieferzeit erfolgen. Entscheidend ist, ob der Hersteller die kritischen Prozessnachweise liefern kann.
| Prüfkriterium | Erwarteter Nachweis | Bedeutung für RO3006 |
|---|---|---|
| Materialherkunft | Rogers COC mit Lotnummer | Rückverfolgbarkeit des Basismaterials |
| Bohrprozess | Prozessparameter und Schliffbilder | Kontrolle von Schmierung, Wärme und Via-Qualität |
| Plasmaaktivierung | Dokumentierte Prozessführung | Sicherstellung der Kupferhaftung |
| Strukturierung | LDI-Kalibrierung und Messdaten | Kontrolle enger HF-Leiterbahnen |
| Laminierung | Verzugsmessung und Bondlinienprüfung | Stabilität hybrider Aufbauten |
| Galvanik | Mikro-Schliffberichte | Nachweis IPC Class 3 Qualität |
Ein Hersteller, der diese Unterlagen nicht regelmäßig bereitstellen kann, besitzt möglicherweise Fertigungserfahrung mit HF-Materialien, aber keine nachgewiesene RO3006-Prozesskontrolle.
Wie wird RO3006 beim Bohren richtig verarbeitet?
Der Bohrprozess entscheidet wesentlich über die spätere Zuverlässigkeit der Durchkontaktierungen.
Für RO3000-Materialien gelten angepasste Bohrparameter:
- Spindeldrehzahl: 60.000–80.000 U/min
- Standard-FR4-Vergleich: 120.000–150.000 U/min
- Werkzeugstandzeit: ≤500 Bohrungen pro Werkzeug als konservativer Grenzwert
- Erhöhter Vorschub zur sauberen Scherung der PTFE-Matrix
Das Ziel ist ein sauberer Bohrkanal ohne PTFE-Verschmierung an Innenkupferlagen.
Bei hoher Via-Dichte beeinflusst der Werkzeugverbrauch direkt die Produktionskosten. Ein RO3006-Design mit 500 Vias pro Panel kann bereits bedeuten, dass ein Werkzeug nach einem Panel gewechselt werden muss.
Warum ist Plasmaaktivierung bei RO3006 entscheidend?
Nach dem Bohren benötigt RO3006 eine definierte Oberflächenaktivierung vor der Kupferabscheidung.
Der typische Prozess umfasst:
- Einlegen der gebohrten Panels in die Vakuum-Plasmaanlage.
- Evakuierung der Kammer.
- Einbringen einer abgestimmten CF₄/O₂-Gasmischung.
- Aktivierung durch ein RF-Feld.
- Erzeugung mikroskopischer Oberflächenstrukturen für bessere Haftung.
- Direkter Übergang zur Metallisierung.
Rogers beschreibt Plasma als bevorzugte Behandlungsmethode für RO3000-Prozesse, insbesondere wenn eine Aktivierung der PTFE-Oberfläche erforderlich ist.
Die Prozesskontrolle ist besonders wichtig, weil unzureichende Aktivierung später zu partieller Kupferabscheidung, Hohlräumen und thermisch verursachten Ausfällen führen kann.
Welche Rolle spielt LDI bei RO3006-HF-Leiterbahnen?
RO3006 wird häufig für HF-Strukturen eingesetzt, bei denen definierte Impedanzen entscheidend sind. Durch Dk 6,15 entstehen schmalere Leiterbahnen als bei RO3003.
Bei einem 10 mil Kern kann eine 50-Ohm-Mikrostreifenstruktur ungefähr 5–7 mil Leiterbahnbreite benötigen. Bereits kleine Abweichungen beeinflussen die elektrische Performance.
Laser Direct Imaging (LDI) reduziert die Schwankungen klassischer Fotowerkzeuge und ermöglicht eine präzisere Übertragung enger Strukturen.
Für RO3006 muss der Fertiger insbesondere folgende Punkte kontrollieren:
- Leiterbahnbreitenmessung nach Ätzung
- individuelle Ätzkompensation für verwendete Kupferfolie
- Impedanzmessung über Testcoupons
- Vergleich zwischen Designwert und realem Messergebnis
Ein Prozessfenster, das für RO3003 funktioniert, darf nicht automatisch übernommen werden.
Wie werden RO3006 und FR4 in Hybridaufbauten laminiert?
Viele RO3006-Leiterplatten kombinieren HF-Lagen mit FR4-Innenlagen.
Die wichtigsten Prozessentscheidungen:
- Auswahl eines geeigneten Bondmaterials mit geringem Flussverhalten
- Hoch-Tg-Systeme über 170°C an der Materialgrenze
- kontrollierte Abkühlung mit ≤2°C pro Minute
- ausreichende Kupferbalance in FR4-Innenlagen
Für stabile Hybridaufbauten sollte die Kupferdichte der FR4-Innenlagen mindestens 75% betragen.
Die thermischen Eigenschaften von PTFE und FR4 unterscheiden sich. Eine kontrollierte Temperaturführung reduziert mechanische Spannungen und verhindert übermäßigen Verzug.
Welche Fehlerbilder treten bei RO3006 am häufigsten auf?
| Prozessbereich | Typisches Fehlerbild | Ursache |
|---|---|---|
| Bohren | Offene Verbindungen | PTFE-Schmierung oder Werkzeugverschleiß |
| Plasma | Via-Hohlräume | Unzureichende Oberflächenaktivierung |
| Strukturierung | Impedanzabweichung | Falsche Ätzkompensation |
| Laminierung | Verzug oder Delamination | Ungleichmäßige thermische Belastung |
| Galvanik | Via-Barrel-Brüche | Unzureichende Kupferstärke |
Diese Verbindung zwischen Prozessschritt und Ausfallmechanismus ermöglicht eine gezielte Lieferantenbewertung.
Welche Galvanikqualität benötigt RO3006 für industrielle Anwendungen?
RO3006-Anwendungen mit hohen thermischen Belastungen benötigen eine robuste Via-Struktur.
IPC Class 3 Anforderungen umfassen:
- durchschnittlich 25 μm Kupfer in Via-Barrels
- keine Keilhohlräume
- kontrollierte Harzrückzüge
- dokumentierte Schliffbilder
Die wichtigsten Produktionsnachweise sind:
- Galvanikparameter mit Prozessüberwachung
- Mikro-Schliffberichte mit Messungen an Via-Oberseite, Mitte und Unterseite
- fotografische Dokumentation der Kupferverteilung
Die Mikro-Schliffanalyse ist der direkte Nachweis, dass der Fertiger die geforderte mechanische Reserve erreicht.
Welche Prüfunterlagen sollten mit jeder RO3006-Serie geliefert werden?
Eine professionelle Produktionsfreigabe umfasst mindestens:
- Rogers COC mit Material-Lotnummer
- TDR-Impedanzbericht
- Mikro-Schliffbericht
- elektrische Prüfung auf Durchgang und Isolation
- Verzugsmessung nach IPC-A-600 Class 3
Diese Dokumentation schafft eine elektrische Referenz vor der SMT-Bestückung.
Wenn ein Lieferant diese Nachweise nicht als Standardprozess bereitstellt, fehlt nicht nur Dokumentation, sondern ein messbarer Teil der Prozesskontrolle.
APTPCB beschreibt das allgemeine PCB-Qualitätskonzept für PTFE-Fertigungen unter Qualitätskontrolle für Leiterplatten. Für konkrete RO3006-Projekte oder verfügbare Kernstärken kann die Fertigungsabteilung über Kontakt erreicht werden.
Normative Referenzen
- PTFE-Oberflächenaktivierung und Hochfrequenz-Leiterplattenprozesse gemäß IPC-2226 Sectional Design Standard for HDI Printed Boards.
- Galvanikanforderungen gemäß IPC-6012 Class 3 und IPC-A-600K.
- Thermische Prüfung gemäß IPC-TM-650 2.6.7.
- Verzugstoleranzen gemäß IPC-A-600 Class 3 (≤0,75%).
- Bohr- und Prozessparameter aus dem APTPCB PTFE Fabrication Control Plan (2026).