
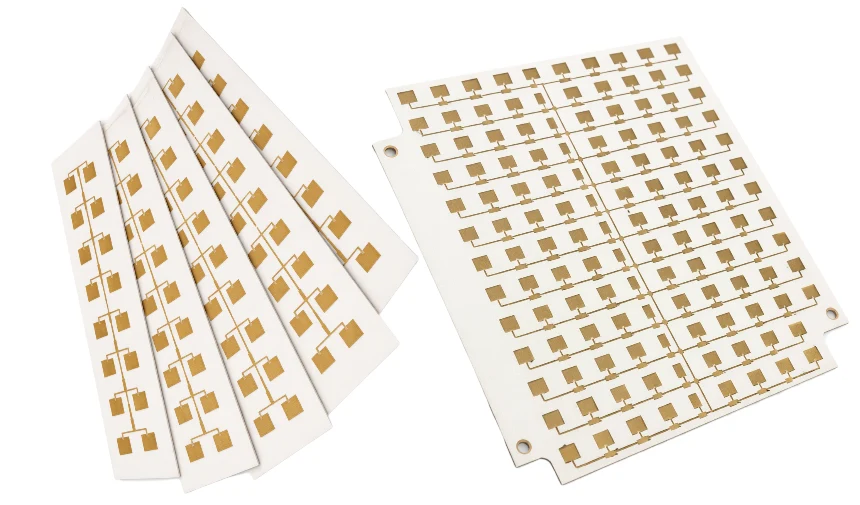
Einen Leiterplattenhersteller zu finden, der „Rogers RO3006“ auf seiner Website nennt, ist einfach. Einen Fertigungspartner zu finden, der RO3006 mit reproduzierbarer Qualität verarbeitet, ist deutlich schwieriger.
Bei RO3006 entscheidet nicht allein das verwendete Laminat über den Erfolg eines Projekts. Die kritischen Faktoren liegen in der Prozesskette: PTFE-Oberflächenaktivierung, kontrollierte Bohr- und Galvanikprozesse, präzise Leiterbahnbildung, stabile Hybrid-Laminierung und eine nachweisbare Materialrückverfolgbarkeit.
RO3006 wird häufig gewählt, wenn ein kompakter Aufbau mit höherer Dielektrizitätskonstante erforderlich ist. Das Material besitzt eine Dk von 6.15 ± 0.15 und wird eingesetzt, wenn kleinere HF-Strukturen gegenüber klassischen Niedrig-Dk-Materialien Vorteile bieten.
Die entscheidende Beschaffungsfrage lautet deshalb nicht:
„Kann der Hersteller RO3006 einkaufen?“
Sondern:
„Kann der Hersteller nachweisen, dass seine Prozesse für RO3006 validiert und wiederholbar sind?“
Welche Nachweise zeigen, dass ein RO3006 PCB Hersteller wirklich qualifiziert ist?
Viele Anbieter führen Rogers-Materialien in ihren Portfolios. Die technische Reife eines Lieferanten zeigt sich jedoch erst durch konkrete Fertigungsnachweise.
Die folgende Bewertungsmatrix trennt grundlegende Marketingangaben von belastbaren Qualifikationsnachweisen:
| Bewertungsbereich | Aussage des Herstellers | Erforderlicher Nachweis |
|---|---|---|
| Material | „Wir fertigen Rogers RO3006“ | Rogers COC mit Lotnummer |
| Plasma-Prozess | „PTFE ist beherrschbar“ | Prozessdaten aus Plasmaanlage |
| Leiterbahngenauigkeit | „Feine Strukturen sind möglich“ | Messdaten und Cpk-Werte |
| Laminierung | „Mehrlagenaufbau verfügbar“ | Hybrid-Laminierungsberichte |
| Galvanik | „IPC Klasse 3 möglich“ | Mikroquerschnitte |
| Zuverlässigkeit | „Automotive geeignet“ | RO3006-spezifische ESS-Daten |
Ein qualifizierter Hersteller kann diese Informationen aus laufender Produktion bereitstellen und muss keine historischen Einzelprojekte suchen.
Warum benötigt RO3006 einen spezialisierten Fertigungsprozess?
RO3006 unterscheidet sich von klassischen FR4-Leiterplatten durch seine keramisch gefüllte PTFE-Struktur. Diese Materialfamilie benötigt angepasste Fertigungsschritte, weil die Oberfläche andere Eigenschaften besitzt als Standard-Epoxidsysteme.
Besonders kritisch ist die Haftung zwischen Bohrwand und Kupferbeschichtung. Ohne geeignete Oberflächenaktivierung kann die Verbindung zwischen PTFE-Matrix und Kupfer unzureichend sein.
Ein geeigneter Hersteller sollte deshalb folgende Punkte dokumentieren können:
- eigene Vakuum-Plasmaanlage für PTFE-Materialien,
- dokumentierte Gaschemie mit CF₄/O₂,
- Prozessaufzeichnungen aus aktuellen RO3006-Losen,
- Zusammenhang zwischen Plasmaparametern und Mikroquerschnittsergebnissen.
Eine ausgelagerte Plasmabehandlung reduziert die Prozesskontrolle, weil ein zentraler Qualitätsschritt außerhalb der eigenen Fertigungskette liegt.
Wie prüfen Einkäufer die LDI-Fähigkeit für schmale RO3006-HF-Leiterbahnen?
RO3006 erhöht durch seine höhere Dk die Möglichkeit kompakter HF-Strukturen. Gleichzeitig steigen die Anforderungen an die Leiterbildkontrolle.
Eine 50-Ω-Mikrostreifenleitung auf einem 10 mil RO3006-Kern liegt ungefähr bei 5–7 mil Leiterbahnbreite. Bei vergleichbarer Auslegung auf einem 10 mil RO3003-Kern liegt die Breite ungefähr bei 9–11 mil.
Die kleinere Strukturreserve macht Fertigungstoleranzen deutlich kritischer.
Für die Lieferantenbewertung sollten Entwickler folgende Fragen stellen:
- Wird LDI für RO3006-HF-Lagen produktiv eingesetzt?
- Existieren Leiterbahnmessungen aus realen RO3006-Serienlosen?
- Gibt es Cpk-Daten für die Leiterbahnbreite?
- Wird die Ätzkompensation für das konkrete Kupfergewicht und Material neu kalibriert?
Eine dokumentierte LDI-Prozessfähigkeit ist besonders wichtig, wenn Impedanzgrenzen eng definiert sind.
Wie lässt sich echtes Rogers RO3006 Material überprüfen?
RO3006 wird ausschließlich von Rogers hergestellt. Entscheidend ist deshalb nicht nur die Materialbezeichnung, sondern die vollständige Rückverfolgbarkeit des eingesetzten Laminats.
Rogers gibt für RO3006 unter anderem eine Dk von 6.15 ± 0.15 und definierte Materialeigenschaften für Hochfrequenzanwendungen an.
Für die Lieferantenfreigabe sollten folgende Unterlagen verfügbar sein:
- Certificate of Conformance mit Rogers-Lotnummer,
- benannter Bezugsweg über Rogers oder autorisierte Vertriebskanäle,
- Verknüpfung zwischen Materialcharge und Fertigungsdaten,
- Rückverfolgbarkeit bis zur einzelnen Leiterplatte.
Eine Materialcharge ohne nachvollziehbare Herkunft erhöht das Risiko bei späteren HF-Abweichungen oder Feldproblemen.
Welche Punkte sind bei einer RO3006/FR4 Hybrid-Laminierung kritisch?
Viele RO3006-Anwendungen nutzen einen Hybridaufbau mit HF-Lagen aus RO3006 und Innenlagen aus Hoch-Tg-FR4.
Diese Kombination erfordert eine kontrollierte Laminierung, da unterschiedliche Materialien unterschiedlich auf Temperaturänderungen reagieren.
Wichtige Prüfpunkte:
- geeignetes Low-Flow-Bondmaterial für die RO3006/FR4-Verbindung,
- kontrollierte Abkühlung mit ≤2°C pro Minute,
- dokumentierte Warpage- und Twist-Messungen,
- Prüfungen der Grenzfläche nach thermischer Belastung.
Für aktuelle Produktionslose sollten Hersteller Daten zu folgenden Prüfungen liefern:
- Lötflottentest bei 288°C über drei Zyklen gemäß IPC-TM-650 2.6.7,
- Mikroquerschnitte der RO3006/FR4-Bindeschicht,
- Nachweis ohne Delamination nach thermischer Belastung.
Welche Galvanik-Nachweise muss ein RO3006 Hersteller vorlegen?
Die thermische Belastung von PTFE-basierten Materialien stellt hohe Anforderungen an die Durchkontaktierungen.
Für anspruchsvolle Anwendungen ist eine IPC Klasse 3 Fertigungsdokumentation ein wichtiger Qualitätsnachweis.
Ein vollständiger Prüfbericht sollte enthalten:
- Mikroquerschnitte realer RO3006-Leiterplatten,
- Kupferdickenmessungen im Via-Fass,
- Bewertung von Hohlräumen und Fehlstellen,
- Nachweis einer gleichmäßigen Kupferhaftung.
Eine Herstellerangabe ohne Mikroquerschnittsdaten ersetzt keine Prozessvalidierung.
Welche Zertifizierungen sind für Automotive-RO3006 Projekte relevant?
Bei Automotive-, Medizin- oder Verteidigungsanwendungen reicht eine Materialfreigabe allein nicht aus. Entscheidend ist die gesamte Qualitätsorganisation.
Je nach Zielmarkt sind folgende Zertifizierungen relevant:
IATF 16949:2016 Für Automotive-Projekte sollte die Zertifizierung geprüft und der Geltungsbereich bestätigt werden.
AS9100 Für Luftfahrt- und Verteidigungsanwendungen ist ein entsprechendes Qualitätsmanagementsystem entscheidend.
ISO 9001 Für allgemeine industrielle Anwendungen bildet ISO 9001 die grundlegende Qualitätsbasis.
Zusätzlich muss der Hersteller erklären können, wie RO3006-spezifische Prozessabweichungen behandelt und dokumentiert werden.
Warum sind RO3006-spezifische ESS-Daten wichtiger als allgemeine Zuverlässigkeitsberichte?
Umweltprüfungen zeigen, ob ein Fertigungsprozess unter realer Belastung funktioniert.
Für eine neue Herstellerqualifikation sollten Entwickler Daten aus RO3006-Projekten verlangen und nicht nur Ergebnisse anderer Rogers-Materialien übernehmen.
Relevante Prüfungen:
- Temperaturwechsel von −40°C bis +125°C über 1.000 Zyklen mit kontinuierlicher Via-Widerstandsmessung gemäß IPC-TM-650 2.6.7,
- Lötflottentest bei 288°C über drei Zyklen,
- Mikroquerschnittsdokumentation nach thermischer Belastung.
Bei einem Widerstandsanstieg der Durchkontaktierung von mehr als 10% gegenüber dem Ausgangswert entsteht ein Hinweis auf mögliche Via-Schädigung.
RO3006 Hersteller-Qualifikationscheckliste für RF- und Automotive-Projekte
Fertigungstechnologie
- Eigene Vakuum-Plasmaanlage mit dokumentierter CF₄/O₂-Behandlung
- Prozessdaten aus aktuellen RO3006-Produktionen verfügbar
- LDI-Fertigung für HF-Lagen nachgewiesen
- Leiterbahnmessungen und Cpk-Daten verfügbar
- Kontrollierte Hybrid-Laminierung mit ≤2°C/min Abkühlrate
Materialkontrolle
- Rogers COC mit Lotnummer vorhanden
- Autorisierte Beschaffungskette dokumentiert
- Materialcharge bis Leiterplatte rückverfolgbar
Qualitätsnachweise
- Aktuelle IATF-16949-, AS9100- oder ISO-9001-Nachweise geprüft
- IPC Klasse 3 Mikroquerschnitte verfügbar
- RO3006-spezifische ESS-Daten vorhanden
Hybridaufbau
- Bondmaterial zwischen RO3006 und FR4 dokumentiert
- Thermische Belastungstests der Grenzfläche durchgeführt
Ein Hersteller, der RO3006 regelmäßig verarbeitet, kann diese Nachweise strukturiert bereitstellen. Die Geschwindigkeit und Qualität dieser Dokumentation zeigt häufig bereits, wie tief die tatsächliche Prozessbeherrschung reicht.
Um vorhandene RO3006-Prozessdaten, DFM-Prüfungen und Fertigungsnachweise anzufordern, nutzen Sie das Gerber-Datei-Prüftool für eine erste technische Bewertung oder kontaktieren Sie direkt das Engineering-Team.
Normative Referenzen
- IATF 16949:2016 Anforderungen an Qualitätsmanagementsysteme für Automotive.
- IPC-6012 Klasse 3 Anforderungen für Leiterplattenfertigung.
- IPC-TM-650 2.6.7 Methoden für Temperaturwechsel- und Lötflottentests.
- IPC-A-600K Anforderungen an Leiterplattenqualität und Durchkontaktierungen.
- Rogers Dokumentation zu Materialrückverfolgbarkeit und Verarbeitung von RO3006.