
Metallisierte Randbohrungen sind metallisierte Bohrungen, die von einer Leiterplattenkante geschnitten werden und einzelne Kontakte bilden, die sich auf passende Anschlussflächen einer Trägerplatine löten lassen. Dadurch kann eine kleine Leiterplatte als Modul eingesetzt werden; die Modulkante und das Anschlussflächenlayout der Trägerplatine müssen jedoch gemeinsam entworfen und geprüft werden.
Die entscheidenden Abmessungen beschränken sich nicht auf den Bohrungsdurchmesser. Die gefräste Kontur, die verbleibende metallisierte Kante, das Kontaktraster, die Anschlussflächen auf Modul und Trägerplatine, die Oberflächenbeschichtung und der Bestückungsprozess beeinflussen alle, ob sich die vorgesehene Verbindung herstellen und prüfen lässt.
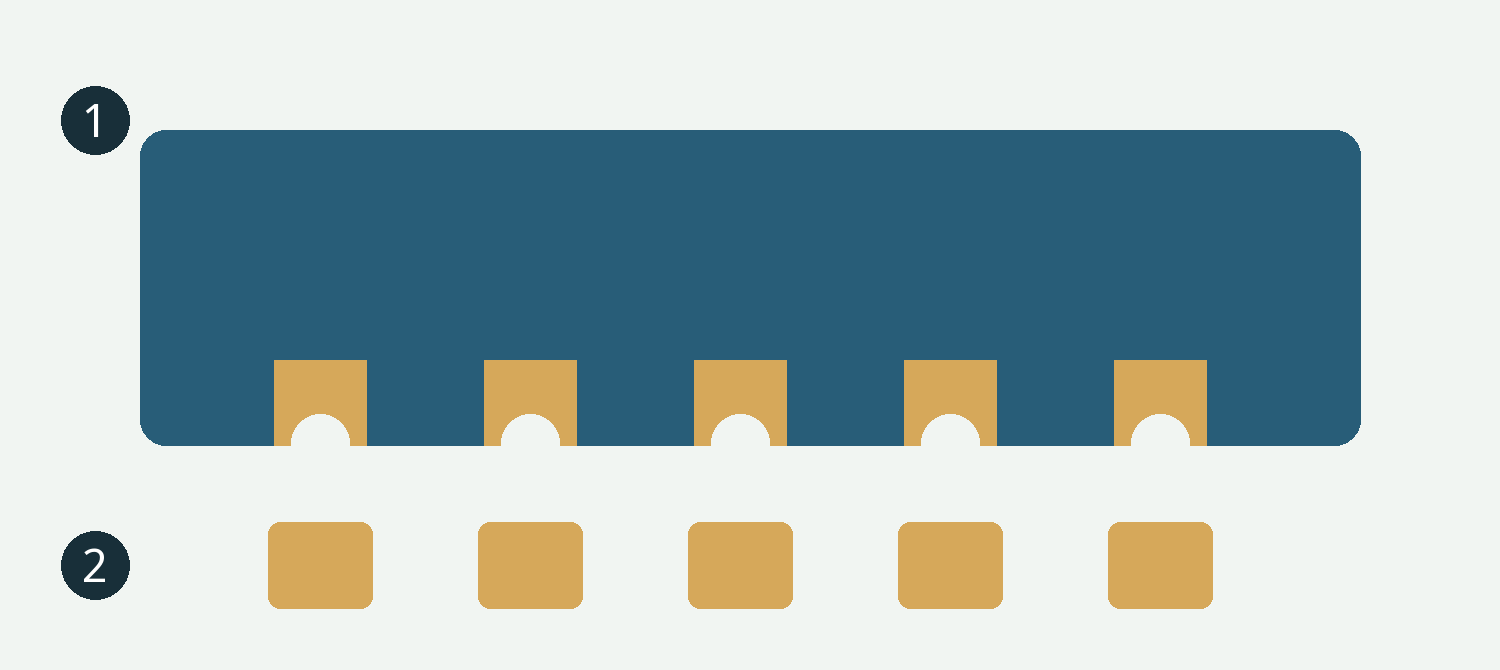
In dieser schematischen Draufsicht kennzeichnet 1 die Modulkantenkontakte und 2 die zugehörigen Anschlussflächen der Trägerplatine. Die Zeichnung ist nicht maßstabsgetreu und stellt kein empfohlenes Anschlussflächenlayout dar.
Ist eine metallisierte Randbohrung dasselbe wie eine Kantenmetallisierung?
Nein. Ein Kontakt an einer metallisierten Randbohrung ist ein einzelnes metallisiertes Bohrungsmerkmal, das von der Leiterplattenkontur geschnitten wird. Kantenmetallisierung bezeichnet dagegen eine Metallschicht entlang eines festgelegten Abschnitts des Leiterplattenumfangs; ihr Zweck und ihre Geometrie müssen für das jeweilige Design definiert werden. Eine Reihe kleiner Trennbohrungen in einem Nutzensteg, häufig als Mäusebisse bezeichnet, erfüllt wiederum einen anderen Zweck: das Trennen der Leiterplatten aus einem Nutzen. Kennzeichnen Sie diese drei Merkmale nicht mit demselben unerläuterten Hinweis.
Die Seite zur Leiterplattenkonturbearbeitung von APTPCB beschreibt metallisierte Randbohrungen als metallisierte Bohrungen an der gefrästen Kante. Der gewählte Lagenaufbau, die Geometrie und der Fertigungsweg müssen aufeinander abgestimmt sein; Verfügbarkeit und Toleranzen werden für das jeweilige Projekt bestätigt.
Beginnen Sie mit der Modulzeichnung, nicht mit einem allgemeinen Rastermaß
Das Datenblatt des Raspberry Pi Pico liefert ein konkretes Beispiel: Die Pico-Leiterplatte ist 1 mm dick, besitzt 40 Durchgangsbohrungspositionen im Raster von 2,54 mm und verfügt über metallisierte Randbohrungen. Das Datenblatt enthält außerdem ein empfohlenes Anschlussflächenlayout für die Trägerplatine beim Reflow-Löten. Diese Zahlen beschreiben diese Leiterplatte und sind weder Mindestwerte noch Standardabmessungen für alle Leiterplatten mit metallisierten Randbohrungen.
Beginnen Sie bei einem zugekauften Modul mit dessen aktuellen mechanischen Unterlagen sowie den Angaben zu Anschlussflächenlayout und Bestückung. Geben Sie bei einem kundenspezifischen Modul eine Zeichnung frei, die Bohrungspositionen und -durchmesser, Fertigkontur, Kontaktflächen, Rastermaß, Metallisierung und Oberflächenbeschichtung definiert. Legen Sie den zulässigen Anschnitt der Bohrungen an der Kante fest und stimmen Sie die Toleranzen mit dem Leiterplattenhersteller ab. Das Verhältnis zwischen den Bohrungspositionen und der endgültigen Kontur muss geprüft werden; eine in einer Darstellung an einer Kante gezeigte Bohrung ist keine Spezifikation des fertigen Merkmals.
Richten Sie auf der Trägerplatine jede Anschlussfläche auf den zugehörigen Modulkontakt aus. Prüfen Sie die Orientierung, die Pin-Nummerierung und gegebenenfalls erforderliche Freiräume um das Modul. Wenn das Modul eine Antenne oder ein Lötpad auf der Unterseite besitzt, beachten Sie außerdem die Sperrflächen- und Bestückungsvorgaben dieses Moduls. Ein Anschlussflächenlayout für die Kantenkontakte allein definiert diese anderen Schnittstellen nicht.
Warum sollte die Bestückung vor der Leiterplattenfertigung geprüft werden?
Der Bestückungsdienstleister benötigt mehr als eine ansprechend angeordnete Gruppe von Anschlussflächen. Anschlussflächen und Schablone der Trägerplatine müssen den vorgesehenen Lotpastendruck ermöglichen; Modulplatzierung und Leiterplattenabstützung müssen zum Bestückungsprozess passen. Ein Modul mit Kontakten an mehreren Kanten oder einem großen Lötpad auf der Unterseite kann eine andere Lotpasten- und Prüfplanung erfordern als ein einfaches Bauteil mit Kontakten an zwei Kanten. Verwenden Sie die Empfehlungen des Modulherstellers und validieren Sie den vorgeschlagenen Prozess für die tatsächliche Leiterplatte.
Auch die Abstützung im Nutzen ist wichtig. Stege, Nutzenränder und das Trennverfahren müssen mit den funktionalen Kontakten und dem Zeitpunkt der Trennung vereinbar sein. Kennzeichnen Sie Nutzentrennmerkmale und Kontakte an metallisierten Randbohrungen getrennt, damit Leiterplattenhersteller und Bestückungsdienstleister ihre Wechselwirkung prüfen können. Gehen Sie nicht davon aus, dass ein Steg über einem funktionalen Kontakt platziert werden kann, ohne die fertige Kante zu beeinflussen.
Was lässt sich durch eine Inspektion feststellen?
Einige Kantenlötstellen sind von der Seite sichtbar, sodass sich ihre zugänglichen Oberflächen leichter inspizieren lassen. Diese Ansicht belegt jedoch weder den Zustand eines verdeckten Lötpads auf der Unterseite noch den aller Bereiche einer Lötstelle. Definieren Sie das Prüfverfahren und die Annahmekriterien für die Baugruppe und vereinbaren Sie anschließend geeignete elektrische und funktionale Tests für das Produkt. Das Erscheinungsbild allein ersetzt diese Prüfungen nicht.
Prüfungen der unbestückten Leiterplatte und die Qualifikation des bestückten Produkts beantworten unterschiedliche Fragen. Ein Leiterplattenhersteller kann spezifizierte Leiterplattenmerkmale anhand der freigegebenen Zeichnung und der vereinbarten Annahmeanforderungen prüfen. Das fertig montierte Modul und die Trägerplatine benötigen weiterhin die Tests, die ihren elektrischen, mechanischen und betrieblichen Anforderungen entsprechen; die Leiterplattenzeichnung allein qualifiziert das Produkt nicht.
Wie wirken Modulkante und Anschlussfläche der Trägerplatine zusammen?
Ein Kontakt an einer metallisierten Randbohrung ist Teil einer größeren Schnittstelle. Auf dem Modul müssen die metallisierte Kante und die zugehörige Kupferanschlussfläche nach dem Herstellen der Kontur mit dem vorgesehenen Netz verbunden bleiben. Auf der Trägerplatine muss jede zugehörige Anschlussfläche mit dem Kontakt fluchten und die vorgesehene lötbare Fläche bereitstellen. Modulkontur, Anschlussflächenlayout der Trägerplatine und Pin-Zuordnung müssen daher aus derselben kontrollierten Designrevision stammen.
Die fertige Kante teilt möglicherweise nicht jede metallisierte Bohrung in einen exakten Halbkreis. Die zulässige verbleibende Kontaktgeometrie ist eine Frage der Zeichnung und Fertigung und lässt sich nicht anhand einer allgemeinen Abbildung festlegen. Definieren Sie die vorgesehene Kontur, den Bohrungsmittelpunkt und den Zustand des fertigen Merkmals und fragen Sie den Leiterplattenhersteller anschließend, wie das Design gefertigt und geprüft wird. Geben Sie die geltenden Anforderungen an Metallisierung und Oberflächenbeschichtung an, ohne anzunehmen, dass ein allgemeiner Hinweis zur Leiterplattenkante zugleich jeden Kontakt definiert.
Das Layout der Trägerplatine sollte auch die Position des Modulkörpers und gegebenenfalls darunter hervorstehende Bauteile berücksichtigen. Ein Anschlussflächenlayout, das zweidimensional übereinstimmt, kann im montierten Zustand dennoch mit einem benachbarten Bauteil, einer Gehäusewand oder einem Steckverbinder kollidieren. Verwenden Sie bei einem Funkmodul dessen eigene Antennen- und Massevorgaben und bewerten Sie die umgebende Trägerplatine und das Gehäuse; eine Änderung eines mechanischen Freiraums kann das Endprodukt beeinflussen, selbst wenn die Kantenkontakte selbst passen.
Vergleichen Sie die Schnittstelle mit anderen Verbindungsoptionen
| Verbindungsart | Sinnvoll, wenn | Frage vor der Auswahl |
|---|---|---|
| Modul mit metallisierten Randbohrungen | Eine gelötete Modul-Trägerplatinen-Verbindung zum Produkt und zum Bestückungsplan passt. | Können beide Leiterplatten so gefertigt, ausgerichtet, geprüft und nachgearbeitet werden, wie es das Produkt erfordert? |
| Stift- oder Buchsenleisten | Das Design eine Steckverbinderschnittstelle oder ein entnehmbares Modul benötigt. | Erfüllen Bauhöhe, Kontaktzahl, Haltekraft und Bauteilbeschaffung die Produktanforderungen? |
| Andere Leiterplatten-zu-Leiterplatten-Kontakte | Die mechanischen Einbauverhältnisse oder Kontaktanforderungen eine andere Schnittstelle begünstigen. | Sind die zusammengehörigen Teile, Toleranzen, Montageschritte und Validierungsbedingungen gemeinsam definiert? |
Keine Option ist für jedes Produkt automatisch kleiner, robuster oder günstiger. Die Kosten des Steckverbinders sind nur ein Teil des Vergleichs: Berücksichtigen Sie Leiterplattenfertigung, Platzierung, Inspektion, Wartungszugang, Nacharbeit und die erforderlichen Zuverlässigkeitsprüfungen. Ein gelötetes Modul kann den Austausch im Feld erschweren; ein lösbarer Steckverbinder bringt eine zusätzliche Steckverbindung mit sich, die ausgewählt und qualifiziert werden muss.
Beispiel einer Designprüfung für ein kundenspezifisches Modul
Angenommen, ein Entwickler platziert Kantenkontakte an zwei Seiten eines kleinen Steuerungsmoduls. Das Team für die Trägerplatine benötigt die Anschlussbelegung und Orientierung, bevor es das Anschlussflächenlayout erstellt. Der Leiterplattenhersteller benötigt die endgültige Kontur, die Bohrungstabelle, die Kupferanschlussflächen, die Oberflächenbeschichtung, die Dicke und eine eindeutige Angabe, dass die markierten Bohrungen funktionale metallisierte Randbohrungen sind. Das Bestückungsteam benötigt die Layouts von Modul und Trägerplatine, die Bauteilhöhen, die vorgeschlagene Schablone und die vorgesehenen Randbedingungen für das Reflow-Löten.
Bei der Prüfung stellt das Team fest, dass ein vorgeschlagener Nutzensteg einen der Kontaktbereiche kreuzen würde. Das ist nicht nur ein Detail der Nutzenzeichnung: Es kann die fertige Kontaktkante oder die Reihenfolge beeinflussen, in der die Leiterplatte getrennt werden kann. Die Teams können den Steg versetzen, den Nutzen überarbeiten oder einen anderen praktikablen Fertigungsweg besprechen. Die gewählte Option und die Annahmekriterien für die Kante gehören in die genehmigten Fertigungsunterlagen.
Dies ist eine hypothetische Designprüfung, kein Kundenfall von APTPCB und kein Nachweis für ein bestimmtes Fertigungsverfahren. Sie soll zeigen, warum Modul, Trägerplatine und Nutzen gemeinsam geprüft werden sollten, bevor Werkzeuge bestellt oder eine Charge bestückt wird.
Untersuchung eines Bestückungsproblems
| Beobachtung | Zuerst untersuchen | Hilfreiche Nachweise |
|---|---|---|
| Kontakte fluchten nicht mit den Anschlussflächen der Trägerplatine | Modulausrichtung, Pin-Nummerierung, freigegebene Anschlussflächenlayouts und tatsächliche Leiterplattenkonturen. | Revisionen von Modul und Trägerplatine, Platzierungsdaten und Maßprüfung. |
| Eine sichtbare Lötstelle erscheint schlecht benetzt | Fertige Oberflächen, Lagerung und Handhabung, Lotpastendepot und der qualifizierte Bestückungsprozess. | Moduldokumentation, Prozessaufzeichnungen und Inspektionsbilder; vermeiden Sie es, allein aus dem Erscheinungsbild auf eine Ursache zu schließen. |
| Benachbarte Kontakte scheinen überbrückt | Geometrie der Anschlussflächen und des Lötstopplacks auf der Trägerplatine, Lotpastendepot, Platzierung und Bestückungsbedingungen. | Anschlussflächenlayout, Schablonenrevision, Leiterplattenbilder und Durchgangs- oder Isolationsprüfungen. |
| Das Modul sitzt nicht wie vorgesehen | Ebenheit der Leiterplatte, Bauteile oder Anschlussflächen auf der Unterseite, Lotpastendepot und mechanische Kollisionen. | Bestückungszeichnung, Höhenbeschränkungen und beobachtete Platzierung; prüfen Sie verdeckte Schnittstellen mit einem vereinbarten Verfahren. |
| Die Baugruppe besteht die Sichtprüfung, funktioniert aber nicht | Versorgung, Programmierung, Schnittstellen sowie zugängliche und verdeckte Verbindungen. | Elektrische Prüfergebnisse, Firmware und Konfiguration, Inspektionsbefunde und der Produktprüfplan. |
Dokumentieren Sie die Revisionen von Modul und Trägerplatine und bewahren Sie vor einer Reparatur den vorgefundenen Zustand. Sichtprüfung, elektrische Prüfungen und Funktionstests beantworten unterschiedliche Fragen; das geeignete Verfahren und die Annahmekriterien hängen vom Design ab. Falls eine zerstörende Analyse erforderlich ist, vereinbaren Sie den Stichproben- und Fehleranalyseplan, bevor ein Exemplar aufgeschnitten oder nachgearbeitet wird.
Was gehört in eine vollständige Angebotsanfrage?
Stellen Sie für die Leiterplattenfertigung die Designdateien und eine bemaßte Zeichnung bereit, die metallisierte Randbohrungen, gegebenenfalls vorhandene durchgehend metallisierte Kantenabschnitte und Nutzentrennmerkmale unterscheidet. Geben Sie Leiterplattendicke, Lagenaufbau, Oberflächenbeschichtung, Kontaktpositionen und den erforderlichen Kantenzustand an. Klären Sie, ob die Leiterplatten einzeln oder im Nutzen geliefert werden und wann die Trennung erfolgt.
Ergänzen Sie für die Bestückung die Revisionen von Modul und Trägerplatine, Stückliste, Platzierungsinformationen, Bestückungszeichnung, die geltende Moduldokumentation sowie etwaige Inspektions- oder Prüfanforderungen. Geben Sie an, wer das Modul liefert, ob bereits eine Schablone verfügbar ist und wer Änderungen am Anschlussflächenlayout oder Bestückungsprozess genehmigt. Fordern Sie eine schriftliche Klärung an, wenn ein vorgeschlagener Prozess, eine Toleranz oder ein Prüfbericht für die Entscheidung wesentlich ist. Der Kostenvergleich für die Leiterplattenbestückung erklärt, warum der Leistungsumfang vor einem Preisvergleich abgestimmt werden muss.
Übergeben Sie die vollständige Schnittstelle
| Schnittstelle | Zur Prüfung bereitstellen | Zu klärende Entscheidung |
|---|---|---|
| Modulleiterplatte | Kontur, Bohrungs- und Anschlussflächengeometrie, Dicke, Oberflächenbeschichtung, Metallisierung und zulässiger Anschnitt | Kann die spezifizierte Kante mit dem vorgeschlagenen Lagenaufbau und Nutzen gefertigt und geprüft werden? |
| Trägerplatine | Passendes Anschlussflächenlayout, Orientierung, Anschlussflächengeometrie und geltende Sperrflächen | Fluchtet jeder Kontakt, und ist Platz für das Modul und seine anderen Schnittstellen vorhanden? |
| Bestückung | Moduldokumentation, Platzierung sowie Anforderungen an Schablone und Nutzen | Sind Lotpaste, Abstützung und die vorgesehene Bestückungsreihenfolge für diese Kombination geeignet? |
| Verifikation | Zeichnungstoleranzen sowie Inspektions- und Prüfanforderungen | Was wird an der unbestückten Leiterplatte und an der Baugruppe geprüft, und was bleibt der Qualifikation auf Produktebene vorbehalten? |
Der Artikel über Gerber-Dateien und die DFM-Richtlinien für das Leiterplattenlayout erläutern die umfassendere Dateiübergabe. Senden Sie die Informationen zu Modul und Trägerplatine mit einer Angebotsanfrage, oder kontaktieren Sie APTPCB, um Kantengeometrie und projektspezifische Toleranzen zu besprechen.