
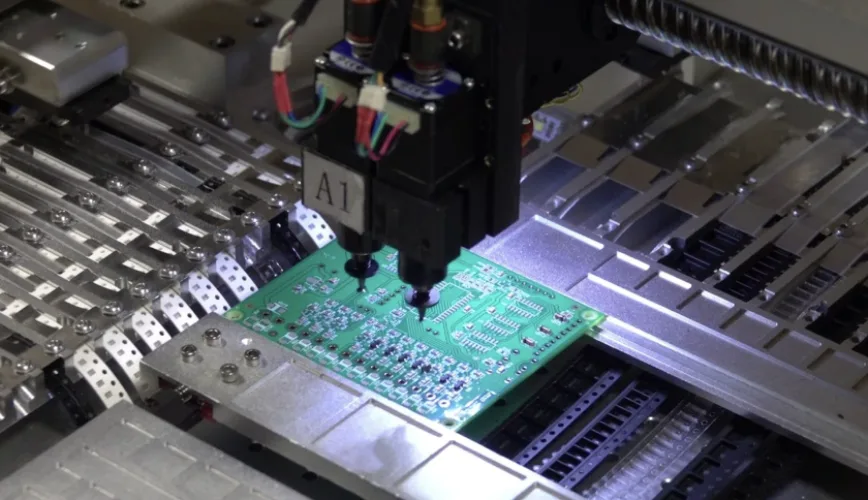
Reflow-Löten verbindet oberflächenmontierte Bauelemente (SMD) mit der Leiterplatte. Zunächst wird Lotpaste – ein Gemisch aus feinen Lotpartikeln und Flussmittel – auf die Pads gedruckt. Die Bestücker setzen die Bauteile direkt in die feuchte Paste. Anschließend durchläuft die Baugruppe einen Reflow-Ofen: Er erwärmt das Board entlang eines definierten Temperaturprofils, schmilzt die Paste auf, benetzt Pads sowie Anschlüsse und kühlt die Baugruppe kontrolliert ab, bis die Lötstellen erstarren.
„Reflow“ bedeutet Aufschmelzen: Das Lot wird direkt an der Lötstelle verflüssigt und nicht als Schmelze von außen zugeführt. Genau das unterscheidet das Verfahren vom Wellenlöten, bei dem die Leiterplatte über ein Bad aus flüssigem Lot läuft.
Meist steht der Ofen im Fokus – die Qualität einer Reflow-Lötstelle entscheidet sich jedoch schon lange vor dem Einlauf in den Ofen. Der folgende Ablauf führt Schritt für Schritt durch den Reflow-Prozess, erklärt die Funktion der einzelnen Zonen im Reflow-Ofen, analysiert typische Lötfehler samt Entstehungsursachen und listet auf, welche Prozessdaten man beim EMS-Dienstleister anfordern sollte.
Das Wichtigste auf einen Blick
- Der Reflow-Lötprozess umfasst vier Fertigungsschritte: Pastendruck, Inspektion, Bestückung und den Reflow-Ofen. Jeder Einzelschritt kann Fehler verursachen, die sich im Ofen nicht mehr korrigieren lassen.
- Im Ofen durchläuft das Profil Vorheizen (Preheat), Haltezone (Soak), Peak (Reflow) und Abkühlung. Das Datenblatt der Lotpaste und die thermische Masse der Baugruppe definieren das Prozessfenster – keine generische Standardkurve.
- Die meisten Reflow-Fehler entstehen prozessaufwärts: beim Schablonendesign, dem Pastenvolumen, durch Bestatzversatz oder Restfeuchte im Bauteil.
- Das Reflow-Löten unter Stickstoff reduziert die Oxidation in der Flüssigphase. Das verbessert die Benetzung bei Fine-Pitch- und Bottom-Terminated-Bauteilen, ersetzt aber kein korrekt eingestelltes Temperaturprofil.
- Fordern Sie konkrete Nachweise für Ihre Baugruppe an: das reale Messprofil, SPI- und AOI-Daten, X-Ray-Bilder für verdeckte Lötstellen und Erstmusterprüfberichte (FAI).
Was ist Reflow-Löten?
Das Reflow-Löten verbindet SMD-Bauteile mit der Leiterplatte, indem vorab aufgetragene Lotpaste in einem kontrollierten Temperaturprofil aufgeschmolzen wird. Die Lotpaste erfüllt dabei drei Funktionen: Das Flussmittel entfernt Oxide von Pad und Anschluss, die Lotlegierung bildet die eigentliche Lötstelle und die Eigenklebrigkeit fixiert die Bauteile bis zum Aufschmelzen mechanisch.
Beim Aufschmelzen zieht die Oberflächenspannung das flüssige Lot auf die benetzbaren Metallflächen. Dadurch zentrieren sich leicht versetzte Bauteile oft selbstständig auf dem Pad. Kühlt die Baugruppe unter die Schmelztemperatur der Legierung ab, erstarrt das Lot zu einer Hohlkehle. Eine normgerechte Lötstelle bildet dabei eine intermetallische Verbindung (IMP) mit dem Pad sowie dem Bauteilanschluss aus.
Die SMT-Fertigung setzt heute nahezu vollständig auf das Reflow-Verfahren. (Grundlagen zum Bestückungsprozess und den Fachbegriffen finden sich unter Was ist SMT und wie funktioniert es?.) Der Prozess verarbeitet Chip-Widerstände und -Kondensatoren, Gull-Wing-ICs, QFNs, BGAs sowie viele Steckverbinder in einem einzigen Durchlauf. THT-Bauteile erfordern gesonderte Verfahren, die weiter unten behandelt werden.
Reflow-Lötprozess Schritt für Schritt
Eine typische Reflow-Linie arbeitet in dieser Reihenfolge:
- Lotpastendruck. Eine Edelstahl-Schablone wird über der Leiterplatte ausgerichtet. Ein Rakel drückt die Paste durch die Aperturen präzise auf die Pads. Schablonendicke und Aperturabmessungen bestimmen dabei das exakte Lotvolumen jeder Lötstelle.
- Lotpasteninspektion (SPI). Ein 3D-SPI-System erfasst Höhe, Fläche und Volumen des Pastendepots auf jedem Pad. So lassen sich Brücken, Pastenmangel oder Versatz erkennen, bevor Bauteile bestückt werden.
- Bestückung. Pick-and-Place-Automaten entnehmen die Komponenten aus Feedern und setzen sie anhand programmierter Koordinaten in die Paste. Passermarken (Fiducials) dienen dabei als optische Referenz für die Ausrichtung.
- Reflow-Löten. Die Baugruppe durchfährt den Ofen auf einem Transportband. Ein definiertes Temperaturprofil schmilzt die Paste auf und bildet die Lötstellen aus.
- Inspektion nach dem Reflow. Ein AOI-System prüft sichtbare Lötstellen, Polarität und Bauteillage. Röntgeninspektion (AXI) kontrolliert verdeckte Lötstellen unter BGAs, QFNs und anderen Bottom-Terminated Components (BTC).
Bei doppelseitigen Baugruppen wiederholt sich dieser Durchlauf. Üblicherweise wird zuerst die Seite mit den leichteren Komponenten gelötet. Anschließend wird das Board gewendet, bedruckt, bestückt und erneut reflow-gelötet. Da die Bauteile der Erstseite den Ofen zweimal passieren, erfordern schwere Komponenten auf dieser Seite Fixierkleber oder Anpassungen im PCB-Layout.
Die APT-Übersicht zur SMT- und THT-Fertigung definiert 3D-SPI vor dem Reflow, AOI nach dem SMT- und THT-Löten sowie gezielte AXI-Prüfungen für verdeckte Lötstellen als Standard-Freigabepfad.
Zonen im Reflow-Ofen im Detail
Ein Konvektions-Reflow-Ofen unterteilt sich entlang des Transportbands in Heizzonen und anschließende Kühlzonen. Jede Zone wird auf eine Solltemperatur geregelt; die Bandgeschwindigkeit bestimmt die Verweildauer der Baugruppe in der jeweiligen Zone. Aus diesem Zusammenspiel entsteht das thermische Profil der Leiterplatte. Mehr Zonen erlauben eine feingliedrigere Steuerung des Temperaturverlaufs. Auf den Fertigungslinien von APT kommen 10-Zonen-Stickstoff-Reflow-Öfen zum Einsatz.
Das Lötprofil gliedert sich typischerweise in vier Phasen:
| Phase | Ablauf | Prozessziel | Mögliche Fehlerursachen |
|---|---|---|---|
| Vorheizen (Preheat) | Die Baugruppe erwärmt sich mit definierter Aufheizrate von Raumtemperatur | Lösemittelverdampfung, Schutz keramischer Bauteile vor Thermoschock | Zu schnell: Solder Balls, Spritzer, gerissene Kondensatoren. Zu langsam: Flussmittel vorzeitig verbraucht |
| Haltephase (Soak / Angleichung) | Die Temperatur steigt langsam an oder verharrt knapp unter dem Schmelzpunkt | Temperaturangleich zwischen großen und kleinen Bauteilen; Aktivierung des Flussmittels | Zu kurz: ungleichmäßiges Aufschmelzen, Tombstoning. Zu lang: Flussmittel erschöpft, schlechte Benetzung, Voids |
| Reflow (Peak) | Die Baugruppe überschreitet die Liquidustemperatur der Legierung und erreicht den Peak | Benetzung und Ausbildung der intermetallischen Phase | Zu niedrig oder kurz: kalte oder grießige Lötstellen, Head-in-Pillow. Zu hoch oder lang: Bauteil- und Laminatschäden, übermäßiges IMC-Wachstum |
| Abkühlen (Cooling) | Die Temperatur sinkt wieder unter die Solidustemperatur | Gefügestruktur der Lötstelle, mechanische Baugruppenspannung | Zu langsam: grobes Gefüge. Zu schnell: thermomechanischer Stress für große Bauteile und Leiterplatte |
Die exakten Werte für Aufheizrate, Soak-Dauer, Peak-Temperatur, Zeit über Liquidus (TAL) und Abkühlrate basieren auf dem Datenblatt der Lotpaste sowie den Bauteilspezifikationen und werden auf die thermische Masse der Baugruppe abgestimmt. Der Leitfaden zu den Grundlagen des Reflow-Profils: Soak-Zeit, Peak und Delta-T vertieft diese Parameter und die Auswertung von Profilgraphen.
Ofensollwerte sind keine Baugruppentemperaturen
Eine vorgegebene Zonentemperatur bedeutet nicht, dass die Baugruppe diesen Wert tatsächlich erreicht. Massive Kupferlagen, große Steckverbinder und BGAs erwärmen sich deutlich träger als kleine passive SMD-Bauteile. Zuverlässige Aussagen über die thermische Belastung der Lötstellen liefert ausschließlich eine Profilierung der realen Baugruppe: Thermoelemente an den thermisch heißesten und kältesten Stellen fixieren, das Messboard durch den Ofen fahren und den Temperaturverlauf mit dem Prozessfenster der Lotpaste abgleichen. Die Temperaturdifferenz zwischen dem heißesten und kältesten Messpunkt definiert das Delta-T.
Sowohl dünne Leiterplatten als auch massive Multilayer erfordern jeweils ein eigenes Profil. APT analysiert im Beitrag Reflow-Profilierung für dünne Leiterplatten, wie sich das Hauptrisiko des Baugruppenverzugs (Warpage) minimieren lässt.
Prozesskontrollpunkte: Was bei jedem Schritt zu prüfen ist
Diese Übersicht dient als Leitfaden bei der Überprüfung des Reflow-Prozesses beim Bestücker oder beim Debuggen von Ausbeuteverlusten. Sie ordnet jedem Prozessschritt die kritischen Parameter, die resultierenden Fehler bei Prozessabweichungen sowie das passende Prüftor zu.
| Prozessschritt | Kontrollparameter | Fehler bei Prozessabweichung | Prüftor / Erkennung |
|---|---|---|---|
| Paste-Handling | Lagertemperatur, Auftauzeit, Standzeit (Open Time), Chargenrückverfolgbarkeit | Schlechte Druckauslösung, eingetrocknete Paste, Lotperlen | Druckinspektion, SPI-Trendanalyse |
| Schablone | Dicke, Aperturgröße und -form, Flächenverhältnis (Area Ratio), Step-Bereiche, Reinigungszyklus | Zu wenig oder zu viel Lot, Brückenbildung, Voids unter Thermal Pads | SPI (Volumen und Fläche) |
| Druck | Ausrichtung, Rakeldruck und -geschwindigkeit, Trenngeschwindigkeit, Leiterplattenunterstützung | Pastenversatz, Schmieren, Brücken | SPI auf 100 % der Pads |
| Bauteil-Handling | Moisture Sensitivity Level (MSL), Floor Life, Bake-Protokolle | Popcorning, Delamination im Bauteilgehäuse, Voids | X-Ray, Schliffbild bei Fehlern |
| Bestückung | Bestückgenauigkeit, Pipettenzustand, Bauteildaten (Abmessungen, Polarität) | Schiefstand, Falschpolung, fehlende Bauteile, Tombstoning | Pre-Reflow-AOI (falls vorhanden), Post-Reflow-AOI |
| Reflow-Profil | Zonensollwerte, Transportgeschwindigkeit, Prozessatmosphäre, gemessenes Baugruppenprofil | Kalte Lötstellen, Head-in-Pillow, Voids, Tombstoning, Überhitzung | Temperaturprofilaufzeichnung, AOI, X-Ray |
| Kühlung und Handling | Abkühlrate, Auslaufbereich, Leiterplattenunterstützung | Gestörte Lötstellen, Verzug (Warpage) | AOI, Ebenheitsprüfung |
| Zweite Seite (beidseitig) | Bauteilgewicht auf der Erstseite, Lötprofil für den zweiten Durchlauf | Abfallende Bauteile, Fehler durch Wiederaufschmelzen | AOI, X-Ray |
Beim SPI erkannte Fehler lassen sich kostengünstig beheben: Baugruppe reinigen und neu bedrucken. Fehler, die erst nach dem Reflow auffallen, erfordern Nacharbeit – und Nacharbeit bedeutet einen zusätzlichen thermischen Zyklus für Leiterplatte und Komponenten. Das macht das SPI zu einem der effektivsten Kontrolltore der gesamten Fertigungslinie.
Konstruktionsregeln für Schablonen bei Fine-Pitch-Bauteilen und kleinen Passiven beschreibt der Leitfaden zu den Schablonen-Designregeln für Fine-Pitch-PCBA. Kriterien zur Lotpasten-Auswahl finden sich unter Auswahl der richtigen Lotpaste.
Reflow- vs. Wellenlöten
Beide Verfahren erzeugen stoffschlüssige Lötverbindungen, eignen sich aber für unterschiedliche Bauteilformen.
| Reflowlöten | Wellenlöten | |
|---|---|---|
| Lotquelle | Vor der Bestückung gedruckte Lotpaste | Flüssiges Lotbad unter der Baugruppe |
| Primäre Bauteile | SMT-Bauteile | THT-Komponenten, teils geklebte SMD auf der Lötseite |
| Thermische Belastung | Gesamte Baugruppe durchfährt den Ofen | Unterseite kontaktiert die Welle; Oberseite wird indirekt erwärmt |
| Rüstaufwand / Werkzeuge | SMD-Schablone pro Leiterplattenseite | Lötrahmen oder Masken bei SMD-Bauteilen auf der Lötseite |
| Typischer Einsatz | Nahezu jede moderne SMT-Baugruppe | Baugruppen mit vielen THT-Steckverbindern und wenigen unterseitigen SMD-Bauteilen |
Viele Baugruppen kombinieren beide Verfahren: Zuerst durchlaufen die SMT-Bauteile den Reflow-Prozess. Danach folgen die THT-Komponenten per Wellen-, Selektiv- oder Handlötung. Bestimmte THT-Bauteile lassen sich auch im Pin-in-Paste-Verfahren (Through-Hole Reflow) direkt im Reflow-Ofen verlöten. Dabei wird Lotpaste direkt in und um das Bohrloch gedruckt. Das setzt voraus, dass das Bauteil das Reflow-Profil thermisch übersteht und das Verhältnis von Pin- zu Lochdurchmesser eine normgerechte Lotdurchstiegsmenge erlaubt.
Der Leitfaden zum Wellenlötprozess beschreibt die Prozessschritte sowie DFM-Vorgaben für die Lötwelle. Die Übersicht zum Selektivlötservice zeigt auf, wann das punktuelle THT-Löten gegenüber der Vollwelle die wirtschaftlichere und prozesssicherere Wahl ist.
Stickstoff- vs. Luft-Reflow
Das Reflowlöten erfolgt wahlweise an Luft oder unter Stickstoffatmosphäre. Der Stickstoff verdrängt den Sauerstoff im Reflowofen, sodass das flüssige Lot und die metallischen Kontaktflächen während der Schmelzphase deutlich weniger oxidieren. In der Praxis bringt das eine bessere Benetzung bei anspruchsvollen Oberflächen, glänzendere Lötstellen und ein spürbar breiteres Prozessfenster für Fine-Pitch- sowie Bottom-Terminated-Bauteile.
Stickstoff verursacht jedoch laufende Betriebskosten und ist nicht für jede Baugruppe nötig. Ein mangelhaftes Schablonendesign, ein falsches Lötprofil oder feuchte Bauteile lassen sich damit nicht kompensieren. Nutzen Sie Stickstoff als gezielten Prozessparameter, wenn Bauteilgehäuse oder Oberflächenfinishes dies erfordern. Der Prozess zur BGA- und Fine-Pitch-Bestückung bei APT nutzt Stickstoff-Reflow mit Thermoelement-Profilierung und einer Delta-T-Vorgabe von maximal 5 °C über das gesamte Board.
Typische Reflow-Lötfehler
| Fehler | Erscheinungsbild | Typische Ursachen / Ansatzpunkte |
|---|---|---|
| Lötbrücken | Lot verbindet zwei benachbarte Anschlüsse oder Pads | Zu hoher Pastenauftrag, verschmierter Druck, Schablonenversatz, fehlerhaftes Pad-Design |
| Grabsteineffekt (Tombstoning) | Zweipoliges SMD-Bauteil stellt sich einseitig auf | Ungleichmäßige Erwärmung oder abweichendes Pastenvolumen zwischen den Pads, Bestückversatz |
| Lotperlen (Solder Beads / Balls) | Kleine Lotkügelchen nahe der Lötstelle oder seitlich an Chip-Bauteilen | Zu schneller Vorheizzyklus, Feuchtigkeit in der Paste, zu viel Pastenvolumen, unpassende Aperturform |
| Voids | Gaseinschlüsse im Lot, sichtbar im Röntgenbild (X-Ray) | Ausgasendes Flussmittel unter großen Thermal-Pads, Pastenchemie, Via-in-Pad, Temperaturprofil |
| Head-in-Pillow (HiP) | BGA-Ball liegt auf der Paste auf, verschmilzt aber nicht mit ihr | Bauteilverzug (Warpage), oxidierte BGA-Balls, unzureichende Temperatur oder erschöpfte Flussmittelaktivität |
| Kalte oder körnige Lötstelle | Matte, raue Oberfläche mit unzureichender Benetzung | Peak-Temperatur oder Zeit über Liquidus (TAL) zu gering, kontaminierte Oberflächen |
| Nichtbenetzung / Entnetzung | Lot fließt nicht auf die Zielfläche oder zieht sich vom Pad zurück | Oxidation der Oberflächenbeschichtung, Verunreinigungen, thermisch überlastetes Flussmittel |
| Bauteilrisse | Risse in Keramikkondensatoren oder Bauteilgehäusen | Thermoschock, Durchbiegung der Baugruppe nach dem Löten, Feuchtebeladung im Bauteilkörper |
Vor Änderungen am Ofenprofil muss die Ursache lokalisiert werden. Tritt Tombstoning panelweit immer am selben Footprint auf, liegt das Problem meist im Pad- oder Schablonendesign. Verteilen sich die Grabsteine dagegen zufällig über das Board, liegt die Ursache eher im Bestückprozess oder beim Pastendruck. Voids unter QFN-Thermal-Pads lassen sich über modifizierte Schablonenausschnitte (Window-Paniert) oft wirksamer reduzieren als allein über das Lötprofil – mehr dazu unter QFN-Reflow-Praktiken zur Void-Reduzierung.
Einzufordernde Prozessdaten
Bei der Qualifizierung eines Bestückers oder bei Yield-Problemen einer Charge belegen folgende Aufzeichnungen, ob der Reflow-Prozess für das Board beherrscht wird:
- Gemessenes Reflow-Profil für die spezifische Sachnummer und Revision, inklusive Positionen der Thermoelemente und Überlagerung mit dem Prozessfenster der Lotpaste
- SPI-Daten für das Erstmuster und das Serienlos, einschließlich aller erfassten und nachgedruckten Pads
- AOI-Ergebnisse mit Fehlerkategorien und Dokumentation zur Einstufung von Pseudofehlern (False Calls)
- Röntgenbilder und Void-Messungen für BGAs, QFNs und sonstige verdeckte Lötstellen, abgeglichen mit dem vertraglichen Akzeptanzkriterium
- Nachweise zum Handling feuchteempfindlicher Bauelemente (MSD): Floor Life und Protokolle eventueller Bake-Prozesse vor der Bestückung
- Erstmusterprüfbericht (FAI) zu Bestückung, Polarität und Lötqualität der ersten Baugruppe
- Änderungsprotokolle bei Modifikationen an Schablone, Lotpaste, Reflow-Profil oder Fertigungslinie zwischen Fertigungslosen
Legen Sie den Ausführungsstandard in der Bestellung fest – in der Regel IPC-A-610 Class 2 oder Class 3 – und definieren Sie Void-Grenzwerte, falls diese vom Standard des Bestückers abweichen. APT führt Lotpasten-, Reflow-, THT-Löt- und elektrische Prüfprotokolle lückenlos rückverfolgbar im Laufzettel jedes Fertigungsloses.
Erforderliche Daten für eine SMT-Bestückungsanfrage (RFQ)
- Gerber- oder ODB++-Daten einschließlich Pastenlagen sowie Bestückungszeichnung
- BOM mit Herstellerteilenummern und allen freigegebenen Alternativbauteilen
- Bestückungsdatei (Centroid/Pick-and-Place) mit Drehwinkel und Bestückungsseite
- Leiterplattenoberfläche und Leiterplattendicke (beeinflussen Benetzung und thermische Masse)
- Vorgaben zu Lotlegierung und Flussmittel (z. B. bleifrei, No-Clean oder wasserlöslich) sowie Angabe, ob eine Baugruppenreinigung gefordert ist
- Abnahmeklasse, Umfang der Röntgenprüfung (X-Ray) und Void-Kriterien für verdeckte Lötstellen
- Stückzahl, Fertigungszeitplan und Information, ob vor dem Serienanlauf ein Erstmuster freigegeben werden muss
Warum APTPCB für die SMT-Reflow-Bestückung wählen?
APT stimmt Fertigungsablauf, Schablone, Reflow-Profil, THT-Löten sowie Inspektions- und Testabdeckung vor der Freigabe ab. So laufen Mischtechnologie-Baugruppen ohne ungeklärte Parameter in den Reflow-Ofen. Die SMT-Reflow-Bestückungslinie nutzt 3D-SPI, AOI und X-Ray als Standard-Prüftore; eine Erststückprüfung mit real gemessenem Temperaturprofil sichert den Prozess für das gesamte Produktionslos ab.
Relevante Normen und Referenzen:
- IPC-A-610: Abnahmekriterien für elektronische Baugruppen
- IPC J-STD-001: Anforderungen an gelötete elektrische und elektronische Baugruppen
- IPC/JEDEC J-STD-020: Feuchte-/Reflow-Empfindlichkeitsklassifizierung für nicht-hermetische Festkörper-Bauelemente
- IPC/JEDEC J-STD-033: Handhabung, Verpackung, Transport und Einsatz feuchteempfindlicher Bauelemente
- IPC-7530: Richtlinien für die Erstellung von Temperaturprofilen bei Massenlötprozessen
Häufig gestellte Fragen
Was ist der Reflow-Lötprozess?
Beim Reflow-Prozess wird Lotpaste auf die PCB-Pads gedruckt, SMD-Bauteile werden im Pastendepot bestückt und die Baugruppe durchläuft im Ofen die Zonen Vorheizen (Preheat), Haltephase (Soak), Reflow und Abkühlung. Die Paste schmilzt, benetzt Pads sowie Bauteilanschlüsse und erstarrt zu stabilen Lötstellen.
Welche vier Zonen hat ein Reflow-Profil?
Die vier Zonen sind Preheat (Vorheizen), Soak (thermischer Ausgleich), Reflow (Peak) und Abkühlen. Die Preheat-Zone erwärmt die Leiterplatte mit kontrollierter Steigrate, die Soak-Zone sorgt für einen Temperaturabgleich und aktiviert das Flussmittel, die Reflow-Zone bringt das Lot über die Liquidustemperatur und die Kühlzone lässt die Lötstellen kontrolliert erstarren.
Worin liegt der Unterschied zwischen Reflow- und Wellenlöten?
Reflow-Löten schmilzt zuvor aufgedruckte Lotpaste auf den Pads auf, in der die SMD-Bauteile platziert sind. Wellenlöten führt die Unterseite der Baugruppe über eine Welle aus flüssigem Lot und kommt primär für bedrahtete THT-Bauteile zum Einsatz.
Ist Stickstoff beim Reflow-Löten zwingend erforderlich?
Nein. Viele Baugruppen werden unter Standard-Atmosphäre gelötet. Stickstoff minimiert die Oxidation in der Flüssigphase des Lots, was die Benetzung bei Fine-Pitch-Bauteilen, Bottom-Terminated Packages und bestimmten Oberflächengüten verbessert. Stickstoff ist eine Prozessoption, ersetzt jedoch kein korrekt ausgelegtes Reflow-Profil.
Was verursacht Tombstoning beim Reflow-Löten?
Tombstoning entsteht, wenn ein Pad eines kleinen Chip-Bauteils benetzt und Zugkräfte aufbaut, bevor die Paste auf dem gegenüberliegenden Pad schmilzt. Typische Ursachen sind ungleichmäßige Erwärmung der beiden Pads, ungleiches Lotpastenvolumen, Bestückversatz sowie Pad-Designs, bei denen ein Anschluss direkt mit großen Kupferflächen ohne thermische Entkopplung verbunden ist.
Können THT-Bauteile im Reflow-Verfahren gelötet werden?
Ja, über das Pin-in-Paste-Verfahren. Hierbei wird Lotpaste in und um die durchkontaktierte Bohrung gedruckt, das Bauteil eingesteckt und normal im Reflow-Ofen gelötet. Die Bauteile müssen den Reflow-Temperaturen standhalten, und Bohrungsdurchmesser, Pin-Geometrie sowie Pastenvolumen müssen ausreichend Durchstieg garantieren. Ist das nicht machbar, wird auf Wellen-, Selektiv- oder Handlöten ausgewichen.
Wo sich die Lötstelle wirklich entscheidet
Der Ofen schmilzt lediglich das Lot – die eigentliche Lötstelle wird durch Pastenvolumen, Bestückgenauigkeit, Bauteilzustand und ein direkt auf der realen Baugruppe ermitteltes Reflow-Profil bestimmt. Tritt ein Reflow-Fehler auf, setzen Sie an der Prüfstation an, die ihn zuerst erkannt hat (meist SPI oder AOI), und arbeiten Sie sich zur eigentlichen Ursache zurück. Verlangen Sie bei der Auswahl eines EMS-Dienstleisters genau diese Mess- und Prozessdaten für Baugruppen, die Ihrem Projekt ähneln.