
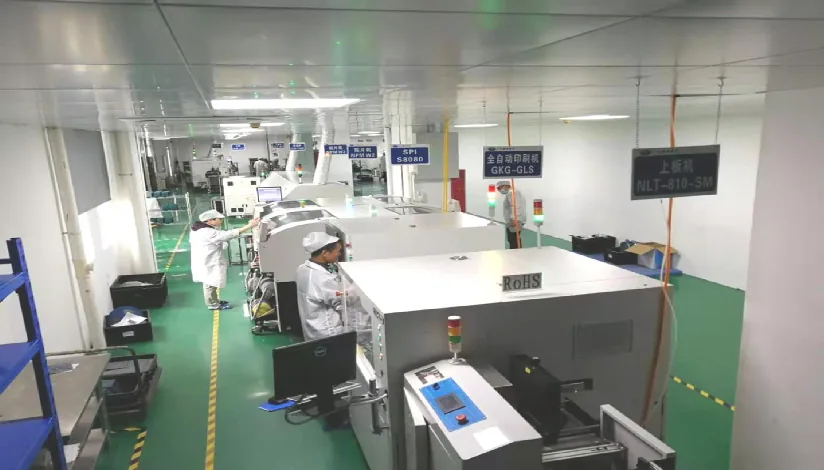
Wellenlöten ist ein Massenlötverfahren für bedrahtete Bauelemente (THT). Die von oben bestückte Leiterplatte läuft auf einem Fördersystem über eine kontinuierlich geförderte Welle aus flüssigem Lot. Sobald die Unterseite die Lötwelle berührt, benetzt das Lot alle freiliegenden Anschlusspins und Pads, steigt durch Kapillarwirkung in den Durchkontaktierungen auf und bildet sämtliche THT-Lötstellen dieser Seite in einem einzigen Durchlauf.
Vor dem Lötkontakt durchläuft die Baugruppe den Fluxer und die Vorheizzone. Nach der Welle kühlen die Verbindungen ab und erstarren. Diese Sequenz aus Flussmittelauftrag, Vorheizung, Lötwelle und Kühlung definiert den gesamten Wellenlötprozess. Jeder Einzelschritt erfordert präzise Prozessparameter; Lötfehler entstehen fast ausnahmslos durch Abweichungen in diesen Phasen oder durch ungeeignetes Layout-Design.
Wellenlöten arbeitet schnell und prozesssicher bei Baugruppen mit hohem THT-Anteil. Für Leiterplatten mit dicht bestückten SMD-Komponenten auf der Lötseite eignet es sich nur bedingt. Die folgenden Abschnitte erläutern die Prozesssteuerung, das Lötwellenprofil, den Vergleich mit Selektiv- und Reflowlöten sowie praxisbezogene Layout-Regeln für einen sauberen Lötprozess.
Das Wichtigste im Überblick
- Beim Wellenlöten werden alle unterseitigen THT-Lötstellen in einem einzigen Durchlauf gelötet, indem die Baugruppe über eine stehende Welle aus flüssigem Lot geführt wird.
- Der Prozess umfasst vier Phasen: Fluxen, Vorheizen, Wellenkontakt und Kühlen. Die Vorheizung treibt Lösemittel aus dem Flussmittel aus und bringt die Leiterplatte auf Temperatur, um den geforderten Durchstieg zu gewährleisten.
- Viele Lötanlagen arbeiten mit einer Doppelwelle: Eine turbulente Welle sorgt für die Benetzung an schwer zugänglichen Pins, während eine nachfolgende laminare Welle überschüssiges Lot abzieht und Brückenbildung verhindert.
- Unterseitige SMD-Bauteile müssen geklebt und für die Welle spezifiziert sein oder durch eine Lötschablone (Pallet) geschützt werden. Andernfalls ist Selektivlöten meist die bessere Alternative.
- Das Leiterplatten-Layout bestimmt die Ausbeute: Entscheidend sind die Bauteilausrichtung zur Transportrichtung, der Pinüberstand, das Spiel zwischen Pin und Durchkontaktierung sowie die thermische Anbindung an Innenlagen.
Was ist Wellenlöten?
Beim Wellenlöten läuft die Unterseite einer Leiterplatte über eine Welle aus flüssigem Lot. THT-Anschlüsse – und teils geklebte SMD-Bauteile – werden so in einem einzigen Durchlauf zuverlässig kontaktiert. Eine Pumpe im Lottiegel drückt das Lot durch eine Düse nach oben und erzeugt eine kontinuierlich frische Lötwelle.
Vor dem Durchbruch der SMT war das Wellenlöten das Standardverfahren der Elektronikfertigung. Heute werden die meisten Baugruppen im Reflow-Verfahren gelötet. Das Wellenlöten kommt primär bei verbleibenden THT-Steckverbindern, Klemmen, Transformatoren, Relais und anderen massiven Komponenten zum Einsatz. Bei Mischbestückungen läuft zuerst der SMT-Reflow-Prozess (siehe Reflow-Lötprozess), danach folgen die THT-Bestückung und das Wellenlöten.
Die SMT- und THT-Fertigung von APT legt Fertigungsreihenfolge, Schablone, Reflow-, Wellen- oder Selektivlötprozesse sowie Handlötarbeiten bereits vor Produktionsfreigabe fest. Das verhindert Improvisationen beim THT-Löten und sichert reproduzierbare Qualität.
Wann schlägt Wellenlöten das Selektivlöten bei THT-Baugruppen?
| Schritt | Prozess | Prozesskontrolle | Typische Fehler bei Drift |
|---|---|---|---|
| 1. Flussmittelauftrag | Flüssiges Flussmittel wird auf die Leiterplattenunterseite gesprüht oder geschäumt | Oxidentfernung auf Pads und Pins; Benetzung | Zu wenig: Fehlstellen (Skips), mangelhafte Durchstiege. Zu viel: Rückstände, Lötkugeln |
| 2. Vorheizung | Unter- und oft Oberheizungen bringen die Leiterplatte auf Temperatur | Verdampft Lösungsmittel, aktiviert das Flussmittel, senkt Thermoschock, unterstützt Durchstieg | Zu niedrig: Spritzer, Voids, schlechte Füllung. Zu hoch: Flussmittel vor der Welle verbrannt |
| 3. Wellenkontakt | Baugruppe passiert ein oder zwei Lötwellen mit definiertem Winkel und Vorschub | Kontaktzeit, Benetzung, Durchstieg, Abzug von überschüssigem Lot | Zu kurz: unvollständige Füllung. Zu lang: thermische Schädigung, Kupferauflösung |
| 4. Kühlung | Baugruppe verlässt die Welle und kühlt ab | Erstarrung der Lötstellen, mechanischer Stress | Erschütterungen während der Erstarrung: gestörte Lötstellen |
Schritt 1: Flussmittelauftrag
Sprühfluxer tragen einen definierten Film aus flüssigem Flussmittel auf die Unterseite der Baugruppe auf. Schaumfluxer führen das Board über einen Schaumkopf. Das Flussmittel muss jedes Pad erreichen und die Hülseninnenwände benetzen. Der gewählte Flussmitteltyp bestimmt zudem, ob die Baugruppe anschließend gereinigt werden muss; der Leitfaden zu Flussmitteltypen erläutert No-Clean- und wasserlösliche Varianten.
Schritt 2: Vorheizung
Die Vorheizung erfüllt drei Aufgaben: Sie verdampft das Lösungsmittel im Flussmittel, damit es in der Welle nicht kocht und spritzt. Sie bringt das Flussmittel auf Aktivierungstemperatur. Und sie erwärmt Leiterplatte sowie Bauteilbeinchen nahe an die Löttemperatur, damit das Lot die Hülse hochsteigen kann, bevor es erstarrt. Massive Leiterplatten und Lagen mit großen Kupferflächen erfordern mehr Vorheizenergie als dünne, gering belegte Boards.
Schritt 3: Wellenkontakt
Die Baugruppe durchfährt die Welle in einem leichten Steigungswinkel. Doppelwellenanlagen nutzen eine turbulente Vorwelle, die das Lot aktiv in die Bohrungen und an Bauteilkörper drückt, gefolgt von einer laminaren Hauptwelle, die für saubere Lötstellen sorgt und überschüssiges Lot abzieht. Die Kontaktzeit jeder Lötstelle hängt von Transportgeschwindigkeit, Wellenhöhe und Transportwinkel ab.
Einige Anlagen betreiben den Löttiegel unter Stickstoffatmosphäre. Das reduziert Oxidation sowie Krätze und verbessert die Benetzung bei anspruchsvollen Oberflächen.
Schritt 4: Kühlung
Sobald das Board die Welle verlässt, erstarren die Lötstellen. Vibrationen oder Erschütterungen in dieser Phase führen zu gestörten, matten Lötstellen. Nach dem Abkühlen folgt die Inspektion und – je nach Flussmittelsystem – die Reinigung der Baugruppe.
Löttiegeltemperatur, Verweilzeit und Kontaktlänge: Welche Kombination passt zu Ihrem Pin-Pitch?
Das Wellenlötprofil erfasst den Temperaturverlauf der Leiterplatte beim Durchlauf durch die Anlage. Wie beim Reflow-Profil erfolgt die Messung über Thermoelemente direkt auf der realen Baugruppe – nicht abgeleitet aus Sollwerten der Maschinensteuerung. Folgende Parameter sind zu definieren:
- Flussmitteltyp und Auftragsmenge
- Vorheizparameter und die resultierende Leiterplattentemperatur vor der Welle, gemessen auf Ober- und Unterseite
- Lotlegierung und Tiegeltemperatur
- Transportgeschwindigkeit und Neigungswinkel, die gemeinsam die Kontaktzeit bestimmen
- Wellenhöhe sowie die Wahl zwischen Einfach- oder Doppelwelle
- Schutzgasatmosphäre (Luft oder Stickstoff)
Die konkreten Einstellwerte geben die Datenblätter von Flussmittel und Lotlegierung, die Temperaturgrenzwerte der Bauteile sowie die thermische Masse der Leiterplatte vor. Bleifreie Legierungen erfordern generell höhere Tiegeltemperaturen und lösen Kupfer aggressiver an als Zinn-Blei-Lote. Das erfordert eine striktere Kontrolle von Kontaktzeit und Zustand der Durchkontaktierungen. Dokumentieren Sie das Profil verbindlich im Erstmusterprüfbericht (EMPB), um identische Einstellungen für Folgechargen sicherzustellen.
Wellenlöten vs. Selektivlöten vs. Pin-in-Paste vs. Handlöten: Welches Verfahren für welches THT-Bauteil?
Diese Entscheidungstabelle hilft bei der Verfahrenswahl für THT-Bauteile auf einer Baugruppe. Orientieren Sie sich an der Zeile, die Ihrer Baugruppensituation entspricht.
| Baugruppensituation | Wellenlöten | Selektivlöten | Pin-in-Paste (Reflow) | Handlöten |
|---|---|---|---|---|
| Viele THT-Lötstellen, Unterseite frei von SMT | Erste Wahl: alle Lötstellen in einem Durchlauf | Funktioniert, aber längere Taktzeit pro Baugruppe | Nur möglich, wenn Bauteile das Reflow-Profil überstehen | Zu langsam und zu prozessvariabel |
| Viele THT-Lötstellen, Unterseite teilweise mit SMT bestückt | Möglich über Lötrahmen (Pallet) zur SMT-Abdeckung oder mit geklebten, wellenlöttauglichen SMT-Bauteilen | Meist die bessere Wahl | Möglich bei geeigneten Bauteilen | Zu langsam |
| Wenige THT-Lötstellen auf dicht bestückter Mischbaugruppe | Kosten für Lötrahmen kaum zu rechtfertigen | Erste Wahl | Gut geeignet, sofern Bauteile reflowfähig sind | Bei Kleinstmengen akzeptabel |
| THT-Bauteile mit geringer Temperaturbeständigkeit | Riskant | Besser: lokaler Wärmeeintrag | Meist ungeeignet | Mit Prozesskontrolle akzeptabel |
| Lötstellen mit hoher thermischer Masse (Dickkupfer, massive Pins) | Gut bei ausreichender Vorheizung | Gut: Verweilzeit lässt sich pro Lötstelle definieren | Durchstieg oft unzureichend | Zuverlässige Durchlöterung schwierig |
| Prototypen und Kleinstserien | Rüst- und Tooling-Aufwand | Programmieraufwand | Erfordert Schablonenanpassung | Pragmatisch oft die beste Option |
| Rework und Sonderfälle | Nicht praxisgerecht | Möglich | Nicht praxisgerecht | Standardweg |
Beim Durchsatz liegt Wellenlöten vorn, sobald viele bedrahtete Anschlüsse anfallen und die Lötseite frei zugänglich bleibt. Selektivlöten punktet, wenn SMT-Bauteile die Lötseite belegen oder lediglich einzelne Pins gelötet werden müssen. Unsere Übersicht zum Selektivlöten fasst das Kernprinzip zusammen: Die Welle verlangt flächige Zugänglichkeit und passende Stückzahlen, das Selektivlöten setzt definierte THT-Positionen mit freier Düsenbahn voraus, Handlöten deckt Rework sowie Sonderfälle ab, und das Reflow-Verfahren bedient vorrangig SMT – mit Pin-in-Paste als Option für ausgewählte THT-Komponenten.
Die meisten Vergleiche stellen nur zwei Verfahren gegenüber. Diese Tabelle bündelt vier Methoden inklusive Pin-in-Paste und Handlöten, um Fertigungsabläufe für Mischbaugruppen bauteilgenau festzulegen.
Weiterführende Details zur Verfahrensauswahl bei THT-Komponenten bietet der Leitfaden zu den Grundlagen des THT-Lötens.
Mischbestückung und Lötrahmen (Pallets)
Befinden sich SMT-Bauteile auf der Platinenunterseite, würde die Lötwelle diese direkt benetzen. Dafür existieren zwei Lösungsansätze: Kleine passive SMT-Bauteile lassen sich auf die Unterseite kleben, sofern Pad-Geometrie und Bauteilausrichtung für das Wellenlöten ausgelegt sind. Alternativ durchläuft die Leiterplatte die Anlage in einem Lötrahmen (Pallet aus Verbundwerkstoff), der die unterseitigen SMT-Bauteile abdeckt und lediglich Fenster an den THT-Lötstellen freigibt. Detaillierte Designregeln und Abstandsmaße beschreibt der Leitfaden für Wellenlötmasken und Werkstückträger.
Designregeln für das Wellenlöten
Das Layout entscheidet maßgeblich über die Ausbeute beim Wellenlöten. Die folgenden Regeln bilden die Basis; stimmen Sie die Details im DFM-Review auf die spezifische Lötanlage und die Lötrahmen des Bestückers ab.
- Richten Sie Steckverbinder und mehrpolige Bauteile einheitlich zur Transportrichtung der Leiterplatte aus und stimmen Sie diese Richtung mit dem Bestücker ab. Das Lot läuft am letzten Pin einer Reihe ab; genau dort bilden sich bevorzugt Lötbrücken.
- Setzen Sie Löträuber (Thieving Pads) an das nachlaufende Ende von Fine-Pitch-THT-Reihen, sofern vom Fertiger empfohlen. Sie ziehen überschüssiges Lot vom letzten Pin ab.
- Halten Sie den Pinüberstand auf der Leiterplattenunterseite im vorgegebenen Toleranzbereich der Abnahmenorm und des Bestückers. Zu lange Pins ziehen das Lot mit und führen zu Lötzipfeln; zu kurze Pins verhindern die Ausbildung eines normgerechten Lötmeniskus.
- Stimmen Sie den Durchmesser der metallisierten Bohrung exakt auf den Pin ab: Der Spalt muss ausreichend Kapillarwirkung für den Zinndurchstieg bieten, darf aber nicht so weit sein, dass die Hülse nicht vollständig füllt.
- Binden Sie THT-Pins an großen Kupferlagen zwingend mit Thermal Reliefs an. Eine direkte Vollanbindung führt zu viel Wärme ab und verhindert den vollständigen Zinndurchstieg.
- Platzieren Sie keine hohen SMD-Bauteile auf der Lötseite direkt vor THT-Pins in Durchlaufrichtung. Sie verschatten die Lötwelle und verursachen Lötfehlstellen (Skips).
- Verwenden Sie auf der wellengelöteten Unterseite nur geklebte SMD-Bauformen und -Ausrichtungen, die der Bestücker für diesen Prozess freigegeben hat.
- Halten Sie die geforderten Transportrand-Freizonen und Passbohrungen des Bestückers ein oder sehen Sie entsprechende Nutzenränder vor.
Typische Wellenlötfehler: Brücken, Zapfenbildung, Ausbläser und deren Flussmittelursachen
| Fehlerbild | Erscheinungsbild | Typische Ursachen |
|---|---|---|
| Lötbrücken (Bridging) | Lot verbindet benachbarte Pins | Pin-Ausrichtung zur Welle, fehlende Raubpads (Thieving Pads), zu wenig Flussmittel, falsche Kontaktzeit, Pin-Überstand |
| Mangelhafter Durchstieg | Lot steigt in der Durchkontaktierung nicht vollständig auf | Zu geringe Vorheizung, Wärmeabfluss in Innenlagen, unzureichender Flussmittelauftrag, zu kurze Kontaktzeit, zu enges Pin-Loch-Spiel |
| Fehlstellen / Skips | Pad ohne Lotannahme | Abschattung durch Nachbarbauteile, Flussmittel erreicht das Pad nicht, Gaseinschlüsse |
| Zapfenbildung (Icicles) | Spitz zulaufende Lotzapfen an den Pins | Zu lange Pins, zu niedrige Lottemperatur, verunreinigtes Lotbad |
| Lötperlen (Solder Balls) | Kleine Lotkugeln auf Leiterplatte oder Lötstopplack | Noch feuchtes Flussmittel beim Welleneintritt, Oberflächenbeschaffenheit des Lötstopplacks, zu hoher Flussmittelauftrag |
| Ausbläser und Poren (Blowholes / Pinholes) | Kleine Gashohlräume in der Hohlkehle | Ausgasende Feuchtigkeit aus der Hülse, Galvanikfehler in der Bohrungswand |
| Angehobene Bauteile | Bauteil hebt sich von der Bestückungsseite ab | Zu hoher Wellendruck, ungesicherte Bauteile, Pins weder abgewinkelt noch fixiert |
Vor Änderungen an den Maschinenparametern das Fehlermuster analysieren: Treten Brücken immer am selben Steckverbinder auf, liegt das meist an der Ausrichtung zur Welle oder an fehlenden Raubpads. Mangelhafter Durchstieg ausschließlich an Masse-Pins deutet auf unzureichende Thermal Reliefs hin. Sporadische Fehlstellen sprechen für lückenhaften Flussmittelauftrag oder Abschattungseffekte.
Klassische Übersichten beschreiben meist nur das Fehlerbild. Die folgende Aufschlüsselung zeigt die konkreten Flussmittelzustände dahinter – damit die Ursache direkt im Prozess abgestellt wird und teure Nacharbeit entfällt.
Erforderliche Daten für eine Wellenlöt-Anfrage (RFQ)
- ODB++- oder Gerber-Daten, BOM, Bestückungsdatei (Pick-and-Place) und Montagezeichnung mit Kennzeichnung aller THT-Bauteile
- Leiterplattendicke, Kupfergewichte und Dokumentation der Pins mit Anbindung an große Kupferflächen
- SMT-Layout der Unterseite, damit der EMS-Dienstleister zwischen SMD-Kleben, Lötmasken/Lötträgern oder Selektivlöten entscheiden kann
- Steckverbinderspezifikationen, Pin-Beschichtung (Lead Finish) und Pin-Überstandslänge
- Vorgaben zu Lotlegierung und Flussmittel sowie Angaben zu nachgelagerten Reinigungs- oder Conformal-Coating-Prozessen
- Abnahmeklasse (IPC-A-610 Class 2 oder Class 3) und eventuelle Durchstiegsanforderungen (Hole Fill), die über den Standard hinausgehen
- Losgröße und erwartetes Gesamtvolumen zur Beurteilung der Wirtschaftlichkeit von Lötpaletten
Die Selektivlöt-Spezifikation von APT verlangt für THT-Prozesse dieselben Kernparameter: Steckverbinderspezifikationen, Pin-Beschichtung und -Überstand, Leiterplattendicke und Kupferdaten, Vorgaben zu Legierung und Flussmittel, Anforderungen an Reinigung und Schutzlackierung sowie geforderte Inspektions- und Testnachweise.
Warum THT-Löten bei APTPCB?
APT wählt im Engineering Review anhand von Board-Layout, Stückliste und Stückzahl das passende Verfahren: Wellenlöten, Selektivlöten, Pin-in-Paste oder Handlöten. Der THT-Prozess wird mit fest definierten Parametern für Bestückung, Flux-Auftrag, Vorheizung, Löttemperatur, Verweilzeit und Lötstelleninspektion freigegeben. Das Lötprofil wird zusammen mit den SPI-, AOI- und Testdaten direkt im Fertigungsbegleitbeleg (Traveler) archiviert.
Relevante Normen und Referenzen:
- IPC J-STD-001: Anforderungen an gelötete elektrische und elektronische Baugruppen
- IPC-A-610: Abnahmekriterien für elektronische Baugruppen (inklusive THT-Durchstieg)
- IPC-7530: Leitfaden zur Erstellung von Temperaturprofilen für Massenlötprozesse
- IPC J-STD-004: Anforderungen an Flussmittel für Lötprozesse
Häufig gestellte Fragen
Wofür wird Wellenlöten eingesetzt?
Wellenlöten dient dazu, THT-Bauteile wie Steckverbinder, Klemmen, Transformatoren und Relais in einem einzigen Durchlauf zu löten. Bei entsprechendem Board-Design lassen sich auch kleine, auf der Unterseite geklebte SMD-Bauteile mitlöten.
Welche Schritte umfasst der Wellenlötprozess?
Der Wellenlötprozess gliedert sich in vier Schritte: Flussmittelauftrag auf die Leiterplattenunterseite, Vorheizen der Baugruppe, Kontakt der Unterseite mit einer oder zwei Lötwellen sowie kontrolliertes Abkühlen und Erstarren der Lötstellen. Danach folgen Inspektion und bei Bedarf Reinigung.
Was unterscheidet Wellenlöten von Reflow-Löten?
Beim Wellenlöten benetzt flüssiges Lot aus einer Schmelzwelle die Platinenunterseite – das Verfahren eignet sich primär für THT-Bauteile. Beim Reflow-Löten wird vor der Bestückung aufgedruckte Lotpaste aufgeschmolzen, was Standard für SMD-Komponenten ist. Mischbestückte Baugruppen durchlaufen meist zuerst das Reflow- und anschließend das Wellen- oder Selektivlöten.
Wann ist Selektivlöten dem Wellenlöten vorzuziehen?
Selektivlöten empfiehlt sich, wenn sich auf der Lötseite SMD-Bauteile befinden, die sich nicht durch Lötmasken bzw. Paletten abdecken lassen, wenn nur wenige THT-Pins gelötet werden müssen oder wenn bestimmte Lötstellen individuelle Vorheiz- und Kontaktzeiten erfordern. Das Wellenlöten ist dagegen deutlich schneller, sobald viele THT-Lötstellen auf der Unterseite frei zugänglich sind.
Was verursacht Lötbrücken beim Wellenlöten?
Lötbrücken entstehen meist durch eine ungünstige Pin-Ausrichtung zur Wellenlaufrichtung, fehlende Löträuber (Solder Thieves) am Pin-Reihenende, unzureichenden oder ungleichmäßigen Flussmittelauftrag, zu lange Bauteilbeinchen oder fehlerhafte Parameter beim Wellenkontakt. Das Verteilungsmuster der Brücken auf der Leiterplatte gibt direkten Aufschluss über die Ursache.
Können SMT-Bauteile die Welle durchlaufen?
Teilweise ja. Kleine passive Bauteile, die auf die Unterseite geklebt werden und deren Pads sowie Ausrichtung für die Welle ausgelegt sind, lassen sich problemlos wellenlöten. Fine-Pitch-ICs, BGAs und Bauteile mit Anschlussflächen auf der Unterseite dürfen keinesfalls in die Welle gelangen; sie werden im Reflow-Ofen gelötet und per Lötmaske/Palette geschützt, oder die Baugruppe wird selektiv gelötet.
Checkliste für Wellenlöt-Angebote
Bei Bestückungsanfragen für Wellenlöten oder Mischtechnologie als Vorlage nutzen:
- Mix aus THT und SMT auf demselben Board: Ungefähres THT/SMT-Verhältnis angeben
- Einseitiges oder beidseitiges Wellenlöten: Festlegen
- Lötverfahren: Wellenlöten, Selektivlöten oder Pin-in-Paste (bereichsweise spezifizieren)
- Lötrahmen/Maske (Pallet) erforderlich J/N und wer die Bereitstellung übernimmt
- Wellentemperatur: Zielwert 250 ±5 °C oder spezifisches Lötprofil angeben
- Vorheizzonen: 3, 4 oder 5 Zonen definieren
- Flussmitteltyp: No-Clean, Kolophonium (Rosin) oder wasserlöslich festlegen
- Kompatibler Bohrungsdurchmesser: 0.8–1.5 mm (Passung aller THT-Pins bestätigen)
- Risikobewertung für Lötbrücken erforderlich J/N; kritische Bauteilausrichtungen angeben
- Ziel-Fehlerrate für Lötbrücken und Anschlussbeine oder DPMO-Vorgabe
- IPC-A-610 Abnahmeklasse: Klasse 1, 2 oder 3
- Nacharbeit zulässig J/N und nach welchem Verfahren: Handlöten oder Selektivlöten
- Stickstoffatmosphäre (N2) an der Linie erforderlich J/N
THT-Lötverfahren frühzeitig festlegen
Wellenlöten arbeitet hocheffizient, wenn das Board dafür ausgelegt ist: THT-Lötstellen auf einer Seite zugänglich, einheitliche Pin-Ausrichtung, Thermal Reliefs an Anbindungen an Kupferlagen und ein klares Konzept für eventuelle SMD-Bauteile auf der Unterseite. Treffen Sie diese Entscheidung bereits im Layout – nicht erst nach dem ersten Prototypenlauf. Stimmen Sie mit dem Bestücker für jedes Bauteil ab, ob Wellen-, Selektiv-, Pin-in-Paste- oder Handlöten zum Einsatz kommt.