
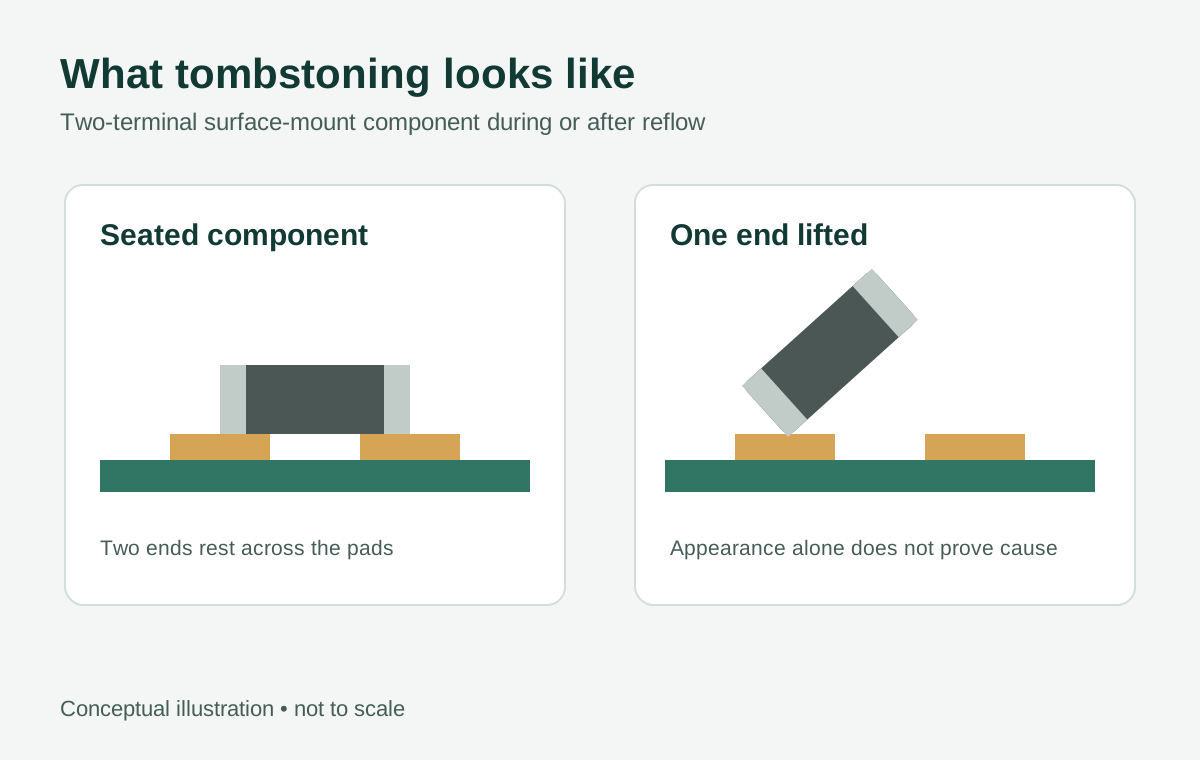
SMT-Tombstoning tritt auf, wenn sich während des Reflow-Lötens ein Ende eines zweipoligen Bauteils von seinem Pad abhebt und das Bauteil dadurch schräg oder aufrecht steht. Ein häufiger Mechanismus ist eine ungleichmäßige Benetzung: An den beiden Anschlüssen entwickeln sich unterschiedliche Kräfte, die das Bauteil nach oben ziehen. Pastendepots, Bestückung, Pad-Geometrie, Wärmefluss und Oberflächenzustand können dazu beitragen. Ein abgehobenes Bauteil verrät jedoch nicht von selbst, was die Ursache war.
Am hilfreichsten ist es, die Prozessnachweise vom Druck bis zum Reflow zu sichern, betroffene mit unauffälligen Positionen zu vergleichen und konkurrierende Erklärungen einzeln zu prüfen, indem jeweils nur eine Änderung vorgenommen wird. Der Austausch des Bauteils kann eine einzelne Baugruppe wiederherstellen; er belegt weder, warum der Fehler auftrat, noch ob die nächste Charge gefährdet ist.
Was geschieht beim Reflow-Löten?
Ein korrekt sitzendes Chipbauteil liegt vor dem Reflow über zwei Pastendepots. Wenn das Lot schmilzt und die Bauteilanschlüsse sowie Leiterplattenpads benetzt, trägt die Oberflächenspannung zur Ausbildung der Lötstellen bei. Werden die Benetzungskräfte ausreichend unausgeglichen, während sich das Bauteil noch bewegen kann, hebt sich möglicherweise ein Ende ab.
Ungleichmäßige Benetzung ist eine sinnvolle Ausgangshypothese, aber keine vollständige Diagnose. Ein Pad kann sich beispielsweise anders erwärmen, weil seine Kupferanbindung von der des anderen Pads abweicht. Auch ein ungleichmäßiges Pastendepot oder ein Bestückungsversatz kann die Geometrie der entstehenden Lötstellen verändern. Diese Bedingungen können zusammenwirken: Ein Druckbild, das für sich genommen akzeptabel erscheint, kann in Kombination mit Layout, Bauteil und Reflow-Prozess dennoch empfindlich sein.
Es kommen auch andere Mechanismen vor, darunter Bewegungen durch Dampf oder Aufschwimmen des Bauteils im geschmolzenen Lot. Ein Bauteil kann außerdem vor oder nach dem Reflow verschoben werden. Klären Sie zunächst, wann die Bewegung auftrat, statt anzunehmen, jedes abgehobene Bauteil sei durch denselben Mechanismus aufgerichtet worden.
Nachweise in Prozessreihenfolge sammeln
Eine Untersuchung in der Reihenfolge des Leiterplattenaufbaus hilft, eine vorgelagerte Bedingung von einer Auswirkung des Reflow-Lötens zu unterscheiden. Kennzeichnen Sie betroffene Leiterplatten und repräsentative unauffällige Leiterplatten, bis das Untersuchungsteam abgestimmt hat, was geprüft oder nachgearbeitet werden kann.
1. Fehler und Umfang bestätigen
Notieren Sie für jede betroffene Position das Referenzkennzeichen, die Bauteilnummer, den Leiterplattenstand, die Position im Nutzen und die Ausrichtung. Fotografieren Sie das Bauteil und beide Pads, bevor Sie sie berühren. Halten Sie fest, ob das Bauteil vollständig aufrecht steht, teilweise abgehoben, verschoben oder fehlt und ob auf jedem Pad und Anschluss Lot zu sehen ist.
Vergleichen Sie ähnliche Positionen auf derselben Leiterplatte und auf weiteren Leiterplatten aus derselben Charge. Ein Muster, das auf ein einzelnes Referenzkennzeichen beschränkt ist, lenkt die Untersuchung auf lokale Bedingungen; Fehler an voneinander unabhängigen Positionen können eine umfassendere Prozessprüfung rechtfertigen. Keines der Muster beweist für sich eine Ursache.
Ein abgehobenes Ende kann eine elektrische Unterbrechung verursachen, doch ein Sichtbefund und ein elektrisches Ergebnis beantworten unterschiedliche Fragen. Klassifizieren und bewerten Sie die Baugruppe anhand der geltenden, vereinbarten Produkt- und Prüfanforderungen, statt allein aus dem Aussehen eine Abnahmeregel abzuleiten. Verwandte Begriffe finden Sie unter Klassifizierung von SMT-Fehlern und Lötstellenfehler.
2. Pastendepots vor der Bestückung prüfen
Vergleichen Sie, sofern verfügbar, die Druckprüfprotokolle oder gespeicherten Bilder vor der Bestückung für die beiden Depots an der betroffenen Position. Achten Sie auf Unterschiede bei Bedeckung, Position, Form und – sofern gemessen – Volumen oder Höhe des Depots. Vergleichen Sie dieselben Pads auf unauffälligen Leiterplatten und achten Sie auf Veränderungen zwischen Nutzenpositionen oder im zeitlichen Verlauf.
Prüfen Sie, ob ein Depot relativ zu seinem Pad versetzt ist, und nicht nur, ob überhaupt Paste vorhanden ist. Wenn die Befunde auf ein Druckproblem hindeuten, untersuchen Sie die Schablonenausrichtung, den Zustand der Aperturen und die Reinigungshistorie. Gleichen Sie außerdem Kennzeichnung, Handhabung und Verwendung der Paste mit den Anweisungen des Pastenlieferanten und dem freigegebenen Prozess ab.
Eine bestandene Druckinspektion ist ein nützlicher Nachweis, schließt aber weder Druckprobleme noch deren Wechselwirkung mit anderen Prozessschritten aus. Die RIT- und SMTA-Fallstudie „Analyzing 0402 Capacitor Defects and Stencil Printing“ berichtete, dass herkömmliche Druckkriterien erfüllt waren, obwohl weiterhin Fehler auftraten, und dass die Ausrichtung im untersuchten Aufbau eine Rolle spielte. Diese Beobachtungen begründen weder ein allgemeingültiges Druckkriterium noch eine bevorzugte Ausrichtung.
3. Bestückung vor dem Reflow untersuchen
Prüfen Sie, sofern verfügbar, Bilder aus der Bestückungsinspektion oder Maschinendaten. Vergleichen Sie die Bauteilmitte, Drehung und Überdeckung mit beiden Pads. Ein Versatz kann dazu führen, dass ein Anschluss anders in die Paste eintaucht als der andere, selbst wenn die Depots ähnlich aussehen.
Bestätigen Sie, dass Bauteil und Footprint dem freigegebenen Design entsprechen. Prüfen Sie die relevanten Daten zu Zuführung, Düse und Einrichtung, wenn sich ein Versatz wiederholt. Behandeln Sie die Position nach dem Reflow nicht als Beweis für die ursprüngliche Bestückungsposition: Das Bauteil kann sich beim Schmelzen bewegt haben.
4. Die beiden Seiten des Footprints vergleichen
Prüfen Sie den freigegebenen Footprint zusammen mit dem Kupfer, das mit den einzelnen Pads verbunden ist. Unterschiede bei Padform, benachbartem Kupfer, Anbindungen an Kupferflächen, Leiterbahnen oder Vias können die Lotverteilung oder den lokalen Wärmefluss verändern. Vergleichen Sie die tatsächliche Leiterplatte mit den Design- und Fertigungsunterlagen, bevor Sie das Layout als Ursache ansehen.
Gehen Sie nicht davon aus, dass optisch identische Pads das Problem lösen. Kupfer unter oder um den Pads, die Definition durch den Lötstopplack und der Bauteilanschluss können weiterhin dazu führen, dass sich beide Seiten unterschiedlich verhalten. Jede Änderung am Footprint oder Kupfer erfordert eine elektrische, thermische und fertigungstechnische Prüfung.
5. Den thermischen Prozess an der relevanten Position messen
Prüfen Sie den tatsächlichen Reflow-Aufbau und ein gemessenes Leiterplattenprofil, nicht nur das Ofenrezept. Verwenden Sie, wenn praktikabel, korrekt befestigte Temperatursensoren nahe der betroffenen Position und vergleichen Sie beide Seiten. Berücksichtigen Sie dabei, dass Position und Befestigung des Sensors die Messung beeinflussen können. Messungen nahe einem Pad liefern Hinweise zur lokalen Erwärmung, messen aber nicht direkt den Zeitpunkt, zu dem eine bestimmte Lötstelle benetzt wird.
Berücksichtigen Sie die Beladung der Leiterplatte, die Ausrichtung, die Förderbedingungen und die nahegelegene thermische Masse. Bewerten Sie die gemessene Aufheizrate, Spitzentemperatur, Zeit oberhalb des Liquidus des Lots und das Abkühlverhalten anhand der geltenden Anforderungen für Paste, Bauteil und Leiterplatte. Ein einziges Profil ist nicht für jede Baugruppe richtig.
6. Materialien und alternative Ursachen prüfen
Prüfen Sie Leiterplattenoberfläche und Lagerhistorie, Bauteilzustand, Pastenhandhabung und Exposition sowie mögliche Anzeichen von Verunreinigung oder Beschädigung. Vergleichen Sie, soweit die Rückverfolgbarkeit dies erlaubt, betroffene und unauffällige Materialchargen. Schlechte Benetzung kann relevant sein, doch allein das Aussehen belegt nicht, welche Oberfläche oder welches Material dafür verantwortlich war.
Untersuchen Sie außerdem Handhabungs- und Prozessereignisse, die ein Bauteil vor oder nach dem Reflow verschoben haben könnten. Sind die verfügbaren Nachweise unvollständig, dokumentieren Sie diese Einschränkung und entwerfen Sie einen Versuch, der die führenden Erklärungen voneinander trennt.
Diagnosetabelle: Ein Befund ist kein Urteil
| Beobachtung | Mögliche Erklärungen | Sinnvolle nächste Prüfung |
|---|---|---|
| Die Paste erscheint auf einem Pad größer oder versetzt | Problem bei der Übertragung oder Ausrichtung des Drucks; die Pad-Geometrie kann normale Depots auch unterschiedlich aussehen lassen | Druckprüfdaten an derselben Position auf mehreren Leiterplatten vergleichen. Schablonenausrichtung und Aperturzustand prüfen, bevor das Design geändert wird. |
| Das Bauteil ist vor dem Reflow versetzt | Problem bei der Bestückungseinrichtung oder Bauteilbereitstellung; ungleichmäßige Paste kann ebenfalls beeinflussen, wie das Bauteil sitzt | Bestückungsbilder mit Druckbildern vergleichen. Wiederkehrende Versätze und relevante Bestückungsdaten prüfen. |
| Pads oder umliegendes Kupfer unterscheiden sich | Lokaler Wärmefluss oder Lotverteilung kann asymmetrisch sein; stattdessen kann der Fehler einem Druck- oder Bestückungsmuster folgen | Freigegebenes Layout, tatsächliche Leiterplattenmerkmale und passende unauffällige Positionen vergleichen. Wo praktikabel, lokale Erwärmung messen. |
| Fehler hängen mit der Ausrichtung zusammen | Die Baugruppe kann auf die Erwärmungsrichtung oder eine andere ausrichtungsabhängige Bedingung reagieren; die Ausrichtung kann auch mit einem bestimmten Footprint oder einer bestimmten Nutzenposition zusammenfallen | Vergleichbare Positionen und gemessene Profile vergleichen. Sofern sicher und zulässig, einen kontrollierten Ausrichtungsversuch durchführen, ohne gleichzeitig Bauteil oder Footprint zu ändern. |
| Eine Seite zeigt schwächere Benetzung oder einen verdächtigen Oberflächenzustand | Verunreinigung, Oberfläche oder Bauteilzustand können beitragen; unzureichende lokale Erwärmung oder andere Prozesswechselwirkungen können ähnlich aussehen | Rückverfolgbarkeits- und Handhabungsdaten prüfen; Materialchargen und gemessene Erwärmung vergleichen. Vor einer Ursachenzuweisung vereinbarte Prüf- oder Analysemethoden verwenden. |
| Bestückung und Depots wirken einheitlich, aber die Bewegung tritt während oder nach dem Reflow auf | Ungleichmäßige Benetzung bleibt möglich; auch Dampf, Aufschwimmen oder Handhabung kommen infrage | Den frühesten beobachteten Bewegungszeitpunkt feststellen und Reflow- sowie Handhabungsprotokolle vergleichen. Vor der Auswahl einer Korrekturmaßnahme weitere Prozessnachweise erfassen. |
Die Tabelle ist ein Ausgangspunkt. Mehrere Beobachtungen können gleichzeitig zutreffen, und ein einzelnes Bild nach dem Reflow unterscheidet möglicherweise nicht zwischen ihnen.
Änderungen testen, ohne die Ursache aus dem Blick zu verlieren
Ein sinnvoller Versuch beginnt mit einer schriftlichen Hypothese und einer Vorhersage. Lautet die führende Hypothese beispielsweise, dass ein wiederholbarer Bestückungsversatz zum Abheben beiträgt, vergleichen Sie Leiterplatten mit der bisherigen Bestückungseinstellung mit Leiterplatten, bei denen die Einstellung korrigiert wurde. Halten Sie die übrigen relevanten Bedingungen dabei so konstant wie praktikabel.
Legen Sie fest, welche Positionen geprüft, welche Prozessnachweise aufbewahrt und wie die Ergebnisse verglichen werden. Beziehen Sie nach Möglichkeit unauffällige Positionen ein. Ein kleiner Versuch kann die Untersuchung lenken, belegt aber möglicherweise nicht die langfristige Prozessleistung. Dokumentieren Sie Versuchsbedingungen und Einschränkungen, statt eine einzelne fehlerfreie Leiterplatte als erwiesene Lösung zu bezeichnen.
Hypothetisches Beispiel: Ein Montageteam entdeckt abgehobene Kondensatoren an einem Footprint. Bilder vor der Bestückung zeigen ähnliche Depots auf beiden Pads, doch Bestückungsbilder weisen einen wiederkehrenden Versatz auf. Das Team prüft und korrigiert zunächst die Bestückungseinrichtung und fertigt dann unter ansonsten kontrollierten Bedingungen einen Vergleich. Verschwindet der Versatz, das Abheben tritt jedoch weiterhin auf, wird die Bestückungshypothese geschwächt. Das Team sollte zu den Befunden zu Layout, Wärme und Material zurückkehren, statt die Bestückung blind weiter anzupassen.
„Eine Variable nach der anderen“ ist eine Disziplin für aussagekräftige frühe Versuche und keine Behauptung, dass Variablen unabhängig voneinander wirken. Erklären einzeln kontrollierte Änderungen den Fehler nicht, müssen Wechselwirkungen möglicherweise in einem geplanten umfassenderen Versuch untersucht werden. Dokumentieren Sie unvermeidbare Änderungen zwischen den Durchläufen.
Versuche mit unterschiedlicher Ausrichtung erfordern besondere Sorgfalt. Drehen Sie ein Bauteil nur, wenn seine elektrische Funktion, Konstruktion, sein Footprint und die Produktanforderungen dies zulassen. Eine Drehung der Leiterplatte im Ofen kann mehr als eine Expositionsbedingung verändern. Dokumentieren Sie daher die Änderungen und vergleichen Sie die relevanten Messwerte. Keine der beiden Drehungen ist eine Standardmaßnahme.
Aus dem Befund eine Fertigungsentscheidung ableiten
Unterschiedliche Ursachen führen zu unterschiedlichen Maßnahmen:
- Hinweise auf den Druck: Schablonenausrichtung, Aperturzustand, Pastenhandhabung und Prüfverfahren überprüfen. Wird eine Aperturänderung vorgeschlagen, sind die Auswirkungen auf benachbarte Lötstellen zu bewerten und die erforderliche Freigabe einzuholen.
- Hinweise auf die Bestückung: Das festgestellte Einrichtungsproblem beheben und die Bestückung vor dem Reflow überprüfen. Sicherstellen, dass die Korrektur für das betroffene Bauteil und die betroffenen Positionen gilt.
- Hinweise auf das Layout: Pad- und Kupferausgleich mit dem Designverantwortlichen prüfen. Eine Leiterplattenänderung kann neben einem Bestückungsversuch auch eine elektrische und fertigungstechnische Prüfung erfordern.
- Hinweise auf den thermischen Prozess: Den Prozess nur innerhalb der geltenden Anforderungen für Material und Bauteil anpassen und anschließend das resultierende Profil an der betreffenden Baugruppe messen.
- Hinweise auf Material oder Oberfläche: Verdächtiges Material bei Bedarf separieren, die Rückverfolgbarkeit erhalten und mit dem zuständigen Lieferanten eine Untersuchung abstimmen. Nicht davon ausgehen, dass eine Änderung der Oberflächenbeschichtung allein die Lösung ist.
Nacharbeit muss den vereinbarten Produkt- und Materialanforderungen entsprechen. Dokumentieren Sie, was entfernt oder ersetzt wurde, prüfen Sie die Stelle auf Schäden und verifizieren Sie die nachgearbeitete Baugruppe anhand der geltenden Kriterien. Bleibt die Ursache ungeklärt, halten Sie die Entscheidung zur Eindämmung getrennt von jeder Behauptung, der Prozess sei korrigiert worden.
Auch die Pastenauswahl ist Teil des Prozesses und kein Ersatz für eine Diagnose. Die Erläuterung zur Auswahl von Lötpaste kann helfen, die Materialfragen einzuordnen. Die ausgewählte Paste muss dennoch mit den tatsächlichen Bedingungen für Leiterplatte, Bauteil, Druck und Reflow bewertet werden.
Was Sie einer Anfrage zur Baugruppe beifügen sollten
Für eine zielführende Abstimmung mit APTPCB stellen Sie den Leiterplattenstand und die Bestückungsdateien, die Bauteilnummern und Referenzkennzeichen der betroffenen Bauteile sowie Fotos oder Prüfprotokolle mit Angabe der jeweiligen Prozessstufe bereit. Fügen Sie die geltenden Prüf- und Abnahmeanforderungen, soweit verfügbar Material- und Chargenrückverfolgbarkeit sowie gemessene Reflow-Daten bei, falls bereits ein Fertigungsversuch stattgefunden hat.
Geben Sie an, ob Sie einen bestehenden Fehler untersuchen, ein vorgeschlagenes Design prüfen oder einen neuen Fertigungsauftrag besprechen möchten. Nennen Sie Einschränkungen für Footprint-Änderungen, Bauteildrehung, Nacharbeit und Versuchsmengen. Ersetzen Sie verfügbare Nachweise vor dem Reflow nicht durch ein Foto der Leiterplatte nach dem Reflow.
Sie können eine Fertigungsanfrage über die Angebotsseite starten oder über Kontakt besprechen, welche Informationen vorliegen.
Öffentliche technische Referenzen
- RIT und SMTA, Case Study: Analyzing 0402 Capacitor Defects and Stencil Printing — eine fallspezifische Untersuchung zu Druck, Ausrichtung und Fehlern.
- Indium, The Printed Circuit Assembler’s Guide to Solder Defects — ergänzende Erläuterungen zu Lötfehlern und ungleichmäßiger Benetzung.
- Metallic Resources, Tombstoning Explained — Erläuterung der Tombstoning-Mechanismen, einschließlich Alternativen zur ungleichmäßigen Benetzung.