
Bei einer Lötbarkeitsprüfung wird untersucht, ob eine definierte Oberfläche unter festgelegten Bedingungen von Lot benetzt werden kann. Dabei kann es sich um ein PCB-Pad, die Beschichtung im Inneren einer Bohrung oder einen Bauteilanschluss handeln. Ein aussagekräftiges Ergebnis nennt den Prüfkörper, die Prüfbedingungen und die vereinbarten Abnahmekriterien – nicht nur die Kennzeichnung „bestanden“.
Für Einkauf und Entwicklung ist zunächst zu entscheiden, was bewertet werden soll. Ein Lötbarkeitsbericht für ein Bauteil belegt etwas über die geprüften Bauteilanschlüsse; er prüft nicht die PCB-Pads, an die diese gelötet werden. Ebenso beschreibt ein Edge-Dip-Ergebnis an einer Leiterplattenprobe nicht unbedingt die Lötbarkeit innerhalb metallisierter Bohrungen.
Eine bestandene Prüfung kann eine Freigabeentscheidung innerhalb ihres angegebenen Umfangs stützen. Für sich allein weist sie weder die Qualität jeder montierten Lötstelle nach noch belegt sie die langfristige Zuverlässigkeit des Produkts.
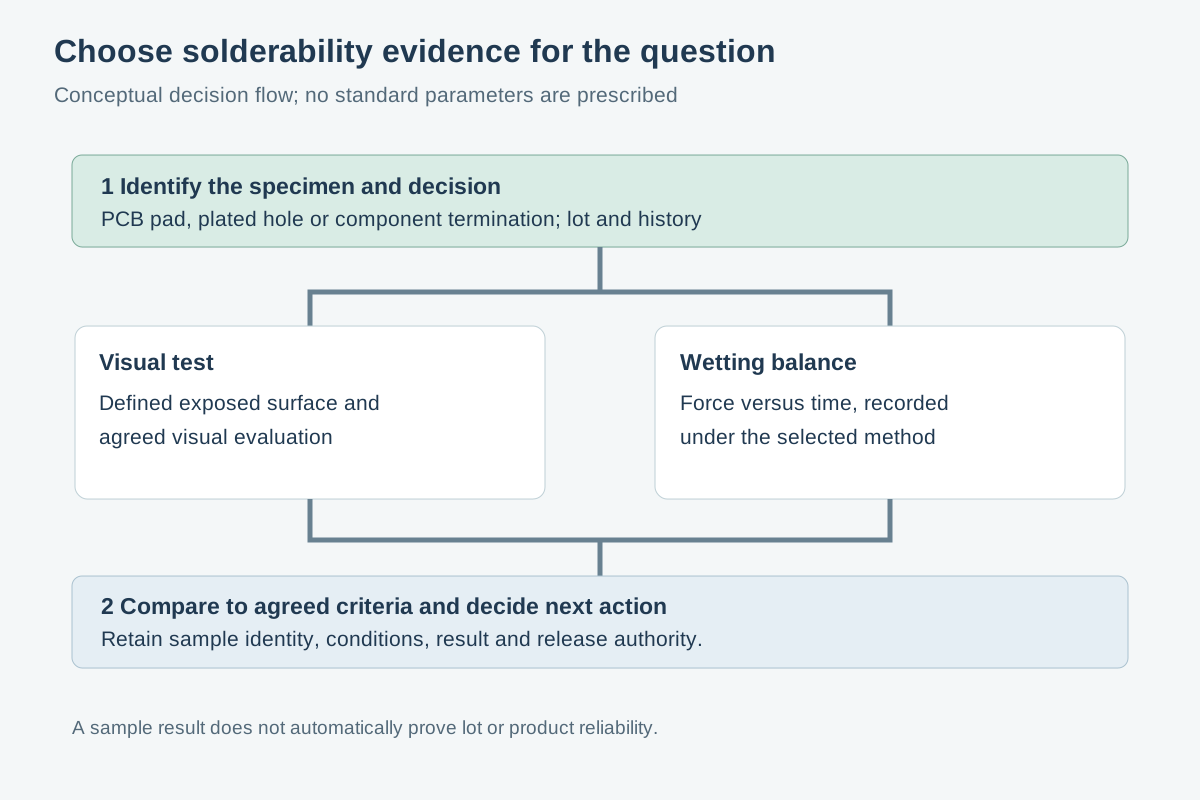
Mit Oberfläche und Entscheidung beginnen
Beschreiben Sie vor der Methodenauswahl die betroffene Oberfläche und die Entscheidung, die das Ergebnis stützen soll:
- Oberfläche einer unbestückten Leiterplatte: Geben Sie das Pad, das freiliegende Finish oder ein anderes Leiterplattenmerkmal, das Fertigungslos und die Lagerhistorie an.
- Metallisierte Bohrung: Identifizieren Sie die Bohrung oder Bohrungspopulation und geben Sie an, ob es um die Innenmetallisierung geht. Eine Prüfung an einer freiliegenden Leiterplattenkante ist nicht automatisch ein Nachweis für die Bohrungswand.
- Bauteilanschluss: Geben Sie die Bauteilreferenz, das Gehäuse oder die Anschlussform, das Herstellerlos sowie vorherige Handhabung oder Konditionierung an.
- Montageprozess: Legen Sie die abzubildende Leiterplatte, die Bauteile, Materialien und den Prozess fest. Ein Prozessversuch bewertet ihr Zusammenspiel und isoliert nicht eine einzelne Oberfläche.
Diese Unterscheidung ist wichtig, weil Oberflächenfinish, freiliegende Geometrie und Vorgeschichte das Ergebnis verändern können. Ein Ergebnis für ein Bauteilgehäuse, ein Leiterplattenmerkmal oder ein Los darf ohne vereinbarte Grundlage nicht auf ein anderes übertragen werden.
IPC J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires behandelt bauteilbezogene Prüfkörper. IPC J-STD-003, Solderability Tests for Printed Boards behandelt Leiterplatten. Geben Sie das anwendbare Dokument, seine Revision und die Methode in Bestellung oder Qualitätsvereinbarung an; eine Normnummer allein klärt nicht alle Fragen zu Stichprobenahme oder Freigabe.
Die Methode passend zur Frage auswählen
| Verfahren | Was das Ergebnis beschreibt | Geeignet, wenn | Bedingungen und Grenzen |
|---|---|---|---|
| Sichtprüfung nach dem Eintauchen | Das Aussehen der definierten Oberfläche nach vorgeschriebener Vorbereitung, Flussmittelauftrag und Lotkontakt | Ein definiertes Leiterplattenmerkmal oder ein Anschluss anhand visueller Abnahmekriterien bewertet werden soll | Die vereinbarte Methode muss festlegen, welcher Bereich wie zu prüfen ist, einschließlich relevanter Abdeckung und Fehlerkriterien. Das Aussehen ist ein bewertetes Ergebnis und ersetzt keine Kriterien. |
| Wetting Balance / Benetzungswaage | Kraftverlauf über die Zeit, während der definierte Prüfkörper mit geschmolzenem Lot in Kontakt kommt | Unter kontrollierten Bedingungen eine gemessene Benetzungsreaktion benötigt wird | Geometrie, Lot, Flussmittel, Eintauchaufbau und Zeit beeinflussen die Kurve. Eine Kurve bedeutet nicht automatisch bestanden oder nicht bestanden; Abnahmegrenzen sind zu vereinbaren. |
| Prozesssimulation oder Montageversuch | Beobachtetes Ergebnis, wenn ausgewählte Leiterplatten, Bauteile und Materialien einen definierten Prozess durchlaufen | Das Zusammenspiel der Oberflächen im repräsentativen Montageprozess untersucht werden soll | Dabei können Wechselwirkungen sichtbar werden, die ein separater Prüfkörpertest verfehlt; die Ursache lässt sich daraus möglicherweise nicht isolieren. Prüf- und Abnahmekriterien müssen weiterhin definiert sein. |
Diese Verfahren beantworten verwandte, aber unterschiedliche Fragen. Wählen Sie je nach Entscheidung eines oder mehrere davon – nicht nur, weil gerade ein Bericht verfügbar ist.
Sichtprüfung nach dem Eintauchen: „akzeptabel“ genau definieren
Bei einer Sichtprüfung wird der Prüfkörper nach dem ausgewählten Verfahren Lot ausgesetzt und anschließend anhand der geltenden Kriterien untersucht. Der Bericht sollte unterscheiden zwischen dem Beobachteten und der Frage, ob die Beobachtung die vereinbarte Anforderung erfüllt.
Ein Bericht kann beispielsweise den relevanten Oberflächenbereich und die beobachtete Lotbedeckung oder Fehler beschreiben und danach die Entscheidung anhand der festgelegten Methode dokumentieren. Die anzuwendenden Kriterien hängen von Prüfkörper und Vereinbarung ab; ein allgemeingültiger Bedeckungswert ist kein sinnvoller Ersatz.
Auch die Sichtbewertung hat Grenzen. Ein Bild eines unbehandelten Pads oder Anschlusses kann helfen, Verunreinigung, Beschädigung oder das Aussehen des Finishs zu erkennen, garantiert aber nicht, dass die Oberfläche benetzt wird. Ein Foto nach der Prüfung kann dokumentieren, was zu sehen war; sein Aussagewert hängt davon ab, dass Prüfkörper, betrachteter Bereich und Kriterien angegeben sind.
Wetting Balance: Gemessen heißt nicht automatisch angenommen
Eine Benetzungswaage zeichnet den Kraftverlauf über die Zeit auf, während ein Prüfkörper mit geschmolzenem Lot in Kontakt kommt. Die Kurve kann die Entwicklung der Benetzung unter den Prüfbedingungen beschreiben. Abhängig von Verfahren und Vereinbarung kann der Bericht die Kurve sowie definierte daraus abgeleitete Werte enthalten.
Diese Messwerte benötigen Kontext. Ein kleiner Anschluss und ein großes PCB-Merkmal weisen nicht dieselbe Geometrie auf. Unterschiedliche Flussmittel, Legierungen, Probenvorbereitung, Eintauchanordnung oder Zeitvorgaben können ebenfalls die Reaktion verändern. Geräteeinrichtung, methodisch erforderliche Korrekturen und die angegebenen Bezugspunkte sind beim Kurvenvergleich relevant.
Der Measurement Good Practice Guide 66, Issue 2 des National Physical Laboratory behandelt Lötbarkeitsmessungen und Benetzungskraft über die Zeit. Seine Beispiele und Bedingungen helfen, die Technik zu verstehen; sie sind keine automatischen Abnahmegrenzen für jeden Prüfkörper. Vereinbaren Sie Methode und Grenzwerte vor der Prüfung, einschließlich des Vorgehens bei einem Ergebnis außerhalb der Grenzwerte.
Prozesssimulation: Das relevante Zusammenspiel prüfen
Eine vereinbarte Prozesssimulation kann hilfreich sein, wenn separate Nachweise für Leiterplatte und Bauteil ein Montageproblem nicht klären. Ein Versuch kann beispielsweise repräsentative Leiterplatten, Bauteile, Lotmaterial und Flussmittel in einem festgelegten Prozess kombinieren und anschließend ausgewählte Lötstellen anhand vereinbarter Kriterien prüfen.
Dokumentieren Sie, welche Materialien und Prozesseinstellungen verwendet wurden, wie Prüfkörper ausgewählt wurden und worin sich der Versuch vom vorgesehenen Produktionsprozess unterscheidet. Bei schlechten Ergebnissen können Leiterplattenfinish, Bauteilanschluss, Lotmaterial, Prozess oder ihr Zusammenspiel untersucht werden müssen. Leiten Sie die Ursache nicht allein aus dem Versuchsergebnis ab.
Ein Montageversuch ersetzt auch nicht die Festlegung der Prüfung für unbestückte Leiterplatten oder Bauteile, wenn eine davon vertraglich vorgeschrieben ist. Lötpasteninspektion und automatische optische Inspektion betreffen andere Montagestufen; siehe Wann SPI und AOI in der PCBA einsetzen.
Innenliegende Bohrungen benötigen eine eigene Prüfungsfrage
Metallisierte Durchkontaktierungen stellen eine besondere Nachweisfrage: Die interessierende Oberfläche kann im Inneren der Leiterplatte und nicht auf einem freiliegenden Pad oder Rand liegen. Geben Sie an, ob die Padoberfläche, die Bohrungswand oder beides betroffen ist, und wählen Sie einen Prüfkörper und eine Methode, die diesen Ort erfassen.
IPC TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method ist eine ältere Methode zur Bewertung durch Eintauchen der Kante. Ihr eigener Geltungsbereich weist darauf hin, dass das Ergebnis die Lötbarkeit der inneren Bohrungsmetallisierung nicht unbedingt repräsentiert. Sie ist weder als aktuelle universelle Bohrungsprüfmethode noch als Grundlage geeignet, aus einem Kantenergebnis auf das Bohrungsergebnis zu schließen.
Bei Fragen zum Durchsteckmontageprozess sollten Sie außerdem prüfen, ob ein repräsentativer Montageversuch nötig ist, um die kombinierte Wirkung von Leiterplatte, Anschluss und Prozess zu untersuchen. Der praktische Kontext wird in Grundlagen zum Durchstecklöten erläutert.
Welche Angaben ein nützlicher Bericht enthalten sollte
Lassen Sie Prüfanfragenden, Labor und Freigabeverantwortliche vor dem Verbrauch der Proben Folgendes vereinbaren. Der Abschlussbericht sollte genug davon enthalten, um das Ergebnis später auswerten zu können.
| Angabe | Zu dokumentieren oder zu klären |
|---|---|
| Prüfkörperidentität | PCB-Teilenummer und Revision, Merkmal oder Bohrungsposition beziehungsweise Bauteil und Anschluss; Finish, soweit bekannt; eindeutige Probenkennungen. |
| Los und Auswahl | Fertigungslos, repräsentierte Menge, Stichprobenauswahl und bekannte Gründe, warum Proben das Los möglicherweise nicht repräsentieren. |
| Vorgeschichte | Relevante Angaben zu Wareneingang und Lagerung, Handhabung, Vorverarbeitung und Konditionierung einschließlich jeder vor der Prüfung vorgeschriebenen Behandlung. |
| Methode | Dokument und vertraglich vereinbarte Revision, Verfahren, Ausrichtung und Vorbereitung des Prüfkörpers sowie festgelegte Prüfbedingungen. |
| Materialien und Aufbau | Lotlegierung, Flussmittel, Geräteeinrichtung, Zeitvorgaben und weitere Bedingungen der gewählten Methode. |
| Abnahme | Vor der Prüfung vereinbarte Kriterien einschließlich der zu bewertenden Oberfläche oder Messung und der Personen, die eine Entscheidung genehmigen dürfen. |
| Ergebnis | Visuelle Beobachtungen und Entscheidung oder gegebenenfalls Messwerte und Kurven; Abweichungen, uneindeutige Beobachtungen und Berichtsdatum. |
| Nächster Schritt | Freigabe, Sperrung, Untersuchung, zusätzliche Prüfung oder andere genehmigte Entscheidung mit verantwortlicher Person. |
STMicroelectronics AN2036, Solderability Tests ist ein hilfreiches Beispiel für Lötbarkeitsprüfungen in einem bestimmten Produktkontext. Bedingungen und Kriterien dürfen nicht ohne Prüfung der Anwendbarkeit in eine Vereinbarung für andere Leiterplatten oder Bauteile übernommen werden.
Die Probe ist nicht das Los
Ein Bericht beschreibt die tatsächlich geprüften Proben. Ob er eine Entscheidung über ein größeres Los stützt, hängt vom vereinbarten Stichprobenplan, der Auswahl der Prüfkörper und davon ab, ob ihr Zustand das freizugebende Material repräsentiert.
Ein Leiterplatten-Coupon ist beispielsweise möglicherweise praktisch zu prüfen; seine Relevanz für ein bestimmtes Pad oder eine bestimmte Bohrung muss jedoch belegt werden. Eine Bauteilprobe aus einem anderen Herstellerlos oder mit anderer Lagerhistorie beantwortet die aktuelle Frage möglicherweise nicht. Bewahren Sie die Verbindung zwischen Proben, Verpackung und repräsentiertem Lagerbestand auf; Rückverfolgbarkeit und Loskontrolle bei PCB bietet ergänzende Hinweise.
Lotkontakt und Probenvorbereitung können eine Probe verändern oder verbrauchen. Halten Sie geprüfte Teile getrennt und führen Sie sie nicht als normalen Bestand der Montage zu, sofern keine befugte Entscheidung dies erlaubt. Wenn nur eine unbestückte Produktionsleiterplatte verfügbar ist, vereinbaren Sie vorher, ob die Prüfung Merkmale beschädigen oder verunreinigen könnte, die für die Montage benötigt werden. Reservieren Sie nach Möglichkeit repräsentative Proben.
Hypothetischer Konflikt: Ein Bauteilbericht liegt vor, aber die Frage betrifft ein PCB-Pad
Erfundenes Beispiel: Ein Einkäufer erhält einen Lötbarkeitsbericht für ein Bauteil mit dem Ergebnis „bestanden“. Der Montageingenieur hat Bedenken wegen der Benetzung eines PCB-Pads auf den Leiterplatten, die auf die Montage warten. In diesem Beispiel liegt kein tatsächliches Prüfergebnis für das Pad vor.
Der Bericht widerspricht dem nicht und belegt auch keinen Fehler eines der beiden Teile. Er betrifft einen anderen Prüfkörper: den Bauteilanschluss und nicht das Leiterplattenpad.
Das Team sollte zunächst folgende Angaben anfordern oder bestätigen:
- Bericht und Probenidentität: Welche Bauteilreferenz, welcher Anschluss und welche Proben wurden geprüft? Welche PCB-Referenz, Revision und welches Pad sind betroffen?
- Datum und Los: Wann wurde das Bauteil geprüft, und stimmt sein Los mit dem zu montierenden Material überein? Welches Leiterplattenlos ist betroffen?
- Vorbehandlung und Vorgeschichte: Wie wurden geprüfte Bauteile und Leiterplatten gelagert, gehandhabt oder anderweitig konditioniert?
- Methode und Abnahme: Welches Verfahren, welche Bedingungen und Kriterien führten zur Entscheidung für das Bauteil? Welche Methode und Kriterien würden das Pad bewerten?
- Nächster Schritt und Zuständigkeit: Wer entscheidet, ob das Leiterplattenlos gesperrt, eine repräsentative Padprüfung angefordert, ein Prozessversuch durchgeführt oder mit genehmigter Entscheidung fortgefahren wird?
Fehlen im Bauteilbericht wichtige Kennungen oder Prüfbedingungen, fordern Sie eine Klärung an, statt das Ergebnisetikett als vollständigen Nachweis zu behandeln. Wird eine Padprüfung beauftragt, definieren Sie Prüfkörper und Abnahme vor der Prüfung. Wenn beide Einzelprüfungen bestanden werden, ein repräsentativer Montageversuch jedoch ein ungünstiges Ergebnis zeigt, untersuchen Sie das Zusammenspiel der Materialien und des Prozesses, statt einen der Berichte für ungültig zu erklären.
Ausnahmen behandeln, ohne eine Wiederholungsprüfung mit Nacharbeit gleichzusetzen
Eine uneindeutige Beobachtung, eine fehlende Bedingung oder ein Ergebnis außerhalb der vereinbarten Kriterien erfordert eine dokumentierte Entscheidung – keine automatische Wiederholung, bis ein günstiges Ergebnis vorliegt.
- Betroffenes Material gegebenenfalls sperren. Identifizieren Sie das möglicherweise betroffene Los und verhindern Sie eine nicht genehmigte Freigabe, solange die Abweichung bewertet wird.
- Zuerst die Gültigkeit prüfen. Bestätigen Sie Prüfkörperidentität, Methode, Gerätestatus, Aufbau, Konditionierung, Beobachtungen und Abweichungen. Ein dokumentierter Prüfungsfehler kann eine vereinbarte Wiederholung rechtfertigen.
- Wiederholungsprüfung und Nacharbeit getrennt halten. Eine Wiederholungsprüfung kann zusätzliche, bislang ungeprüfte oder, soweit die Methode es zulässt, bereits geprüfte Proben nach einem vereinbarten Plan bewerten; die Probenhistorie muss dokumentiert werden. Nacharbeit oder Oberflächenbehandlung verändert das Material; eine anschließende Prüfung bewertet den behandelten Zustand und nicht notwendigerweise den ursprünglichen Loszustand.
- Repräsentativität erneut vereinbaren. Wird Material behandelt, legen Sie fest, welche Teile behandelt wurden, wie sie identifiziert werden und welche Proben sie repräsentieren. Übertragen Sie ein Ergebnis nicht ohne Begründung auf unbehandelten oder anders gehandhabten Bestand.
- Entscheidung dokumentieren. Die benannte Freigabestelle muss Nachweise und nächste Schritte gemäß Vertrag oder Qualitätssystem genehmigen.
Eine Reinigung kann bei einer Montageuntersuchung relevant sein, ersetzt aber weder eine vereinbarte Lötbarkeitsprüfung noch ein genehmigtes Wiederaufbereitungsverfahren. Zu Rückständen aus der Montage siehe Reinigung nach dem Löten.
Praktische Übergabe an APTPCB
Geben Sie für eine Projektbesprechung die Identität der Leiterplatte oder des Bauteils, das betroffene Los, die fragliche Oberfläche, verfügbare Berichte, den vorgesehenen Montageprozess sowie die gewünschte Normrevision und Abnahmeanforderungen an. Kennzeichnen Sie fehlende Angaben als offen, statt eine Standardmethode anzunehmen.
Nutzen Sie Angebot anfordern für eine Projektanfrage oder kontaktieren Sie APTPCB, um erforderliche Unterlagen und nächste Schritte zu besprechen. Vereinbaren Sie Prüfverfahren und Verantwortlichkeiten ausdrücklich; gehen Sie nicht davon aus, dass eine bestimmte Prüfung oder ein bestimmter Bericht enthalten ist.
Öffentliche Referenzdokumente
- IPC, J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires – Geltungsbereich für bauteilbezogene Prüfkörper; verwenden Sie die vertraglich vereinbarte Revision.
- IPC, J-STD-003, Solderability Tests for Printed Boards – Geltungsbereich für Leiterplatten; verwenden Sie die vertraglich vereinbarte Revision.
- IPC, TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method – ältere Edge-Dip-Methode; repräsentiert die innere Bohrungsmetallisierung nicht unbedingt.
- National Physical Laboratory, Measurement Good Practice Guide 66, Issue 2 – Kontext zur Messung der Benetzungskraft; die Beispiele sind keine universellen Abnahmekriterien.
- STMicroelectronics, AN2036, Solderability Tests – produktspezifischer Prüfkontext; die Bedingungen dürfen ohne Prüfung der Anwendbarkeit nicht verallgemeinert werden.