
Ein Stecker, der in eine Leiterplatte eingepresst wird, benötigt mehr als nur eine Bohrung, durch die sein Pin passt. Die fertig metallisierte Bohrung, das Kontaktdesign, der Leiterplattenaufbau und der Einpressvorgang bilden gemeinsam das Verbindungssystem. Beginnen Sie mit der Anwendungsspezifikation des genauen Steckertyps, ermitteln Sie die erforderlichen Bereiche für Fertigbohrung und Leiterplattendicke und vereinbaren Sie anschließend die für das Bauteil nötige Galvanisierung, Oberflächenbeschichtung, Positionierung, Werkzeugausstattung und Prüfung.
Wählen Sie eine Press-Fit-Bohrung nicht aus, indem Sie von einem sichtbaren Pinmaß einen allgemeinen Übermaßwert abziehen. Ein nachgiebiger Kontakt ändert beim Einsetzen seine Form; seine qualifizierte Schnittstelle hängt vom vollständigen Design ab. Ein von einer anderen Steckerfamilie übernommener Bohrungsdurchmesser kann zu übermäßiger Einpresskraft oder unzureichendem Kontakt führen, auch wenn die Pins ähnlich aussehen.
Für gewöhnliche gelötete Anschlüsse siehe Grundlagen zum Durchstecklöten. Zum Verhältnis zwischen Kupferpad und Bohrung siehe Restringe und Bohrtoleranzen. Für eine Press-Fit-Bohrung müssen eigene, eindeutig zugeordnete Anforderungen festgelegt werden; die Bohrung darf nicht einfach die Klasse für gewöhnliche Lötbohrungen übernehmen.
Echtes PCB-Foto von Vishnu Mohanan / Unsplash. Es veranschaulicht den Leiterplattenkontext; die sichtbaren Öffnungen sind nicht als für einen Stecker qualifizierte Press-Fit-Bohrungen ausgewiesen, und ihre Maße lassen sich aus dem Bild nicht bestimmen.
Welche Angaben müssen vom Steckerhersteller kommen?
Dokumentieren Sie die vollständige Steckerteilenummer, die Kontaktvariante sowie das Anwendungsdokument einschließlich Revision. Ein Familienname oder Katalogfoto kann Unterschiede bei Kontaktgröße, Beschichtung oder Leiterplattenanforderungen verschweigen. Wird eine freigegebene Alternative vorgeschlagen, vergleichen Sie zuerst ihre Schnittstellenanforderungen, bevor Sie sie als direkten Ersatz behandeln.
Ermitteln Sie den zulässigen Fertigbohrungsbereich, relevante Anforderungen vor der Galvanisierung, Kupfer- und Oberflächenbedingungen, nutzbare Leiterplattendicke und Positionstoleranzen. Erfassen Sie außerdem Einsetz- und Ausbauanweisungen, zulässige Werkzeuge, Einsetztiefe beziehungsweise Sitz und Einschränkungen für eine Wiederverwendung. Halten Sie Anforderungen aus der Quelle getrennt von Fertigungsvorschlägen und Entscheidungen des Produkteigners.
Ein elektrischer Press-Fit-Anschluss unterscheidet sich außerdem von einem Kunststoff-Boardlock oder einem mechanischen Positionierstift. Ein Stecker kann mehrere Befestigungsarten enthalten. Kennzeichnen Sie diese einzeln, damit ein nicht metallisierter Positionierpunkt nicht fälschlich als leitende Press-Fit-Bohrung bearbeitet oder ein elektrischer Kontakt einer gewöhnlichen mechanischen Freistellungsbohrung zugeordnet wird.
Die Montageanleitung TN1250 von STMicroelectronics veranschaulicht die Bedeutung bauteilspezifischer Regeln: Sie legt definierte Leiterplatten- und Einsetzbedingungen für ACEPACK-Module fest und untersagt, ein ausgebautes Modul erneut einzupressen. Diese Bedingungen dürfen nicht auf einen anderen Steckverbinder übertragen werden. Eine allgemeine Aussage, Press-Fit-Verbindungen seien nacharbeitbar, erlaubt nicht automatisch die Wiederverwendung des gewählten Kontakts.
Bohrerdurchmesser, Fertigbohrung und freigegebenen Prozess unterscheiden
Der Bohrer erzeugt eine Öffnung im Fertigungszustand. Bohrungsaufbereitung, Kupferabscheidung und Oberflächenbeschichtung beeinflussen den Zustand, auf den der Pin trifft. Die fertig metallisierte Bohrung ist daher nicht mit dem Nenndurchmesser des Bohrwerkzeugs gleichzusetzen.
Kennzeichnen Sie die Press-Fit-Bohrungen in Fertigungszeichnung und Bohrtabelle als eigene Population. Geben Sie ihre Anforderungen an die Fertigbohrung und das maßgebliche Anwendungsdokument an. Bitten Sie den Hersteller, einen Prozess zu bestätigen, der diese Anforderungen erfüllt. Begrenzt eine Steckerspezifikation zusätzlich den anfänglichen Bohrdurchmesser, behalten Sie diese Anforderung bei und klären Sie sie anhand des vorgeschlagenen Prozesses; streichen Sie sie nicht, nur weil auch Fertigmaße festgelegt sind.
Definieren Sie die geforderte Bohrungswandbeschichtung getrennt von der Beschichtung anderer Lötpads. Eine ENIG-Auswahl für SMD-Pads genehmigt ENIG nicht automatisch für jedes Press-Fit-System. Ebenso macht eine Präferenz für chemisch Zinn in einem Produktdokument dieses Finish nicht für jedes Kontaktdesign verbindlich.
Wenn eine Anforderung eine lokale Mindestkupferdicke betrifft, beantwortet ein Mittelwert über das Panel eine andere Frage. Vereinbaren Sie, was wo und an welchen Proben gemessen wird. Eine angegebene Fertigungsfähigkeit ohne Messdefinition lässt die kritische Schnittstelle möglicherweise ungeprüft.
Schnittstellenanforderungen in einem Bohrungsklassen-Datensatz festhalten
Kennzeichnen Sie die Press-Fit-Bohrungen als eigene Klasse, zum Beispiel PF1, und ordnen Sie sie der genauen Kontaktvariante zu. Das folgende Beispiel zeigt die Organisation der Anforderungen; das hypothetische Maßintervall im nächsten Abschnitt dient nur als Durchmesserbeispiel. Ergänzen Sie die übrigen Anforderungen vor der Fertigung anhand der freigegebenen Kontakt- und Leiterplattendokumente.
| PF1-Anforderung | Maßgebliche Information | Zu vereinbarender Nachweis |
|---|---|---|
| Fertigbohrungsbereich | Anwendungszeichnung des genauen Kontakts; vollständige Unter- und Obergrenze | Messung der Fertigbohrung mit gekennzeichneten Merkmalen und Abnahmeregel |
| Anfangsbohrung, falls begrenzt | Kontaktdokument und freigegebener Fertigungsprozess des Herstellers | Fertigungsdatensatz für die festgelegte Bohrungspopulation |
| Kupfer an der Bohrungswand | Erforderliche lokale Mindestdicke oder ein anderes ausdrücklich definiertes Dickenkriterium | Messposition, Probenidentität und Stichprobenahme |
| Beschichtung der Bohrungswand | Für den gewählten Kontakt zulässiges Beschichtungssystem und dessen Zustand | Identifizierter Prozess und zugehöriger Prüfdatensatz |
| Leiterplattendicke und nutzbare Kontakttiefe | Anwendungszeichnung des Kontakts, Definition der fertigen Leiterplatte und Sitzanforderung | Leiterplattenmaß und Prüfung des Sitzes nach Montage |
| Position des Musters | Bezugsdatum des Steckers, Loch-zu-Loch-Position und Positioniermerkmale | Mustervermessung im vereinbarten Koordinatensystem |
| Einpressen und Wiederverwendung | Werkzeug-, Abstützungs-, Sitz- und Reparaturanweisungen für den genauen Kontakt | Freigegebener Aufbau sowie vereinbarte Einpress- und Prüfprotokolle |
Verweisen Sie in der Bohrtabelle auf einer Zeichnung auf PF1 und nennen Sie daneben die Kennung und Revision des Kontaktdokuments. Verstecken Sie die Anforderung an die Bohrungswandbeschichtung nicht in einer allgemeinen Anmerkung zu SMD-Pads. Widerspricht ein Feld der Leiterplattenspezifikation, klären Sie es vor der Freigabe, statt eine allgemeine Angabe wie „press-fit-fähig“ hinzuzufügen.
Den vollständigen Maßbereich prüfen
Ein gemeinsamer Nennwert reicht nicht aus. Die vorgeschlagenen Leiterplattengrenzen müssen die geltenden Steckergrenzen einhalten, einschließlich der vereinbarten Mess- und Abnahmeregeln. Prüfen Sie die Leiterplattendicke getrennt vom Bohrungsdurchmesser und bewerten Sie das vollständige Bohrungsmuster statt nur eine repräsentative Nennbohrung.
Betrachten wir einen hypothetischen Stecker mit einem freigegebenen Fertigbohrungsbereich von 0,98–1,04 mm. Eine Leiterplattenangabe von 1,01 ± 0,05 mm lässt 0,96–1,06 mm zu. Der Nennwert liegt mittig, aber beide Enden überschreiten den angenommenen zulässigen Bereich. An jeder Grenze beträgt die Abweichung 0,02 mm.
Eine vorgeschlagene Angabe von 1,01 ± 0,02 mm erlaubt 0,99–1,03 mm und liegt damit innerhalb des angenommenen Bereichs. Diese Rechnung prüft nur die angegebenen Maße. Sie weist weder Fertigungsfähigkeit noch Messunsicherheit, Bohrungswandqualität oder eine qualifizierte Verbindung nach. Alle Werte sind für diesen Vergleich erfunden und dürfen nicht als Empfehlung für einen Stecker verwendet werden.
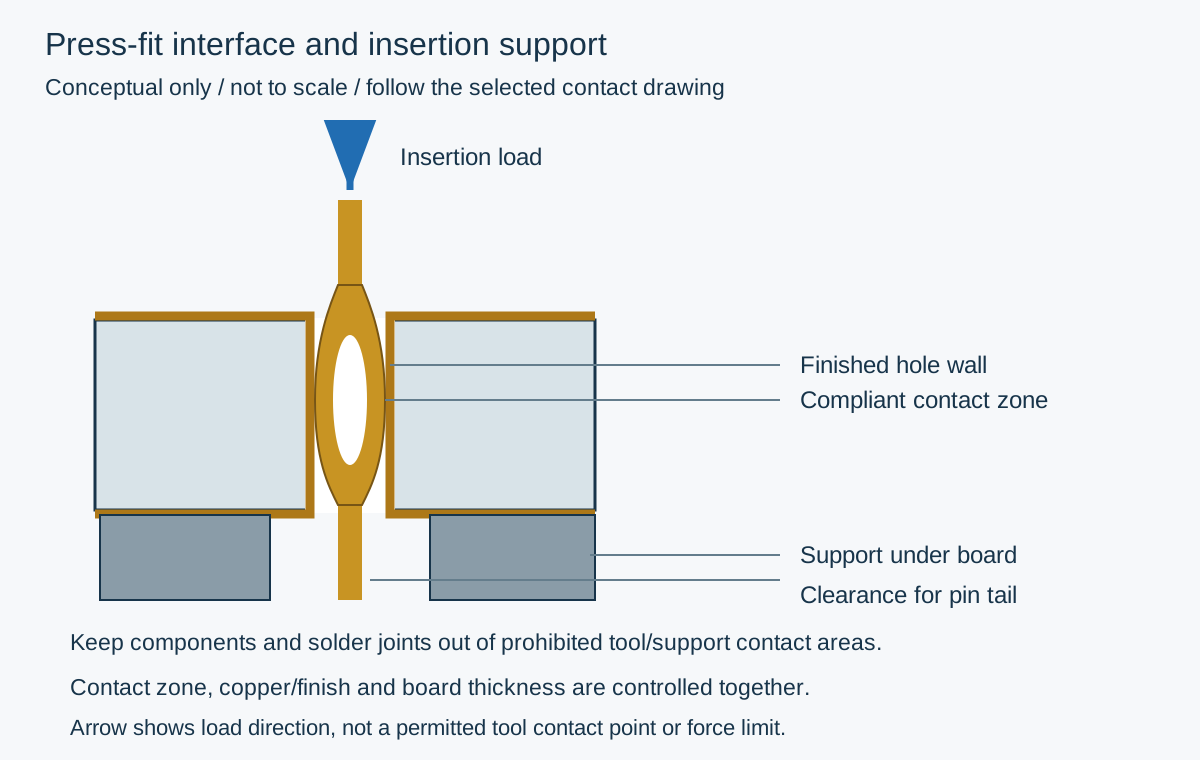
Konzeptioneller Querschnitt, nicht maßstabsgetreu und keine Werkzeugzeichnung. Die englischen SVG-Beschriftungen bedeuten: “Press-fit interface and insertion support” = Press-Fit-Schnittstelle und Abstützung beim Einpressen; “Insertion load” = Einpresskraft; “Finished hole wall” = Wand der Fertigbohrung; “Compliant contact zone” = nachgiebige Kontaktzone; “Support under board” = Abstützung unter der Leiterplatte; “Clearance for pin tail” = Freiraum für das Kontaktende. Die Zeichnung trennt Kontaktzone, leitende Bohrungswand und Leiterplattenabstützung; die tatsächliche Geometrie, zulässigen Krafteinleitungsstellen und Sitzposition legt der gewählte Steckverbinder fest. Das SVG ergänzt: Bauteile und Lötstellen müssen außerhalb der unzulässigen Werkzeug- und Auflagekontaktbereiche bleiben; Kontaktzone, Kupfer/Oberfläche und Leiterplattendicke werden gemeinsam kontrolliert; der Pfeil zeigt die Kraftrichtung und weder einen zulässigen Werkzeugkontaktpunkt noch eine Kraftgrenze.
Bevor Sie die Zeichnungstoleranz enger festlegen, fragen Sie, ob der Hersteller sie für den tatsächlichen Aufbau und die Stückzahl einhalten und nachweisen kann. Eine engere Toleranz kann Prüfung, Prozessentwicklung und Kosten verändern. Sie ersetzt weder die Klärung der Fertigbarkeit noch die Diskussion einer Abweichung bei der ursprünglichen Steckerauswahl.
Den Kraftfluss beim Einpressen planen, bevor die Leiterplatte bestückt wird
Prüfen Sie, wie das Werkzeug Kraft auf den Stecker überträgt und wie die Leiterplatte diese Kraft aufnimmt. Zeigen Sie auch die Unterseite, nicht nur die Bauteilseite. Die Abstützung muss unerlaubten Kontakt mit Bauteilen, Lötstellen und hervorstehenden Anschlüssen vermeiden und zugleich den Kontaktenden und der Steckergeometrie die vorgesehene Bewegung ermöglichen.
Warten Sie nicht, bis eine bestückte Baugruppe an der Presse steht, um festzustellen, dass der Abstützbereich belegt ist. Nehmen Sie den Werkzeugzugang in die Montagezeichnung auf und prüfen Sie ihn anhand der vorgesehenen Montagereihenfolge. Ein Bauteilfreiraum auf der Zeichnung beschreibt nicht unbedingt den Arbeitsraum des Werkzeugs.
Verwenden Sie die Sitz- und Einpressanweisungen des ausgewählten Bauteils. Ein beliebiger Anschlag anhand des gesamten Presswegs beweist nicht, dass sich jede nachgiebige Zone an der vorgesehenen Position befindet. Durchbiegung der Leiterplatte, Fehlausrichtung des Kontakts und ungleichmäßige Belastung können außerdem dazu führen, dass ein Stecker fast eingesetzt aussieht, obwohl die Schnittstelle nicht akzeptabel ist.
Werden Kraft und Weg überwacht, legen Sie das erwartete Prozessfenster anhand des freigegebenen Bauteils, der Leiterplatte und der Werkzeuge fest. Ein Spitzenwert beschreibt nicht vollständig, an welcher Stelle ein ungewöhnlicher Widerstand auftrat. Bewahren Sie die für die Untersuchung einer veränderten Kurve nötigen Nachweise auf, statt jeden Einpressvorgang allein wegen einer plausiblen Endhöhe zu akzeptieren.
Wareneingang, Einpressen und Freigabe getrennt entscheiden
Legen Sie fest, wer die einzelnen Stufen freigeben darf und was bei fehlenden Nachweisen geschieht. So bleibt der Prozess handhabbar, wenn ein reales Los von der Zeichnung abweicht oder sich ein Einpressvorgang unerwartet verhält.
| Beobachtung | Sofortige Maßnahme | Nachweise vor Freigabe oder Neustart |
|---|---|---|
| Prüfbericht der Leiterplatte nennt nur gewöhnliche PTH-Grenzen | Press-Fit-Bohrungspopulation bis zur Klärung zurückhalten | Identifizierte Maße sowie Nachweise zu Wand und Finish anhand der maßgeblichen Anforderung |
| Fertigbohrungen liegen innerhalb der Grenzwerte, aber das Steckermuster lässt sich nicht ausrichten | Vor Kraftanwendung stoppen | Musterposition, Bezugsmerkmale, Zustand des Steckers und Ausrichtung der Leiterplatte prüfen |
| Einpresskurve ändert sich abrupt gegenüber dem freigegebenen Prozess | Stoppen und betroffene Baugruppen separieren | Kurve, Werkzeug- und Rüstaufzeichnungen, Leiterplatten- und Bauteillos; technische Entscheidung |
| Stecker scheint eingesetzt, aber ein verdeckter Schnittstellenschaden wird vermutet | Baugruppe nicht freigeben | Freigegebene Untersuchung, gegebenenfalls mit repräsentativem Schliff oder anderen festgelegten Prüfungen |
| Ein Stecker wird bei der Fehlersuche ausgebaut | Leiterplatte und Bauteil als mögliche Nacharbeitsfälle kennzeichnen | Bauteilspezifische Ausbau-/Wiederverwendungsanweisungen und freigegebene Nacharbeitsentscheidung |
Ordnen Sie diesem Rahmen im vereinbarten Prüfplan Grenzwerte, Stichprobenahme und Entscheidungsverantwortliche zu; bestätigen Sie, welche Aufzeichnungen der Lieferant bereitstellt.
Nachweise beim Wareneingang betreffen die unbestückte Leiterplatte. Nachweise zum Einpressen betreffen die montierte Verbindung. Die Produktqualifizierung bewertet die Leistung unter den vorgesehenen elektrischen, mechanischen und Umgebungsbedingungen. Ersetzen Sie nicht alle drei durch eine bestandene Durchgangsprüfung. Eine elektrisch durchgängige Verbindung kann trotzdem mechanisch oder an der verdeckten Schnittstelle unzulässig sein.
Was sollte eine Erstbemusterung umfassen?
Verwenden Sie die tatsächliche Steckervariante, den freigegebenen Leiterplattenaufbau und die vorgesehenen Werkzeuge. Dokumentieren Sie die Identität der Leiterplatten- und Bauteillose, damit die Bewertung rückverfolgbar ist. Vergleichen Sie die Nachweise der Leiterplatte vor dem Einpressen mit Prozessaufzeichnungen und dem resultierenden Sitz.
Vereinbaren Sie vorab, ob Maßprüfung, Kraft-/Wegaufzeichnungen, elektrische Prüfungen, Haltekraftbewertung oder zerstörende Untersuchung nötig sind. Wird ein Schliff gewählt, legen Sie Bohrungspopulation, Schnittrichtung und Untersuchungsfrage fest. Ein Schliff durch ein nicht verwandtes Via belegt nicht den Zustand eines Press-Fit-Bohrungskörpers nach dem Einpressen.
Bewahren Sie die Versuchsdaten zusammen mit den Identitäten der Leiterplatten- und Bauteillose auf. Wiederholen Sie betroffene Prüfungen nach Änderungen an Werkzeug, Einpressparametern oder Abstützung; nutzen Sie die obige Ausnahmentabelle, um abweichende Ergebnisse zu behandeln.
Die Informationen zu Leiterplatten-Rückverfolgbarkeit und Loskontrolle helfen bei der Organisation der Aufzeichnungen; Strategie für Mikroschliffcoupons behandelt die Planung zerstörender Nachweise. Beides ersetzt nicht die Anwendungsspezifikation des gewählten Kontakts.
Angebote anhand des enthaltenen Arbeitsumfangs vergleichen
Trennen Sie die Fertigung der unbestückten Leiterplatte von Steckerlieferscope, Einpressen, Vorrichtungsentwicklung, Prozessversuchen und Qualifizierung. Ein Angebot für Bohrungen mit enger Toleranz umfasst nicht zwangsläufig einen montierten Press-Fit-Stecker. Ebenso können bei einem Einpresspreis Leiterplattenmessungen oder Produktqualifizierung ausgeschlossen sein.
Senden Sie die Steckerteilenummer und das revisionskontrollierte Anwendungsdokument, Leiterplattendaten, gekennzeichnete Press-Fit-Bohrungen, geforderte Fertigmaße, Galvanisierungs-/Finishbedingungen und den Leiterplattendickenbereich. Fügen Sie, sofern verfügbar, Positionsanforderungen, Freihaltezonen auf der bestückten Leiterplatte und die vorgesehene Abstützung hinzu.
Fragen Sie, welche Messprotokolle, Versuche und Einpressaufzeichnungen in welchem Umfang bereitgestellt werden können. Halten Sie offene Punkte im Angebot sichtbar, statt eine allgemeine Aussage wie „press-fit-fähig“ als Zustimmung zu den tatsächlichen Anforderungen zu behandeln.
Fordern Sie mit dem Leiterplattenpaket und der Dokumentation des gewählten Steckers ein Angebot an oder kontaktieren Sie das Team. Vereinbaren Sie die für das Projekt fertigbare Konstruktion und die verfügbaren Montageunterlagen. Änderungen an der Steckerschnittstelle, Reparaturfreigaben und die abschließende Qualifizierung müssen von der zuständigen Produktentwicklungsstelle genehmigt werden.
Häufige Fragen zur Freigabe
Kann die übliche Via-Toleranz für Press-Fit-Bohrungen verwendet werden?
Nur wenn der vollständige angegebene Maßbereich und alle übrigen Bedingungen die Anforderungen des gewählten Kontakts erfüllen und der Fertigungsprozess dies nachweisen kann. Eine Bohrung wird nicht dadurch für Press-Fit qualifiziert, dass sie als Via bezeichnet wird.
Kann eine größere Bohrung eine zu hohe Einpresskraft beheben?
Vergrößern Sie die Bohrung nicht ohne technische Prüfung. Übermäßige Kraft kann durch Maße, Galvanisierung, Ausrichtung, Werkzeug oder Einrichtung entstehen. Eine größere Bohrung kann das für das vorgesehene Kontaktsystem nötige Übermaß beseitigen.
Kann ein ausgebauter Kontakt erneut eingesetzt werden?
Befolgen Sie die Anweisungen für das genaue Produkt und den freigegebenen Reparaturprozess. Gehen Sie weder von einer universellen Zahl zulässiger Wiederverwendungen aus noch davon, dass die ursprüngliche Bohrung nach dem Ausbau für einen weiteren Einpressvorgang geeignet bleibt.
Technische Referenzgrundlage
STMicroelectronics, TN1250, Press-fit ACEPACK power modules mounting instructions, DocID030935 Rev 1, enthält ein produktspezifisches Beispiel für Leiterplatten- und Einpresskontrollen. Würth Elektronik, Press-Fit Technology, beschreibt das Verbindungsprinzip. Für die Produktion maßgeblich sind die aktuelle Anwendungsspezifikation des gewählten Steckers und der vereinbarte Abnahmeplan für Leiterplatte und Montage.