
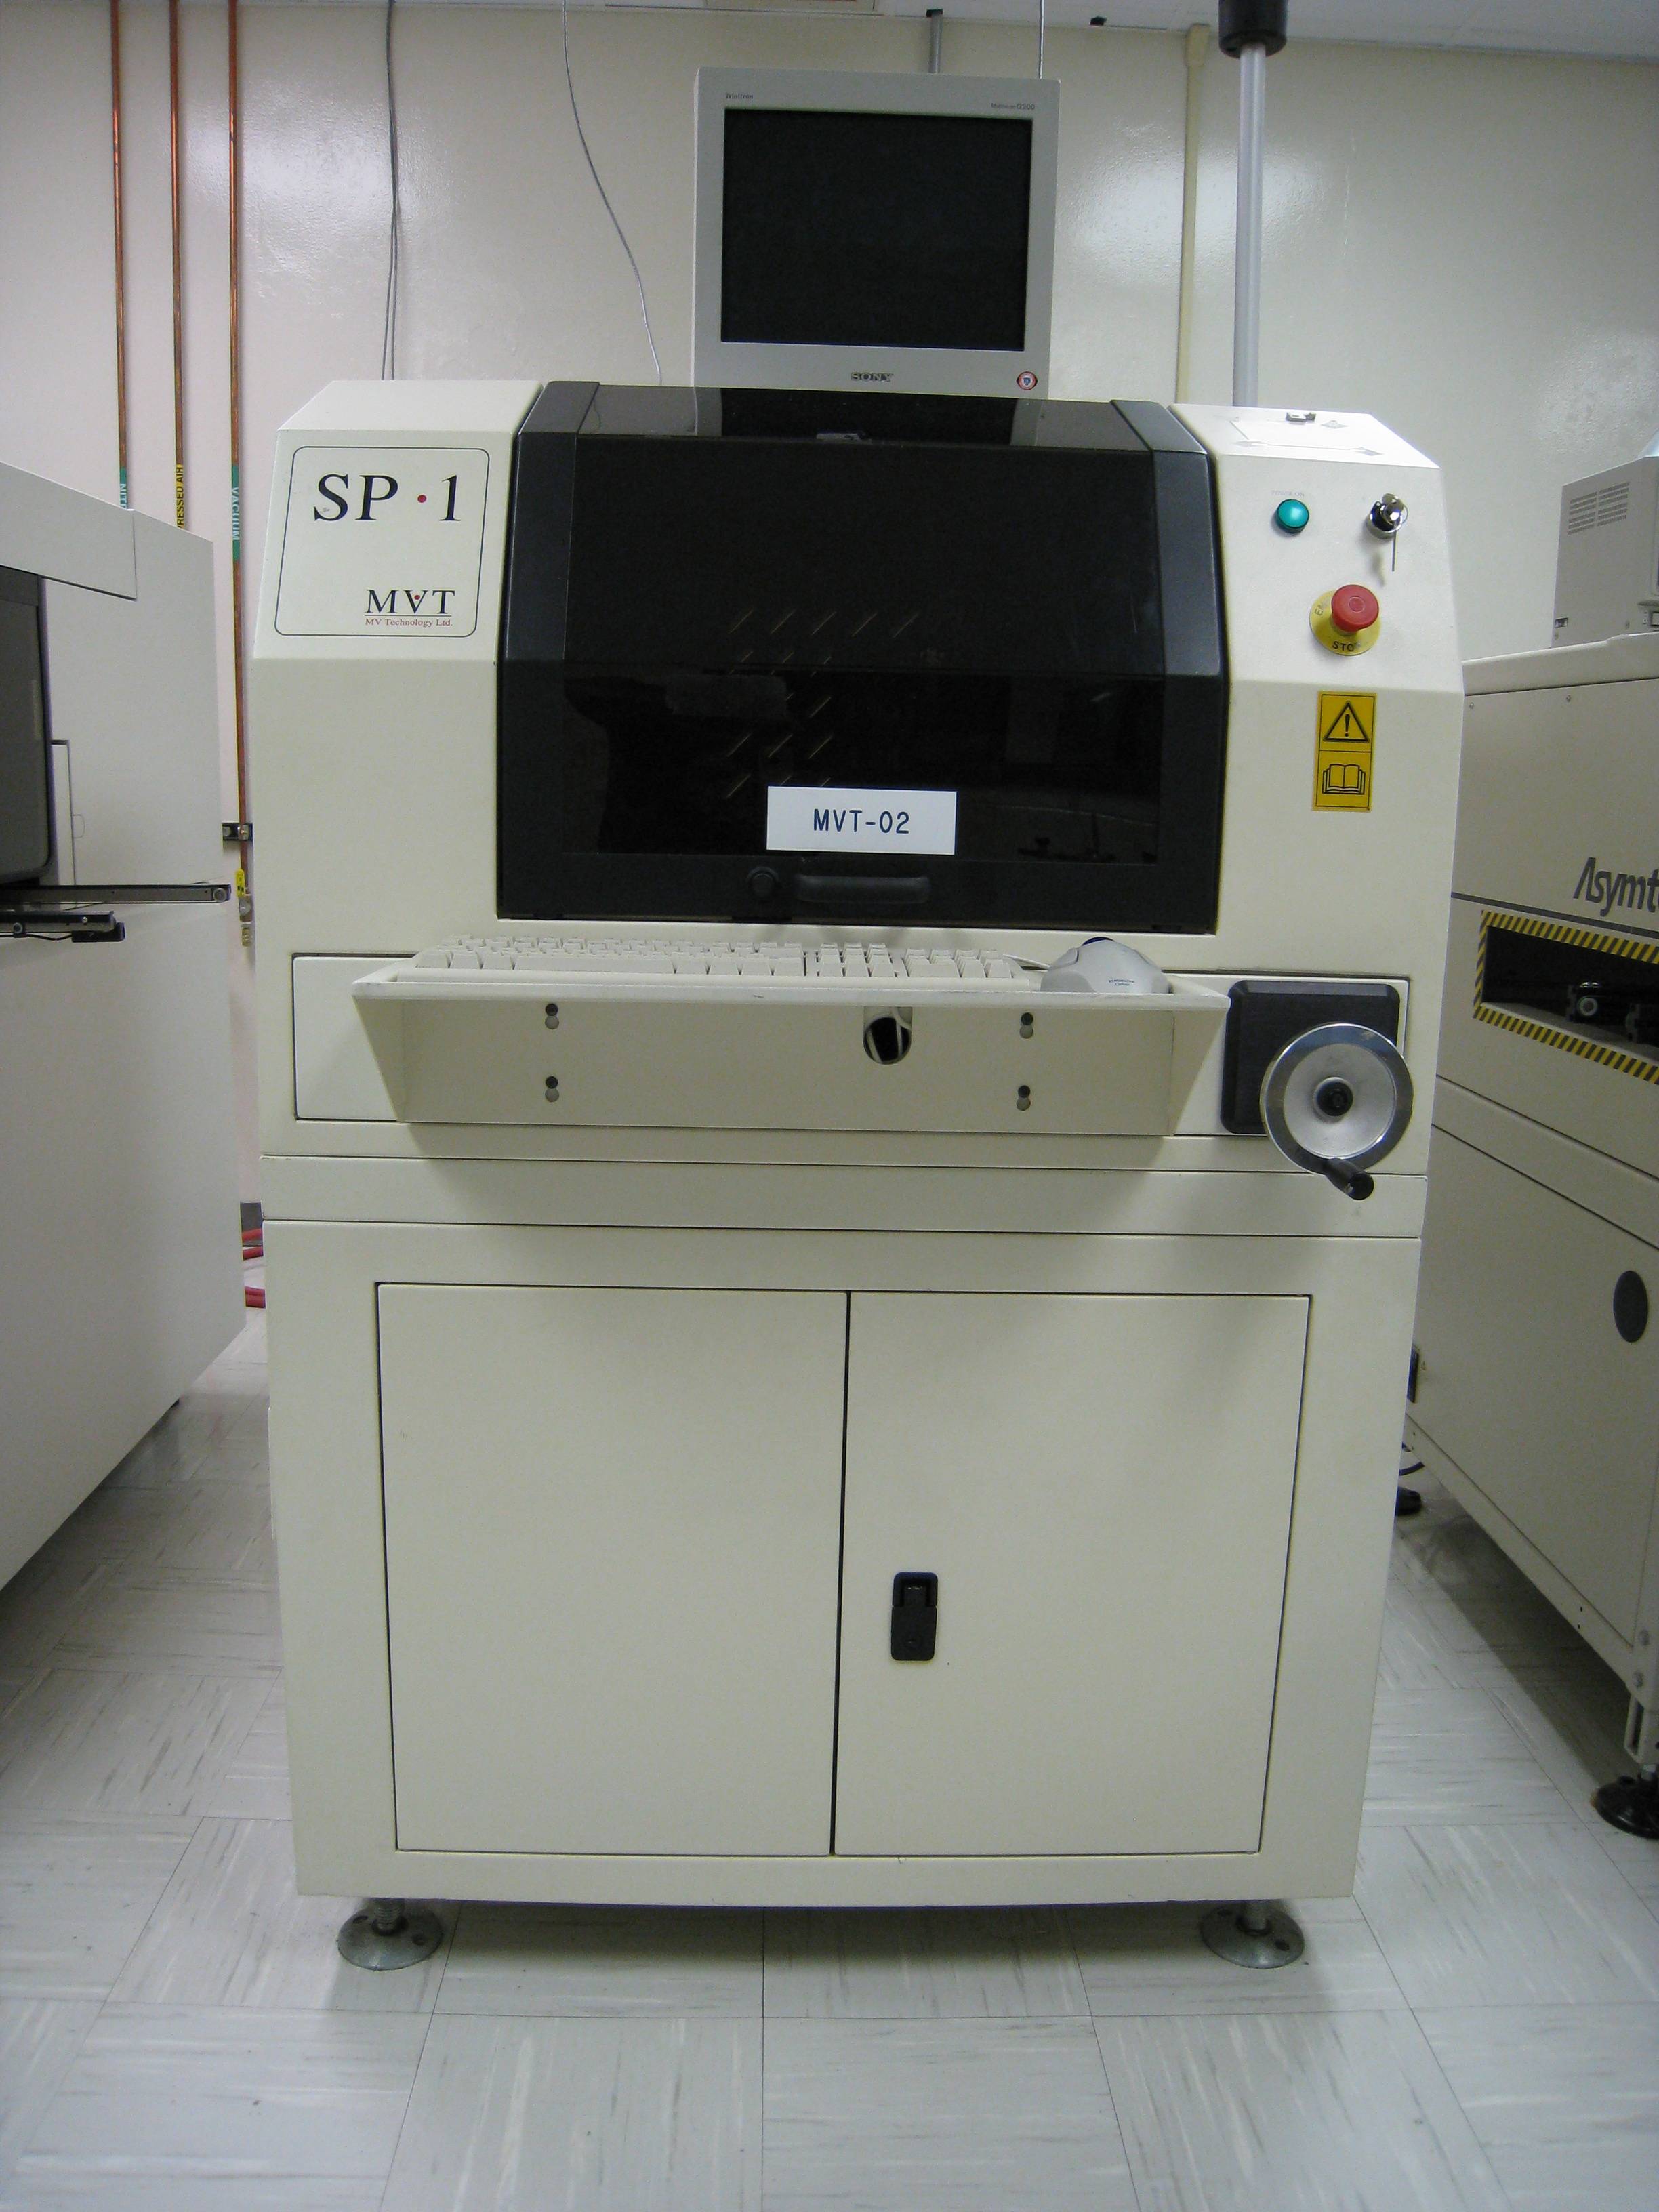
Die Lotpasteninspektion (SPI) prüft Lotpastendepots nach dem Schablonendruck und vor der Bauteilbestückung. Ihre Messungen können SMT-Ingenieuren helfen, ein lokal begrenztes Druckproblem von einer Verschiebung zu unterscheiden, die einen großen Teil eines Nutzens betrifft.
Für Einkäufer von Bestückungsleistungen können SPI-Nachweise zeigen, was geprüft wurde, welche Kriterien angewendet wurden und wie mit auffälligen Leiterplatten umgegangen wurde. Diese Nachweise müssen mit dem Bestückungsdienstleister vereinbart werden; eine reine Inspektionsanforderung legt weder den Bericht fest noch garantiert sie eine bestimmte Prüfabdeckung.
Was SPI misst
Je nach Anlage, Programm und Messverfahren kann ein SPI-System Depotmerkmale wie die folgenden ausgeben:
- Fläche: die gemessene Grundfläche eines Depots.
- Position oder Versatz: die Lage des Depots relativ zu einer programmierten Referenz.
- Höhe: die gemessene Höhe der Paste über einer Referenzebene.
- Volumen: ein aus den gemessenen Abmessungen abgeleitetes geschätztes Depotvolumen.
Ein 2D-Inspektionsverfahren wertet hauptsächlich Informationen aus einem ebenen Bild aus, etwa Depotfläche und -position. Es liefert für sich genommen nicht die Höheninformationen, die benötigt werden, um das Volumen auf dieselbe Weise wie mit einem 3D-Messverfahren zu schätzen. Ein 3D-Verfahren ergänzt Höheninformationen; die ausgegebenen Werte hängen jedoch weiterhin davon ab, wie das System das Depot misst, registriert und verarbeitet.
Die von IPC veröffentlichte experimentelle Facharbeit Solder Paste Inspection Technologies: 2D-3D Correlation ist eine nützliche Primärquelle zur Betrachtung dieser Messansätze. Das begrenzte Experiment ist keine Produktabnahmenorm.
SPI beschreibt den Druck zum Zeitpunkt der Inspektion. Sie stellt nicht fest, wie die fertige Lötverbindung nach Bestückung und Reflow aussehen wird.
Die Paste selbst ist ein weiterer Einflussfaktor des Druckprozesses. Der Leitfaden zur Lotpastenauswahl behandelt Material- und Handhabungsaspekte, die mit dem Bestückungsdienstleister besprochen werden sollten.
Vor dem Prozentwert die Referenz prüfen
Ein SPI-Prozentwert ist nur aussagekräftig, wenn sein Nenner bekannt ist. Ein als Prozentsatz ausgedrücktes Volumenergebnis bezieht sich beispielsweise auf ein Referenzvolumen, das im Inspektionsprogramm konfiguriert ist oder von diesem verwendet wird. Gehen Sie nicht davon aus, dass die Referenz immer vom Pad, der Schablonenöffnung oder einem anderen Nennwert abgeleitet wird: Prüfen Sie ihre Herkunft und die Programmrevision.
Hypothetische Berechnung: Beträgt das programmierte Referenzvolumen für ein Depot 0,020 mm³ und das gemessene Volumen 0,016 mm³, liegt der ausgegebene Wert bezogen auf diese Referenz bei 80%. Diese Berechnung sagt nicht aus, ob das Depot akzeptabel ist. Die Akzeptanz hängt von den vereinbarten Kriterien für diese Position und von der Zuverlässigkeit der Messung ab.
Stellen Sie dieselbe Frage nach der Referenz auch bei Flächen- und Versatzergebnissen. Prüfen Sie außerdem die Einheiten, ob der Bericht einzelne Depots oder Zusammenfassungen zeigt und ob ein Wert eine Einzelmessung oder einen aggregierten Wert darstellt.
Drei Fragen im Bericht getrennt betrachten
Eine aussagekräftige SPI-Auswertung unterscheidet zwischen Produktakzeptanz, Prozesstrends und Messzuverlässigkeit.
| Frage | Was zu untersuchen ist | Was sich daraus allein nicht feststellen lässt |
|---|---|---|
| Ist dieses Depot akzeptabel? | Der Messwert im Vergleich zum vereinbarten Kriterium für diese Position | Ob der Prozess über die Zeit stabil ist |
| Verändert sich der Prozess? | Muster über verschiedene Positionen, Nutzen und aufeinanderfolgende Drucke hinweg | Ob jedes einzelne Depot sein Kriterium erfüllt |
| Ist die Messung zuverlässig? | Programm und Referenz, Registrierung, Leiterplattenunterstützung und andere für das System relevante Bedingungen | Dass ein niedriger Messwert oder ein gemessener Versatz eine bestimmte physische Ursache hat |
Ein Prozess kann bereits einen Trend zeigen, bevor ein einzelner Messwert sein vereinbartes Kriterium verfehlt. Umgekehrt sollte eine scheinbare Abweichung untersucht und nicht einfach als Messproblem abgetan werden. Bestehen Zweifel an der Messzuverlässigkeit, sollten die betroffenen Nutzen gesperrt bleiben, während das Team Einrichtung und Messwerte überprüft.
Durchgearbeitetes Beispiel: Untersuchung Nutzen für Nutzen
Die folgende Untersuchung ist hypothetisch. Die Beobachtungen, Prüfungen und Entscheidungen über die weitere Behandlung sind Beispiele, keine Ergebnisse von APTPCB oder allgemeingültigen Akzeptanzregeln.
1. Mit dem auffälligen Nutzen beginnen
Ein SPI-Bericht meldet ein geringes Volumen bei mehreren nahe beieinanderliegenden Depots auf Nutzen 1. Andere Depots auf demselben Nutzen zeigen nicht dasselbe Muster.
Bevor der Ingenieur die Messwerte dem Druck zuschreibt, prüft er:
- Das richtige Inspektionsprogramm und die richtige Revision sind geladen.
- Für die markierten Depots gelten die vorgesehenen Referenzen und Akzeptanzkriterien.
- Der Nutzen ist für die Inspektion korrekt registriert.
- Die Leiterplattenunterstützung ist geeignet und der Nutzen wird konsistent zugeführt.
Das Team sperrt Nutzen 1, während es die Messwerte überprüft. Ein lokal begrenztes Druckproblem ist eine Hypothese; eine falsche Referenz, ein Registrierungsproblem oder ein durch die Unterstützung verursachtes Messproblem sind ebenfalls möglich. Keine dieser Ursachen ist bislang nachgewiesen.
2. Das Muster des nächsten Nutzens vergleichen
Nutzen 2 zeigt ein anderes Muster: Depots an mehreren Positionen erscheinen gegenüber ihren programmierten Positionen in eine ähnliche Richtung verschoben.
Der Ingenieur prüft, ob der scheinbar gemeinsame Versatz mit dem tatsächlichen Druckbild übereinstimmt oder durch die Registrierung des Nutzens in der Inspektionseinrichtung entstehen könnte. Ein Ausrichtungsproblem des Druckers ist eine Hypothese, keine Schlussfolgerung allein aus dem Bericht. Auch Nutzen 2 wird bis zum Abschluss der Prüfung gesperrt.
Der Vergleich der Nutzen ist wichtig: Nahe beieinanderliegende Messwerte mit geringem Volumen und ein scheinbarer Versatz über den gesamten Nutzen sind unterschiedliche Beobachtungen, auch wenn beide eine SPI-Meldung auslösen. Sie sollten nicht automatisch dieselbe Korrektur nach sich ziehen.
3. Den Druck prüfen und die nächsten Nutzen verifizieren
Nachdem das Team die relevante Einrichtung untersucht und gegebenenfalls eine freigegebene Einstellung vorgenommen hat, inspiziert es die nächsten gedruckten Nutzen mit dem verifizierten Programm und den verifizierten Referenzen. Es vergleicht die zuvor markierten Positionen und das übergreifende Positionsmuster mit den vereinbarten Kriterien.
Das Team dokumentiert die neuen Messwerte, bevor es entscheidet, ob die Maßnahme die beobachtete Schwankung behoben hat.
4. Die Entscheidung über die weitere Behandlung dokumentieren
Für jeden gesperrten Nutzen dokumentiert das Team dessen Identität, das beobachtete Problem, die durchgeführten Prüfungen, die geltenden Kriterien und die freigegebene weitere Behandlung. Jede Entfernung, jeder erneute Druck, jede erneute Inspektion oder sonstige Handhabung erfolgt gemäß dem vereinbarten Prozess. Die Dokumentation sollte zwischen einem bestätigten Befund und einer vermuteten Ursache unterscheiden.
Beispiel: Einen Messwert mit seiner weiteren Behandlung verknüpfen
Der folgende Datensatz ist erfunden und zeigt, welche Informationen ein Einkäufer und ein Bestückungsdienstleister gemeinsam aufzubewahren vereinbaren können. Er ist weder ein APTPCB-Bericht noch ein empfohlener Grenzwert oder die Dokumentation eines Produktionslaufs.
- Produkt und Nutzen: Projekt K, Nutzen 1, Oberseite.
- Programm und Position: Revision P3, Depot U1-12.
- Volumen und Referenz: 0,016 mm³ gegenüber 0,020 mm³, also 80%. Das Programm sollte die verwendete Referenz ausweisen.
- Erstergebnis: Das Beispielprogramm meldet Werte unter 85%; 80% werden markiert und der Nutzen wird gesperrt.
- Prüfung und weitere Behandlung: Registrierung und Programm geprüft; Entscheidung über die weitere Behandlung steht aus.
Die 85%-Meldeschwelle ist eine für diesen Datensatz erfundene Bedingung, kein Akzeptanzgrenzwert und keine empfohlene Einstellung. Wenn der Nutzen im Rahmen eines freigegebenen Prozesses gereinigt und erneut bedruckt wird, bewahren Sie die ursprüngliche Meldung auf und ergänzen Sie das Ergebnis der erneuten Inspektion sowie die freigegebene weitere Behandlung. Wird er akzeptiert, dokumentieren Sie, wer diese Entscheidung getroffen hat und anhand welcher Anforderungen. Fragen Sie, ob das Inspektionsprogramm neben den Depots selbst auch die Zwischenräume zwischen ihnen umfasst; die Prüfabdeckung hängt von der Einrichtung ab.
Wie SPI mit späteren Prüfungen zusammenwirkt
SPI beantwortet Fragen zum Pastendruck vor der Bestückung. Andere Prüfungen befassen sich mit anderen Phasen oder Risiken:
- AOI kann sichtbare Merkmale der Baugruppe in einer späteren Phase entsprechend ihrem Programm und ihrer Prüfabdeckung inspizieren.
- Röntgeninspektion kann zur Untersuchung von Merkmalen eingesetzt werden, die ein geeignetes Verfahren zur Innenansicht erfordern; Eignung und Prüfabdeckung sollten für die jeweilige Baugruppe bestätigt werden.
- Elektrische Prüfung prüft das spezifizierte elektrische Verhalten. Sie ersetzt keine Dokumentation des Pastendrucks.
Diese Verfahren ergänzen einander, sind aber nicht austauschbar. Einen Vergleich der einzelnen Prozessphasen finden Sie unter SPI vs. AOI bei der Leiterplattenbestückung und Zuständigkeiten für AOI- und SPI-Inspektion.
SPI-Daten können eine Reaktion im Prozess unterstützen. Gehen Sie jedoch nicht davon aus, dass ein Inspektionssystem den Drucker automatisch nachstellt oder dass jeder Fehler erkannt wird. Klären Sie den Inspektions- und Reaktionsablauf mit dem Bestückungsdienstleister.
Was Einkäufer festlegen sollten
Vereinbaren Sie vor der Produktion den Inspektionsumfang und die für Entscheidungen benötigten Nachweise. Besprechen Sie mindestens:
- Umfang und Prüfabdeckung: Welche Seiten, Nutzen und Depotpositionen werden inspiziert? Sind kritische Positionen gekennzeichnet?
- Identifikation: Wie verknüpft der Bericht die Ergebnisse mit Produkt, Nutzen, Seite und Produktionslauf?
- Programm und Referenzen: Welche Programmrevision und welche Referenzwerte gelten?
- Akzeptanz: Welche Kriterien gelten für jede relevante Messung und Position?
- Stichprobenumfang: Welche Nutzen werden inspiziert und wann?
- Umgang mit nicht bestandenen Leiterplatten: Wie werden betroffene Nutzen gesperrt, überprüft und freigegeben oder anderweitig behandelt?
- Angeforderter Bericht: Kann er Einzelmesswerte, Prozentwerte und deren Referenzen, markierte Positionen, Bilder, Trendinformationen und Aufzeichnungen zur weiteren Behandlung enthalten? Welche Angaben sind für diese Baugruppe realisierbar?
Klären Sie Machbarkeit und Prüfabdeckung mit dem Bestückungsdienstleister, statt anzunehmen, dass jedes angeforderte Datenfeld automatisch verfügbar ist. Eine Bestückungszeichnung kann helfen, kritische Positionen zu kennzeichnen und Inspektionsanforderungen zu kommunizieren.
Weitere Informationen zur Inspektionsdienstleistung finden Sie unter SPI-Inspektion. Zur Festlegung des umfassenderen Prüfplans siehe Prüfung und Qualität bei der Leiterplattenbestückung.
Fügen Sie Ihren vorgeschlagenen SPI-Umfang und Ihre Berichtsanforderungen einer Angebotsanfrage bei oder kontaktieren Sie APTPCB, um die Machbarkeit zu besprechen.