
Ein Gespräch mit dem Fertiger über mSAP lohnt sich, wenn sich Ihr Routing mit den fertigen Leiterbahnbreiten, Abständen, Kupferdicken und der verfügbaren Registriergenauigkeit eines praktikablen subtraktiven Verfahrens nicht realisieren lässt. Es ersetzt jedoch keine vollständige Prüfung des Lagenaufbaus: Der Lieferant muss die Geometrie und Toleranzen für das konkrete Dielektrikum, den Kupferaufbau, das Via-Design und die Anwendung bestätigen.
Bei einem IC-Gehäusesubstrat geht die Fragestellung über feine Leiterbahnen hinaus. Der Aufbau muss die Gehäuseschnittstellen und die für die Gehäusequalifizierung erforderlichen Nachweise berücksichtigen. Eine substratähnliche Leiterplatte kann eine ähnlich sorgfältige Kontrolle des Routings erfordern, aber eine andere Schnittstelle bedienen. Bei einer konventionellen Leiterplatte lassen sich die Anforderungen möglicherweise auch ohne semiadditives Verfahren erfüllen. Der Leitfaden zu fortschrittlichen Leiterplattenmaterialien und Substraten erläutert diese material- und qualifizierungsbezogenen Abgrenzungen ausführlicher.
Fragen Sie potenzielle Lieferanten, welchen Aufbau sie vorschlagen, welche fertige Geometrie sie beherrschen und welche Nachweise sie für den tatsächlichen Lagenaufbau liefern können.
Was mSAP leistet
Das modifizierte semiadditive Verfahren, kurz mSAP, ist eine Familie von Verfahren zur Kupferstrukturierung, die üblicherweise auf einer dünnen Kupferbasis beruhen. Vereinfacht läuft der Prozess beim Fertiger wie folgt ab:
- Er beginnt mit einem Aufbau, der eine dünne Kupferbasis aufweist.
- Er trägt Resist auf und strukturiert ihn, um festzulegen, wo Kupfer verbleiben soll.
- Er scheidet Kupfer galvanisch in den freiliegenden Bereichen der Struktur ab.
- Er entfernt den Resist.
- Er entfernt unerwünschtes freiliegendes Kupfer zwischen den Strukturen durch abschließendes Flash-Ätzen.
Die Einzelheiten hängen vom Aufbau und vom Fertigungsbetrieb ab. Insbesondere ist das beim abschließenden Ätzen entfernte Kupfer nicht zwangsläufig auf das ursprüngliche Basiskupfer beschränkt; auch abgeschiedenes Kupfer kann zum abgetragenen Material gehören.
Flash-Plattierung und Flash-Ätzen sind unterschiedliche Prozessschritte. Bei der Flash-Plattierung wird eine dünne Kupferschicht abgeschieden; beim Flash-Ätzen wird Kupfer abgetragen. Verwendet eine Fertigungsanfrage den Begriff „Flash“, ohne den Prozessschritt zu benennen, kann ein wichtiges Verfahrensdetail unklar bleiben.
Die dünne Ausgangskupferschicht verringert die Kupfermenge, die nach der galvanischen Abscheidung entfernt werden muss. Das abschließende Ätzen beeinflusst jedoch weiterhin die fertigen Strukturen.
Subtraktiv, mSAP und SAP sind Verfahrensfamilien
Bei einem im Wesentlichen subtraktiven Verfahren wird das Ausgangskupfer durch Entfernen unerwünschter Bereiche strukturiert. Bei feineren Strukturen hängen das resultierende Leiterbahnprofil und der Abstand vom Ausgangsaufbau und vom Ätzprozess ab.
mSAP kombiniert eine dünne Kupferbasis mit strukturierter galvanischer Kupferabscheidung und anschließendem Entfernen des freiliegenden Kupfers. Auch das semiadditive Verfahren, kurz SAP, nutzt eine strukturierte galvanische Abscheidung und kann das Entfernen einer Keimschicht umfassen. Die Abgrenzung zwischen den Bezeichnungen folgt keinem allgemeingültigen Prozessrezept, und das Entfernen einer Keimschicht ist nicht auf eine einzige Verfahrensfamilie beschränkt.
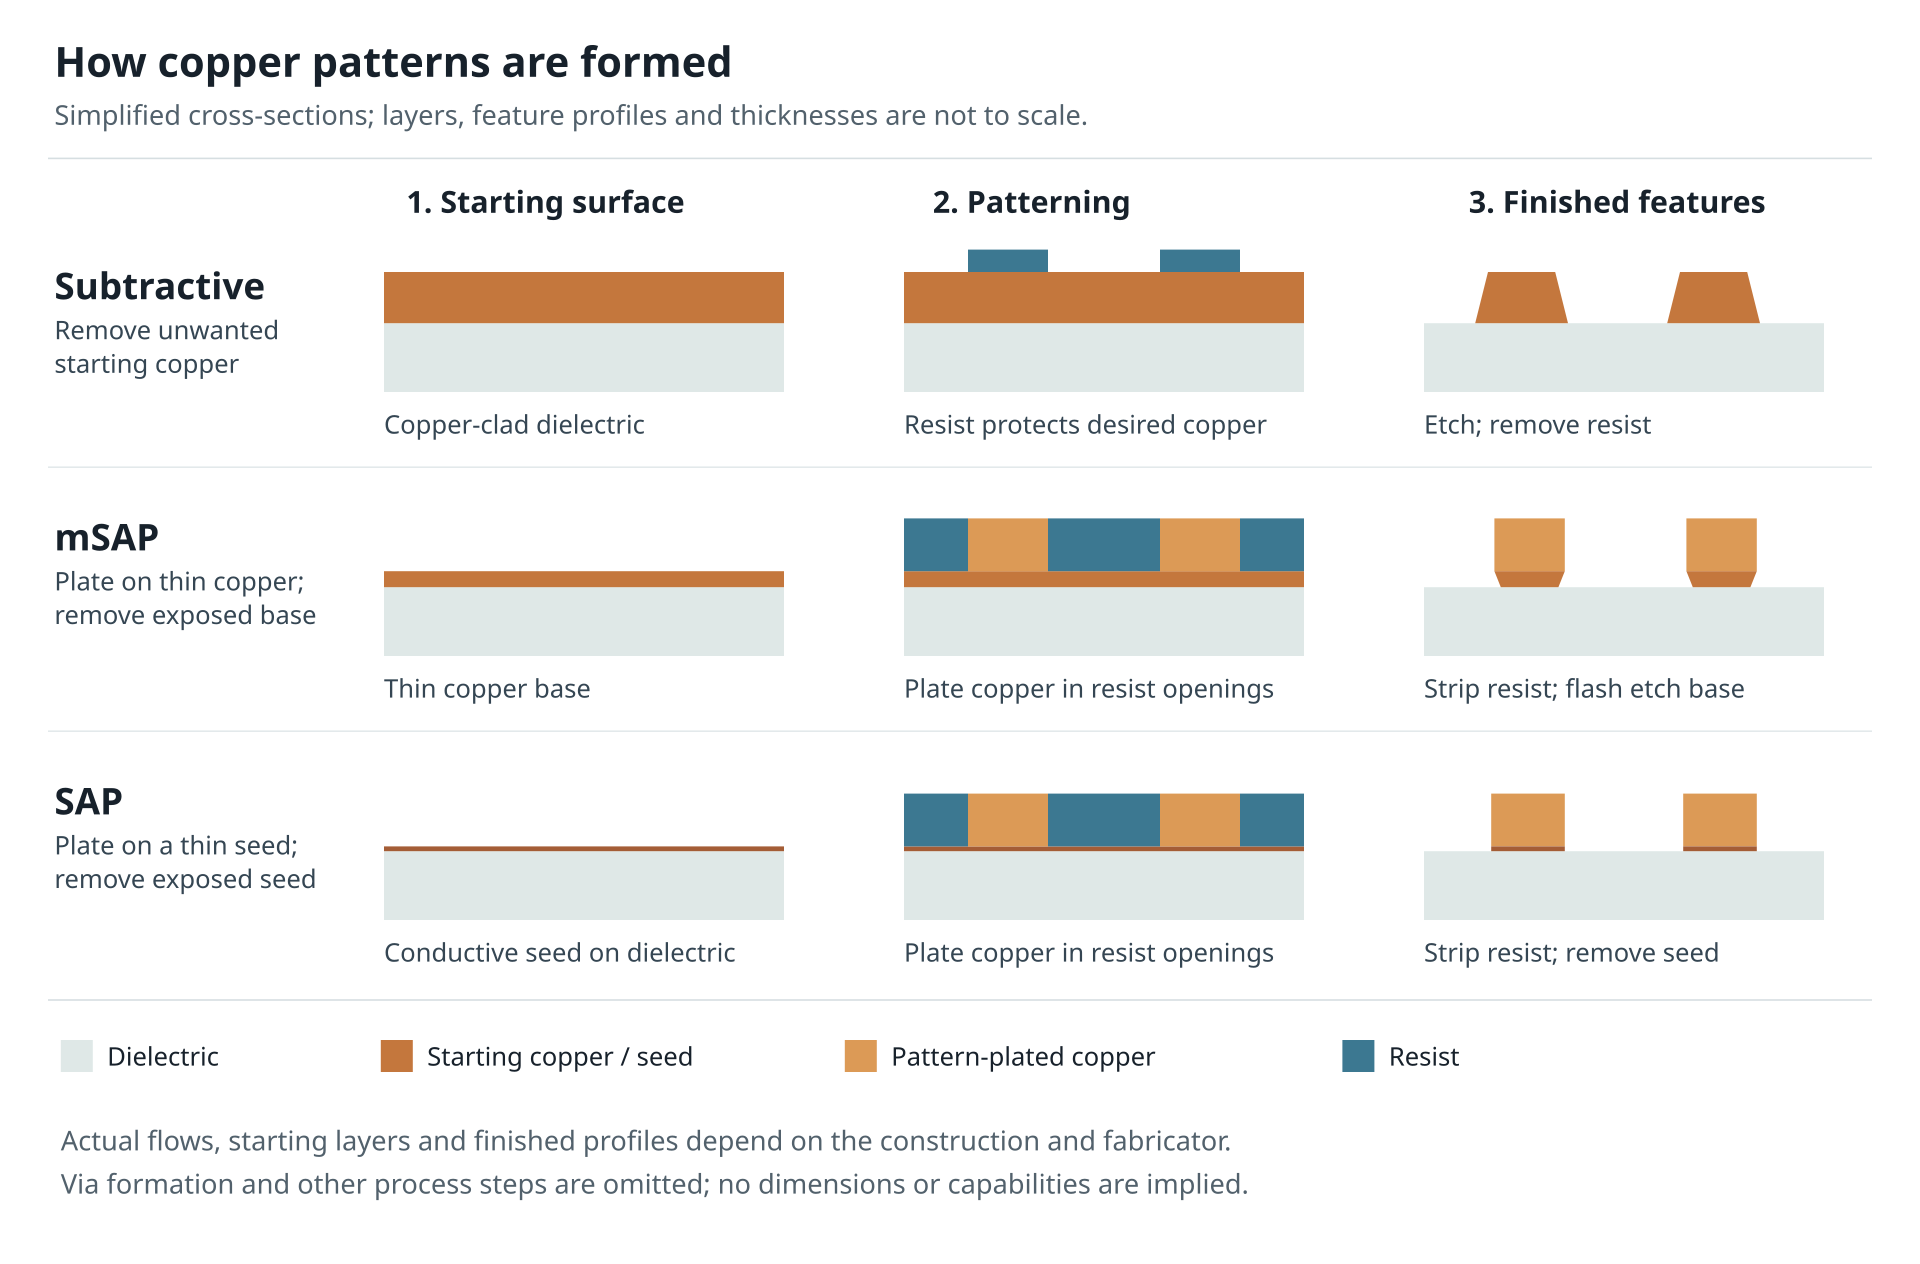
Konzeptioneller Verfahrensvergleich, nicht maßstabsgetreu. Via-Herstellung und weitere Schritte sind nicht dargestellt; tatsächliche Prozessabläufe und fertige Profile variieren.
Eine Verfahrensbezeichnung allein sagt dem Entwickler daher nicht:
- Wie breit die fertige Leiterbahn an den relevanten Stellen ihres Profils ist.
- Welche Kupferdicke und welcher Abstand im fertigen Zustand vorliegen.
- Wie genau die Struktur zu ihren Vias oder benachbarten Lagen registriert ist.
- Welche Toleranzverteilung oder Abnahmekriterien gelten.
- Ob der Aufbau für die Anwendung geeignet ist.
Bitten Sie den Lieferanten, den vorgeschlagenen Lagenaufbau zu beschreiben und die fertigen Strukturen zu prüfen, statt diese Einzelheiten aus „mSAP“ oder „SAP“ abzuleiten.
Warum die fertige Geometrie wichtig ist
Eine Fine-Line-Anforderung besteht selten nur aus nomineller Leiterbahnbreite und nominellem Abstand. Leiterbahnprofil, Kupferdicke und Abstand hängen voneinander ab: Ein Verfahren, das in einem Aufbau eine nominelle Breite erreicht, kann in einem anderen eine andere Toleranz oder Geometrie erfordern. Auch das verwendete Dielektrikum und seine Oberfläche sind bei der Beurteilung der Kupferhaftung und des fertigen Lagenaufbaus wichtig.
Ein hypothetischer Querschnitt
Angenommen, eine Zeichnung fordert eine fertige Leiterbahnbreite von 20 µm mit einer Toleranz von ±2 µm, gemessen an der Oberseite des Leiters. Ein repräsentativer Querschnitt zeigt 20 µm an der Oberseite und 24 µm an der Basis. Die Messung an der Oberseite erfüllt diese konkrete Breitenanforderung, sagt für sich genommen aber nichts darüber aus, ob die Breite an der Basis, die Kupferdicke oder der Abstand zum benachbarten Leiter der Zeichnung entsprechen. Für diese Merkmale müssen eigene Grenzwerte und Messstellen festgelegt werden.
Die Beispielwerte sind zur Veranschaulichung einer Messfrage frei gewählt; sie sind weder eine Designregel noch eine Aussage über die Fähigkeiten eines Lieferanten. Vereinbaren Sie, wie und wo Breiten und Abstände gemessen werden, und berücksichtigen Sie dabei, wie der Schliff und das Messverfahren den Messwert beeinflussen. Prüfen Sie das fertige Profil anhand des elektrischen Designs und aller Abnahmekriterien.
Die Via-Geometrie stellt eine weitere Randbedingung dar. Das gewählte Verfahren zur Via-Herstellung und -Füllung muss zum Lagenaufbau, zur Landgröße, zur Registriergenauigkeit und zum angeschlossenen Routing passen. Eine Leiterbahn kann zwar im Layout Platz finden, während die Kombination aus Via, Land und Registriertoleranzen nicht passt.
Auch elektrische und thermische Anforderungen können die Entscheidung verändern. Eine feinere Leiterbahn, die Platz für das Routing schafft, bietet möglicherweise nicht die für das elektrische Design erforderliche Kupfergeometrie. Ebenso muss ein für das Routing gewählter Kupferaufbau im Zusammenhang mit den thermischen Anforderungen des Projekts betrachtet werden. Diese Zielkonflikte müssen für das tatsächliche Design bewertet werden; keine Verfahrensbezeichnung garantiert ein bestimmtes elektrisches oder thermisches Ergebnis.
Zur Planung des Lagenaufbaus siehe Design des Leiterplatten-Lagenaufbaus. Für Entscheidungen zu Vias siehe Planung von Blind und Buried Vias.
Entscheidungshilfe: Anforderungen und Nachweise aufeinander abstimmen
Die folgenden Aufbauten sind Beispiele und keine vorgeschriebenen Verfahrenszuordnungen. Nach Prüfung des Designs durch den Lieferanten kann für jedes Projekt ein anderes Verfahren sinnvoll sein.
| Beispielaufbau und maßgebliche Anforderung | Diskussion der Verfahrenswahl | Anzufordernde Nachweise |
|---|---|---|
| Gehäusesubstrat: Dichtes Routing zu den Gehäuseschnittstellen ist maßgeblich | Fragen Sie, ob der vorgeschlagene subtraktive, mSAP- oder SAP-Aufbau Routing, Registrierung und Via-Struktur in Kombination ermöglicht. Klären Sie, wie das vorgeschlagene Substrat an den übrigen Teil des Gehäuses angebunden wird. | Fertiges Leiterbahnprofil und Toleranzen bei der spezifizierten Kupferdicke und dem spezifizierten Dielektrikum; Registrierung zu Vias und Schnittstellen; Einzelheiten zur Via-Herstellung und -Füllung; repräsentative Querschnitte und anwendungsrelevante Prüfkriterien. |
| Substratähnliche Leiterplatte: Feines Routing und ein definierter Leiterplattenaufbau sind maßgeblich | Vergleichen Sie realisierbare Aufbauten, statt anzunehmen, dass die feinste nominelle Struktur die beste Wahl ist. Fragen Sie, wie Routing, Kupferdicke, Dielektrikum und Via-Struktur das vorgeschlagene Verfahren beeinflussen. | Kontrollierte fertige Geometrie für den angebotenen Lagenaufbau; Kriterien für die Registrierung zwischen Lagen und zu Vias; Querschnitte mit den relevanten Strukturen; elektrische und thermische Nachweise, die den genannten Anforderungen entsprechen. |
| Konventionelle Leiterplatte: Das Routing ist realisierbar, aber elektrische, thermische oder kommerzielle Randbedingungen sind ausschlaggebend | Klären Sie, ob ein subtraktiver Aufbau das Design erfüllt, bevor Sie mSAP spezifizieren. Falls nicht, fragen Sie, welche Änderungen an Geometrie oder Lagenaufbau es rechtfertigen, ein anderes Verfahren in Betracht zu ziehen. | Lagenaufbau und Toleranzen des fertigen Kupfers, Via-Kriterien, Prüfverfahren und designrelevante Abnahmegrenzen; eine Aussage zur Machbarkeit für die angefragten Mengen und die Dokumentation. |
Gehäusesubstrate, substratähnliche Leiterplatten und konventionelle Leiterplatten haben unterschiedliche Schnittstellen und Qualifizierungsanforderungen, auch wenn ihre Leiterbahngeometrie ähnlich erscheint. Für Designs auf Leiterplattenebene erläutert der Leitfaden zu HDI-Leiterplattenkosten, wie Via-Strukturen sowie Entscheidungen zu Laminierung und Lagenaufbau den Umfang eines Angebots beeinflussen.
Zeigen Sie dem Lieferanten die dicht strukturierten Bereiche und benennen Sie die Lagen und Schnittstellen, an denen die kleinsten Strukturen benötigt werden. Ein Querschnitt kann helfen, den physischen Aufbau zu prüfen; elektrische und thermische Anforderungen müssen jedoch unter den relevanten Bedingungen gesondert bewertet werden. Wenn ein Leiterplattendesign eine kontrollierte Impedanz verwendet, erläutert der Leitfaden zum Lesen eines TDR-Berichts für einen Impedanz-Testcoupon, welche Aussagen die Messung über tatsächliche Signalpfade zulässt und welche nicht.
Fertigungsanfrage vorbereiten und Antworten vergleichen
Stellen Sie jedem Lieferanten dieselben Designinformationen zur Verfügung und bitten Sie ihn, vorgeschlagene Änderungen und Annahmen zu benennen. Geben Sie gegebenenfalls Folgendes an:
- Anwendung, Aufbautyp, Gehäuse- oder Leiterplattenschnittstellen, Projektphase und Stückzahlen.
- Fertigungsdaten und freigegebene Zeichnungen mit gekennzeichneten Bereichen hoher Strukturdichte und kritischen Toleranzen.
- Lagenfolge, Anforderungen an das Dielektrikum und fertige Kupferdicke einschließlich zulässiger Alternativen.
- Grenzwerte für fertige Leiterbahnbreite, Abstand und Profil, Messstellen sowie kritische Registrierung zwischen Kupfer, Vias und Schnittstellen.
- Via-Positionen und -Spannweiten, Anforderungen an Herstellung und Füllung sowie geltende elektrische, thermische und Betriebsbedingungen.
- Geforderte Prüfverfahren, Stichprobenumfang und Abnahmekriterien sowie benötigte Berichte, Materialinformationen und repräsentative Querschnitte einschließlich ihrer Fälligkeit.
Kennzeichnen Sie vorläufige Anforderungen und fragen Sie, welche fehlenden Angaben eine Machbarkeitsbewertung verhindern. Achten Sie in der Antwort auf den vorgeschlagenen Aufbau und die Lagen, für die Fine-Line-Verfahren eingesetzt werden. Prüfen Sie, ob die Querschnitte diesen Aufbau repräsentieren und wie die Nachweise für Ihren eigenen Auftrag erstellt werden. Prüfen Sie jede Änderung am Lagenaufbau anhand der Routing- und elektrischen Anforderungen, bevor Sie sie akzeptieren.
Für die Leiterplattenfertigung erläutert der Leitfaden zur Prozessfähigkeit in der Fertigung, wann statistische Nachweise nützlich sind und was vor ihrer Interpretation zu prüfen ist. Eine nominelle Mindestleiterbahnbreite allein belegt nicht, dass ein Lieferant die vollständige Zeichnung erfüllen kann. Wenn sich ein gefordertes Merkmal nicht prüfen lässt, schließen Sie die Nachweislücke oder überarbeiten Sie das Design vor der Freigabe.
Sie können ein Angebot anfordern oder APTPCB kontaktieren, um das Projekt zu besprechen. Geben Sie die oben genannten Anforderungen an Aufbau und Nachweise an, damit das Team die Anfrage beurteilen kann; Verfahrenswahl und Machbarkeit müssen für das konkrete Design bestätigt werden.
Umfang der Qualifizierung festlegen
Halten Sie Fertigungsnachweise von der Qualifizierung des fertigen Gehäuses oder Systems getrennt. Maßprüfungen und Aufbaudokumentation können die Bewertung des gefertigten Substrats oder der Leiterplatte unterstützen, qualifizieren aber für sich genommen weder das montierte Gehäuse noch das fertige System.
Die verantwortlichen Teams sollten ermitteln, welche zusätzlichen Prüfungen für die Schnittstellen und Anwendungsbedingungen erforderlich sind, und Zuständigkeiten sowie Abnahmekriterien vereinbaren. Diese Unterscheidung ist besonders wichtig, wenn ein Gehäusesubstrat mit einem größeren Träger oder einer Systemleiterplatte verbunden wird. Zum Kontext dieser Schnittstelle siehe CoWoS-Trägersubstrate in Industriequalität.