
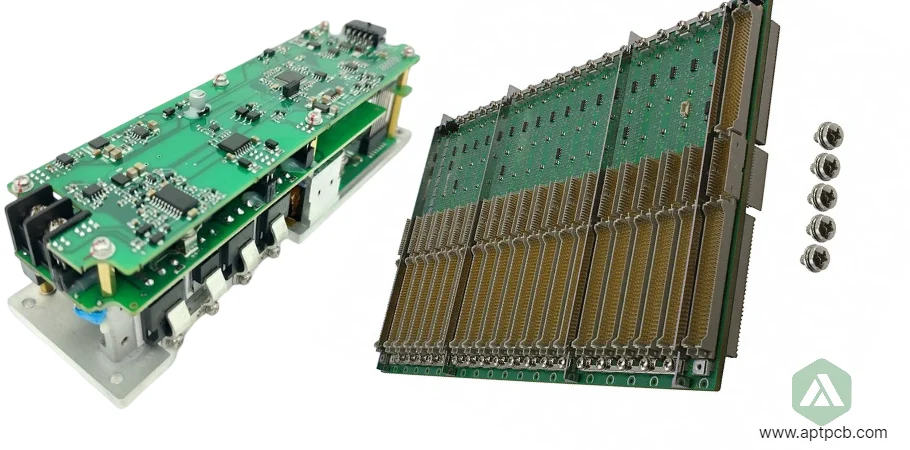
Multi-board electronic assemblies combine multiple PCB assemblies into a coordinated system using backplanes, mezzanine connectors, card cages, cable assemblies, or custom electromechanical structures. These architectures support scalable computing platforms, telecommunications equipment, industrial controllers, medical systems, and test instrumentation where individual boards must operate as one validated product.
Selecting a multi-board assembly partner requires more than PCB assembly capability. The supplier must understand electrical interfaces, mechanical alignment, power distribution, firmware configuration, system testing, and long-term production support.
At APTPCB, we provide multi-board electronic assembly services covering PCB fabrication coordination, PCB assembly, interconnect integration, mechanical assembly, and complete system validation through box build assembly capabilities. Our experience supports systems ranging from compact modular assemblies to 20+ board architectures requiring controlled integration processes.
How Do You Select the Right Multi-Board Assembly Architecture?
The correct architecture depends on bandwidth requirements, serviceability expectations, mechanical constraints, production volume, and product lifecycle requirements.
| Architecture | Best Fit Applications | Key Advantages | Primary Engineering Considerations |
|---|---|---|---|
| Backplane-based system | Servers, telecom equipment, industrial racks | High modularity and field replacement capability | Connector selection, impedance control, power distribution, mechanical alignment |
| Mezzanine board assembly | Embedded computing, instrumentation, control systems | Compact footprint and short signal paths | Connector durability, thermal management, stack-up constraints |
| Cable-connected multi-board system | Distributed industrial equipment and custom machines | Flexible placement and mechanical freedom | Harness routing, EMI control, connector locking, service access |
A qualified multi-board assembly supplier should support architecture reviews before production begins. This includes reviewing connector strategy, PCB stack-up requirements, mechanical tolerances, thermal conditions, and manufacturing test coverage.
What Electrical Requirements Matter in Multi-PCB System Integration?
Multiple interconnected boards create electrical challenges that do not exist in isolated PCB assemblies. High-speed interfaces, shared power rails, and communication buses require coordinated design and validation.
Signal Integrity Across Board-to-Board Interfaces
High-speed signals traveling between boards are affected by impedance discontinuities, connector transitions, crosstalk, and return-path interruptions. Poor interface design can reduce timing margin, increase bit errors, and prevent systems from meeting communication specifications.
APTPCB supports multi-board electrical validation through:
- Controlled impedance connector selection: High-speed interfaces require connectors designed for consistent impedance, commonly 50Ω single-ended or 100Ω differential signaling environments.
- Backplane optimization: Low-loss PCB materials and appropriate stack-up design reduce insertion loss in high-speed systems.
- Via transition management: Back-drilling, buried vias, and optimized transitions help reduce signal degradation at frequencies above 10GHz.
- Power distribution analysis: Low-impedance power planes and distributed decoupling maintain stable voltage delivery during dynamic loads.
- Interface validation: TDR measurements and network analysis verify impedance, insertion loss, and signal performance before production.
Electrical testing can include ICT test and flying probe testing depending on production requirements and system complexity.
How Are Mechanical Alignment and Connector Reliability Managed?
A multi-board system must maintain both electrical performance and mechanical stability throughout installation, operation, and service cycles.
Connector failures commonly originate from mechanical issues including:
- Misalignment during board insertion.
- Excessive mating forces.
- Vibration-induced connector movement.
- Thermal expansion differences between PCB materials, chassis structures, and connectors.
- Insufficient retention hardware.
Reliable multi-board assembly requires:
- Precision card guides and alignment structures.
- Controlled connector mating forces.
- Mechanical supports preventing PCB flex.
- Retention hardware such as wedge locks, ejectors, or locking mechanisms.
- Appropriate contact finishes including gold-plated interfaces for repeated mating cycles.
- Mechanical cycling validation for field-replaceable modules.
APTPCB combines mechanical integration controls with inspection processes including SPI inspection to verify assembly quality before system deployment.
What Multi-Board Assembly Failure Modes Should Suppliers Control?
Engineering teams evaluating an assembly partner should confirm that the supplier has processes addressing system-level failure modes.
| Failure Mode | Root Cause | Required Manufacturing Control |
|---|---|---|
| Intermittent board communication | Connector alignment issues, impedance discontinuity, poor grounding | Interface validation, signal testing, connector qualification |
| System boot failure | Incorrect firmware versions, power sequencing problems | Controlled programming, configuration tracking, power-up verification |
| Thermal shutdown | Poor airflow, component placement conflicts, inadequate cooling path | Thermal testing, sensor monitoring, full-load operation testing |
| Field connector failures | Mechanical stress, vibration, excessive mating cycles | Retention testing, mechanical qualification, lifecycle analysis |
| Power instability | Voltage drop, insufficient current capacity, transient response issues | Load testing, voltage monitoring, protection validation |
A supplier capable of managing these risks provides more than assembly labor. They provide documented processes connecting design requirements to production verification.
How Should Power Distribution Be Validated in Multi-Board Systems?
Multi-PCB products often distribute multiple voltage rails such as 3.3V, 5V, 12V, and 48V across interconnected assemblies. Power architecture must maintain regulation, prevent fault propagation, and support transient loads.
Key power integration considerations include:
- Centralized versus distributed regulation: System requirements determine whether power conversion should occur centrally or locally on each board.
- Point-of-load regulation: Local DC-DC conversion improves voltage stability when boards experience changing loads.
- Current sharing and redundancy: Parallel supplies with active current sharing improve availability in critical systems.
- Power sequencing: Controlled startup prevents excessive inrush current and unstable initialization.
- Fault monitoring: Current and voltage monitoring helps isolate failed modules.
- Full-load verification: System testing confirms voltage regulation, ripple performance, and transient response.
These controls are especially important for telecommunications infrastructure, industrial automation, and computing platforms requiring long operational lifetimes.
What System-Level Testing Should a Multi-Board Assembly Supplier Provide?
Individual PCB testing cannot confirm complete system performance. Multi-board assemblies require validation of communication, mechanical integration, firmware configuration, thermal behavior, and operational reliability.
A complete validation plan may include:
Functional System Testing
Testing verifies:
- Complete system boot sequence.
- Board-to-board communication.
- Input/output operation.
- Configuration settings.
- Application-level functionality.
Communication Protocol Validation
Testing may include verification of:
- PCIe communication.
- Ethernet connectivity.
- USB interfaces.
- Industrial communication buses.
Thermal and Environmental Testing
System operation should be validated under expected conditions through:
- Thermal imaging.
- Temperature sensor monitoring.
- Environmental cycling.
- Vibration and mechanical stress testing when required.
Reliability Testing
Long-duration operation can identify early-life failures through:
- Burn-in testing.
- Extended functional operation.
- Power cycling.
- Environmental qualification.
APTPCB applies system-level validation methods designed for reliable deployment across computing, telecommunications, industrial, and automation applications.
What Should Engineers Ask Before Choosing a Multi-Board Assembly Supplier?
A capable supplier should provide clear answers to these evaluation questions:
| Evaluation Area | Supplier Capability to Confirm |
|---|---|
| PCB integration | Can the supplier manage multiple PCB revisions and assemblies? |
| Interconnects | Can they validate connector selection, alignment, and signal performance? |
| Testing | Can they perform board-level and complete system-level testing? |
| Traceability | Are serial records, revision controls, and test results maintained? |
| Mechanical integration | Can they manage chassis, hardware, and alignment requirements? |
| Lifecycle support | Can they support products requiring 10-15 year availability? |
Multi-board electronic assembly programs succeed when electrical, mechanical, and manufacturing decisions are coordinated from the beginning.
Supporting Modular Electronics and Long-Lifecycle Products
Modular architectures allow manufacturers to upgrade capacity, replace field modules, and maintain products over extended service periods. Successful implementation requires standardized interfaces, controlled revisions, and consistent manufacturing documentation.
APTPCB supports modular system programs through:
- Defined electrical interfaces including pin assignments, protocols, and power requirements.
- Controlled mechanical interfaces supporting interchangeable modules.
- Revision tracking for boards, firmware, and assemblies.
- Production documentation supporting service and maintenance teams.
- Flexible manufacturing from prototype quantities through production volumes.
Industries including telecommunications, robotics, computing, and industrial automation benefit from multi-board systems that combine modularity with validated reliability through robotics manufacturing practices and disciplined production controls.
A multi-board assembly partner should provide confidence that every PCB, connector, cable, mechanical component, and software configuration operates together as one complete system.